
El límite de fluencia (esfuerzo de fluencia) es el esfuerzo a partir del cual un metal empieza a deformarse plásticamente de forma medible. Se mide en MPa: 250 MPa como mínimo en el acero estructural ASTM A36 y 500 MPa de valor característico en la varilla corrugada CA-50 (grado brasileño de acero de refuerzo). Es el número que garantizan las normas de producto y el que el diseño usa como tope del esfuerzo de servicio. También se le llama esfuerzo de fluencia o resistencia a la fluencia (yield strength, en inglés), y en el concreto reforzado se representa con el símbolo fy. En el acero con meseta de fluencia se mide como límite superior (ReH) e inferior (ReL). En los demás metales se mide como límite convencional Rp0,2, el esfuerzo que deja 0.2 % de deformación plástica (ISO 6892-1:2024, ABNT NBR ISO 6892-1 en Brasil). En todos los casos, Re = Fe / S0, en MPa.
En resumen:
- Valores de referencia: ASTM A36 ≥ 250 MPa; varilla corrugada CA-50 con fyk ≥ 500 MPa; SAE 1020 laminado en caliente ≈ 205 a 210 MPa y estirado en frío ≈ 350 MPa; SAE 1045 laminado ≈ 310 MPa y estirado en frío ≈ 530 MPa.
- Un mismo acero tiene varios límites de fluencia: el valor depende del estado del material (laminado, estirado en frío, recocido, templado y revenido) y del diámetro, no solo de la composición.
- Diseño y compra: lo que cuenta es el mínimo garantizado por la norma de producto o por el certificado, nunca un valor típico de tabla.
- Medición: ReH y ReL se obtienen solo de la fuerza; Rp0,2 y Rt0,5 requieren extensómetro.
Este artículo trata la fluencia como número de especificación: cómo la definen y la miden las normas, qué mínimos exige cada norma de producto, por qué distintas tablas dan valores distintos para el mismo acero y cómo entra ese valor en el diseño. El ensayo en sí se explica en el artículo sobre el ensayo de tracción (prueba de tensión).
Qué es el límite de fluencia y por qué es el número de diseño
Cuando un metal se somete a tracción, primero se deforma de manera elástica: los enlaces entre átomos se estiran y regresan a su lugar al retirar la fuerza. A partir de cierto esfuerzo, planos de átomos empiezan a deslizarse unos sobre otros por el movimiento de defectos lineales de la red cristalina, las dislocaciones, y parte de la deformación se vuelve permanente. Ese es el inicio de la deformación plástica, y el esfuerzo en el que se vuelve medible es el límite de fluencia.
Lo de "medible" es lo que convierte a la fluencia en un número de ingeniería. El inicio exacto de la plasticidad depende de la sensibilidad del instrumento, y por eso la ISO 6892-1 (ABNT NBR ISO 6892-1 en Brasil) no lo persigue: define criterios que cualquier laboratorio puede reproducir. Si el acero muestra un pico de fuerza seguido de una caída, se miden el pico y la meseta. Si no lo muestra, se elige una deformación plástica convencional, en general 0.2 %, y se lee el esfuerzo correspondiente. Por lo tanto, el Rp0,2 ya contiene, por definición, 0.2 % de deformación permanente.
Tres razones hacen de este número el centro de la especificación de metales:
- Función de la pieza: por encima de la fluencia la pieza cambia de forma y no regresa. Un eje doblado, un tornillo alargado o una viga con deflexión permanente ya fallaron, aunque no se hayan roto.
- Reproducibilidad: el ReL y el Rp0,2 varían poco entre laboratorios cuando se sigue el procedimiento de la norma, a diferencia del límite elástico y del límite de proporcionalidad.
- Reserva hasta la rotura: entre la fluencia y la resistencia a la tracción (Rm), el metal dúctil todavía absorbe deformación y da un aviso visible antes de romperse. Diseñar con base en la fluencia deja intacta esa reserva.
Por eso los certificados de fábrica (de molino) de acero estructural, de varilla corrugada y de tornillos siempre incluyen la fluencia, y es el valor que el comprador verifica en la inspección de recepción.
Diferencia entre límite de fluencia, límite elástico y límite de proporcionalidad
El límite de fluencia es el último de los tres límites del inicio de la curva esfuerzo-deformación y el único que se mide con un criterio convencional. Los tres se confunden con frecuencia, incluso en respuestas automáticas de buscadores que definen la fluencia como "el esfuerzo máximo sin deformación permanente". Esa es la definición del límite elástico. El orden en la curva es:
- el límite de proporcionalidad marca el fin de la relación lineal σ = E·ε;
- el límite elástico marca el fin del comportamiento reversible;
- el límite de fluencia marca el inicio de la deformación plástica medible y convencional.
En los metales los tres están cerca, pero solo la fluencia tiene un procedimiento normalizado de medición de rutina. La comparación detallada, con las definiciones de la ASTM E6, está en los dos artículos indicados.
Por encima de los tres está la resistencia a la tracción, Rm = Fm / S0, el esfuerzo en la fuerza máxima del ensayo. Entre la fluencia y la Rm, el metal dúctil ya se deforma plásticamente y se endurece por deformación, por eso la fuerza sigue subiendo. La fluencia siempre es menor que la Rm y es la base del dimensionamiento de piezas dúctiles; la Rm entra en el diseño de materiales frágiles y en las verificaciones de rotura.
Meseta de fluencia: ReH y ReL
Los aceros de bajo carbono laminados en caliente, como el 1020, el 1045 laminado, el A36 y la varilla CA-50, muestran fluencia discontinua. La fuerza crece en línea recta hasta un pico y cae de golpe; después la probeta de ensayo se alarga con la fuerza casi constante, en forma dentada, hasta que el endurecimiento por deformación vuelve a elevar la curva. La causa son los átomos intersticiales de carbono y nitrógeno que anclan las dislocaciones: se necesita un esfuerzo mayor para liberarlas que para mantenerlas en movimiento. Mientras tanto, franjas de deformación, las bandas de Lüders, recorren la longitud calibrada. El mecanismo se explica a detalle en el artículo sobre el límite elástico.
La ISO 6892-1 (ABNT NBR ISO 6892-1 en Brasil) define dos valores en este tramo:
- ReH, límite superior de fluencia: el esfuerzo en el mayor valor de fuerza antes de la primera caída (sección 11). Para el software de ensayo, el Anexo A de la norma, informativo, recomienda considerar como ReH el pico seguido de una caída de al menos 0.5 % de la fuerza y de un tramo de al menos 0.05 % de deformación en el que la fuerza no vuelva a superarlo.
- ReL, límite inferior de fluencia: el menor esfuerzo durante la fluencia plástica, sin considerar los efectos transitorios inmediatamente posteriores al pico. Cuando no se pide el Ae, la norma admite, como procedimiento simplificado declarado en el informe, tomar el menor esfuerzo en el primer 0.25 % de deformación después del ReH (sección 12).
El esquema siguiente muestra cómo la ISO 6892-1 aplica estas dos definiciones a los cuatro tipos de curva que aparecen en el laboratorio. En los tres primeros hay caída de fuerza: el ReH es el pico y el ReL es el menor valor de la meseta, sin contar el primer valle inmediatamente después del pico, que es un efecto transitorio. En el cuarto la meseta es plana, sin pico, y solo se define el ReL.
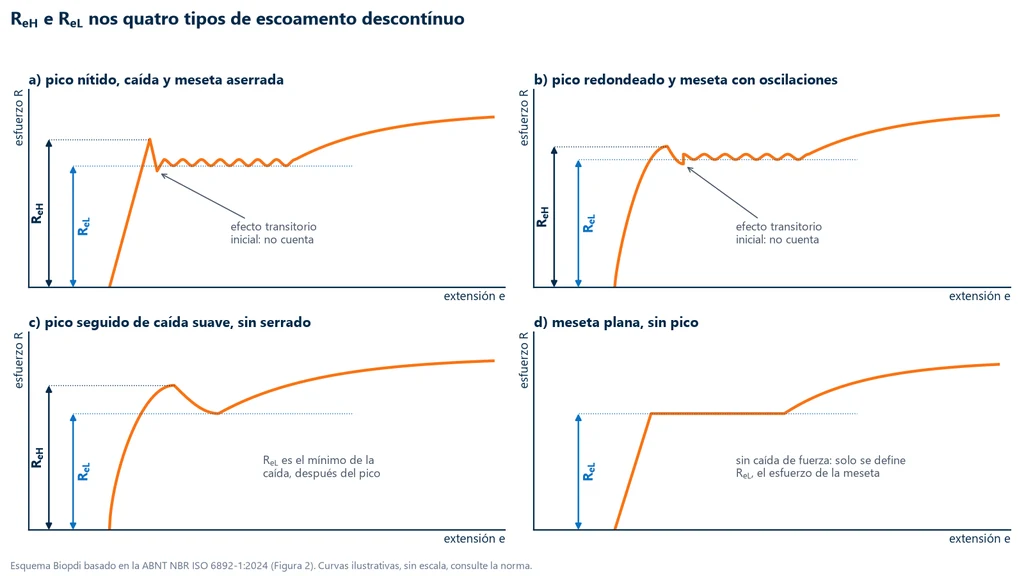
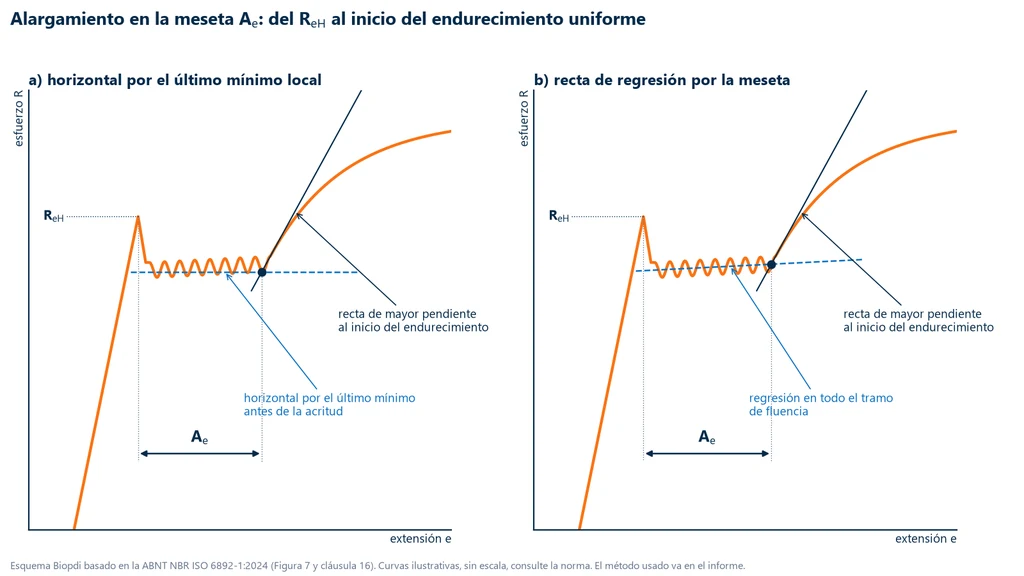
La extensión de la meseta, desde el pico hasta el inicio del endurecimiento por deformación, es el alargamiento en la meseta de fluencia, Ae. Medirlo requiere extensómetro; el ReH y el ReL no, porque dependen solo de la fuerza.
Lo que necesita un criterio es el final de la meseta, y la ISO 6892-1 da dos, mostrados en el esquema siguiente. En ambos, el Ae va del ReH hasta el cruce con la recta de mayor pendiente al inicio del endurecimiento por deformación; lo que cambia es la otra recta: una horizontal por el último mínimo local del dentado, a la izquierda, o una recta de regresión por toda la meseta, a la derecha. Los valores quedan cerca, pero no son iguales, y por eso el informe indica qué método se usó.
Por qué el ReL es más estable que el ReH
El pico es un evento de inestabilidad: el valor de ReH sube con la velocidad de carga y es sensible a la alineación de la probeta, al acabado superficial, a las concentraciones de esfuerzo en las mordazas y a la rigidez del conjunto máquina y mordazas. Una pequeña flexión por desalineación, por ejemplo, hace que una fibra fluya antes que las demás y reduce o borra el pico. La meseta, en cambio, está gobernada por la propagación de las bandas y cambia poco con esas condiciones. Por eso la literatura de materiales recomienda el ReL como valor de fluencia para cálculo, y la ISO 6892-1 controla con más rigor la velocidad del ensayo precisamente en el tramo en el que se leen estos valores.
Quien elige entre ReH y ReL es la norma de producto
La norma de ensayo define los dos valores; la especificación del producto dice cuál de ellos se compara con el mínimo. Dos ejemplos, uno brasileño y uno internacional, muestran que la elección varía:
- Varilla corrugada (ABNT NBR 7480:2024, la norma brasileña de acero para refuerzo de concreto): el fyk es el valor característico del límite superior de fluencia. En barra laminada en caliente, el laboratorio lee el pico, no la meseta.
- Tornillos (ISO 898-1:2013): en las clases 4.6 y 5.6, la fluencia especificada es el ReL; en las clases templadas y revenidas, de 8.8 a 12.9, es el Rp0,2.
El error práctico es comparar un ReL de laboratorio con un mínimo que se refiere al ReH, o al revés. El ejercicio 3 muestra una varilla que cumple por el límite superior y sería rechazada si el laboratorio reportara el inferior.
Fluencia continua: Rp0,2 y Rt0,5
Los aceros estirados o laminados en frío, los aceros templados y revenidos, los inoxidables austeníticos, el aluminio y el cobre pasan del régimen elástico al plástico sin pico ni meseta. En el acero estirado en frío, el propio trabajo en frío ya liberó y multiplicó las dislocaciones, y ya no hay anclaje que vencer. Sin un punto en el que la fuerza deje de subir, la fluencia se define por convención, de dos maneras.
Límite convencional de fluencia Rp0,2
El Rp0,2 es el esfuerzo en el que la extensión plástica alcanza 0.2 % de la longitud de medición del extensómetro. La construcción gráfica es una recta paralela al tramo elástico, desplazada 0.2 % en el eje de deformaciones; el cruce de esa recta con la curva da el valor. Tres cuidados deciden la calidad del resultado:
- Pendiente del tramo elástico: el Anexo A de la ISO 6892-1, informativo, recomienda ajustarla por regresión lineal en un intervalo muy por debajo de la fluencia, del orden de 10 % a 40 % del Rp0,2 esperado, y recalcular con otros límites si el tramo no es representativo. Una pendiente equivocada desplaza la paralela y cambia el Rp0,2.
- Extensómetro: la deformación debe medirse en la probeta, con extensómetro clase 1 de la ISO 9513 o mejor (según la ASTM E8/E8M-09, clase B-2 de la ASTM E83). El desplazamiento del travesaño incluye el asentamiento de las mordazas y la deformación elástica de la máquina.
- Velocidad: hasta la fluencia, la velocidad de deformación está limitada por la norma, porque el Rp también crece con ella, aunque menos que el ReH.
El orden de magnitud explica por qué se exige el extensómetro. En un acero con Rp0,2 de 550 MPa y E = 200 GPa, la deformación total en ese punto es 0.275 % elástica más 0.2 % plástica, 0.475 %. En un extensómetro de 50 mm, eso es menos de un cuarto de milímetro, una magnitud comparable a la holgura de las mordazas. El paso a paso del método del offset (desplazamiento) con interpolación entre puntos está en el artículo sobre el límite elástico, y la pendiente utilizada es el módulo de elasticidad.
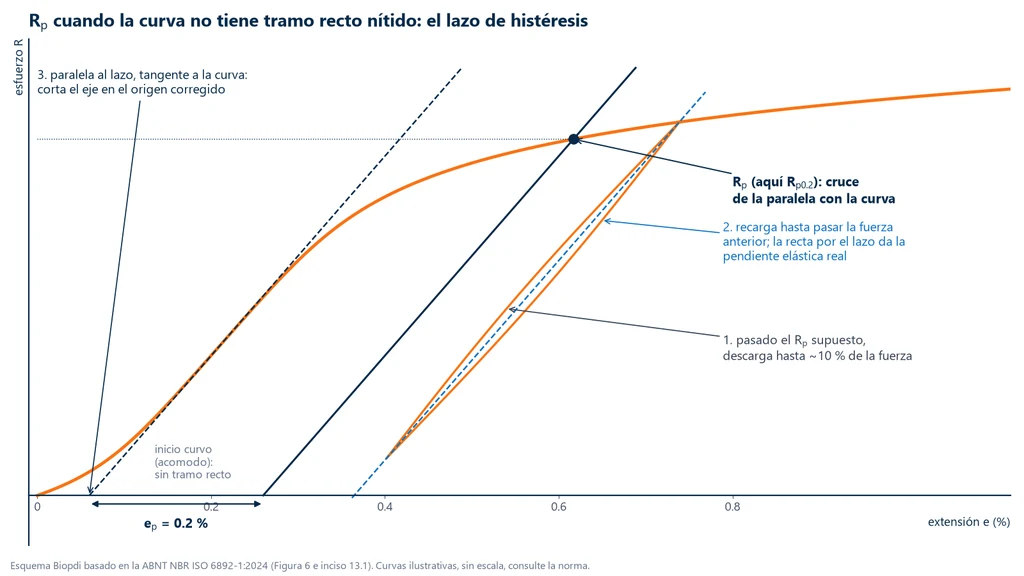
Cuando la curva no tiene un tramo recto confiable, ya sea por asentamiento de las mordazas o porque el material deja la linealidad muy pronto, la paralela no tiene dónde apoyarse. Para ese caso, la ISO 6892-1 recomienda el procedimiento del esquema siguiente: pasado el Rp estimado, se descarga la probeta hasta cerca de 10 % de la fuerza alcanzada y se vuelve a cargar hasta superarla. La recta por los extremos del lazo de histéresis da la pendiente elástica real. Una paralela a ella, tangente a la curva (uno de los métodos que cita la norma), marca en el eje el origen corregido, y el Rp se obtiene de la paralela desplazada 0.2 % a partir de ese origen. El lazo debe hacerse inmediatamente después del Rp, porque a extensiones mayores su pendiente cambia; en el esquema aparece a la derecha de la curva.
Límite bajo extensión total Rt0,5
El Rt usa la extensión total, elástica más plástica, y no necesita la paralela: el Rt0,5 es el esfuerzo leído cuando el extensómetro marca 0.5 % de extensión. Es más sencillo de automatizar y no depende del módulo medido, por eso aparece en especificaciones de tubos y en el control de producción. Equivale al método extension-under-load de la ASTM E8. La ABNT NBR 7480:2024 (la norma brasileña de varilla corrugada) prevé el 0.5 % bajo carga como alternativa para la fluencia de la varilla, pero, en caso de discrepancia, prevalece el criterio de 0.2 % de deformación permanente.
Los dos criterios quedan cerca cuando la parte elástica en la fluencia es del orden de 0.3 %: a 550 MPa es 0.275 %, y el 0.5 % total deja cerca de 0.22 % plástico, un poco más que el 0.2 % del Rp0,2. En materiales de módulo bajo o de fluencia muy alta, la parte elástica crece y los dos valores se separan; en el extremo, un acero con fluencia por encima de unos 1,000 MPa tiene más de 0.5 % de deformación elástica, y el Rt0,5 caería todavía en el tramo elástico.
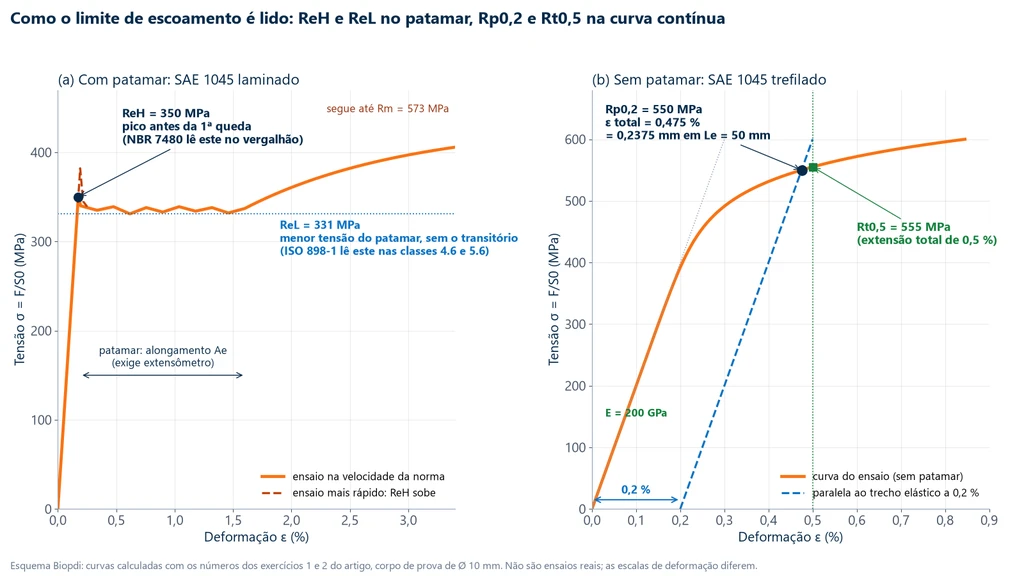
El esquema siguiente reúne los cuatro valores con los números de los ejercicios 1 y 2. A la izquierda, el 1045 laminado: el pico ReH de 350 MPa, la meseta con ReL de 331 MPa y, en línea punteada, el pico más alto que daría el mismo acero en un ensayo más rápido, con la meseta casi sin cambio. A la derecha, el 1045 estirado en frío, en escala de deformación ampliada: la paralela a 0.2 % cruza la curva en 550 MPa y la vertical de 0.5 % encuentra 555 MPa, tan cerca que los dos puntos casi se tocan en la gráfica.
Cómo se mide el límite de fluencia en el ensayo de tracción
La fluencia se obtiene de un ensayo de tracción uniaxial (prueba de tensión) en una máquina universal de ensayos, según la ISO 6892-1 (ABNT NBR ISO 6892-1:2024 en Brasil, idéntica a la ISO 6892-1:2019) o la ASTM E8/E8M-25. Las diferencias entre las dos normas en probeta, velocidad y símbolos están en el artículo ASTM E8 vs. ISO 6892-1. Para la fluencia importan cinco puntos, en el orden en que ocurren en el laboratorio.
- Área inicial S0: en una probeta maquinada se mide con micrómetro en más de una posición, porque un error de 1 % en el área se vuelve un error de 1 % en la fluencia. En varilla corrugada, la NBR 7480 (la norma brasileña de acero para refuerzo de concreto) indica usar el área de un cilindro con la misma masa por metro de la barra, A = m' / 7,850, y no el diámetro medido sobre las corrugaciones.
- Extensómetro: obligatorio para Rp, Rt y Ae; prescindible para ReH y ReL.
- Velocidad hasta la fluencia: en el método A de la ISO, por velocidad de deformación, el ReH y el Rp se miden en los rangos 1 o 2 (0.00007 o 0.00025 s⁻¹, con tolerancia de ±20 %; se recomienda el rango 2) y el ReL en los rangos 2 o 3. En el método B, por velocidad de esfuerzo, el acero se carga a 6 a 60 MPa/s en el tramo elástico, y el ReL se lee con una velocidad de deformación entre 0.00025 y 0.0025 s⁻¹.
- Lectura: el software identifica el pico y el mínimo de la meseta con los criterios de la norma, o traza la paralela y calcula el Rp0,2. Quien firma debe revisar la curva: un deslizamiento de mordaza produce una caída de fuerza que el algoritmo puede tomar por ReH.
- Informe: indica qué fluencia se midió (ReH, ReL, Rp0,2 o Rt0,5), el método y el rango de velocidad, el área usada y, en su caso, el uso del procedimiento simplificado del ReL.
En la foto, una probeta de acero justo después de la rotura en el ensayo de tracción: el adelgazamiento cerca de la fractura, la estricción, muestra cuánto fluyó el material antes de romperse. El límite de fluencia se rebasó mucho antes, al inicio de la deformación permanente.
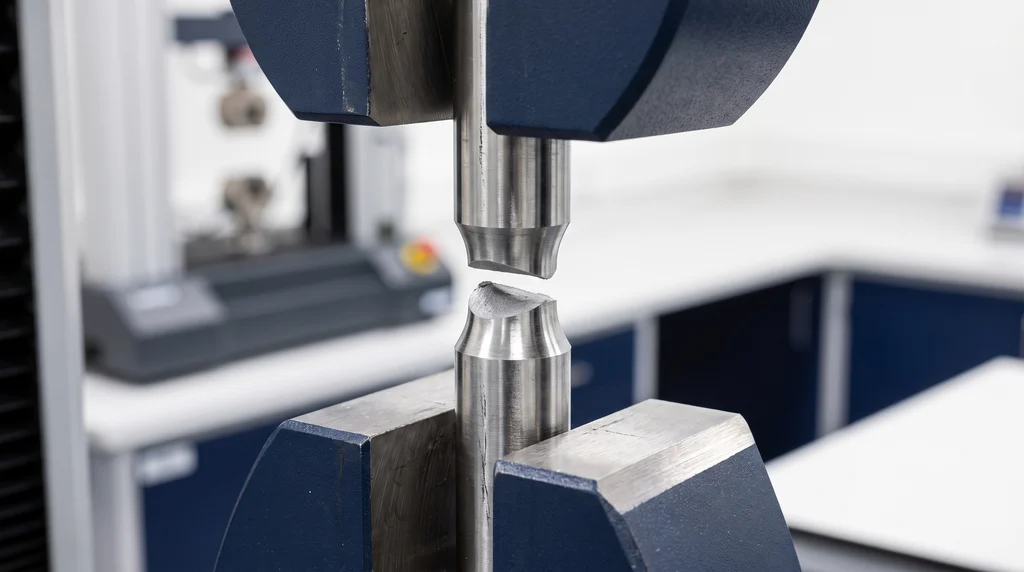
El mismo ensayo entrega el Rm, el alargamiento y la estricción. Sin embargo, la fluencia es la única de esas magnitudes que depende de forma sensible de la velocidad y del instrumento de deformación; ahí es donde dos laboratorios suelen discrepar.
Límite de fluencia mínimo por norma de producto
Una norma de producto convierte la fluencia en un requisito de compra: el proveedor garantiza que ningún ejemplar ensayado quede por debajo del mínimo o, en el concreto armado, que el lote cumpla un valor característico. Esto es distinto de un valor típico de tabla, que es un promedio y puede quedar por debajo en la mitad de las coladas. En las especificaciones aparecen tres tipos de número:
- Mínimo garantizado: lo que la norma exige a cada ejemplar ensayado. Es el valor de diseño y de aceptación (A36, A572, NBR 7007).
- Valor característico: el fyk del concreto armado, que describe el lote (NBR 7480).
- Valor nominal: el que da nombre a la clase, como los 900 MPa del tornillo 10.9, que no es necesariamente el mínimo de aceptación.
La tabla reúne los mínimos de las normas de producto más consultadas en Brasil, con el criterio de lectura de cada una. Para placas, perfiles y barras de uso estructural, la ABNT NBR 7007:2022 (la norma brasileña de aceros estructurales) tiene los grados MR 250, AR 350 y AR 415, cercanos a los aceros ASTM.
| Producto y grado | Norma | Fluencia mínima (MPa) | Observación |
|---|---|---|---|
| Acero estructural A36 | ASTM A36/A36M-19 | 250 | 220 en placa de más de 200 mm; Rm de 400 a 550 |
| Acero estructural MR 250 | ABNT NBR 7007:2022 | 250 | equivalente aproximado del A36 |
| Alta resistencia y baja aleación, Grado 50 | ASTM A572/A572M-25 | 345 | grados 42, 55, 60 y 65: 290, 380, 415 y 450 |
| Acero estructural AR 350 y AR 415 | ABNT NBR 7007:2022 | 350 y 415 | microaleados; el AR 350 COR es patinable |
| Varilla CA-25 | ABNT NBR 7480:2024 | fyk 250 | varilla lisa; fst ≥ 1.20·fy |
| Varilla corrugada CA-50 | ABNT NBR 7480:2024 | fyk 500 | límite superior; fst ≥ 1.10·fy |
| Alambre CA-60 | ABNT NBR 7480:2024 | fyk 600 | sin meseta, 0.2 %; fst ≥ 1.05·fy y ≥ 660 |
| Varilla corrugada CA-70 | ABNT NBR 7480:2024 | fyk 700 | fst ≥ 1.10·fy |
| Tornillo clase 4.6 | ISO 898-1:2013 | ReL 240 | Rm 400 |
| Tornillo clase 8.8 (hasta M16) | ISO 898-1:2013 | Rp0,2 640 | arriba de M16: 660 |
| Tornillo clase 10.9 | ISO 898-1:2013 | Rp0,2 940 | nominal 900; Rm mín. 1,040 |
| Tornillo clase 12.9 | ISO 898-1:2013 | Rp0,2 1,100 | nominal 1,080; Rm mín. 1,220 |
Varilla corrugada CA-50: límite superior y área por la masa
La CA-50 es el caso brasileño en el que más se equivoca la lectura de la fluencia, por dos detalles de la ABNT NBR 7480:2024. El primero es el límite superior: la nota de la tabla de propiedades define el fyk como el valor característico del límite superior de fluencia. El segundo es el área: el esfuerzo se calcula con el área equivalente obtenida de la masa lineal medida, no con el área nominal ni con el diámetro leído sobre las corrugaciones. La probeta es la barra completa, sin maquinar, con longitud de calibración de 10 diámetros. La norma además exige fst ≥ 1.10·fy y un alargamiento de 8 % en 10φ o un Agt de 5 %. El muestreo, el lote y el doblado están en la guía de la NBR 7480.
Tornillos: nominal no es mínimo
En la clase de un tornillo, el primer número por 100 es el Rm nominal, y el segundo dividido entre 10 es la relación nominal entre fluencia y resistencia. En el 8.8, 0.8 × 800 = 640 MPa, y el mínimo coincide con el nominal hasta M16. En el 10.9, el nominal es 0.9 × 1,000 = 900 MPa, pero la ISO 898-1 exige Rp0,2 ≥ 940 MPa. Un informe que compara el resultado con el nominal aprueba un tornillo que la norma rechaza. Los ensayos en tornillo completo y en probeta maquinada están en la guía de la ISO 898-1.
Valores del acero por estado del material: 1020, 1045 y 4140
El límite de fluencia de un acero SAE o AISI no es un número de la aleación: depende del estado de suministro y del diámetro, y la búsqueda de "la fluencia del acero 1020" o "del 1045" solo tiene respuesta si se indica el estado. Las designaciones SAE y AISI definen la composición química: el 1020 tiene de 0.18 % a 0.23 % de carbono y de 0.30 % a 0.60 % de manganeso. La composición no garantiza la propiedad mecánica. La fluencia solo la garantiza una norma de producto o el certificado de la colada.
En las tablas de aceros SAE circulan tres tipos de número, y mezclarlos produce las discrepancias que se encuentran en internet:
- Mínimo estimado: la SAE J1397 (revisión de 1992, estabilizada en 2024) publica mínimos estimados para barras de 19 a 32 mm laminadas en caliente y estiradas en frío. Es un reporte informativo, no una especificación de compra, pero es conservador.
- Valor típico: promedios de tablas del ASM Handbook, reproducidos por distribuidores. Son mayores que los mínimos estimados.
- Valor medido: el resultado de un ensayo de una colada específica. En un estudio con placas de SAE 1020 (Braz y Pontin, Revista UNIFEB, 2019), la laminada en caliente tuvo un promedio de 272 MPa y la laminada en frío, de 332 MPa.
La tabla reúne los valores de los aceros más buscados, siempre con el estado y el tipo de valor:
| Material y estado | Fluencia (MPa) | Rm (MPa) | Tipo de valor y fuente |
|---|---|---|---|
| SAE 1020 laminado en caliente | 205 a 210 | 380 | mínimo estimado (SAE J1397) y valor de libro de texto |
| SAE 1020 recocido | ≈ 295 | ≈ 395 | típico (ASM) |
| SAE 1020 normalizado | ≈ 345 | ≈ 440 | típico (ASM) |
| SAE 1020 estirado en frío | 350 | 420 | mínimo estimado (SAE J1397) |
| SAE 1045 laminado en caliente | 310 | 565 a 570 | mínimo estimado (SAE J1397) |
| SAE 1045 estirado en frío, 19 a 32 mm | 530 | 625 | mínimo estimado (SAE J1397) |
| AISI 4140 recocido | ≈ 415 | ≈ 655 | típico (ASM) |
| AISI 4140 normalizado | ≈ 655 | ≈ 1,020 | típico (ASM) |
| AISI 4140 templado y revenido a 540 °C | ≈ 895 | ≈ 1,035 | típico, barra de unos 25 mm |
| AISI 4140 templado y revenido a 205 °C | ≈ 1,640 | ≈ 1,770 | típico, barra de unos 25 mm |
| Aluminio 6061-T6 | 276 (mín. 240) | 310 (mín. 290) | típico y mínimo (Aluminum Association) |
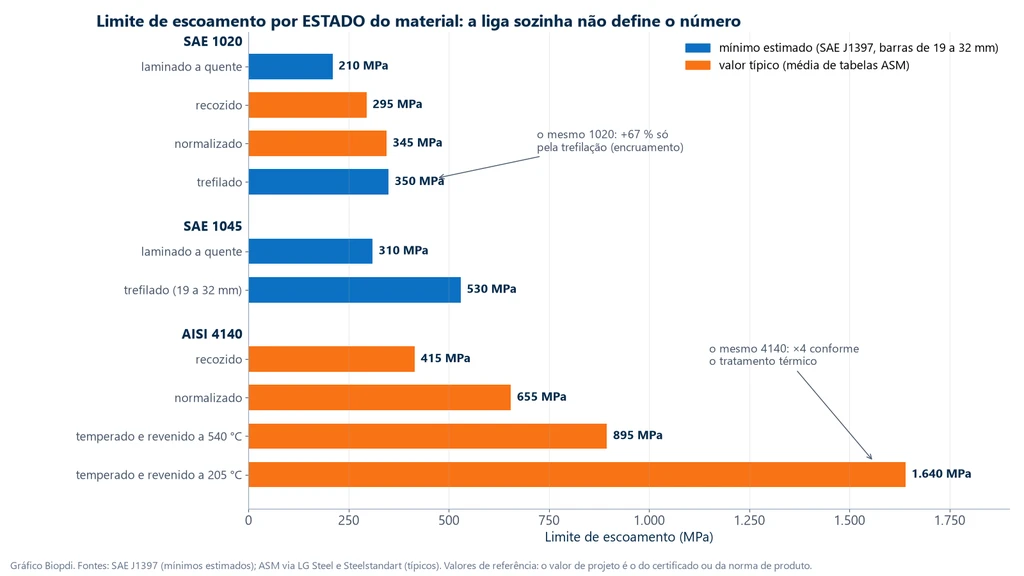
La gráfica de abajo pone los tres aceros en la misma escala y separa, por color, el mínimo estimado de la SAE J1397 (azul) del valor típico (naranja). Hace visible el argumento de esta sección: dentro de cada aleación, el estado del material mueve la fluencia más que el cambio de una aleación por otra. El 1020 estirado en frío fluye por encima del 1045 laminado, y el 4140 va de 415 a 1,640 MPa solo por el tratamiento térmico.
Acero 1020: por qué el laminado da 205 a 210 MPa y el estirado en frío unos 350 MPa
El valor de 205 a 210 MPa con Rm de 380 MPa, usado en los libros de texto y en los demás artículos de este sitio, es el del 1020 laminado en caliente: la barra sale del laminador por encima de la temperatura de recristalización, con granos de ferrita y perlita recién formados y pocas dislocaciones. La SAE J1397 da el mismo número como mínimo estimado. Las tablas del ASM indican un típico más alto, cerca de 330 MPa, porque describen el promedio de las coladas; los dos números son correctos, y para diseño vale el menor, que es el que se puede esperar de cualquier barra.
En el estirado en frío, la barra se hace pasar a la fuerza por un dado de estirado, y la reducción de sección multiplica las dislocaciones, que empiezan a bloquearse unas a otras. Es la acritud (endurecimiento por deformación). La fluencia sube a unos 350 MPa, 67 % por encima del laminado, mientras que el Rm sube solo a unos 420 MPa: el estirado consume buena parte de la reserva entre fluencia y rotura, y la relación Re/Rm pasa de alrededor de 0.54 a 0.83. La meseta desaparece, y la fluencia pasa a medirse por el Rp0,2. Los "unos 350 MPa" que aparecen en las respuestas automáticas de los buscadores para "el 1020" son, por lo tanto, el valor del estirado en frío. Un recocido deshace el efecto y regresa la fluencia a cerca de 295 MPa; el normalizado, con grano más fino, la deja cerca de 345 MPa.
Acero 1045: el mismo efecto, con más carbono
Con alrededor de 0.45 % de carbono, el 1045 tiene más perlita y fluye más alto que el 1020 en cualquier estado: 310 MPa laminado y 530 MPa estirado en frío, en mínimos estimados. El diámetro pesa en el estirado en frío, porque la deformación en frío es mayor en la superficie que en el núcleo y una barra delgada se endurece más en toda su sección: las tablas de referencia dan unos 585 MPa para 16 a 22 mm y 485 MPa para 50 a 75 mm. A cambio de la resistencia, el 1045 es menos dúctil y menos soldable que el 1020.
Acero 4140: el revenido define el número
El 4140 es un acero aleado al cromo-molibdeno hecho para temple y revenido. Recocido, fluye cerca de 415 MPa. Templado, forma martensita, y el revenido ajusta el compromiso: cuanto más baja la temperatura de revenido, más alta la fluencia y menor la tenacidad, de unos 895 MPa a 540 °C a unos 1,640 MPa a 205 °C. En barras gruesas el temple no alcanza el núcleo de la misma forma, y la fluencia real baja con el diámetro. Para un 4140, la orden de compra debe indicar la condición de tratamiento o la dureza, y no solo la designación.
Qué modifica el límite de fluencia
Todo lo que dificulta el movimiento de las dislocaciones eleva la fluencia; el módulo de elasticidad, que depende de los enlaces entre átomos, casi no cambia (vea módulo de elasticidad del acero). Para quien especifica, los factores importan por lo que cambian entre el número del catálogo y el de la pieza:
- Trabajo en frío: el estirado, la laminación en frío y el conformado elevan la fluencia y eliminan la meseta. Una pieza doblada o estampada fluye, en la zona deformada, por encima del material de partida.
- Tratamiento térmico: el temple y el revenido la elevan; el recocido la reduce; el normalizado refina el grano. Un calentamiento localizado, como el de una soldadura o un corte en caliente, puede modificar la fluencia en la zona afectada.
- Tamaño de grano: según la relación de Hall-Petch, σy = σ0 + ky·d−1/2, la fluencia crece cuando el grano disminuye. Es el principio de los aceros microaleados al niobio y al vanadio, como el A572 Grado 50 y el AR 350.
- Espesor y diámetro: las secciones gruesas se enfrían más despacio y reciben menos deformación, y las normas de producto reducen el mínimo en ellas, como el A36, que baja de 250 a 220 MPa en placa de más de 200 mm.
- Temperatura y velocidad: la fluencia baja con el calentamiento y sube con la velocidad de deformación. Los valores de las tablas son válidos a temperatura ambiente y a la velocidad de la norma de ensayo.
La fluencia en el diseño: esfuerzo admisible, fyd y relación Re/Rm
El diseño no usa la fluencia directamente: la divide entre un factor que cubre la incertidumbre de las cargas, del material y del modelo de cálculo. En el método de esfuerzos admisibles, común en diseño mecánico, σadm = Re / n, donde n es el factor de seguridad, y el esfuerzo de servicio calculado no puede superar σadm. El factor no es una propiedad del material: viene de la norma de diseño o de la práctica del sector, y crece cuanto más inciertas sean las cargas.
En el concreto armado, que usa estados límite, el valor característico se reduce con un factor de ponderación del acero: fyd = fyk / γs. Con el γs = 1.15 de la ABNT NBR 6118 (la norma brasileña de diseño de estructuras de concreto) para combinaciones normales, la CA-50 da fyd = 500 / 1.15 = 434.8 MPa. En todos los métodos, el número de partida es el mínimo garantizado o el característico, nunca un valor típico ni el resultado de un ensayo aislado.
La relación entre fluencia y resistencia, Re/Rm, completa la especificación. Mide cuánto se sigue endureciendo el material después de fluir. Con una relación baja, una zona sobrecargada fluye, se endurece y transfiere carga a las vecinas, y la deformación se distribuye antes de la rotura; con una relación cercana a 1, la rotura llega justo después de la fluencia, concentrada en un punto. Por eso la NBR 7480 exige fst/fy ≥ 1.10 en la CA-50, lo que equivale a fy/fst ≤ 0.91: es una exigencia de ductilidad del conjunto, no de resistencia. El A36 tiene una relación típica de 0.65 a 0.75; los tornillos 8.8 y 10.9, de 0.8 y 0.9 por definición de la clase. En el conformado de lámina la lógica es la misma: una fluencia baja y una relación baja indican buena embutibilidad.
Cómo interpretar el límite de fluencia
Las dudas siguientes son las que más surgen entre quienes especifican, reciben o ensayan acero, y casi todas vienen de comparar números de naturaleza distinta.
El certificado indica 320 MPa en un A36. ¿Puedo diseñar con 320?
No. El certificado describe la colada ensayada; la garantía de la norma es de 250 MPa, y ese es el valor de diseño. Las acerías suelen entregar A36 con fluencia entre 280 y 340 MPa, pero la siguiente compra puede venir de otra colada o de otro proveedor. Diseñar con el valor del certificado solo es aceptable cuando el proyecto liga el suministro a esa colada, lo cual es poco común.
¿Cuál vale, ReH o ReL, cuando el pedido no lo indica?
Vale lo que defina la especificación del producto, y el informe debe decir cuál se midió. Si no aplica ninguna especificación, el ReL es la opción conservadora y reproducible. Comparar resultados de dos laboratorios solo tiene sentido con el mismo criterio: en los ejercicios 1 y 3 de este artículo, la diferencia entre ReH y ReL es de 5.8 % y 3.6 %, suficiente para decidir una aceptación en el límite.
¿Por qué dos laboratorios miden fluencias distintas en el mismo acero?
Las causas más comunes son la velocidad (sobre todo para el ReH), el área (diámetro nominal en lugar del medido o, en la varilla corrugada, área nominal en lugar del área obtenida por la masa), la desalineación de las mordazas, el Rp0,2 calculado con el desplazamiento del travesaño y la posición de donde se extrajo la probeta en la barra o en la placa. Diferencias de algunos por ciento son normales; por encima de eso, el primer paso es comparar las curvas, no los números.
¿SAE 1020 y A36 son lo mismo?
No. El A36 es una especificación de producto, con fluencia mínima garantizada de 250 MPa y Rm de 400 a 550 MPa. El SAE 1020 es una designación de composición, y su fluencia depende del estado. Ambos tienen un contenido de carbono parecido e incluso pueden venir de la misma acería, pero solo el A36 trae garantía mecánica. Para estructuras se especifica A36 o MR 250 (designación brasileña de la ABNT NBR 7007), no "1020".
¿La fluencia en tracción vale para compresión y corte?
En compresión, los aceros dúctiles fluyen cerca del valor de tracción, pero las piezas esbeltas fallan antes por pandeo y el ensayo adecuado es el de compresión. En corte, la fluencia es menor: según el criterio de von Mises, τy ≈ 0.577·σy. Bajo esfuerzos combinados, la comparación con la fluencia pasa por un criterio de fluencia, nunca por un esfuerzo aislado.
¿Todo material tiene límite de fluencia?
No. El hierro fundido gris, las cerámicas y el vidrio se rompen casi sin deformación plástica, y el diseño usa el Rm. Los polímeros tienen una "fluencia" propia, definida por la ASTM D638 como el primer punto en que el esfuerzo deja de crecer, que no se compara con la de los metales; consulte la guía de la ASTM D638.
Cómo calcular el límite de fluencia: ejercicios resueltos
El límite de fluencia se calcula dividiendo la fuerza de fluencia entre el área inicial, Re = Fe / S0; lo que cambia de un caso a otro es qué fuerza se lee y qué área se usa. Los cuatro ejercicios siguen el orden del artículo: lectura de un ensayo con escalón de fluencia, límite convencional con extensómetro, aceptación de varilla corrugada según la NBR 7480 (norma brasileña de acero para concreto armado) y selección de material por la fluencia garantizada. Los dos primeros son los del esquema de la sección sobre fluencia continua.
Ejercicio 1: ReH, ReL y Rm de un 1045 laminado
Probeta maquinada de SAE 1045 laminado en caliente, d0 = 10.00 mm. El ensayo registra la fuerza en el pico antes de la primera caída FeH = 27.5 kN, la menor fuerza en el escalón FeL = 26.0 kN y la fuerza máxima Fm = 45.0 kN. Calcule los tres valores y compárelos con los mínimos estimados de la SAE J1397.
- Área: S0 = π × 10.00² / 4 = 78.54 mm².
- ReH = 27,500 / 78.54 = 350.1 MPa.
- ReL = 26,000 / 78.54 = 331.0 MPa.
- Rm = 45,000 / 78.54 = 573.0 MPa.
- ReL/Rm = 331.0 / 573.0 = 0.58.
El acero queda por encima de los mínimos estimados de 310 y 570 MPa. El ReH supera al ReL en 19 MPa, 5.8 %: sin una especificación que diga cuál reportar, se reporta el ReL, más estable, y el informe indica el criterio.
Ejercicio 2: Rp0,2 y Rt0,5 de un 1045 estirado en frío
Mismo diámetro (S0 = 78.54 mm²), extensómetro con Le = 50 mm, E = 200 GPa, curva sin escalón. La paralela a 0.2 % corta la curva con F = 43.2 kN; a la extensión total de 0.5 % la fuerza es 43.6 kN; la fuerza máxima es 50.3 kN. Calcule Rp0,2, Rt0,5 y Rm, y el alargamiento que marcaba el extensómetro en el Rp0,2.
- Rp0,2 = 43,200 / 78.54 = 550.0 MPa.
- Deformación elástica en ese punto: 550.0 / 200,000 = 0.00275; deformación total: 0.00275 + 0.002 = 0.00475 (0.475 %).
- Alargamiento en el extensómetro: 0.00475 × 50 = 0.2375 mm.
- Rt0,5 = 43,600 / 78.54 = 555.1 MPa; a 0.5 % de extensión total el extensómetro marca 0.25 mm.
- Rm = 50,300 / 78.54 = 640.4 MPa; Rp0,2/Rm = 0.86.
El Rp0,2 cumple con el mínimo estimado de 530 MPa. La relación de 0.86, contra 0.58 del ejercicio 1, es el costo de la acritud (endurecimiento por deformación): más fluencia, menos reserva. El cálculo también muestra por qué se necesita el extensómetro: todo el criterio cabe en menos de un cuarto de milímetro. En cuanto a la máquina, 50.3 kN superan la capacidad de una máquina de 50 kN; para acero estirado en frío o templado de Ø 10 mm, el rango de 100 a 200 kN es el adecuado.
Ejercicio 3: varilla corrugada CA-50 de 16 mm según la NBR 7480
Un tramo de 0.600 m de varilla CA-50 (grado brasileño de 500 MPa) de 16 mm pesa 0.938 kg. En el ensayo, la fuerza en el límite superior de fluencia es 101.5 kN, la menor fuerza en el escalón es 98.0 kN y la fuerza máxima es 115.0 kN. ¿La varilla cumple en fluencia y en la relación fst/fy?
- Masa lineal: m' = 0.938 / 0.600 = 1.563 kg/m. Desviación respecto a la nominal de 1.578 kg/m: −0.9 %, dentro de la tolerancia de ±5 % del diámetro nominal.
- Área por la masa: A = 1.5633 / 7,850 = 1.9915 × 10⁻⁴ m² = 199.2 mm².
- fy por el límite superior: 101,500 / 199.2 = 509.7 MPa ≥ 500 MPa: cumple.
- fst = 115,000 / 199.2 = 577.5 MPa; fst/fy = 577.5 / 509.7 = 1.13 ≥ 1.10: cumple.
- Si el laboratorio reportara el límite inferior: 98,000 / 199.2 = 492.1 MPa, por debajo de 500, y la varilla se rechazaría indebidamente.
- Si usara el diámetro de 17.4 mm medido sobre las corrugaciones: A = 237.8 mm² y fy = 426.9 MPa, otro rechazo indebido.
La varilla cumple con los requisitos de tracción; faltan el alargamiento y el doblado, y la aprobación del lote depende de todos los especímenes de la muestra. Los 115 kN de fuerza máxima exigen una máquina de más de 100 kN.
Ejercicio 4: elegir el acero de un tirante por la fluencia garantizada
Un tirante redondo de 20 mm de diámetro recibe 50 kN de tracción. El proyecto adopta un factor de seguridad n = 1.67 (valor didáctico; el real lo da la norma de diseño). ¿Qué fluencia mínima debe tener el acero y qué opciones cumplen?
- Área: A = π × 20² / 4 = 314.2 mm².
- Esfuerzo de servicio: σ = 50,000 / 314.2 = 159.2 MPa.
- Fluencia requerida: Re ≥ 159.2 × 1.67 = 265.8 MPa.
- SAE 1020 laminado (≈ 210 MPa): no cumple. A36 o MR 250 (250 MPa garantizados): no cumplen por poco. A572 Grado 50 o AR 350 (345 y 350 MPa garantizados): cumplen.
- Alternativa con A36: área mínima 50,000 × 1.67 / 250 = 334 mm², d ≥ 20.6 mm, es decir, barra de 22 mm.
El SAE 1020 estirado en frío, con unos 350 MPa, también pasaría en el número, pero no tiene garantía sin el certificado de la colada: en el diseño, la fluencia que cuenta es la que alguien garantiza por escrito.
Errores comunes
Los errores siguientes aparecen con frecuencia en informes de ensayo, órdenes de compra y memorias de cálculo:
- Llamar a la fluencia "esfuerzo máximo sin deformación permanente": esa es la definición del límite elástico; el Rp0,2 ya tiene 0.2 % de deformación permanente.
- Citar una fluencia sin el estado del material: "1020 = 350 MPa" solo vale para el estirado en frío.
- Tratar SAE 1020 o 1045 como especificación de resistencia: son designaciones químicas; la garantía mecánica viene de la norma de producto o del certificado.
- Diseñar con el valor típico o con el certificado: el valor de diseño es el mínimo garantizado o el característico.
- Confundir nominal con mínimo: el tornillo 10.9 tiene un nominal de 900 MPa y un mínimo de 940 MPa.
- Leer la varilla corrugada por el escalón inferior o por el área nominal: la NBR 7480 (norma brasileña de acero para concreto armado) lee el límite superior, con el área obtenida por la masa.
- Medir Rp0,2 con el desplazamiento del travesaño: el asentamiento de las mordazas y la deformación de la máquina distorsionan la paralela; se requiere un extensómetro clase 1.
- Ensayar más rápido de lo que indica la norma: eleva el ReH y puede aprobar material que no cumple.
- Informe sin criterio: sin decir si es ReH, ReL, Rp0,2 o Rt0,5, el número no se puede comparar con nada.
- Convertir unidades a ojo: 1 MPa = 1 N/mm² = 0.1 kN/cm² = 10.197 kgf/cm²; 1 kgf/mm² = 9.807 MPa y 1 ksi = 6.895 MPa. Los 250 MPa del A36 son 25 kN/cm², unidad común en tablas de estructuras metálicas, y 36 ksi. El "50" del CA-50 viene de kgf/mm², y la NBR 7480 admite 1 MPa ≈ 0.1 kgf/mm² para efectos prácticos.
Máquina para medir el límite de fluencia
El límite de fluencia se mide en una máquina universal de ensayos, y lo que esta debe tener depende del criterio. El ReH y el ReL dependen solo de la fuerza: la exigencia recae en la celda de carga, clase 1 según ISO 7500-1 (ABNT NBR ISO 7500-1:2023 en Brasil), y en el control de velocidad del travesaño. El Rp0,2 y el Rt0,5 exigen además un extensómetro en la probeta. La máquina universal Biopdi de la línea M2 es electromecánica, con celdas de carga clase 1, extensómetros de 25, 50, 150 y 250 mm y el software BioLab, que traza la curva esfuerzo-deformación, identifica el pico y el escalón y calcula el Rp0,2 por la paralela. El panel siguiente muestra la máquina, la función de cada parte en la medición de la fluencia y los dispositivos utilizados.
La máquina universal en la medición de la fluencia
La línea M2 tiene modelos de columna simple, de 200 N a 10 kN, y de doble columna, de 5 kN a 1,000 kN. Cada parte de la máquina tiene una función en la medición del límite de fluencia:

- Travesaño móvil tracciona a la velocidad de la norma, método A o B
- Celda de carga clase 1: basta para ReH, ReL y Rm
- Mordazas de cuña, neumáticas, para roscados o para alambres
- Extensómetro obligatorio para Rp0,2, Rt0,5 y Ae
- Software BioLab divide la fuerza entre S0, encuentra el pico y traza la paralela
- Panel y paro de emergencia posiciona y detiene el ensayo
Dispositivos para la medición de la fluencia
Los dispositivos siguientes se montan en la misma máquina, según la probeta y la norma:

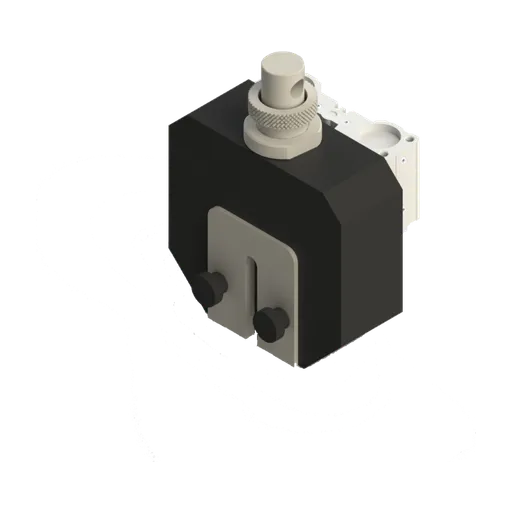
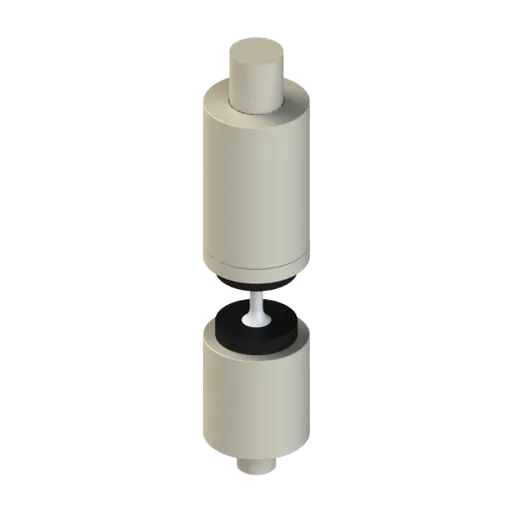
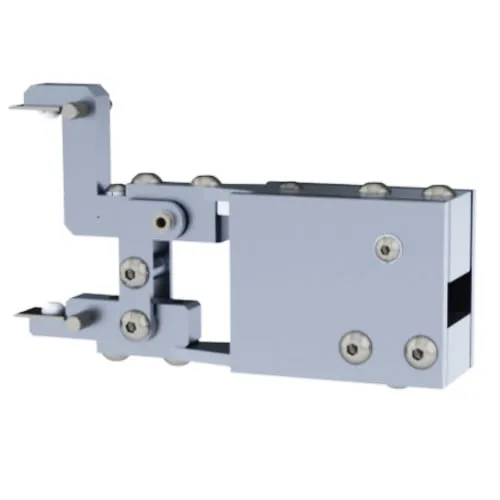
La capacidad se elige por la fuerza máxima, que llega después de la fluencia. Las probetas maquinadas de acero de bajo carbono de Ø 10 mm, como la del ejercicio 1, quedan en el rango de la máquina de 5 a 50 kN (MBIOII-50-M2); el acero estirado en frío o templado del mismo diámetro y las varillas corrugadas de hasta 16 mm, como en los ejercicios 2 y 3, requieren la máquina de 100 a 200 kN (MBIOII-200-M2). Una CA-50 de 25 mm, con 490.9 mm² y Rm cercano a 600 MPa, llega a unos 295 kN y ya exige los modelos de 300 kN o más. El software BioLab arma el informe con el criterio de fluencia utilizado. Las demás configuraciones están en la página de la máquina universal de ensayos, y puede solicitar una cotización para los diámetros y materiales de su laboratorio.
Normas del límite de fluencia
Las definiciones y el método provienen de las normas de ensayo; los mínimos, de las normas de producto. La tabla reúne las citadas en este artículo, con la edición vigente verificada el 01/10/2026 en los catálogos de ISO y ASTM, y el 30/09/2026 en los de ABNT (el organismo brasileño de normalización) y SAE:
| Norma | Qué trata | Edición |
|---|---|---|
| ABNT NBR ISO 6892-1 | adopción brasileña de la ISO 6892-1, tracción de metales a temperatura ambiente: ReH, ReL, Rp, Rt | 2024 |
| ISO 6892-1 | tracción de metales a temperatura ambiente | 2019 |
| ASTM E8/E8M | tracción de metales: offset, extension-under-load, yield point | E8/E8M-25 |
| ISO 9513 | calibración de extensómetros (clase 1 para Rp y Rt) | 2012 |
| ABNT NBR ISO 7500-1 | adopción brasileña de la ISO 7500-1, verificación de la fuerza de la máquina de ensayo | 2023 |
| ASTM A36/A36M | acero al carbono estructural | A36/A36M-19 |
| ASTM A572/A572M | acero estructural de alta resistencia y baja aleación | A572/A572M-25 |
| ABNT NBR 7007 | norma brasileña de aceros al carbono y microaleados para barras y perfiles estructurales | 2022 |
| ABNT NBR 7480 | norma brasileña de acero para refuerzo de concreto armado (varilla corrugada) | 2024 |
| ISO 898-1 | propiedades mecánicas de tornillos de acero | 2013 |
| SAE J1397 | propiedades mecánicas estimadas de barras de acero (informativa) | 1992, estabilizada en 2024 |
Otros ensayos y referencias técnicas
Ensayos realizados en la máquina universal de Biopdi
 ensayo de tracción
 ensayo de compresión
 ensayo de aplastamiento
 indentación de espuma
 ensayo de flexión
 ensayo de corte (cizallamiento)
 ensayo de arrancamiento (pull-out)
 ensayo de adherencia
 ensayo de pelado (peel)
 ensayo de desgarre
 ensayo de fatiga
 tenacidad a la fractura
 ensayo de doblado
 ensayo de embutición (Erichsen)
 ensayo de perforación (punción)
 ensayo de fluencia lenta (creep)
 ensayo de torsión
 ensayo de tracción-torsión
 coeficiente de fricción
Referencias técnicas relacionadas
ASTM D695: ensayo de compresión de plásticos rígidos (probeta de ensayo, 1.3 mm/min y cálculo)
La ASTM D695-26 mide resistencia, fluencia y módulo de plásticos rígidos en compresión: prisma de 12.7 × 12.7 × 25.4 mm a 1.3 mm/min. Cálculo e ISO 604.
Diagrama esfuerzo-deformación: cómo leer la gráfica, sus puntos, fórmulas y curva verdadera
El diagrama esfuerzo-deformación es la gráfica del esfuerzo (σ = F/S0) contra la deformación unitaria (ε = ΔL/L0), medida en el ensayo de tracción (prueba de tensión). Vea cómo leer cada punto, las fórmulas y la curva verdadera. Incluye el acero CA-50 (varilla corrugada brasileña), el concreto de la NBR 6118 (norma brasileña de estructuras de concreto) y ejercicios resueltos.
Ensayo de embutición: Erichsen, Olsen, Swift, curva límite de conformado y normas
El ensayo de embutición mide cuánto se deforma en frío una lámina metálica delgada antes de agrietarse. Vea el ensayo Erichsen (índice IE), Olsen, Swift (LDR), la curva límite de conformado, los coeficientes r y n y las normas.
Preguntas frecuentes
¿Qué es el límite de fluencia?
Es el esfuerzo a partir del cual el metal empieza a deformarse plásticamente de forma medible. En el acero con meseta de fluencia se miden el límite superior (ReH) y el inferior (ReL); en los demás metales, el límite convencional Rp0.2, que es el esfuerzo con 0.2 % de deformación plástica (ISO 6892-1; ABNT NBR ISO 6892-1:2024 en Brasil).
¿Cuál es el límite de fluencia del acero?
Depende de la clase y del estado: desde unos 210 MPa en el SAE 1020 laminado en caliente hasta más de 1,600 MPa en el 4140 templado y revenido a baja temperatura. Los aceros estructurales comunes garantizan de 250 MPa (ASTM A36 y MR 250) a 350 MPa (A572 Grado 50 y AR 350), y la varilla corrugada CA-50 tiene un fyk de 500 MPa.
¿Cómo se calcula el límite de fluencia?
Se divide la fuerza de fluencia entre el área inicial de la sección: Re = Fe/S0, en MPa (N/mm²). Ejemplo: 26.0 kN en una probeta de 10 mm de diámetro (78.54 mm²) dan 331 MPa. En la varilla corrugada, el área se obtiene de la masa lineal medida (NBR 7480, la norma brasileña de acero para refuerzo de concreto).
¿Cuál es el límite de fluencia del acero 1020?
Depende del estado. Laminado en caliente, unos 205 a 210 MPa, con Rm de 380 MPa; estirado en frío, unos 350 MPa, con Rm de 420 MPa (mínimos estimados de la SAE J1397). Recocido queda cerca de 295 MPa y normalizado cerca de 345 MPa (valores típicos del ASM). La especificación SAE del 1020 es solo química: 0.18 % a 0.23 % de carbono y 0.30 % a 0.60 % de manganeso.
¿Cuál es el límite de fluencia del acero 1045?
Unos 310 MPa laminado en caliente y 530 MPa estirado en frío en barras de 19 a 32 mm (mínimos estimados de la SAE J1397). En barras estiradas en frío el valor baja con el diámetro, y templado y revenido el 1045 supera los 690 MPa. La especificación SAE del 1045 es química: 0.43 % a 0.50 % de carbono y 0.60 % a 0.90 % de manganeso.
¿Cuál es el límite de fluencia del acero CA-50?
El valor característico fyk es de 500 MPa (ABNT NBR 7480:2024, la norma brasileña de varilla corrugada), leído por el límite superior de fluencia en barra laminada y calculado con el área equivalente obtenida de la masa. La norma también exige fst ≥ 1.10·fy y un alargamiento de 8 % en 10φ o Agt de 5 %.
¿Cuál es el límite de fluencia del acero 4140?
Unos 415 MPa recocido y 655 MPa normalizado. Templado y revenido, va de unos 895 MPa (revenido a 540 °C) a unos 1,640 MPa (205 °C), en barras de unos 25 mm; cuanto menor es la temperatura de revenido, mayor es la fluencia y menor la tenacidad.
¿Cuál es el límite de fluencia del acero A36?
El mínimo es de 250 MPa (36 ksi), y de 220 MPa en placas de más de 200 mm, con Rm de 400 a 550 MPa (ASTM A36/A36M-19). El equivalente brasileño aproximado es el MR 250 de la ABNT NBR 7007 (norma brasileña de barras y perfiles de acero estructural).
¿Cuál es la diferencia entre límite de fluencia y límite de proporcionalidad?
El límite de proporcionalidad es el fin de la relación lineal entre esfuerzo y deformación (ley de Hooke). El de fluencia está por encima de él y marca el inicio de la deformación plástica medible, medida como ReH y ReL o como Rp0.2. Solo la fluencia tiene una medición normalizada de rutina.
¿Cuál es la diferencia entre límite de fluencia y resistencia a la tracción?
La fluencia marca el inicio de la deformación plástica medible; la resistencia a la tracción (Rm) es el esfuerzo en la fuerza máxima del ensayo, después del endurecimiento por deformación (acritud). La fluencia siempre es menor y es la base del diseño de piezas dúctiles: en el A36, 250 MPa de fluencia mínima contra un Rm de 400 a 550 MPa.
¿Qué acero es más fuerte, 1020 o 1045?
En el mismo estado, el 1045, por tener más carbono: 310 contra 210 MPa laminados y 530 contra 350 MPa estirados en frío (mínimos estimados de la SAE J1397). Pero el 1020 estirado en frío fluye por encima del 1045 laminado, y el 1020 es más dúctil y más soldable.
¿Qué acero es más resistente, 1045 o 4140?
El 4140, en el mismo estado: recocido, fluye cerca de 415 MPa contra unos 240 MPa del 1045 recocido (valores típicos), y templado y revenido va de unos 895 a 1,640 MPa. El cromo y el molibdeno dan al 4140 mayor templabilidad, y el temple alcanza el núcleo de barras más gruesas que en el 1045.
¿Cuál es la diferencia entre el acero 1020 y el A36?
El A36 es una norma de producto y garantiza una fluencia mínima de 250 MPa y un Rm de 400 a 550 MPa. El SAE 1020 define solo la composición química (0.18 % a 0.23 % de carbono), y su fluencia depende del estado; sin certificado, no hay garantía mecánica.
¿Qué significan ReH, ReL y Rp0.2?
ReH es el esfuerzo en el pico de fuerza antes de la primera caída; ReL, el menor esfuerzo en la meseta, sin el efecto transitorio inicial; Rp0.2, el esfuerzo con 0.2 % de extensión plástica, usado cuando no hay meseta (ISO 6892-1; ABNT NBR ISO 6892-1:2024 en Brasil).
¿Se necesita extensómetro para medir el límite de fluencia?
Para Rp0.2 y Rt0.5, sí, de clase 1 de la ISO 9513 o mejor. ReH y ReL pueden leerse solo por la fuerza, pero el alargamiento en la meseta (Ae) exige extensómetro.