
El recocido es el tratamiento térmico que calienta el metal, mantiene la temperatura y lo enfría lentamente, en general dentro del propio horno, para reducir la dureza y los esfuerzos internos y recuperar la ductilidad y la maquinabilidad. En el acero, el recocido total calienta la pieza unos 30 a 50 °C por encima de la temperatura crítica Ac3, hasta que se transforma en austenita, y la deja enfriar en el horno. Los tipos subcríticos se quedan por debajo de Ac1 y no forman austenita: el alivio de esfuerzos y el recocido de proceso trabajan entre 550 y 650 °C, y la esferoidización, entre 700 y 720 °C, durante muchas horas.
El recocido es uno de los tratamientos térmicos de los metales y el más usado para ablandar. Aquí están las etapas, las temperaturas críticas, cada tipo con su rango, la microestructura, los efectos con números de fuente y la verificación del resultado por dureza, metalografía y tracción. La solubilización del inoxidable y del aluminio, que muchas veces se llama recocido, es otro fenómeno y aparece por separado.
Qué es el recocido y para qué sirve
Callister y Rethwisch (Ciencia e ingeniería de materiales, cap. 11, "Procesos de recocido") definen el recocido como la exposición del material a una temperatura elevada durante un tiempo prolongado, seguida de un enfriamiento lento. La norma de vocabulario ISO 4885 trata el recocido de los ferrosos como una familia de ciclos, y no como un único proceso: lo que cambia de un tipo a otro es la temperatura con respecto a las líneas críticas del acero y la forma de enfriar.
Los objetivos son cuatro, y cada tipo de recocido atiende uno de ellos con mayor eficiencia:
- Ablandar: bajar la dureza y la resistencia para maquinar, estampar, trefilar o doblar. Es el caso del recocido total y de la esferoidización.
- Aliviar esfuerzos residuales: los esfuerzos que dejan la soldadura, el maquinado pesado, el conformado o el enfriamiento desigual, y que causan alabeo y grietas. Es el alivio de esfuerzos (alivio de tensiones).
- Recuperar la ductilidad de un metal endurecido por deformación: devolver la capacidad de deformarse después del trabajo en frío. Es el recocido de proceso, o de recristalización.
- Producir una microestructura definida: perlita gruesa uniforme, cementita globular o grano regenerado, como base para el maquinado o para un tratamiento posterior, como el temple.
El recocido no cambia la composición química media de la pieza. Cambia la microestructura, es decir, las fases presentes, su forma y el tamaño de grano, y a través de ella cambia las propiedades mecánicas. La excepción es la superficie: en un horno sin atmósfera protectora, el acero se oxida y pierde carbono en la capa externa (descarburación), lo que se controla con atmósfera inerte, vacío o sobremetal para maquinar.
Cómo se hace el recocido: calentamiento, permanencia y enfriamiento
Todo ciclo de recocido tiene tres etapas: calentar hasta la temperatura elegida, mantenerla el tiempo necesario (la permanencia o "remojo") y enfriar lentamente. El calentamiento es gradual en piezas grandes o de geometría compleja, para que la diferencia de temperatura entre la superficie y el núcleo no genere nuevos esfuerzos ni grietas.
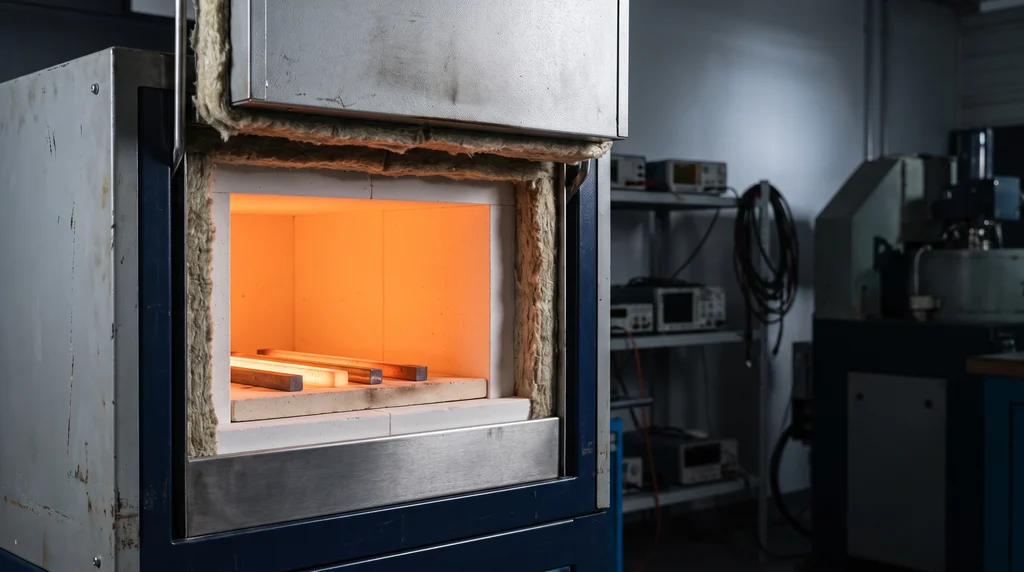
En la foto, un horno eléctrico con la puerta abierta y barras de acero calentadas sobre la solera: en el recocido total la pieza se mantiene a la temperatura de austenitización y después se enfría lentamente dentro del propio horno.
La permanencia sirve para que toda la pieza, incluido el núcleo, llegue a la temperatura y para que la transformación buscada se complete. Por eso el tiempo aumenta con el espesor. Para el alivio de esfuerzos, la regla práctica es de 1 hora por cada 25 mm de espesor (Total Materia, "Stress Relief of Steels", 2016, citando a la CHTA). En la esferoidización la permanencia es mucho más larga, porque la cementita necesita horas para cambiar de forma.
El enfriamiento lento es lo que distingue al recocido de los tratamientos que endurecen. Con el horno apagado y cerrado, el acero atraviesa el rango de transformación lentamente y forma los constituyentes más blandos; si se enfriara al aire, formaría una perlita más fina y más resistente (es el normalizado), y si se enfriara en agua o aceite, formaría martensita (es el temple). En los tipos subcríticos no hay transformación durante el enfriamiento, pero este sigue siendo lento para no crear nuevos esfuerzos térmicos.
Temperaturas críticas del acero
Las temperaturas de recocido del acero se dan con respecto a las líneas del diagrama hierro-carbono (Fe-Fe3C), que muestra las fases en equilibrio según el contenido de carbono y la temperatura. Aquí interesan tres líneas:
- A1 (727 °C): por debajo de ella el acero es ferrita y cementita (Fe3C), en general dispuestas como perlita; por encima, empieza a formar austenita (γ), la fase de alta temperatura que disuelve el carbono.
- A3: la temperatura a la que un acero hipoeutectoide, con menos de 0.77 % de carbono, termina de transformarse en austenita. Baja de 912 °C en el hierro puro hasta 727 °C en el eutectoide.
- Acm: el equivalente en los aceros hipereutectoides, con más de 0.77 % de carbono: por encima de ella toda la cementita se disuelve.
El punto eutectoide está en 0.77 % de carbono y 727 °C (Chiaverini, Aços e Ferros Fundidos, ABM), y el acero con esa composición se transforma completamente en perlita al enfriarse. En el acero real, con manganeso, silicio y elementos de aleación, y con un calentamiento a velocidad finita, las temperaturas críticas suben un poco y reciben la letra c (del francés chauffage, calentamiento): Ac1 y Ac3. Para una pieza real valen las de la ficha del fabricante. Según la ficha Lucefin, el acero 1045 (C45E) tiene Ac1 de unos 735 °C y Ac3 de unos 780 °C; el 4140 (42CrMo4), 745 y 790 °C; el 52100 (100Cr6), Ac1 de unos 750 °C y Acm de unos 850 °C.
Tipos de recocido
Con las líneas críticas definidas, los tipos se separan en dos grupos. El total y el isotérmico austenitizan, es decir, pasan por encima de Ac3 (o de Ac1 en los hipereutectoides) y regeneran toda la microestructura. El subcrítico, el alivio de esfuerzos y la esferoidización se quedan por debajo de Ac1 y solo modifican la estructura que ya existe. La recristalización es el mecanismo del recocido de proceso, y la solubilización es otro tratamiento.
Recocido total
El recocido total, o completo, calienta el acero hipoeutectoide unos 30 a 50 °C por encima de Ac3, lo mantiene hasta austenitizar toda la sección y lo enfría dentro del horno. En el acero 1045, el rango usado es de unos 820 a 850 °C. En los aceros hipereutectoides, como el 52100, el calentamiento se detiene 30 a 50 °C por encima de Ac1, y no de Acm: calentar por encima de Acm y enfriar lentamente dejaría cementita en red continua en los límites de grano, lo que fragiliza el acero. El resultado es ferrita y perlita gruesa, el estado más blando que se obtiene con austenitización. Se aplica en forjas y fundiciones antes del maquinado y en piezas que necesitan una microestructura uniforme antes del temple. El recocido total se hace algunas decenas de grados por encima de la línea crítica, cientos de grados por debajo de la fusión (el hierro puro funde a 1,538 °C), y no "cerca de la temperatura de fusión", como se lee con frecuencia.
Recocido isotérmico
El recocido isotérmico austenitiza como el total, pero en lugar de enfriar lentamente todo el horno, lleva la pieza rápidamente a un escalón por debajo de A1, en general hasta unos 55 °C por debajo de ella (IspatGuru, "Annealing of Steels"), y la mantiene ahí hasta que la austenita se transforma en perlita a temperatura constante. Después la pieza puede enfriarse al aire, porque ya no queda austenita por transformar. La dureza final es prácticamente la misma que la del total, con dos ventajas: el ciclo es más corto y la perlita sale más uniforme, porque toda la pieza se transforma a la misma temperatura. La ficha Lucefin del 52100 da un ejemplo: austenitizar a 800 °C y transformar a 720 °C, para un máximo de 210 HB. Es común en forjas de acero aleado producidas en serie.
Recocido subcrítico y alivio de esfuerzos
Ambos se ubican en el mismo rango, de 550 a 650 °C, por debajo de Ac1, y ninguno forma austenita. Lo que los diferencia es el objetivo. El recocido subcrítico, también llamado recocido de proceso o intermedio, se aplica al acero de bajo carbono endurecido por laminación en frío o trefilado, para devolverle la ductilidad entre pasos de conformado; el mecanismo es la recristalización, descrita más adelante. El alivio de esfuerzos no busca ablandar: reduce los esfuerzos residuales de piezas soldadas, maquinadas con desbaste pesado o enderezadas, sin cambiar la microestructura de forma relevante, y con ello evita el alabeo en el rectificado y las grietas en servicio. El tiempo usual es de 1 hora por cada 25 mm de espesor, con enfriamiento lento. En una pieza ya templada y revenida, el alivio de esfuerzos se hace 50 °C por debajo de la última temperatura de revenido (fichas Lucefin C45E y Villares VD2), porque superarla ablandaría la pieza.
Esferoidización (globulización)
La esferoidización mantiene el acero justo por debajo de Ac1, alrededor de 700 a 720 °C, durante muchas horas, o lo hace oscilar alrededor de Ac1. En ese tiempo, las láminas de cementita de la perlita se rompen y se convierten en glóbulos dentro de una matriz de ferrita, porque la forma esférica tiene menos área de interfase y, por lo tanto, menos energía. El resultado, llamado esferoidita, es el estado más blando y más dúctil del acero. En un acero de alto carbono con perlita fina, Li y colaboradores (Materials, 2026, DOI 10.3390/ma19020249) llevaron la dureza de unos 320 HV a 198 HV con 14 horas a 710 °C. La esferoidización es el recocido de los aceros de medio y alto carbono y de los aceros para rodamientos, como el 52100, antes del maquinado y del conformado en frío de alambres y tornillos. Es un tratamiento del acero, porque depende de la cementita, y no "típico del cobre".
Recristalización
Un metal deformado en frío acumula dislocaciones y queda endurecido por deformación: más resistente y menos dúctil. Calentado por encima de la temperatura de recristalización, que está entre 1/3 y 1/2 de la temperatura absoluta de fusión (en el hierro, unos 450 °C para recristalizar en 1 hora, según Callister), pasa por la recuperación, forma granos nuevos y sin deformación y recupera la ductilidad. En el acero, este es el mecanismo del recocido subcrítico; en los no ferrosos, como el cobre, el latón y el aluminio, que no tienen la transformación de la austenita, es el principal recocido. Las tres etapas, la tabla de temperaturas por metal y el efecto del grado de trabajo en frío están en el artículo sobre la acritud (endurecimiento por deformación).
Solubilización: no es el recocido del acero al carbono
En el inoxidable austenítico y en las aleaciones de aluminio endurecibles, el "recocido de solubilización" es otra cosa: se calienta para disolver precipitados y se enfría rápido, lo contrario del recocido del acero. En el inoxidable 304, el tratamiento se hace a partir de unos 1,040 °C, con enfriamiento rápido en agua o aire forzado según el espesor, para disolver los carburos de cromo e impedir que vuelvan a formarse en los límites de grano (UTEC, citando la AMS 2759/4 y la ASTM A480); es lo que recupera la resistencia a la corrosión. En el aluminio 6061, la solubilización a unos 530 °C con temple en agua es la primera etapa del endurecimiento por precipitación que lleva al estado T6. En ambos casos, el objetivo y el enfriamiento no son los del recocido del acero.
Resumen: temperaturas y ciclos
La tabla reúne los rangos de temperatura, el enfriamiento y la microestructura de cada tipo en acero al carbono. Los valores son los de la tabla de referencia de los artículos de tratamiento térmico de Biopdi, y para una pieza real valen Ac1 y Ac3 de la ficha del acero:
| Tipo | Temperatura | Enfriamiento | Microestructura |
|---|---|---|---|
| Total | Ac3 + 30 a 50 °C (hipoeutectoide); Ac1 + 30 a 50 °C (hipereutectoide) | lento, en el horno | ferrita y perlita gruesa |
| Isotérmico | como el total, después escalón por debajo de A1 | al aire después del escalón | perlita uniforme |
| Subcrítico (de proceso) | 550 a 650 °C | al aire o lento | ferrita recristalizada, sin austenita |
| Alivio de esfuerzos | 550 a 650 °C (pieza revenida: 50 °C por debajo del revenido) | lento | prácticamente sin cambios |
| Esferoidización | 700 a 720 °C, muchas horas, u oscilando alrededor de Ac1 | lento | cementita globular en ferrita (esferoidita) |
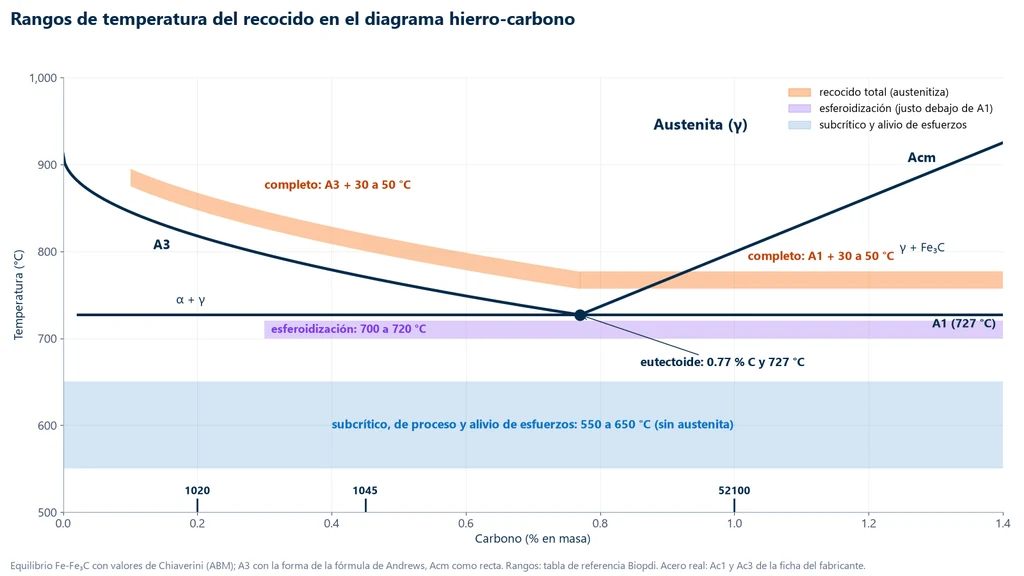
La gráfica de abajo coloca esos rangos sobre el tramo de los aceros del diagrama hierro-carbono. Muestra por qué el total sigue la línea A3 y es más caliente en los aceros de bajo carbono (por encima de 850 °C en el 1020), mientras que los tipos subcríticos son franjas horizontales que valen para cualquier contenido de carbono. El diagrama es de equilibrio: la línea A3 del 1045 está en unos 770 °C, por debajo de la Ac3 de 780 °C de la ficha.
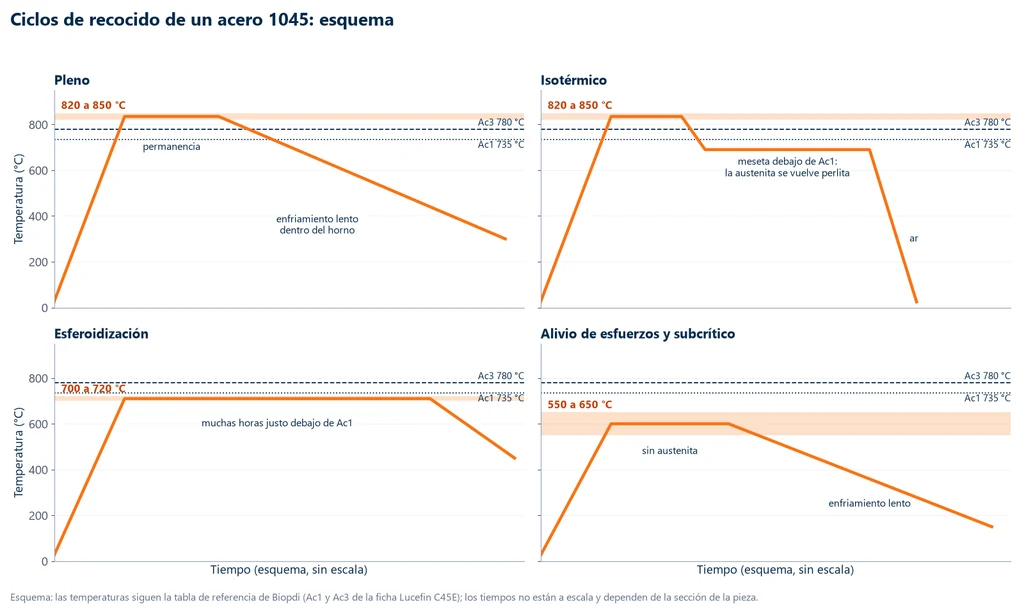
El esquema siguiente compara la forma de los ciclos en un acero 1045, con Ac1 y Ac3 de la ficha. El total y el isotérmico suben por encima de Ac3 y solo difieren en el enfriamiento; la esferoidización se queda mucho tiempo justo por debajo de Ac1; el alivio de esfuerzos ni siquiera se acerca a las líneas críticas. El eje del tiempo no tiene escala, porque los tiempos reales dependen de la sección de la pieza.
Microestructura resultante
Cada tipo deja una microestructura característica, y es la que el laboratorio observa para confirmar el tratamiento. En el recocido total, el enfriamiento lento da tiempo para que el carbono se difunda a grandes distancias, y la perlita se forma con láminas gruesas de ferrita y cementita, junto a granos de ferrita proeutectoide en los aceros hipoeutectoides. Cuanto más gruesas son las láminas, menor es el área de interfase que frena las dislocaciones, y más blando es el acero.
En la esferoidización, la cementita pierde la forma de lámina y aparece como pequeños glóbulos dispersos en la ferrita. Con la ferrita continua, las dislocaciones se mueven con pocos obstáculos, y por eso la esferoidita es más blanda y más dúctil que cualquier perlita. En el recocido de proceso, lo que cambia es el grano: los granos alargados y deformados por la laminación dan lugar a granos nuevos, equiaxiales, con pocas dislocaciones. En el alivio de esfuerzos, la microestructura se mantiene prácticamente igual al microscopio.
El tamaño de grano también es resultado del ciclo. Una temperatura mayor que la necesaria o una permanencia demasiado larga hacen crecer el grano austenítico, y el acero sale con menor tenacidad; el tamaño de grano se mide según la ASTM E112. La observación requiere una muestra cortada sin calentar, desbastada, pulida, atacada químicamente (con nital, en el acero al carbono) y examinada en el microscopio metalográfico.
Qué cambia el recocido en las propiedades
El recocido cambia resistencia por ductilidad. Bajan la dureza, el límite de fluencia y la resistencia a la tracción. Suben el alargamiento, la reducción de área y la capacidad de conformado, es decir, la ductilidad. Además, desaparecen los esfuerzos residuales. El módulo de elasticidad no cambia, porque depende de los enlaces entre los átomos y no de la microestructura.
Los números de la tabla de Callister (7.ª ed., Apéndice B) dan el orden de magnitud. El acero 1040 recocido a 785 °C tiene un límite de fluencia de 355 MPa, una resistencia a la tracción de 520 MPa y un alargamiento de 30.2 %. El acero 4140 recocido a 815 °C tiene 417 MPa, 655 MPa y 25.7 %. Para comparar, el mismo 4140 templado en aceite y revenido a 315 °C llega a 1,570 MPa de límite de fluencia, con 11.5 % de alargamiento.
Los estudios de ablandamiento publicados miden directamente la caída de dureza. Szala y colaboradores (Materials, 2020, DOI 10.3390/ma13092022) recocieron el 42CrMo4 (equivalente al 4140). Lo recibieron con ferrita y perlita y unos 355 HV, lo recocieron a 750 °C con enfriamiento de 6 °C por hora y llegaron a 165 HV, con la cementita parcialmente globulizada. En el ejemplo de esferoidización ya citado, un acero de alto carbono pasó de unos 320 HV a 198 HV.
Los fabricantes de acero especifican la dureza máxima del estado recocido, que es el valor que se usa en la inspección de recepción. La tabla reúne los ciclos y las durezas de las fichas técnicas de Lucefin:
| Acero | Ciclo | Dureza después del ciclo |
|---|---|---|
| 1045 (C45E) | ablandamiento a 690 °C, enfriamiento a 10 °C/h hasta 600 °C | máx. 207 HB |
| 1045 (C45E) | isotérmico, austenitización a 810 °C | 160 a 216 HB |
| 4140 (42CrMo4) | ablandamiento a 720 °C | máx. 241 HB |
| 4140 (42CrMo4) | esferoidización a 760 a 775 °C, poco arriba de Ac1 | máx. 200 HB |
| 4140 (42CrMo4) | isotérmico, austenitización a 820 °C | 180 a 240 HB |
| 52100 (100Cr6) | esferoidización a 720 a 750 °C, 10 °C/h hasta 650 °C | máx. 220 HB |
La maquinabilidad mejora en los aceros de medio y alto carbono, sobre todo si están esferoidizados: un acero más blando requiere menos fuerza de corte y desgasta menos la herramienta. En los aceros de bajo carbono el efecto puede invertirse. Recocidos, quedan demasiado blandos y dúctiles, forman viruta larga y filo recrecido, y dejan un peor acabado. En esos casos el normalizado, que deja el acero un poco más duro, suele maquinarse mejor. En general, la tenacidad aumenta con el recocido, siempre que el grano no haya crecido por sobrecalentamiento.
Recocido, normalizado, temple y revenido
Los cuatro tratamientos se confunden porque todos calientan el acero. La diferencia está en la temperatura y, sobre todo, en el enfriamiento. El normalizado también austenitiza, un poco más arriba que el recocido total (Ac3 + 50 a 60 °C), pero enfría al aire: la perlita sale más fina, el grano más refinado y el acero más resistente. Según los datos de Callister, el 4140 normalizado a 870 °C tiene un límite de fluencia de 655 MPa, contra 417 MPa recocido a 815 °C. La comparación completa entre recocido, normalizado y temple, con la tabla de temperaturas y propiedades, está en el artículo sobre el normalizado.
El temple austenitiza y enfría rápido, en agua, aceite o polímero, para formar martensita, el constituyente más duro del acero. El recocido hace el camino opuesto. El revenido es el paso que sigue al temple: recalienta la pieza por debajo de A1 para reducir la fragilidad de la martensita sin perder buena parte de la dureza. Sus temperaturas pueden coincidir con las del recocido subcrítico, pero el punto de partida es otro. El revenido solo se aplica a una pieza templada, mientras que el recocido parte de cualquier estado y busca la menor dureza. También se usa un recocido total para "deshacer" un temple mal hecho antes de volver a templar.
Cómo elegir el tipo: ejercicios resueltos
La elección parte del problema de la pieza: el endurecimiento por deformación, los esfuerzos residuales y una dureza demasiado alta para maquinar piden tipos distintos. Los tres ejercicios muestran el razonamiento y los cálculos, con los valores de las secciones anteriores.
Ejercicio 1: lámina con acritud que se agrieta en el estampado
Una lámina de acero de bajo carbono, con alrededor de 0.10 % C, se laminó en frío y empezó a agrietarse en el estampado. ¿Qué recocido conviene aplicar?
- El problema es la acritud (endurecimiento por deformación): el laminado en frío multiplicó las dislocaciones y agotó la ductilidad. No hay esfuerzos residuales aislados ni cementita gruesa que tratar.
- El tratamiento que elimina la acritud es la recristalización, que en el acero ocurre en el recocido subcrítico, de 550 a 650 °C. Este intervalo queda arriba de los cerca de 450 °C de recristalización del hierro y abajo de Ac1, por lo que no hay austenitización ni riesgo de crecimiento del grano austenítico.
- Respuesta: recocido subcrítico (de proceso) a 550 a 650 °C. Los granos nuevos y equiaxiales devuelven la ductilidad necesaria para el estampado.
Ejercicio 2: eje maquinado que se deforma en el rectificado
Un eje de acero 1045 de 50 mm de diámetro se desbastó con una remoción de material muy alta y se deforma en el rectificado. ¿Qué tratamiento conviene y por cuánto tiempo?
- La deformación proviene de los esfuerzos residuales del maquinado. El objetivo es eliminarlos sin ablandar la pieza, es decir, hacer un alivio de esfuerzos.
- Temperatura: de 550 a 650 °C, por debajo de la Ac1 de 735 °C del 1045.
- Tiempo de permanencia según la regla de 1 h por cada 25 mm: 50 mm ÷ 25 mm × 1 h = 2 h, seguido de enfriamiento lento en el horno.
- Si el eje ya estuviera templado y revenido a 550 °C, el alivio de esfuerzos no podría pasar de 550 − 50 = 500 °C, para no bajar la dureza obtenida en el revenido.
- Respuesta: alivio de esfuerzos durante 2 h a 550 a 650 °C (o hasta 500 °C en la pieza revenida a 550 °C).
Ejercicio 3: ensayo de tracción de un acero 1040 recocido
Una probeta cilíndrica de acero 1040 recocido, con diámetro d0 = 10 mm y longitud calibrada L0 = 50 mm, se ensayó en la máquina universal. La fuerza máxima registrada fue de 40.84 kN y la fuerza de fluencia de 27.88 kN. Después de la rotura, la longitud final medida fue Lu = 65.1 mm. ¿Es coherente el recocido con lo esperado?
- Área inicial: S0 = π × 10² / 4 = 78.54 mm².
- Resistencia a la tracción: Rm = 40,840 N / 78.54 mm² = 520 MPa.
- Límite de fluencia: Re = 27,880 N / 78.54 mm² = 355 MPa.
- Alargamiento después de la rotura: A = (65.1 − 50) / 50 × 100 = 30.2 %.
- Respuesta: los tres valores coinciden con los del 1040 recocido a 785 °C de la tabla de Callister (355 MPa, 520 MPa y 30.2 %). En un lote real, un límite de fluencia muy superior y un alargamiento muy inferior a estos valores indicarían un recocido incompleto.
Cómo verificar el resultado: dureza, metalografía y tracción
El horno aplica el ciclo, pero los ensayos de la pieza tratada son los que indican si el recocido funcionó. Tres controles se complementan, del más rápido al más completo.
Dureza. Es el control de recepción más rápido. Se mide Brinell (HB) o Rockwell B (HRB) en el acero recocido y se compara con la dureza máxima de la ficha del acero, como los 207 HB del 1045 ablandado. El procedimiento de cada método está en el artículo sobre el ensayo de dureza.
Metalografía. Confirma lo que la dureza solo sugiere: perlita gruesa en el recocido total, glóbulos de cementita en la esferoidización y granos equiaxiales en el recocido de proceso. También permite medir el tamaño de grano según ASTM E112 y detectar la descarburación en la superficie. Biopdi fabrica el conjunto de preparación y observación: la cortadora metalográfica para extraer la muestra, la pulidora metalográfica para el desbaste con lijas y el pulido, y el microscopio metalográfico para observar la muestra después del ataque químico.
Tracción. El ensayo de tracción (prueba de tensión) mide lo que importa al diseño: la caída del límite de fluencia y de la resistencia a la tracción y el aumento del alargamiento, como en el ejercicio 3. El diagrama esfuerzo-deformación del acero recocido muestra una meseta de fluencia más baja y un tramo plástico más largo. Para barras y láminas de acero, la máquina universal de 5 a 50 kN (MBIOII-50-M2) de la línea M2 de Biopdi cubre el ensayo del ejercicio, de 40.84 kN, y el software BioLab calcula Re, Rm y A y emite el reporte. En una lámina recocida para conformado, el ensayo de doblado completa la verificación. Las demás capacidades están en la página de la máquina universal de ensayos.
Normas del recocido y del control del resultado
No existe una norma de "cómo recocer" para todos los aceros: el ciclo sale de la ficha del fabricante y de la especificación del producto. Las normas de la tabla definen los términos y los ensayos que verifican el resultado:
| Norma | Tema | Edición |
|---|---|---|
| ISO 4885 | vocabulario de tratamientos térmicos de materiales ferrosos | 2018 (nueva edición en proyecto, ISO/DIS) |
| ASTM A941 | terminología de acero, acero inoxidable y aleaciones relacionadas | A941-26a |
| ASTM E112 | determinación del tamaño de grano promedio | E112-25e1 |
| ASTM E3 | preparación de muestras metalográficas | E3-26 |
| ASTM E407 | ataque químico para micrografía | E407-23 |
| ISO 6506-1 y ASTM E10 | dureza Brinell | 2014 y E10-23 |
| ISO 6508-1 y ASTM E18 | dureza Rockwell | 2023 y E18-25 |
| ISO 6507-1 y ASTM E92 | dureza Vickers | 2023 y E92-26 |
| ABNT NBR ISO 6892-1 | ensayo de tracción de metales a temperatura ambiente (adopción brasileña de ISO 6892-1) | 2024 |
| ISO 6892-1 y ASTM E8/E8M | ensayo de tracción de metales | 2019 y E8/E8M-25 |
| ASTM A480/A480M | requisitos generales de placas, láminas y cintas laminadas de acero inoxidable | A480/A480M-25b |
Otros ensayos y referencias técnicas
Normalizado del acero (tratamiento térmico): temperatura, enfriamiento al aire y diferencia con el recocido y el temple
El normalizado del acero es el tratamiento térmico en que el acero se calienta por encima de la temperatura crítica superior (Ac3, o Acm en el acero hipereutectoide), se mantiene hasta transformarse en austenita y se enfría al aire quieto. El resultado es un grano refinado y perlita fina, con más resistencia que en el recocido y mucha menos dureza que en el templado. En el acero 1045, se normaliza a cerca de 850 a 880 °C.
Revenido del acero: qué es, temperatura, curva de dureza y fragilidad por revenido
El revenido es el recalentamiento del acero templado por debajo de la temperatura crítica, en general entre 150 y 650 °C, para cambiar parte de la dureza de la martensita por tenacidad y aliviar los esfuerzos del temple. Vea lo que ocurre en la martensita, los rangos de temperatura, la curva de dureza e impacto del 4140, el parámetro de Hollomon-Jaffe, las dos fragilidades, los colores de revenido y cómo verificar el resultado.
Tratamientos térmicos de los metales: qué son, tipos, diagrama hierro-carbono y curvas TTT
El tratamiento térmico es el calentamiento y enfriamiento controlados de un metal sólido para cambiar su microestructura y, con ella, la dureza, la resistencia y la tenacidad, sin cambiar la forma de la pieza. Vea las tres etapas, el diagrama hierro-carbono (eutectoide a 727 °C y 0.77 % C), las curvas TTT y CCT, las microestructuras, las familias de tratamientos, el 6061-T6, cómo elegir el proceso y cómo verificar el resultado.
Temple del acero: qué es, temperatura, medios de enfriamiento, tipos y ciclo con revenido
El temple del acero consiste en calentar la pieza hasta formar austenita, en general de 30 a 50 °C por encima de Ac3, y enfriarla rápido en agua, aceite, polímero o gas para formar martensita. El carbono define la dureza máxima y la aleación define la profundidad templada. Vea las temperaturas por acero (1045, de 820 a 850 °C), la severidad H de Grossmann, la martensita y Ms, el ensayo Jominy, los tipos de temple, el acero inoxidable, las grietas y el ciclo con revenido.
Preguntas frecuentes
¿Qué es el recocido?
Es el tratamiento térmico que calienta el metal, lo mantiene a temperatura y lo enfría despacio, por lo general dentro del horno. Reduce la dureza y los esfuerzos internos y recupera la ductilidad y la maquinabilidad (Callister y Rethwisch, cap. 11).
¿Cuál es la temperatura de recocido del acero?
Depende del tipo. El recocido total se hace unos 30 a 50 °C arriba de Ac3 (en el 1045, cerca de 820 a 850 °C). El alivio de esfuerzos y el recocido subcrítico se hacen entre 550 y 650 °C, y la esferoidización entre 700 y 720 °C, por debajo de Ac1.
¿Cuáles son los tipos de recocido?
Total, isotérmico, subcrítico (de proceso), alivio de esfuerzos y esferoidización. La recristalización es el mecanismo del recocido de proceso. El solubilizado del acero inoxidable y del aluminio es otro tratamiento, con enfriamiento rápido.
¿Cuál es la diferencia entre recocido y revenido?
El revenido se hace después del temple, por debajo de A1, para reducir la fragilidad de la martensita sin perder buena parte de la dureza. El recocido parte de cualquier estado y busca la menor dureza, con enfriamiento lento.
¿Cuál es la diferencia entre recocido y normalizado?
El normalizado austenitiza a una temperatura un poco más alta y enfría al aire, no en el horno. La perlita sale más fina y el acero más resistente: el 4140 normalizado tiene un límite de fluencia de 655 MPa, contra 417 MPa recocido (Callister).
¿Cuánto tiempo dura el recocido?
El tiempo de permanencia aumenta con el espesor. En el alivio de esfuerzos, la regla práctica es de 1 hora por cada 25 mm. La esferoidización tarda muchas horas, y el ciclo total incluye el enfriamiento lento en el horno, que puede durar más que la permanencia.
¿El recocido altera la composición química del material?
La composición promedio no cambia, porque el recocido actúa sobre la microestructura. Sin embargo, en un horno sin atmósfera protectora la superficie puede oxidarse y perder carbono. Esto se evita con atmósfera controlada, vacío o sobrematerial.
¿El recocido mejora la maquinabilidad?
En los aceros de medio y alto carbono, sí, sobre todo con la esferoidización. En los aceros de bajo carbono el material puede quedar demasiado blando, formar viruta larga y dejar un peor acabado. En ese caso suele preferirse el normalizado.
¿El recocido se aplica solo a los metales?
No. El vidrio también se recuece para aliviar los esfuerzos del enfriamiento. En los metales, el mecanismo varía: en el acero hay transformación de fase, mientras que en el cobre, el latón y el aluminio el recocido actúa por recristalización.
¿Qué es el recocido simulado?
Es un algoritmo de optimización computacional (en inglés, simulated annealing) inspirado en el enfriamiento lento de los metales. No es un tratamiento térmico.
¿Cómo saber si la pieza quedó bien recocida?
Se mide la dureza y se compara con la máxima de la ficha del acero. Después se examina la microestructura en la metalografía (perlita gruesa, esferoidita o grano recristalizado) y se hace un ensayo de tracción para comprobar el límite de fluencia y el alargamiento.