
La deformación plástica es el cambio de forma permanente de un material: la parte de la deformación que permanece en la pieza después de retirar la carga. En los metales comienza en el límite de fluencia, que en la práctica es el Rp0,2, el esfuerzo que deja 0.2 % de deformación permanente, y ocurre por el movimiento de dislocaciones, defectos lineales de la red cristalina, a lo largo de planos de átomos (deslizamiento) y, en menor grado, por maclado. Bajo carga, la deformación medida suma una parte elástica y una plástica, ε = εe + εp; al descargar, solo regresa la elástica, y lo que queda es εp = ε − σ/E.
Es la propiedad que permite laminar, forjar, trefilar y estampar metales, y es también la reserva que hace que una estructura de acero se deforme y avise antes de romperse. Este artículo sigue el orden de una clase: define la deformación plástica y muestra dónde aparece en la curva del ensayo de tracción (prueba de tensión), explica el mecanismo, reúne las fórmulas, pasa por el conformado de los metales y termina con cómo medirla, ejercicios resueltos y normas.
Qué es la deformación plástica
Mientras el esfuerzo es bajo, la deformación es elástica: los átomos se alejan un poco de sus posiciones de equilibrio y regresan cuando se retira la fuerza. Por encima de cierto nivel de esfuerzo, parte de la deformación pasa a ser plástica: los átomos cambian de vecinos y la pieza no regresa a sus dimensiones originales. Callister la define como una deformación permanente y no lineal, que persiste después de retirar la carga.
En la foto, piezas conformadas en frío: una barra doblada a 90°, un vaso de aluminio estampado, un disco de cobre aplastado y un perfil en U. En todas, la forma nueva es permanente, lo que caracteriza a la deformación plástica.
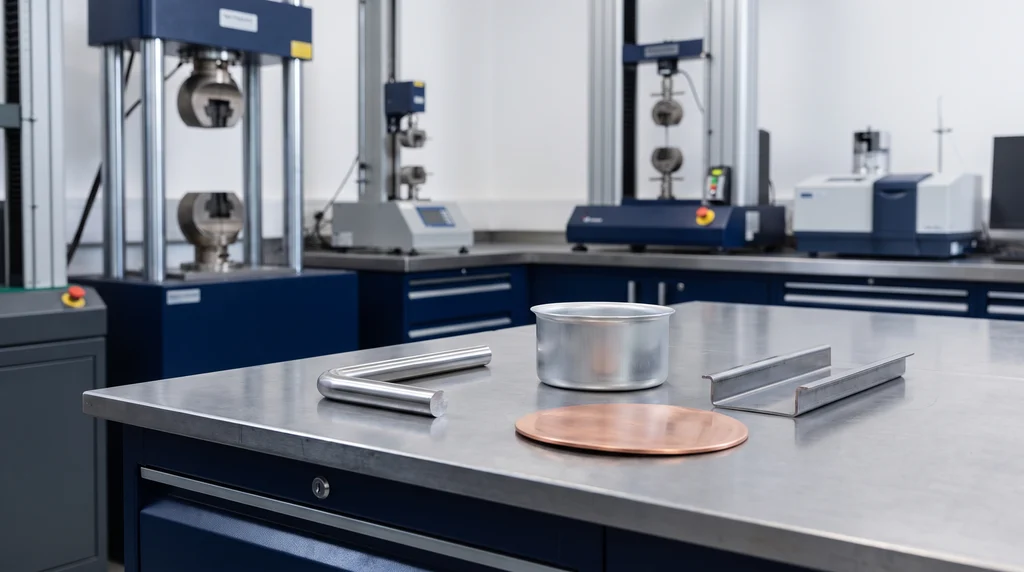
"Plástica" describe el comportamiento del material, no el polímero: un clip de acero doblado que no regresa a su forma sufrió deformación plástica. La capacidad de deformarse plásticamente sin romperse es la plasticidad, y su medida en el ensayo es la ductilidad.
Deformación plástica y deformación elástica
La deformación elástica es reversible y, en los metales, proporcional al esfuerzo según la ley de Hooke, σ = E·ε. La plástica es permanente y no lineal. Las dos no se suceden como fases separadas: después de la fluencia, la pieza cargada sigue teniendo una parte elástica, σ/E, sumada a la plástica acumulada. La comparación completa entre ambas está en el artículo sobre deformación elástica; aquí interesa lo que ocurre de la fluencia en adelante.
El ciclo de carga y descarga
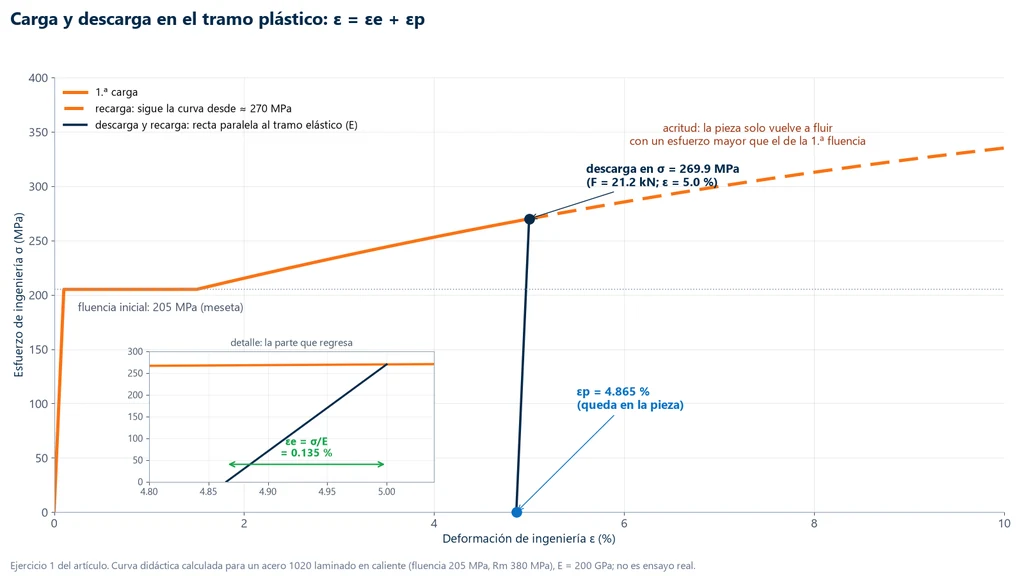
La forma más clara de separar las dos partes es cargar una probeta más allá de la fluencia y descargarla. La descarga no repite el camino de la carga: baja por una recta paralela al tramo elástico, con la misma pendiente E, y corta el eje de la deformación en εp. La diferencia hasta la deformación total es la recuperación elástica σ/E. En el acero, como E es alto, es del orden de décimas de por ciento, y es la misma parte que produce la recuperación elástica (springback) en una lámina doblada.
La gráfica de abajo muestra el ciclo con los números del ejercicio 1, en un acero 1020 laminado en caliente. Al cargarse de nuevo, la pieza sube por la recta de descarga y solo vuelve a fluir en cerca de 270 MPa, por encima de los 205 MPa de la primera fluencia: es la acritud (endurecimiento por deformación), vista en la propia curva.
Dónde comienza la deformación plástica en la curva esfuerzo-deformación
En el diagrama esfuerzo-deformación de un metal dúctil, la deformación plástica comienza en la fluencia y continúa hasta la rotura, en tres etapas. La primera es el inicio: el tramo recto termina en el límite de proporcionalidad y, justo arriba, la deformación permanente se vuelve medible en el límite de fluencia. Los aceros de bajo carbono muestran un escalón, con los límites ReH y ReL; el aluminio, el cobre, el inoxidable y los aceros con acritud pasan al régimen plástico de forma gradual, y la fluencia se determina por el método del offset (desplazamiento), como Rp0,2.
La segunda etapa es la deformación plástica uniforme. De la fluencia hasta la resistencia a la tracción, Rm, toda la longitud calibrada se deforma por igual y el esfuerzo aumenta por endurecimiento por deformación. La ISO 6892-1:2024 (ABNT NBR ISO 6892-1 en Brasil) llama Ag, el alargamiento uniforme, a la extensión plástica a la fuerza máxima. La tercera es la deformación localizada: a partir de Rm, la deformación se concentra en un cuello, la estricción, hasta la rotura. Un error común es pensar que la deformación plástica comienza en Rm; comienza en la fluencia, y Rm marca el inicio de la estricción.
Mecanismo de la deformación plástica: dislocaciones, deslizamiento y maclado
Un metal está formado por granos, y cada grano es un cristal con los átomos organizados en planos. La deformación plástica ocurre cuando planos de átomos se deslizan unos sobre otros. La pregunta es cómo ocurre ese deslizamiento con esfuerzos tan bajos.
Dislocaciones: por qué el metal real fluye con poco esfuerzo
Si todos los átomos de un plano se deslizaran al mismo tiempo, el esfuerzo necesario sería mil veces o más el medido en el ensayo. La explicación la propusieron de forma independiente en 1934 Taylor, Orowan y Polanyi: el cristal real contiene dislocaciones, defectos lineales de la red. Mover una dislocación exige romper y rehacer los enlaces de una línea de átomos a la vez, y no de un plano entero, como quien desplaza un tapete empujando una arruga. Hirsch, Horne y Whelan observaron dislocaciones directamente en aluminio en 1956, por microscopía electrónica de transmisión.
En la dislocación de borde (de cuña), un semiplano extra de átomos queda insertado en el cristal, y el vector de Burgers, que da el tamaño y la dirección del desplazamiento, es perpendicular a la línea del defecto. En la dislocación helicoidal (de tornillo), es paralelo a la línea; en los metales reales la mayoría son mixtas. Cada dislocación que atraviesa el grano deja en la superficie un escalón de un espaciamiento atómico, y millones de esos escalones son la deformación que se ve a simple vista.
Deslizamiento y sistemas de deslizamiento
El movimiento de las dislocaciones se llama deslizamiento y ocurre preferentemente en los planos de mayor densidad atómica y, dentro de ellos, en las direcciones más compactas. El par plano y dirección es un sistema de deslizamiento. El deslizamiento comienza cuando el esfuerzo cortante en el sistema alcanza un valor crítico; según la ley de Schmid, τR = σ·cos φ·cos λ, con φ el ángulo entre la fuerza y la normal al plano y λ el ángulo entre la fuerza y la dirección de deslizamiento. En un policristal, los granos mejor orientados fluyen primero, y para que un grano cambie de forma acompañando a sus vecinos, el criterio de von Mises pide al menos cinco sistemas independientes. La tabla resume las tres estructuras más comunes en los metales, según Callister:
| Estructura | Plano y dirección | N.º de sistemas | Ejemplos y comportamiento |
|---|---|---|---|
| Cúbica centrada en las caras (FCC) | {111} ⟨110⟩ | 12 | Al, Cu, Ni, austenita e inoxidable austenítico: muy dúctiles |
| Cúbica centrada en el cuerpo (BCC) | {110}, {112} y {123} ⟨111⟩ | 12 en {110}; 48 en total | ferrita, Mo, W, Cr: dúctiles, con transición dúctil-frágil a baja temperatura |
| Hexagonal compacta (HCP) | (0001) basal ⟨11-20⟩ | 3 en el plano basal | Zn, Mg, Ti α: menos dúctiles a temperatura ambiente |
La FCC combina planos compactos con 12 sistemas y es la estructura más fácil de deformar; por eso el aluminio y el cobre se convierten en alambres finos y en piezas de embutido profundo. La BCC tiene más sistemas en total, pero ningún plano tan compacto, y necesita esfuerzos mayores. Eso no la hace frágil: la ferrita del acero es dúctil a temperatura ambiente, y lo que la BCC tiene de particular es la transición dúctil-frágil a baja temperatura. La HCP tiene solo tres sistemas basales, por debajo de los cinco de von Mises, y depende de planos más difíciles y del maclado.
Maclado
En el maclado, una región del cristal sufre un corte homogéneo y pasa a ser la imagen especular de la red al otro lado de un plano, el plano de macla. La deformación producida es limitada; la importancia del mecanismo está en girar partes del grano hacia orientaciones en las que el deslizamiento es más fácil. Es relevante en los metales HCP y, en los BCC, a baja temperatura y alta velocidad de deformación. "Twinning" es el nombre del mismo mecanismo en inglés.
Cerámicos, vidrios y polímeros amorfos
En los cerámicos, las dislocaciones casi no se mueven a temperatura ambiente. En los covalentes, como el silicio y el diamante, el enlace es direccional; en los iónicos, como el NaCl, mover una dislocación acerca iones del mismo signo. Una grieta se propaga antes de que haya deformación plástica apreciable, y la fractura es frágil. En los amorfos, como el vidrio y los polímeros amorfos, no hay planos cristalinos, y la deformación permanente ocurre por flujo viscoso.
La fluencia lenta (creep), deformación lenta bajo carga constante a alta temperatura, involucra difusión y deslizamiento de límites de grano y depende del tiempo. Es un fenómeno aparte, tratado en el artículo sobre ensayo de fluencia lenta (creep), y no un tercer mecanismo junto al deslizamiento y el maclado.
Fórmulas de la deformación plástica
Las fórmulas parten de la deformación de ingeniería, ε = (L − L0) / L0, la variación de longitud dividida entre la longitud inicial. Bajo carga, es la suma de las dos partes, ε = εe + εp. Como la parte elástica obedece a la ley de Hooke, la deformación plástica residual, la que queda después de descargar, es εp = ε − σ/E, con σ y E en la misma unidad. Es la cuenta del ciclo de carga y descarga, y es también la base del límite de fluencia convencional: Rp0,2 es el esfuerzo en el que εp = 0.002.
Después de la rotura, dos medidas registran la deformación plástica total. El alargamiento después de la rotura es A = (Lu − L0) / L0 × 100, con Lu medida juntando las dos partes; como la parte elástica se recupera en el momento de la rotura, A es esencialmente plástico. La reducción de área es Z = (S0 − Su) / S0 × 100, con Su la menor sección del cuello.
Cuando la deformación plástica es grande, como en el conformado, se usa la deformación verdadera, εv = ln(L / L0) = ln(1 + ε), la suma de los pequeños incrementos de alargamiento, cada uno dividido entre la longitud de ese instante. En la deformación plástica de los metales el volumen prácticamente no cambia, S0·L0 = S·L; por eso la deformación verdadera también se obtiene de las áreas, εv = ln(S0 / S), y el esfuerzo verdadero es σv = σ·(1 + ε). Las conversiones a partir de ε valen hasta Rm, mientras la deformación es uniforme. La constancia de volumen no vale para la parte elástica ni para espumas, materiales porosos y polvos en compactación.
En la industria, cuánto se deformó un metal en frío se expresa con el porcentaje de trabajo en frío, %TF = (S0 − Sd) / S0 × 100, con Sd el área después de deformar. En lámina laminada, la misma idea se escribe con los espesores, r = (h0 − h1) / h0. La tabla reúne las fórmulas:
| Magnitud | Fórmula | Observación |
|---|---|---|
| Deformación total bajo carga | ε = εe + εp | parte elástica más plástica |
| Deformación plástica residual | εp = ε − σ/E | descarga paralela al tramo elástico |
| Fluencia convencional | Rp0,2: esfuerzo con εp = 0.002 | ISO 6892-1:2024 (ABNT NBR ISO 6892-1:2024 en Brasil) |
| Alargamiento después de la rotura | A = (Lu − L0) / L0 × 100 | indicar la L0 |
| Reducción de área | Z = (S0 − Su) / S0 × 100 | Su en el cuello |
| Deformación verdadera | εv = ln(1 + ε) = ln(S0 / S) | hasta Rm; aditiva entre pasadas |
| Esfuerzo verdadero | σv = σ·(1 + ε) | hasta Rm |
| Trabajo en frío | %TF = (S0 − Sd) / S0 × 100 | también en espesor, en el laminado |
La diferencia entre las deformaciones de ingeniería y verdadera es despreciable en deformaciones pequeñas y crece rápidamente, como muestran los valores calculados abajo. En compresión, la deformación verdadera es mayor en valor absoluto que la de ingeniería, y no menor como en la tracción:
| ε de ingeniería | εv = ln(1 + ε) | Diferencia |
|---|---|---|
| 0.002 (0.2 %) | 0.0020 | despreciable |
| 0.05 | 0.0488 | 2.4 % |
| 0.10 | 0.0953 | 4.7 % |
| 0.20 | 0.1823 | 8.8 % |
| 0.50 | 0.4055 | 18.9 % |
| −0.20 (compresión) | −0.2231 | 11.6 % |
Consecuencia: acritud (endurecimiento por deformación), recuperación y recristalización
A medida que avanza la deformación plástica, las dislocaciones se multiplican y se enredan unas con otras. Según los datos de Callister, la densidad de dislocaciones sube de cerca de 103 mm−2, en un cristal crecido con cuidado, a 109 a 1010 mm−2 en un metal muy deformado. Cada dislocación empieza a estorbar el movimiento de las demás, y se necesita más esfuerzo para seguir deformando. Esa es la acritud (endurecimiento por deformación): el límite de fluencia y la resistencia aumentan, el alargamiento disminuye, y el módulo de elasticidad no cambia, porque depende de los enlaces entre átomos y no de las dislocaciones. El acero 1020 muestra el efecto: laminado en caliente, fluye a 205 MPa y alarga 25 %; estirado en frío (trefilado), fluye a cerca de 350 MPa y alarga cerca de 15 %.
La acritud se elimina con calor. En el recocido, el metal pasa primero por la recuperación, en la que las dislocaciones se reacomodan y se alivia parte de los esfuerzos internos, y después por la recristalización, en la que nacen granos nuevos, sin deformación, y la densidad de dislocaciones baja a 105 a 106 mm−2. La resistencia vuelve a bajar y la ductilidad se recupera. La magnitud que mide cuánto se endurece un metal al deformarse es el exponente n de la ley de Hollomon, σv = K·εvn, medido en láminas según la ASTM E646 o la ISO 10275 y usado en el ensayo de embutición (Erichsen) para predecir la aptitud para el estampado.
Conformado plástico de los metales
La deformación plástica es el fenómeno; el conformado plástico, o conformado mecánico, es el conjunto de procesos industriales que la aprovechan para dar forma a un metal sólido sin remover material. Los principales son la laminación, el forjado, la extrusión, el trefilado y el estampado. La referencia brasileña del tema es el libro Conformação Plástica dos Metais, de Bresciani Filho, Button y coautores, publicado por la Editora da Unicamp.
Procesos según el tipo de esfuerzo
Los procesos se clasifican por el esfuerzo que produce la deformación, como lo hace Dieter en Mechanical Metallurgy; la norma alemana DIN 8582:2003 adopta una clasificación equivalente según el estado de esfuerzos. En la compresión directa, la herramienta comprime el metal; en la indirecta, el metal se jala o se empuja, pero la pared de la herramienta genera la compresión que lo deforma. La tabla resume los procesos más usados:
| Esfuerzo | Proceso | Qué sucede | Producto típico |
|---|---|---|---|
| Compresión directa | Laminación | el metal pasa entre rodillos que giran y el espesor disminuye | láminas, bobinas, perfiles, rieles, varillas corrugadas |
| Compresión directa | Forjado | un martillo o una prensa comprime el metal entre matrices | cigüeñales, bielas, herramientas, bridas |
| Compresión indirecta | Extrusión | un émbolo empuja el tocho a través de una matriz con el perfil | perfiles de aluminio, tubos |
| Compresión indirecta | Trefilado | el alambre o la barra se jala a través de una hilera cónica | alambres, cables de cobre, alambre CA-60 (grado brasileño de acero de refuerzo) |
| Compresión indirecta | Embutido profundo | el punzón empuja la lámina hacia el interior de la matriz | latas, tarjas, cárteres |
| Tracción | Estirado | la lámina se estira sobre un molde, sujeta por los bordes | paneles de gran radio |
| Flexión | Doblado y rolado (calandrado) | momento flector | ángulos, tubos rolados, estribos |
| Corte | Corte y punzonado | cizallamiento localizado hasta la separación | formatos (blanks), rondanas |
El proceso en el que el material pasa entre rodillos es, por lo tanto, la laminación. En el embutido profundo, el mismo producto sufre esfuerzos diferentes en cada región: la ceja se comprime en la dirección circunferencial y la pared queda en tracción. Por eso la capacidad de una lámina para ser embutida se evalúa con un ensayo propio, y no solo por el alargamiento en tracción.
Trabajo en frío, en tibio y en caliente
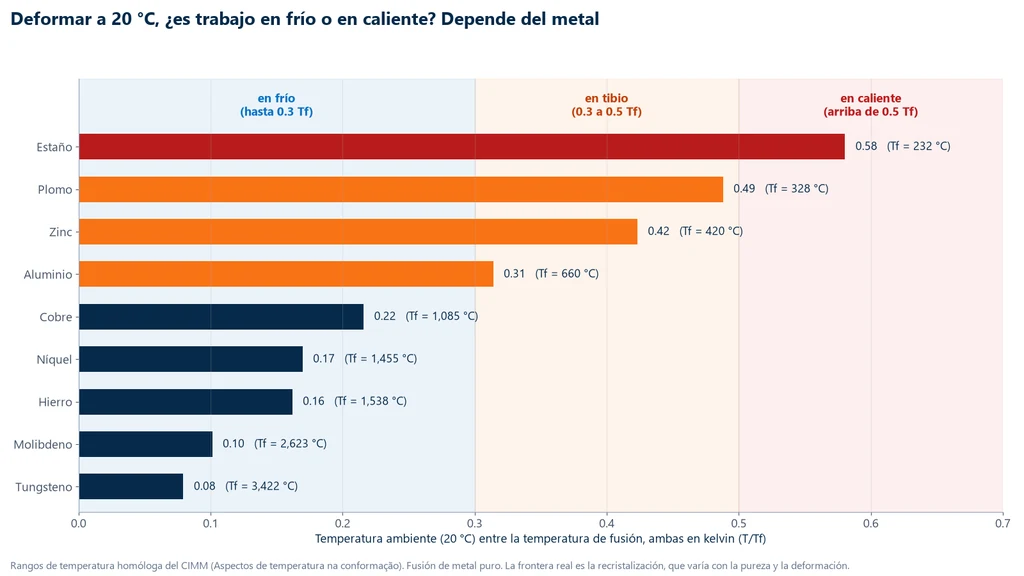
La misma deformación tiene efectos diferentes según la temperatura a la que se realiza, y la temperatura que importa es la relativa al punto de fusión, medida en kelvin: la temperatura homóloga, T/Tf. En el trabajo en frío, por debajo de aproximadamente 0.3 Tf, no hay recuperación ni recristalización durante el proceso: la acritud se acumula, el acabado y la precisión dimensional son buenos, y la deformación total queda limitada, lo que exige recocidos intermedios. En el trabajo en tibio, de 0.3 a 0.5 Tf, hay recuperación, pero no se forman granos nuevos. En el trabajo en caliente, por encima de aproximadamente 0.5 Tf, la recristalización ocurre junto con la deformación, la fuerza necesaria es menor y son posibles deformaciones muy grandes. Estos intervalos son los del material didáctico del CIMM.
La frontera que realmente separa el trabajo en frío del trabajo en caliente es la temperatura de recristalización, definida como aquella a la que la recristalización se completa en una hora. Como regla empírica, se ubica entre 0.3 y 0.6 Tf, y disminuye con la pureza del metal y con el grado de trabajo en frío previo; por debajo de una deformación mínima, la deformación crítica, no hay recristalización. Para el hierro está alrededor de 450 °C, y para el tungsteno cerca de 1,200 °C. El plomo y el estaño recristalizan por debajo de 20 °C: doblar un tubo de plomo a temperatura ambiente es, técnicamente, trabajo en caliente, y no se endurece por deformación.
La gráfica siguiente compara la temperatura ambiente con la temperatura de fusión de nueve metales puros. Para el hierro, el cobre y el tungsteno, 20 °C queda muy dentro del intervalo de trabajo en frío; el aluminio está en la frontera; el plomo y el estaño ya están cerca o por encima de 0.5 Tf.
La tabla resume los tres intervalos. El artículo sobre tratamientos térmicos de los metales trata de los ciclos térmicos que acompañan al conformado, y el de maleabilidad trata de la capacidad de conformar en láminas por compresión.
| Régimen | Temperatura homóloga | Qué sucede |
|---|---|---|
| En frío | hasta aproximadamente 0.3 Tf | se endurece por deformación (acritud); buena precisión; deformación limitada |
| En tibio | 0.3 a 0.5 Tf | recuperación, sin granos nuevos |
| En caliente | por encima de aproximadamente 0.5 Tf | recristaliza mientras se deforma; menor fuerza; grandes deformaciones |
Ejemplos de deformación plástica
La deformación plástica está presente en objetos comunes y en casi toda pieza metálica fabricada. Algunos ejemplos, con el proceso o la situación que los produce:
- Clip doblado que no regresa a su forma: alambre de acero de bajo carbono deformado más allá de la fluencia.
- Lata de aluminio: fabricada por embutido profundo y estirado de la pared, y aplastada, de nuevo plásticamente, al desecharla.
- Carrocería de automóvil: paneles estampados y, en un choque, la zona de deformación programada, que absorbe energía al deformarse plásticamente.
- Varilla corrugada doblada en obra para estribos y ganchos; el ensayo de doblado de la ABNT NBR 7480 (la norma brasileña de acero para concreto armado) verifica esa capacidad.
- Cable de cobre (trefilado), perfil de aluminio para ventana (extrusión), riel y lámina (laminación) y llave española (forjado).
- Moneda: acuñada por forjado en matriz cerrada.
Los polímeros también se deforman plásticamente, por otro mecanismo. En un termoplástico semicristalino, como el polietileno o el nailon, el esfuerzo pasa por un máximo de fluencia, cae, y se forma un cuello que se propaga por la probeta mientras las cadenas y las laminillas se alinean en la dirección de la carga: es el estirado en frío, que puede llevar el alargamiento a cientos por ciento. En los polímeros amorfos por debajo de la transición vítrea, la deformación permanente ocurre por cizallamiento en bandas y flujo viscoso. El ensayo sigue la ASTM D638 o la ISO 527-1. El artículo sobre tipos de materiales compara las familias.
Cómo medir la deformación plástica en el ensayo de tracción
La deformación plástica se mide en el ensayo de tracción (prueba de tensión), según la ISO 6892-1 (ABNT NBR ISO 6892-1:2024 en Brasil) o la ASTM E8/E8M-25. La máquina universal aplica la fuerza con velocidad controlada, la celda de carga mide la fuerza F y el extensómetro, sujeto a la probeta, mide el alargamiento en la longitud calibrada L0. El software convierte las lecturas en esfuerzo y deformación y calcula los resultados de la norma: la fluencia (ReH, ReL o Rp0.2), la Rm, el alargamiento uniforme Ag, el alargamiento después de la rotura A y la reducción de área Z.
El extensómetro es indispensable para la Rp0.2. El desplazamiento del travesaño incluye la holgura de las mordazas y la deformación elástica de la máquina y de la celda de carga, y sobreestima la deformación de la probeta justamente en el tramo en que se traza el offset de 0.2 %. Después de la fluencia, algunos laboratorios retiran el extensómetro y continúan con el desplazamiento del travesaño, lo cual debe constar en el informe. Un ensayo programado con ciclos de carga y descarga, como el del ejercicio 1, muestra directamente la deformación permanente y la recuperación elástica.
Algunas especificaciones de producto fijan una deformación plástica mínima. La varilla corrugada CA-50 (grado brasileño), por ejemplo, requiere un alargamiento después de la rotura A ≥ 8 %, medido en 10 diámetros, además de fyk ≥ 500 MPa y fst/fy ≥ 1.10 (ABNT NBR 7480:2024); es esa reserva plástica la que hace que la estructura de concreto armado se deforme y se agriete visiblemente antes de romperse. Para láminas de embutido, el dato que interesa es el exponente de endurecimiento por deformación n, medido según la ASTM E646 o la ISO 10275. El artículo sobre ductilidad detalla A y Z, y el de ensayo de tracción, el procedimiento completo.
Ejercicios resueltos
Los cinco ejercicios siguen el orden del artículo: la deformación que queda después de la descarga, la deformación verdadera en el conformado y la temperatura de trabajo.
Ejercicio 1: deformación permanente después de la descarga
Una probeta de acero 1020 laminado en caliente, con d0 = 10.0 mm y extensómetro de L0 = 50.0 mm, se ensaya a tracción en una máquina universal. Con F = 21.2 kN, el extensómetro indica ΔL = 2.50 mm, y se retira la carga. Con E = 200 GPa, ¿cuál es la longitud final entre las cuchillas del extensómetro?
- Área: S0 = π × 10.0² / 4 = 78.54 mm².
- Esfuerzo: σ = 21,200 / 78.54 = 269.9 MPa, por encima de la fluencia de 205 MPa.
- Deformación total: ε = 2.50 / 50.0 = 0.0500.
- Recuperación elástica: εe = σ/E = 269.9 / 200,000 = 0.00135, o 0.0675 mm.
- Deformación permanente: εp = 0.0500 − 0.00135 = 0.04865 (4.865 %), o 2.43 mm.
La longitud final es 52.43 mm. De los 2.50 mm de alargamiento bajo carga, solo se recuperan 0.07 mm. Si la pieza se carga de nuevo, solo vuelve a fluir cerca de 270 MPa: el primer ciclo endureció el material por deformación.
Ejercicio 2: reducción de área y deformación verdadera en el trefilado
Un alambre de cobre de 5.0 mm se trefila a 4.0 mm en un paso. Calcule el trabajo en frío y la deformación verdadera.
- Relación de áreas: S0/S1 = (5.0 / 4.0)² = 1.5625.
- Trabajo en frío: %TF = (1 − 1/1.5625) × 100 = (1 − 0.64) × 100 = 36 %.
- Por la constancia de volumen, L1/L0 = 1.5625: el alambre queda 56.25 % más largo.
- Deformación verdadera: εv = ln 1.5625 = 0.446.
La deformación ingenieril en la longitud sería 0.5625, muy diferente de los 0.446 de la verdadera: en el conformado, las dos medidas divergen.
Ejercicio 3: deformación verdadera en tracción y en compresión
Una barra de 50 mm se estira hasta 60 mm; otra, igual, se comprime hasta 40 mm. Compare las deformaciones.
- Tracción: ε = 10 / 50 = +0.200; εv = ln(60 / 50) = +0.182.
- Compresión: ε = −10 / 50 = −0.200; εv = ln(40 / 50) = −0.223.
En términos ingenieriles, las dos parecen simétricas, ±20 %. En la deformación verdadera, la compresión es mayor en valor absoluto. Por eso el conformado y la simulación trabajan con εv.
Ejercicio 4: laminación en dos pasos
Una lámina de 10 mm se lamina a 7 mm y después a 5 mm. Sume las deformaciones de los dos pasos y compárelas con el total directo, en valor absoluto.
- Ingenieril: paso 1, 3/10 = 0.300; paso 2, 2/7 = 0.286; suma 0.586. El total directo es 5/10 = 0.500. No coincide.
- Verdadera: ln(10/7) = 0.357; ln(7/5) = 0.336; suma 0.693. El total directo es ln(10/5) = 0.693. Coincide.
Solo la deformación verdadera es aditiva entre pasos, y es la que se usa para planear una secuencia de laminación o de trefilado.
Ejercicio 5: ¿trabajo en frío o en caliente?
Adoptando una temperatura de recristalización de 0.4 Tf, clasifique la laminación a 20 °C del plomo (Tf = 327.5 °C) y del hierro (Tf = 1,538 °C).
- Plomo: Tf = 600.7 K; 0.4 Tf = 240 K, o −33 °C. A 20 °C (293 K, 0.49 Tf), el plomo está por encima de la recristalización: trabajo en caliente.
- Hierro: Tf = 1,811 K; 0.4 Tf = 724 K, o 451 °C, coherente con los aproximadamente 450 °C citados arriba. A 20 °C (0.16 Tf) es trabajo en frío, y el hierro se endurece por deformación.
"En frío" y "en caliente" son relativos a la temperatura de fusión del metal, y no a la sensación térmica.
Errores comunes sobre la deformación plástica
Además de las confusiones ya señaladas a lo largo del texto (la deformación plástica que empezaría en la Rm, la fluencia lenta como mecanismo, la estructura CCC como frágil, la suma de deformaciones ingenieriles), cuatro errores aparecen con frecuencia en apuntes, sitios web e informes:
- Incluir la acritud (endurecimiento por deformación) como mecanismo de deformación plástica. Es una consecuencia: el aumento de resistencia causado por la multiplicación de las dislocaciones. Los mecanismos son el deslizamiento y el maclado.
- Tratar la deformación plástica en servicio como un comportamiento normal. El diseño estructural trabaja por debajo de la fluencia; la deformación plástica es el objetivo en la fabricación y la reserva de seguridad en la estructura, no el régimen de trabajo.
- Leer el número del CA-60 como resistencia a la tracción. Los 600 MPa son el esfuerzo de fluencia característico, fyk, igual que los 500 MPa del CA-50.
- Llamar a la cerámica refractaria "aluminio y silicio". Los refractarios son óxidos y silicatos, como la alúmina (Al2O3) y la sílice (SiO2); el aluminio es un metal y el silicio, un semimetal.
Normas para medir la deformación plástica
Las normas siguientes definen cómo medir la deformación plástica en tracción, el exponente de endurecimiento por deformación de láminas y los mínimos exigidos a los productos. La tabla reúne las citadas en el artículo, con la edición vigente:
| Norma | De qué trata | Edición |
|---|---|---|
| ABNT NBR ISO 6892-1 | adopción brasileña de la ISO 6892-1, tracción de metales a temperatura ambiente: Rp0.2, Ag, A y Z | 2024 |
| ISO 6892-1 | tracción de metales a temperatura ambiente | 2019 |
| ASTM E8/E8M | tracción de metales | E8/E8M-25 |
| ASTM E646 | exponente de endurecimiento por deformación n de láminas metálicas | E646-16(2024) |
| ISO 10275 | exponente de endurecimiento por deformación n de láminas y flejes | 2020 |
| ASTM E111 | módulo de elasticidad, usado para separar εe de εp | E111-17(2025)e1 |
| ABNT NBR 7480 | norma brasileña de acero para refuerzo de concreto armado (varilla corrugada): alargamiento y doblado | 2024 |
| ASTM D638 | tracción de plásticos | D638-22 |
| ISO 527-1 | tracción de plásticos, principios generales | 2019 |
| DIN 8582 | clasificación de los procesos de conformado | 2003 |
Máquina para medir la deformación plástica
Medir la deformación plástica exige aplicar la fuerza con velocidad controlada, medir la fuerza con una celda de carga adecuada al ensayo y medir el alargamiento en la propia probeta, con extensómetro, para separar la parte elástica de la plástica. La máquina universal Biopdi de la línea M2 es electromecánica y hace las tres cosas. Tiene modelos de una columna, de 200 N a 10 kN, y de dos columnas, de 5 kN a 1,000 kN, además de extensómetros y el software BioLab. El panel de abajo muestra la máquina, la función de cada parte en la medición y las mordazas que se usan.
La máquina universal en el ensayo de tracción
La línea M2 tiene modelos de una columna, de 200 N a 10 kN, y de dos columnas, de 5 kN a 1,000 kN. Cada parte de la máquina cumple una función en la medición de la deformación plástica:

- El travesaño móvil tracciona la probeta y aplica ciclos de carga y descarga
- La celda de carga mide la fuerza F, clase 1
- Mordazas de cuña, neumáticas, para roscados o para alambres
- El extensómetro mide ΔL en el tramo L0 y separa εe de εp
- El software BioLab calcula Rp0.2, Rm, Ag, A y Z
- El panel y el paro de emergencia posicionan y detienen el ensayo
Dispositivos para el ensayo de tracción
Los dispositivos de abajo se montan en la misma máquina, según la probeta y la norma:
 Mordaza de cuña5, 20 y 200 kN
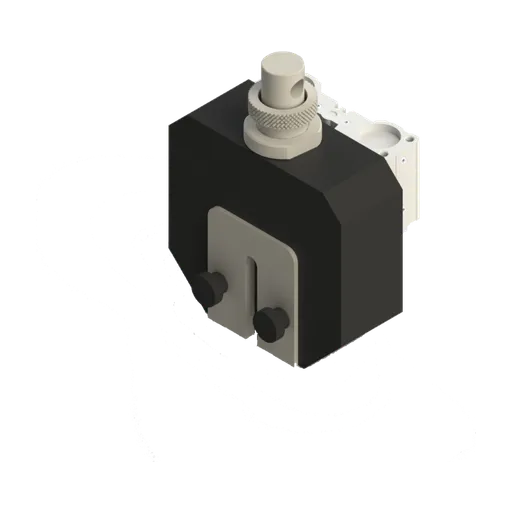 Mordaza de cuña neumática50 y 200 kN
 Mordaza para roscadostornillos y probetas roscadas
Para láminas metálicas y probetas de metales, el modelo típico es la máquina universal de 5 a 50 kN (MBIOII-50-M2); para varillas corrugadas como la CA-50 (grado brasileño de acero de refuerzo), la máquina de 100 a 200 kN (MBIOII-200-M2); para polímeros y el estirado en frío, la máquina de una columna. El software BioLab traza la curva y calcula los resultados de la norma, y el microscopio metalográfico completa el análisis, al mostrar los granos alargados de un metal trabajado en frío y los granos equiaxiales después de la recristalización. Las demás capacidades están en la página de la máquina universal de ensayos.
Otros ensayos y referencias técnicas
Acritud (endurecimiento por deformación): qué es, mecanismo, ley de Hollomon (exponente n), recocido y cómo medirla
La acritud, o endurecimiento por deformación, es el endurecimiento de un metal por deformación plástica en frío: aumentan la fluencia, la resistencia y la dureza, disminuye la ductilidad y el módulo de elasticidad no cambia. Vea el mecanismo de las dislocaciones, el porcentaje de trabajo en frío (%TF), la ley de Hollomon y el exponente n, la medición según ISO 10275 y ASTM E646, el recocido y ejercicios resueltos.
Resistencia a la tracción (Rm): qué es, fórmula, gráfica, tabla del acero y cómo medirla
La resistencia a la tracción (Rm, resistencia última) es el esfuerzo de ingeniería a la fuerza máxima del ensayo de tracción (prueba de tensión): Rm = Fm/S0. Vea los símbolos, dónde se ubica en la gráfica, la diferencia con la fluencia y con el esfuerzo de rotura, la tabla del acero con la condición del material, el CA-50 (varilla corrugada brasileña), la carga de rotura, la estimación a partir de la dureza y ejercicios.
Límite elástico y límite de fluencia (esfuerzo de fluencia): qué es, diferencia, fórmula, Rp0.2 y tabla del acero
El límite elástico es el mayor esfuerzo sin deformación permanente; el límite de fluencia es el esfuerzo en el que la deformación plástica se vuelve medible (ReH y ReL en el acero con meseta de fluencia, Rp0.2 en los demás). Vea la diferencia, la fórmula Re = Fe/S0, los símbolos, el offset de 0.2 %, la tabla del acero con la condición del material, el CA-50 (varilla corrugada brasileña) y ejercicios.
Ley de Hooke: fórmula, gráfica y ejercicios resueltos
Ley de Hooke: F = k·x en el resorte, σ = E·ε en los materiales y la forma generalizada en 3D. Fórmula, gráfica, experimento, 7 ejercicios resueltos y simulador.
Preguntas frecuentes
¿Qué es la deformación plástica?
Es el cambio de forma permanente de un material, la parte de la deformación que permanece después de retirar la carga. En los metales comienza en el límite de fluencia, que en la práctica es el Rp0.2, el esfuerzo que deja 0.2 % de deformación permanente (ABNT NBR ISO 6892-1:2024, la adopción brasileña de la ISO 6892-1).
¿Qué es la deformación plástica de los metales?
Es la deformación permanente producida por el movimiento de dislocaciones a lo largo de planos cristalinos compactos, el deslizamiento, y en menor grado por el maclado. Es lo que permite laminar, forjar y trefilar metales sin que se rompan.
¿Cuál es la diferencia entre deformación elástica y plástica?
La elástica es reversible y proporcional al esfuerzo, según la ley de Hooke. La plástica es permanente y no lineal. Bajo carga, ambas coexisten, ε = εe + εp; al descargar, solo se recupera la parte elástica σ/E.
¿Cuál es la fórmula de la deformación plástica?
La deformación plástica residual es εp = ε − σ/E. Para grandes deformaciones se usa la deformación verdadera, εv = ln(1 + ε) = ln(S0/S). En el ensayo, el alargamiento después de la rotura A = (Lu − L0)/L0 × 100 mide la deformación plástica total.
¿Qué es el conformado plástico?
Es el conjunto de procesos industriales que dan forma al metal sólido por deformación plástica, sin remover material: laminación, forjado, extrusión, trefilado y estampado.
¿Cómo se llama el proceso en el que el material pasa entre rodillos?
Laminación. El metal pasa entre cilindros que giran y sale con menor espesor, formando láminas, bobinas, perfiles y varillas. Es un proceso de compresión directa.
¿Por qué los metales FCC son más dúctiles que los HCP?
Los metales FCC (cúbicos centrados en las caras), como el aluminio, el cobre y el níquel, tienen 12 sistemas de deslizamiento en planos compactos {111}. Los HCP (hexagonales compactos), como el zinc y el magnesio, tienen solo 3 en el plano basal a temperatura ambiente. Más sistemas disponibles significan más caminos para las dislocaciones y más ductilidad.
¿Qué es el maclado?
Es el mecanismo en el que una región del cristal sufre cortante y se convierte en la imagen especular de la red vecina. Es importante en los metales HCP y, en los BCC (cúbicos centrados en el cuerpo), a baja temperatura y alta velocidad, y ayuda a reorientar los granos para el deslizamiento.
¿Cuál es la diferencia entre trabajo en frío y en caliente?
El trabajo en frío se realiza por debajo de cerca de 0.3 de la temperatura de fusión, en kelvin, y el metal sufre acritud. El trabajo en caliente se realiza por encima de la temperatura de recristalización, cerca de 0.5 Tf, y el metal recristaliza mientras se deforma. Para el plomo, la temperatura ambiente ya es trabajo en caliente.
¿La deformación plástica aumenta la resistencia del metal?
Sí, por acritud (endurecimiento por deformación). La densidad de dislocaciones sube de cerca de 10³ a 10⁹ a 10¹⁰ mm⁻², lo que eleva la fluencia y la resistencia y reduce el alargamiento. El módulo de elasticidad no cambia, y el recocido revierte el efecto.
¿Cómo se mide la deformación plástica?
Con un ensayo de tracción en máquina universal con extensómetro, según la ABNT NBR ISO 6892-1:2024 o la ASTM E8/E8M-25. Los resultados son Rp0.2, Ag, A y Z. En láminas, el exponente de endurecimiento por deformación n se obtiene según la ASTM E646 o la ISO 10275.
¿Los polímeros sufren deformación plástica?
Sí. Los termoplásticos semicristalinos fluyen, forman cuello y sufren estirado en frío, que alinea las cadenas. El ensayo sigue la ASTM D638 o la ISO 527-1. Esto es distinto del conformado de plásticos por inyección o soplado.