
El temple del acero es el tratamiento térmico en el que la pieza se calienta hasta formar austenita, en general de 30 a 50 °C por encima de la temperatura crítica Ac3. Después se enfría rápidamente en agua, aceite, polímero o gas para formar martensita, una estructura muy dura y frágil. El carbono define la dureza máxima que alcanza el acero; los elementos de aleación definen hasta qué profundidad endurece.
En un acero SAE 1045, por ejemplo, el temple se hace de 820 a 850 °C, con enfriamiento en agua, y la superficie llega a cerca de 58 HRC. La pieza sale con esfuerzos internos y frágil, y necesita un revenido inmediatamente después. El artículo explica la temperatura de cada acero, los medios de enfriamiento y la severidad H de Grossmann, la martensita, la templabilidad y el ensayo Jominy, los tipos de temple, el caso del acero inoxidable y las grietas. También cubre el ciclo completo con revenido y cómo verificar el resultado en laboratorio.
Qué es el temple en la metalurgia
En la metalurgia, el temple es el enfriamiento rápido de un metal desde alta temperatura para fijar una estructura que el enfriamiento lento no produciría. En el acero, el objetivo es la martensita. Calentado por encima de las temperaturas críticas, el acero se transforma en austenita, una fase cúbica centrada en las caras que disuelve el carbono. Si se enfría despacio, la austenita se descompone en ferrita y perlita, estructuras blandas. Si se enfría rápido, el carbono no tiene tiempo de salir de la red. Entonces la austenita se transforma por cizallamiento, sin difusión, en una fase sobresaturada de carbono y distorsionada: la martensita (Callister y Rethwisch, Ciência e Engenharia de Materiais, cap. 10 y 11; Krauss, Materials Science and Engineering A, 1999).
La palabra tiene otros sentidos, y conviene separarlos. La pintura al temple es una técnica artística con pigmento aglutinado con huevo o cola. En portugués, "têmpera" también aparece como condimento de cocina. Y el vidrio templado se enfría rápidamente solo en la superficie para crear esfuerzos de compresión, sin ninguna martensita. Aquí el tema es el acero.
Otra confusión viene del vocabulario de planta. "Acero templado" suele designar el acero templado y revenido, que es el estado en que se usa; el acero solo templado, sin revenir, casi nunca entra en servicio. El conjunto de los tratamientos está en la guía de tratamiento térmico de los metales.
Cómo se hace el temple: calentar, mantener, enfriar y revenir
Todo temple tiene las mismas cuatro etapas. Primero, la pieza se calienta hasta la temperatura de austenitización. Luego se mantiene a esa temperatura hasta que toda la sección se vuelva austenita (el tiempo de permanencia). Después se enfría en el medio elegido, lo bastante rápido para formar martensita. Por último, pasa al revenido sin esperar.
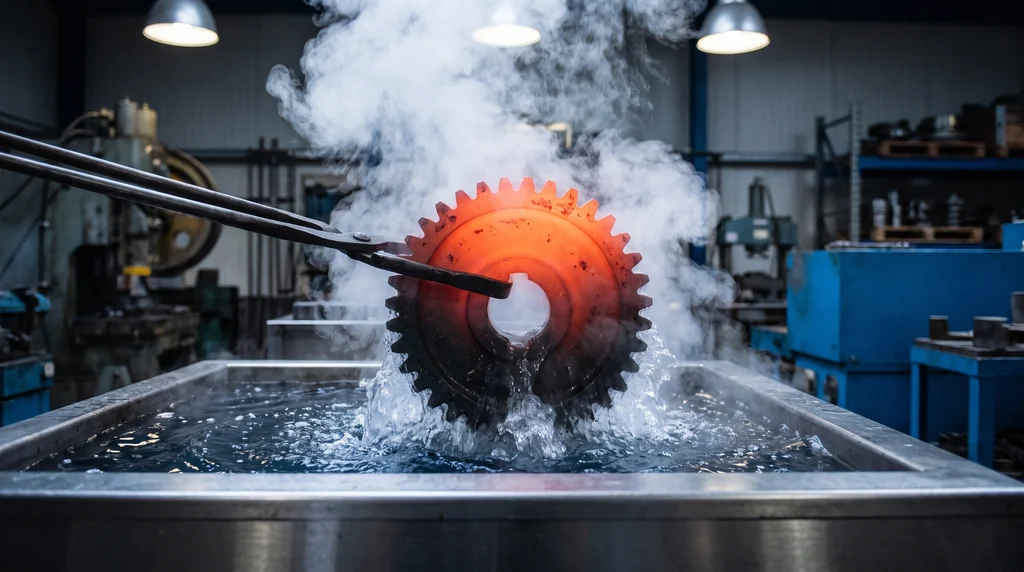
En la foto, un engrane de acero calentado al rojo se sumerge en un tanque de agua: el agua hierve alrededor de la pieza, y es esa extracción rápida de calor la que transforma la austenita en martensita.
Austenitización: la temperatura de temple
La temperatura de temple depende del contenido de carbono. En los aceros hipoeutectoides, con menos de 0.77 % C (el eutectoide del diagrama Fe-C, a 727 °C, según Chiaverini), la regla es calentar de 30 a 50 °C por encima de Ac3, la temperatura en que la ferrita termina de disolverse en la austenita. Por debajo de Ac3 queda ferrita, y la pieza sale con puntos blandos. En los hipereutectoides, como el 52100, se calienta por encima de Ac1, la temperatura en que la austenita empieza a formarse durante el calentamiento. Pero se calienta por debajo de Acm, la temperatura en que los carburos terminarían de disolverse, de modo que parte de ellos permanece sólida. Sobrecalentar estos aceros pone demasiado carbono en la austenita, aumenta la austenita retenida y deja la pieza más blanda e inestable.
Ac3 puede estimarse con la fórmula de Andrews (Journal of the Iron and Steel Institute, 1965), con los contenidos en % en masa: Ac3 = 910 − 203√C − 15.2 Ni + 44.7 Si + 104 V + 31.5 Mo + 13.1 W. Es válida para aceros de construcción de baja aleación. En los aceros para herramienta con mucho cromo, como D2 y H13, da resultados sin sentido físico. En la práctica, lo que vale es la ficha del fabricante del acero. La tabla resume los rangos adoptados en este sitio, tomados de las fichas técnicas (Lucefin, Açovisa, GGD Metals, thyssenkrupp y Villares Metals):
| Acero | Austenitización | Medio | Dureza en estado templado |
|---|---|---|---|
| 1045 | 820 a 850 °C | agua (secciones pequeñas: aceite) | ≈ 58 HRC |
| 4140 | 840 a 870 °C | aceite | ≈ 57 HRC |
| 4340 | 830 a 860 °C | aceite | ≈ 52 HRC, medida tras un revenido bajo |
| 52100 | 830 a 860 °C | aceite | 64 a 65 HRC |
| D2 | 1,010 a 1,030 °C | aire, aceite o vacío | ≈ 63 HRC |
| H13 | 1,010 a 1,030 °C | aire, aceite o vacío | ≈ 54 HRC |
El tiempo de permanencia no tiene un número universal. Se cuenta a partir del momento en que el núcleo alcanza la temperatura, y no desde que la pieza entra al horno. Un tiempo corto deja el centro sin austenitizar; un tiempo excesivo hace crecer el grano y descarbura la superficie.
Enfriamiento y revenido inmediato
El enfriamiento debe ser más rápido que la velocidad crítica del acero, tema de la sección sobre martensita. Pero no debe ser más rápido de lo necesario, porque cada grado de severidad adicional aumenta los esfuerzos y el riesgo de grietas. La elección del medio es el tema de la siguiente sección. Terminado el enfriamiento, la martensita en bruto está llena de esfuerzos internos. La pieza pasa al revenido en cuanto se acerca a la temperatura ambiente: la demora provoca agrietamiento retardado.
Medios de enfriamiento y severidad H de Grossmann
El medio de temple decide cuánto calor sale de la pieza por segundo. Grossmann lo resumió en un número, la severidad de temple H = h / 2k. Aquí h es el coeficiente de transferencia de calor entre la pieza y el medio, y k es la conductividad térmica del acero. H tiene unidades de inverso de longitud (pulg⁻¹), así que solo sirve para comparar medios entre sí: el agua quieta vale 1, y los demás se miden contra ella.
- Salmuera: agua con sal. Rompe la película de vapor que se forma alrededor de la pieza, enfría de manera más uniforme y es el medio más severo de la tabla. Es corrosiva.
- Agua: severa y barata. La película de vapor inestable puede dejar puntos blandos, y el riesgo de grietas es alto en los aceros con más carbono. Es el medio de los aceros al carbono.
- Polímero: solución acuosa de polímero (PAG, PVP), con severidad entre la del agua y la del aceite, que se ajusta con la concentración. En un acero 1045 con 0.484 % C, austenitizado a 880 °C durante 60 min, la dureza superficial bajó de 770 HV con PVP al 10 % a 689 HV al 25 %, y apareció ferrita a partir del 20 % (Vieira et al., Scientific Reports, 2021).
- Aceite: más suave, sobre todo en el rango en que se forma la martensita, lo que reduce grietas y distorsión. Es el medio estándar de los aceros aleados.
- Aire y gas a presión: los más suaves (aire quieto, H de cerca de 0.02). Sirven para los aceros de templabilidad muy alta, como D2 y H13, templados con gas en horno de vacío.
La agitación cambia mucho la severidad, porque elimina el vapor y renueva el líquido junto a la pieza. La tabla siguiente es la de Grossmann, publicada en el Metals Handbook, 8.ª ed., vol. 2 (ASM, 1964), en pulg⁻¹:
| Agitación | Aceite | Agua | Salmuera |
|---|---|---|---|
| Ninguna | 0.25 a 0.30 | 1.0 | 2.0 |
| Ligera | 0.30 a 0.35 | 1.0 a 1.1 | 2.0 a 2.2 |
| Moderada | 0.35 a 0.40 | 1.2 a 1.3 | no indicado |
| Buena | 0.40 a 0.50 | 1.4 a 1.5 | no indicado |
| Fuerte | 0.50 a 0.80 | 1.6 a 2.0 | no indicado |
| Violenta | 0.80 a 1.10 | 4.0 | 5.0 |
La tabla es antigua y sirve como orden de magnitud. Los aceites acelerados modernos y las soluciones de polímero varían según el fabricante. El polímero no tiene un H único: depende de la concentración, de la temperatura del baño y de la agitación.
Martensita, Ms y Mf y austenita retenida
La martensita empieza a formarse a una temperatura llamada Ms (martensite start) y termina en Mf (martensite finish). La transformación no depende del tiempo, sino de la temperatura alcanzada: la fracción de martensita crece a medida que el acero se enfría entre Ms y Mf. En los aceros de bajo carbono se forma en listones; en los de alto carbono, en placas (Krauss, 1999). Las fichas técnicas dan valores aproximados de Ms y Mf: 350 °C y 120 °C en el 1045, 335 °C y 80 °C en el 4140, y 300 °C y 80 °C en el 4340 (Lucefin).
Para llegar a Ms como austenita, el acero tiene que atravesar el rango de 700 a 400 °C sin que la austenita se convierta en ferrita, perlita o bainita. En un diagrama de transformación por enfriamiento continuo (CCT), el inicio de estas transformaciones dibuja una curva en forma de C, cuyo punto más a la izquierda es la "nariz". La curva de enfriamiento que pasa rozando la nariz, sin tocarla, define la velocidad crítica de temple. El cromo, el molibdeno, el níquel, el manganeso y el boro desplazan la nariz hacia la derecha, es decir, dan más tiempo a la austenita, y la velocidad crítica baja.
El esquema siguiente compara, de forma cualitativa, un acero al carbono tipo 1045 y un acero aleado tipo 4140 bajo tres enfriamientos. El agua pasa a la izquierda de las dos narices y forma martensita en ambos. El aceite cruza la nariz del acero al carbono, que sale con ferrita y perlita, pero pasa a la izquierda del acero aleado. El aire cruza las dos. Por eso el 4140 se templa en aceite y el 1045 requiere agua.
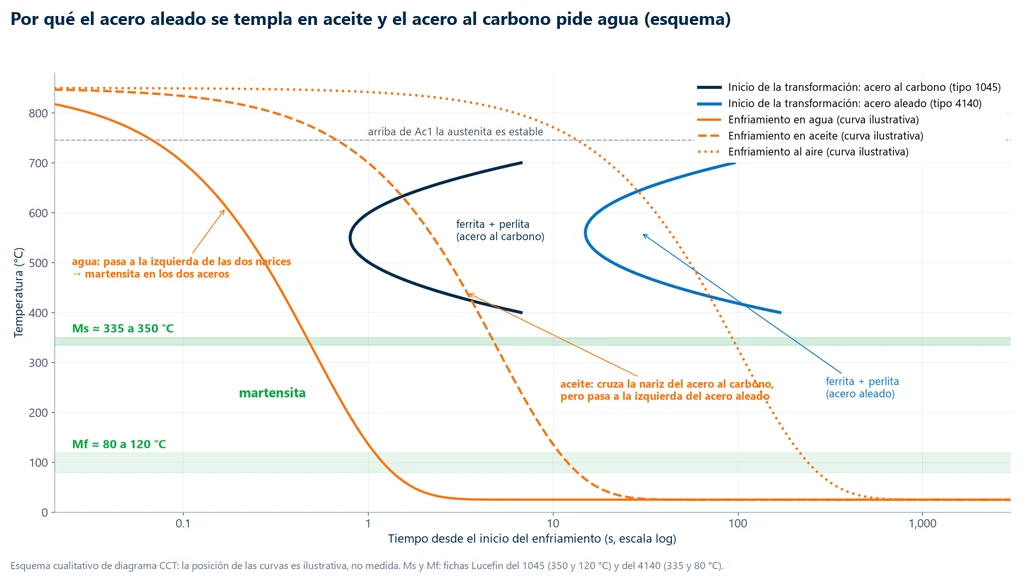
Ms también puede estimarse con la fórmula lineal de Andrews (1965): Ms = 539 − 423 C − 30.4 Mn − 17.7 Ni − 12.1 Cr − 7.5 Mo, en °C y % en masa. Es válida para aceros de baja aleación con hasta cerca de 0.6 % C. Con las composiciones medias de las fichas, da 320 °C en el 1045 (0.465 % C; 0.75 % Mn), contra 350 °C de la ficha, y 328 °C en el 4140, contra 335 °C. Los dos empiezan a formar martensita cerca de la misma temperatura, y lo que los separa es la templabilidad. El carbono es el término que más pesa, y por eso los aceros de alto carbono tienen Ms y Mf bajos.
Cuando Mf queda por debajo de la temperatura ambiente, lo que ocurre por encima de cerca de 0.6 % C, parte de la austenita no se transforma al final del temple: es la austenita retenida. Esta reduce la dureza medida y puede convertirse en martensita más tarde, en servicio, con cambios de dimensión. El tratamiento subcero es un enfriamiento por debajo de 0 °C justo después del temple, en hielo seco o nitrógeno líquido, que convierte parte de ella. Se usa en rodamientos, calibradores y herramientas, donde importa la estabilidad dimensional.
Templabilidad y el ensayo Jominy
Dureza y templabilidad son cosas distintas, y confundirlas es el error más común sobre el temple. La dureza máxima es la de la martensita, y depende casi solo del contenido de carbono. La templabilidad es la capacidad de formar martensita en profundidad, y depende de la aleación, del tamaño de grano de la austenita y del medio. En pocas palabras: el carbono define la dureza, la aleación define la profundidad.
La templabilidad se mide con el ensayo Jominy, creado por Jominy y Boegehold en 1938 y normalizado en ASTM A255 e ISO 642. El procedimiento tiene cuatro pasos:
- Probeta de ensayo: barra de 25 mm de diámetro y por lo menos 100 mm de longitud (ISO 642).
- Temple por el extremo: la barra se austenitiza y se coloca en un soporte, y un chorro de agua enfría solo la cara inferior. El extremo recibe el temple más severo posible, y cada punto más arriba se enfría más despacio.
- Preparación: una vez fría, se rectifican dos planos opuestos a lo largo de la barra, poco profundos, solo para quitar la capa descarburada.
- Medición: se mide la dureza Rockwell C a intervalos fijos desde el extremo, de 1/16 pulg (1.6 mm) en la práctica estadounidense (MacKenzie, Thermal Processing, 2020), y se traza la curva dureza contra distancia.
La lectura de la curva es directa. El extremo da la dureza máxima, que es función del carbono. Una curva que cae rápido indica baja templabilidad, típica del acero al carbono; una curva casi plana indica alta templabilidad, típica del 4340. Dos aceros con el mismo carbono, un 1040 y un 4340, tienen una dureza parecida en el extremo y muy diferente a 25 mm de él. El 4340 no queda más duro: queda duro a mayor profundidad. Con la severidad H del medio, unas gráficas de conversión relacionan cada distancia Jominy con un diámetro de barra.
La consecuencia práctica es que la dureza de las tablas vale para secciones delgadas. Las fichas de Lucefin, por ejemplo, miden barras de 10 mm. En una barra gruesa, incluso un acero templable en aceite como el 4140 no forma martensita hasta el núcleo, y el centro sale más blando que la superficie.
Dureza del acero después del temple
La dureza en estado templado sigue al carbono, como muestra la tabla de temperaturas. El 1045, con cerca de 0.47 % C, llega a cerca de 58 HRC; el 4140, con 0.40 % C, a cerca de 57 HRC; el 52100, con cerca de 1 % C, a 64 a 65 HRC. Por encima de 0.6 a 0.8 % C la ganancia disminuye. La dureza de la martensita se estabiliza, y la austenita retenida empieza a reducir el valor medido (Krauss, 1999). Los aceros para herramienta combinan carbono alto con carburos de cromo, molibdeno y vanadio: el D2 queda en cerca de 63 HRC y el H13, con menos carbono, en cerca de 54 HRC.
Estos números valen para la pieza templada, antes del revenido, y en sección delgada. Lo que especifica el plano es la dureza final, después del revenido, como un rango, por ejemplo "4140 templado y revenido, 28 a 32 HRC". La relación entre dureza y resistencia, las escalas y la tabla de conversión HRC, HV y HB están en el artículo sobre dureza de los materiales.
Tipos de temple
Los tipos de temple se distinguen por la parte de la pieza que endurece y por la forma de enfriar:
- Temple total (integral): toda la pieza se austenitiza y se enfría. Es el temple descrito hasta aquí. El núcleo solo endurece si la templabilidad del acero es suficiente para la sección.
- Temple superficial: solo la capa externa se calienta por encima de Ac3, por inducción, flama o láser, y se enfría enseguida; el núcleo sigue siendo tenaz. Se usan aceros de 0.35 a 0.55 % C, como el 1045 y el 4140. Las capas típicas van de cerca de 0.25 a 6 mm en la inducción y la flama, y de 0.3 a 2 mm en el láser, con distorsión mínima (rangos de fuentes secundarias, ScienceDirect Topics). Los ejes de 1045 templados por inducción llegan a 54 a 60 HRC en la superficie.
- Martemplado (temple interrumpido): la pieza se enfría en un baño caliente, de sal o aceite, justo por encima de Ms. Se mantiene ahí hasta igualar la temperatura entre superficie y núcleo, y solo entonces se enfría hasta la temperatura ambiente. La martensita se forma casi al mismo tiempo en toda la sección, con menos esfuerzos y distorsión. En los aceros D2 y H13 las fichas prevén un baño a 500 a 550 °C (thyssenkrupp).
- Austemplado: la pieza permanece en el baño caliente por encima de Ms hasta que la austenita se convierte en bainita. No forma martensita, así que en rigor no es un temple, y da menor dureza con mayor tenacidad.
- Temple seguido de subcero: el temple convencional completado con el enfriamiento por debajo de 0 °C, para convertir la austenita retenida.
La profundidad de una capa con temple superficial se mide con un perfil de microdureza Vickers en la sección, según la ISO 18203; el procedimiento está en el artículo del ensayo de dureza. El temple superficial no debe confundirse con los tratamientos termoquímicos, que cambian la composición de la superficie. La cementación enriquece con carbono un acero de bajo carbono, que después debe templarse. La nitruración endurece la superficie con nitrógeno por debajo de Ac1, sin temple.
Cómo templar acero inoxidable
Solo una familia de acero inoxidable endurece por temple: la martensítica, de la serie 400, como el 410, el 420 y el 440C. Tiene suficiente cromo para ser inoxidable y suficiente carbono para formar martensita. Se templa y se reviene como un acero aleado, con una austenitización más alta. Es el inoxidable de los cuchillos, de los instrumentos quirúrgicos y de las flechas de bomba. Las temperaturas de cada grado vienen en la ficha técnica del fabricante.
El inoxidable austenítico, como el 304 y el 316, no templa. El níquel estabiliza la austenita hasta la temperatura ambiente, y el enfriamiento rápido no forma martensita. Este acero solo endurece por deformación en frío, es decir, por acritud (endurecimiento por deformación). Cuando se habla de "solubilizar y enfriar en agua" un 304, el objetivo es disolver carburos para recuperar la resistencia a la corrosión, no endurecer. El inoxidable ferrítico, como el 430, tampoco endurece por temple, y los inoxidables endurecibles por precipitación, como el 17-4 PH, endurecen por otro mecanismo: el envejecimiento.
Grietas, distorsión y alabeo en el temple
El temple combina dos variaciones de volumen: la contracción térmica del enfriamiento y la expansión de la transformación de austenita en martensita. La superficie y el núcleo pasan por ellas en momentos distintos, y esa diferencia se convierte en esfuerzo interno. Cuando el esfuerzo supera la resistencia de la martensita, la pieza se agrieta; cuando solo deforma la pieza, aparecen distorsión y alabeo. Las causas conocidas son estas (Rudnev, Thermal Processing, 2019):
- Contenido de carbono: cuanto más carbono, más frágil la martensita. Los aceros al carbono con menos de 0.35 % C rara vez se agrietan, incluso en un temple severo.
- Geometría: esquinas vivas, cuñeros, barrenos, cambios bruscos de sección y masa desbalanceada concentran esfuerzos.
- Medio demasiado severo para el acero: un 4140 templado en agua, o un 1045 grueso en salmuera.
- Sobrecalentamiento: grano grueso, descarburación de la superficie y segregación de fósforo y azufre en los límites de grano.
- Demora en el revenido: la martensita sin revenir puede agrietarse horas después del temple, el llamado agrietamiento retardado.
La prevención sigue a las causas: un medio solo tan severo como el acero lo exige, martemplado en las piezas sensibles, diseño con radios y secciones uniformes, relevado de esfuerzos antes del maquinado final y revenido inmediato.
Ciclo completo: temple y revenido
El temple solo entrega un acero utilizable junto con el revenido. El ciclo completo tiene las etapas de temperatura descritas al inicio, y el revenido se hace siempre por debajo de Ac1, para no volver a formar austenita. La gráfica de abajo muestra el ciclo de un acero 4140 con los valores de la ficha Lucefin: austenitización a 850 °C, por encima de Ac3 (790 °C) y de Ac1 (745 °C); temple en aceite, cruzando Ms (335 °C) y Mf (80 °C), que deja cerca de 57 HRC; y revenido a 200 °C, con 54.5 HRC, Rm de 2,030 MPa y Rp0.2 de 1,620 MPa. La línea punteada es la alternativa de revenir a 600 °C, que lleva a 36 HRC, Rm de 1,100 MPa y Rp0.2 de 1,000 MPa.
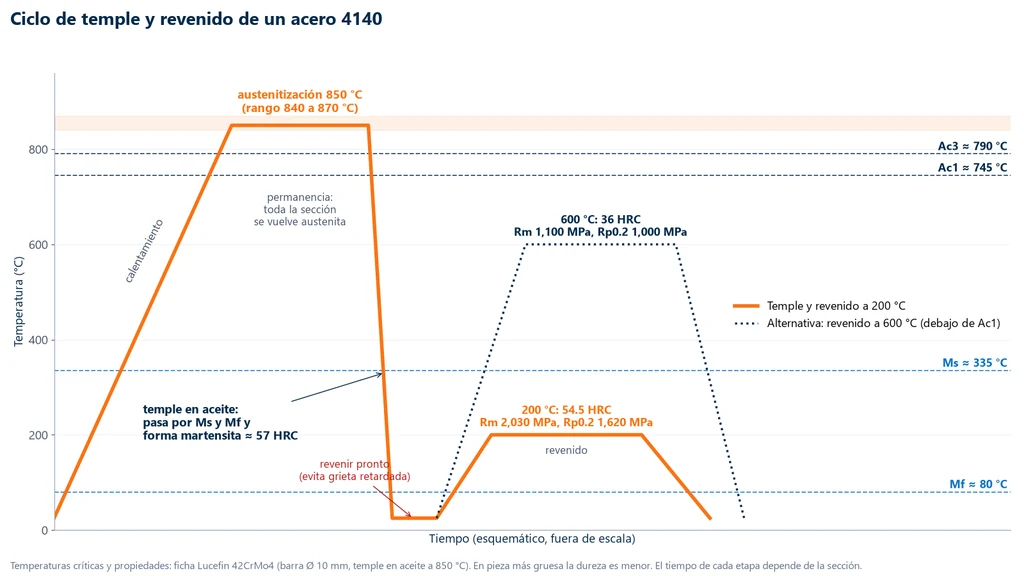
Los números valen para una barra de 10 mm; en una pieza más gruesa la dureza es menor, por lo que se vio en el ensayo Jominy. La elección de la temperatura de revenido es un intercambio: un revenido bajo mantiene la dureza para resistir el desgaste, y un revenido alto, el bonificado, sacrifica dureza y gana alargamiento y tenacidad para piezas que reciben impactos. El revenido en detalle, con la curva de dureza contra temperatura, los intervalos de fragilidad y el doble revenido de los aceros grado herramienta, está en el artículo sobre el revenido. Los tratamientos que dejan el acero blando antes del maquinado, el recocido y el normalizado, se comparan con el temple en el artículo del normalizado.
Cómo verificar el resultado del temple
Un temple se aprueba con ensayos, no con la lima. El control combina cuatro verificaciones, de la más rápida a la más completa:
- Dureza: es el primer control. Se mide Rockwell C en la superficie de la pieza templada y después de revenida, y el valor debe caer en el intervalo especificado. En una capa superficial delgada o una pieza delgada, la fuerza del HRC atraviesa la capa, y el ensayo pasa a Rockwell superficial o Vickers. El procedimiento de cada método está en el artículo del ensayo de dureza.
- Perfil de microdureza: para la profundidad de capa del temple superficial. La muestra se corta en la cortadora metalográfica con refrigeración, para que el calor del corte no reviene la capa, y se desbasta y pule en la pulidora metalográfica antes de las indentaciones Vickers.
- Metalografía: atacada con Nital, la sección va al microscopio metalográfico, que muestra martensita, bainita, ferrita libre (la causa de los puntos blandos), descarburación superficial y grietas de temple, que en general parten de las esquinas y siguen los límites de grano.
- Ensayo de tracción (prueba de tensión): da Rm, Rp0.2, alargamiento y estricción del acero templado y revenido. El revenido es lo que devuelve el alargamiento: el 4140 de la ficha tiene 9.5 % revenido a 200 °C y 15.8 % a 600 °C. El ensayo de tracción y la lectura de la curva esfuerzo-deformación se explican en sus propios artículos.
Biopdi fabrica los equipos de este control: la cortadora, la pulidora y el microscopio metalográfico que preparan y examinan la muestra, y la máquina universal de ensayos de la línea M2, que hace el ensayo de tracción y, con el software BioLab, traza la curva y arma el reporte. El acero templado y revenido es resistente, y la capacidad de la máquina tiene que acompañarlo: el ejercicio 3 hace esa cuenta. La tenacidad después del revenido se evalúa en el ensayo de impacto, tema del artículo sobre tenacidad.
Ejercicios resueltos
Los tres ejercicios usan las composiciones promedio de las fichas y los valores de las tablas de este artículo.
Ejercicio 1: temperatura de temple del acero 1045
Un SAE 1045 tiene 0.465 % C, 0.75 % Mn y 0.25 % Si. Estime Ac3 con la fórmula de Andrews y la temperatura de austenitización.
- √0.465 = 0.6819, y 203 × 0.6819 = 138.4. El término del silicio es 44.7 × 0.25 = 11.2.
- Ac3 = 910 − 138.4 + 11.2 = 783 °C. La ficha del fabricante da 780 °C.
- Temperatura de temple ≈ Ac3 + 30 a 50 °C = 810 a 830 °C. El intervalo práctico del fabricante es de 820 a 850 °C, con enfriamiento en agua.
Ejercicio 2: medio de temple para una flecha de 1045
Una flecha de 1045 de 30 mm de diámetro necesita una superficie por encima de 50 HRC. ¿Qué medio usar?
- El 1045 es un acero al carbono, de baja templabilidad. En aceite quieto (H de 0.25 a 0.30), la superficie de una barra de 30 mm se enfría demasiado despacio y cruza la nariz de transformación: resultan ferrita y perlita, como en el diagrama CCT.
- En agua agitada (H de 1.2 a 1.5) o salmuera (H de 2.0 o más), la superficie forma martensita, con cerca de 58 HRC antes del revenido. El núcleo tiende a quedar parcialmente templado.
- Con 0.47 % C, el acero está por encima del límite de 0.35 % C: hay riesgo de grieta. Redondear esquinas, evitar cuñeros con esquina viva y revenir de inmediato.
- Respuesta: agua agitada, o polímero en baja concentración, y revenido inmediato. Si el diseño exige un núcleo templado, hay que cambiar de acero, a un 4140 en aceite.
Ejercicio 3: de la dureza a la fuerza del ensayo de tracción
Un 4140 templado en aceite y revenido a 200 °C mide 550 HB (ficha Lucefin). Estime Rm y la fuerza para romper una probeta redonda de 12.5 mm (ASTM E8/E8M).
- Con la regla de Callister, Rm ≈ 3.45 × 550 ≈ 1,900 MPa. La ficha da 2,030 MPa, cerca de 6 % más: la regla es una estimación.
- Área: A0 = π × (12.5 / 2)² = π × 39.06 = 122.7 mm².
- Fuerza máxima: 2,030 × 122.7 = 249 kN. En la fluencia: 1,620 × 122.7 = 199 kN.
- Una máquina de 200 kN no rompe esta probeta. Las salidas son la máquina universal de 300 kN (MBIOII-300-M2) o una probeta de 10 mm (A0 = 78.5 mm², fuerza máxima de 2,030 × 78.5 = 159 kN), que cabe en la máquina de 100 a 200 kN (MBIOII-200-M2).
Con 550 HB, el ensayo Brinell exige esfera de carburo de tungsteno (HBW); en Rockwell, la pieza queda cerca de 54.5 HRC.
Normas del temple y del control del resultado
No hay una norma que enseñe a templar: el proceso sigue la ficha del acero y la especificación del cliente. Las normas tratan de la templabilidad, de la medición del resultado y, en sectores regulados, del horno. La tabla muestra las ediciones verificadas en septiembre de 2026:
| Norma | De qué trata | Edición |
|---|---|---|
| ASTM A255 | templabilidad: ensayo Jominy y cálculo a partir de la composición | A255-20a |
| ISO 642 | templabilidad por temple en el extremo (Jominy) | 2024 |
| SAE J406 | métodos de determinación de la templabilidad y bandas H | no indicada |
| ISO 18203 | espesor de capas endurecidas superficialmente | 2026 |
| ISO 6508-1 y ASTM E18 | dureza Rockwell | 2023 y E18-25 |
| ISO 6507-1 | dureza Vickers y microdureza | 2023 |
| ISO 6892-1 (ABNT NBR ISO 6892-1 en Brasil) | ensayo de tracción de metales a temperatura ambiente | 2024 |
| ASTM E8/E8M | ensayo de tracción de metales | E8/E8M-25 |
| AMS 2750 | pirometría: uniformidad y calibración de hornos (aeroespacial) | no indicada |
Otros ensayos y referencias técnicas
Normalizado del acero (tratamiento térmico): temperatura, enfriamiento al aire y diferencia con el recocido y el temple
El normalizado del acero es el tratamiento térmico en que el acero se calienta por encima de la temperatura crítica superior (Ac3, o Acm en el acero hipereutectoide), se mantiene hasta transformarse en austenita y se enfría al aire quieto. El resultado es un grano refinado y perlita fina, con más resistencia que en el recocido y mucha menos dureza que en el templado. En el acero 1045, se normaliza a cerca de 850 a 880 °C.
Cementación del acero: qué es, tipos, temperatura, profundidad de capa y control
La cementación es el tratamiento termoquímico que enriquece con carbono la superficie de un acero de bajo carbono, en general entre 900 y 930 °C, antes del temple y el revenido. La pieza queda con una superficie de 58 a 62 HRC y un núcleo tenaz. Vea los tipos (gaseosa, sólida, líquida y al vacío), la fórmula de Harris para el tiempo (cerca de 0.63·√t mm a 925 °C), los aceros utilizados, la profundidad efectiva de capa a 550 HV según ISO 18203:2026, los defectos y ejercicios resueltos.
Revenido del acero: qué es, temperatura, curva de dureza y fragilidad por revenido
El revenido es el recalentamiento del acero templado por debajo de la temperatura crítica, en general entre 150 y 650 °C, para cambiar parte de la dureza de la martensita por tenacidad y aliviar los esfuerzos del temple. Vea lo que ocurre en la martensita, los rangos de temperatura, la curva de dureza e impacto del 4140, el parámetro de Hollomon-Jaffe, las dos fragilidades, los colores de revenido y cómo verificar el resultado.
Recocido del acero: qué es, tipos, temperaturas y efectos en las propiedades
El recocido es el tratamiento térmico que calienta el metal, mantiene la temperatura y lo enfría lentamente, en general dentro del horno, para reducir la dureza y los esfuerzos internos y recuperar la ductilidad y la maquinabilidad. En el acero, el recocido total austeniza unos 30 a 50 °C por encima de Ac3, y los tipos subcríticos quedan por debajo de Ac1 (alivio de esfuerzos de 550 a 650 °C, esferoidización de 700 a 720 °C). Vea los tipos, las temperaturas, la microestructura, los efectos con números y cómo verificar el resultado.
Preguntas frecuentes
¿Cuál es la temperatura de temple del acero 1045?
De 820 a 850 °C, con enfriamiento en agua (las secciones pequeñas pueden ir al aceite). El intervalo queda de 30 a 50 °C por encima del Ac3 del 1045, de cerca de 780 °C. Antes del revenido, la superficie llega a cerca de 58 HRC.
¿Qué es el temple en metalurgia?
Es el tratamiento térmico que calienta el acero hasta la austenita y lo enfría rápido para formar martensita, lo que aumenta la dureza y la resistencia. La pieza queda frágil y con esfuerzos internos, por eso se reviene inmediatamente después.
¿Cuáles son los tipos de temple?
Temple total, en el que toda la pieza se austeniza y se enfría; temple superficial, por inducción, flama o láser, que endurece solo la capa; martemplado, con enfriamiento interrumpido en un baño caliente justo por encima de Ms; y temple seguido de tratamiento subcero. Según el medio, el temple puede ser en agua, salmuera, polímero, aceite, aire o gas.
¿Cómo templar acero inoxidable?
Solo el inoxidable martensítico, como el 410, el 420 y el 440C, endurece por temple: se austeniza, se enfría y se reviene como un acero aleado, con las temperaturas de la ficha del fabricante. El inoxidable austenítico, como el 304 y el 316, no forma martensita al enfriarse y solo endurece por deformación en frío.
¿Cuál es la diferencia entre temple y revenido?
El temple endurece el acero al formar martensita. El revenido recalienta la pieza templada por debajo de Ac1 para relevar esfuerzos y cambiar parte de la dureza por tenacidad. Un 4140 templado tiene cerca de 57 HRC; revenido a 200 °C, 54.5 HRC; a 600 °C, 36 HRC (ficha Lucefin, barra de 10 mm).
Agua o aceite: ¿cuál usar en el temple?
Agua para el acero al carbono, de baja templabilidad; aceite para el acero aleado, con menos grietas y distorsión. En la tabla de Grossmann, el agua quieta tiene una severidad H de 1.0 y el aceite quieto, de 0.25 a 0.30. El polímero queda entre los dos y se ajusta con la concentración.
¿Cuál es la dureza de un acero templado?
Depende sobre todo del carbono: cerca de 58 HRC en el 1045, 57 HRC en el 4140 y 64 a 65 HRC en el 52100, antes del revenido y en sección delgada. Los aceros grado herramienta llegan a cerca de 63 HRC (D2) y 54 HRC (H13).
¿Qué es la templabilidad?
Es la capacidad del acero de formar martensita en profundidad. Depende de la aleación, no del carbono, y se mide con el ensayo Jominy (ASTM A255 e ISO 642): una barra de 25 mm se templa solo en el extremo y la dureza se mide a lo largo de ella.
¿Por qué se agrieta el acero en el temple?
Por la suma de carbono alto, esquinas vivas, cambios bruscos de sección, un medio demasiado severo para el acero y la demora en el revenido. Los aceros al carbono con menos de 0.35 % C rara vez se agrietan; en los demás, el revenido debe hacerse lo antes posible.
¿Qué es el tratamiento subcero?
Es el enfriamiento por debajo de 0 °C justo después del temple, en hielo seco o nitrógeno líquido, para transformar en martensita la austenita retenida. Se usa en aceros de alto carbono, rodamientos, calibres y herramientas.
¿Cómo saber si el temple quedó bien?
Por la dureza Rockwell C dentro del intervalo especificado, por el perfil de microdureza cuando el temple es superficial, por la metalografía, que debe mostrar martensita sin ferrita libre ni grietas, y, cuando la especificación lo pide, por el ensayo de tracción, con Rm, fluencia y alargamiento.