
El normalizado del acero (normalización) es el tratamiento térmico en el que la pieza se calienta por encima de la temperatura crítica superior (Ac3 en el acero hipoeutectoide, Acm en el hipereutectoide), se mantiene hasta que toda la sección se transforma en austenita y después se enfría en aire quieto. El resultado es un grano refinado y uniforme, con ferrita y perlita fina: más resistencia y, en general, más tenacidad que en el acero recocido, y una dureza mucho menor que la del acero templado.
El término comparte las búsquedas con la normalización de bases de datos y con la normalización técnica (la elaboración de normas, trabajo de la ABNT, la Asociación Brasileña de Normas Técnicas). Aquí el tema es solo el tratamiento térmico. En números, la regla es calentar unos 50 a 60 °C por encima de Ac3 y dejar enfriar fuera del horno: en el acero 1045, que tiene un Ac3 de cerca de 780 °C, las fichas técnicas de fabricante indican de 850 a 880 °C. Más adelante están la regla de la temperatura, el mecanismo del refinamiento de grano, la comparación con el recocido y el temple, las aplicaciones y el control del resultado.
Qué es el normalizado del acero
El ASM Handbook define el normalizado como el calentamiento de una aleación ferrosa a una temperatura adecuada por encima del intervalo de transformación, seguido de enfriamiento al aire (Dossett y Totten, "Normalizing of Steel", ASM Handbook vol. 4A, 2013). Chiaverini (Aços e Ferros Fundidos, ABM) describe el mismo proceso con el objetivo explícito: refinar el grano de piezas fundidas, laminadas o forjadas y dejar la estructura uniforme antes del uso o de otro tratamiento.
Como todo tratamiento térmico de los metales, el normalizado tiene tres etapas:
- Calentamiento hasta la temperatura de normalizado, por encima de la temperatura crítica superior del acero.
- Permanencia (sostenimiento) a esa temperatura hasta que el núcleo de la pieza la alcance y toda la sección se transforme en austenita. Este calentamiento hasta austenita completa se llama austenización.
- Enfriamiento al aire, con la pieza fuera del horno, en aire quieto o, en las secciones gruesas, en aire forzado con ventilador.
Lo que separa el normalizado de los tratamientos vecinos es la tercera etapa: el enfriamiento al aire es más rápido que el del horno y mucho más lento que el de un baño de agua o aceite, y esa velocidad intermedia produce una estructura intermedia.
Temperatura de normalizado
La temperatura no es un número único para "el acero": depende de las temperaturas críticas de cada composición. Para entender la regla, primero hay que saber qué marca cada temperatura crítica en el calentamiento.
Ac1, Ac3 y Acm
En el diagrama hierro-carbono, el acero con 0.77 % de carbono (eutectoide) se transforma por completo en austenita a 727 °C (Chiaverini). En los demás aceros la transformación ocupa un intervalo de temperatura, y las temperaturas medidas en el calentamiento llevan la letra "c" (del francés chauffage):
- Ac1: la perlita empieza a transformarse en austenita. Por debajo de ella, nada se transforma.
- Ac3: en el acero hipoeutectoide (menos de 0.77 % C), la última ferrita se transforma en austenita. Por encima de Ac3, toda la sección es austenítica.
- Acm: en el acero hipereutectoide (más de 0.77 % C), la cementita en exceso termina de disolverse en la austenita.
Los elementos de aleación desplazan estas temperaturas. Por eso el margen se cuenta a partir del Ac3 o del Acm del acero en cuestión, leído en la ficha técnica del fabricante o estimado con una fórmula (ejercicio 1).
La regla del margen por encima de Ac3 o Acm
La regla general es normalizar de 50 a 60 °C por encima de Ac3 en el acero hipoeutectoide, o por encima de Acm en el hipereutectoide; las fuentes varían entre 30 y 55 °C de margen mínimo. Es un margen mayor que el del recocido total, de 30 a 50 °C por encima de Ac3, para garantizar una austenita homogénea antes de un enfriamiento que no da tiempo de corregir heterogeneidades.
En el acero hipereutectoide, las reglas de los dos tratamientos se separan. El recocido se hace un poco por encima de Ac1, por debajo de Acm, porque el enfriamiento lento en el horno a partir de austenita completa formaría una red continua de cementita en los límites de grano, que fragiliza el acero. En el normalizado, el calentamiento puede superar Acm: el enfriamiento al aire es lo bastante rápido para disolver esa red y no volver a formarla, y el normalizado es justamente el tratamiento que se usa para romperla (Chiaverini).
Las fichas técnicas de fabricante trabajan con un margen un poco mayor que el de la regla, para compensar el tamaño real de la carga en el horno. La tabla reúne las temperaturas críticas y las de normalizado de tres aceros de construcción mecánica, con sus fuentes:
| Acero | Ac1 / Ac3 aproximados | Normalizado | Fuente |
|---|---|---|---|
| 1020 | 730 / 840 °C | 900 a 955 °C | Lucefin C22E (críticas); Açovisa |
| 1045 | 735 / 780 °C | 850 a 880 °C | Lucefin C45E; Açovisa (840 a 900 °C) |
| 4140 | 745 / 790 °C | 860 a 900 °C (Lucefin: 870 °C) | Lucefin 42CrMo4; Açovisa |
La temperatura también aparece en normas de producto: la ASTM A333/A333M, de tubos para servicio a baja temperatura, exige normalizar calentando de manera uniforme a un mínimo de 815 °C (1,500 °F). Cuando la especificación del producto da la temperatura, esta prevalece sobre la regla general.
Una temperatura demasiado alta engrosa el grano
Pasarse mucho del margen no mejora el resultado. Por encima del intervalo indicado, el grano de austenita crece durante la permanencia, y un grano de austenita grande da ferrita y perlita grandes en el enfriamiento, lo contrario de lo que busca el normalizado. En los aceros microaleados hay un segundo efecto: los precipitados que anclaban los límites de grano se disuelven y dejan de frenar el crecimiento.
Li, Fan, Wang y Wang (Materials 16, 6921, 2023) lo midieron en un acero para recipientes a presión P460NL1, microaleado con vanadio y nitrógeno, normalizado de 850 a 950 °C. La gráfica de abajo muestra la energía de impacto Charpy a −40 °C en cada temperatura: sube hasta 85 J a 900 °C y cae a 53 J a 950 °C, mientras que el tamaño medio de grano pasa de 5.7 µm a 850 °C a 10.5 µm a 950 °C.
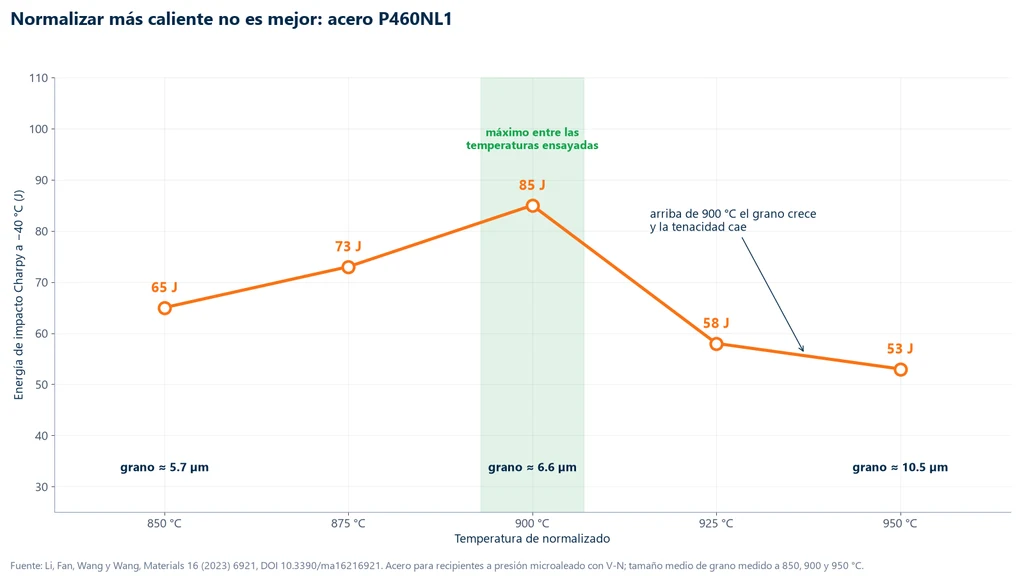
El óptimo vale para ese acero; la lección general es que la temperatura de normalizado tiene un techo además de un piso.
Cómo se hace el normalizado: calentamiento, permanencia y enfriamiento al aire
En la práctica industrial, la carga entra al horno, sube hasta la temperatura de normalizado, permanece el tiempo de sostenimiento y sale del horno para enfriarse en aire quieto. Las piezas se separan entre sí, porque piezas juntas se enfrían como un bloque más grande y más despacio, y se apoyan de modo que el aire circule por todas las caras.
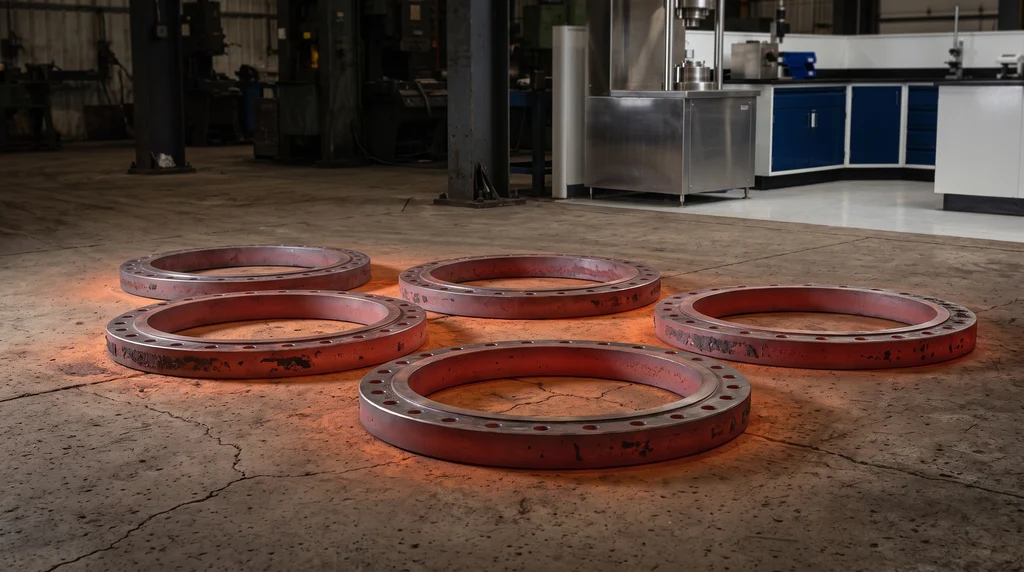
En la foto, bridas de acero forjadas todavía al rojo, enfriándose separadas sobre el piso: en el normalizado la pieza sale del horno y se enfría en aire quieto, más rápido que en el recocido y mucho más despacio que en el temple.
El ciclo es corto desde el punto de vista del horno. En el recocido, el horno queda ocupado durante todo el enfriamiento lento, que puede tardar horas; en el normalizado, se libera en cuanto termina la permanencia. Por eso el normalizado suele salir más barato que el recocido cuando los dos cumplen la especificación (IspatGuru, "Normalizing process for steels").
Tiempo de permanencia
La permanencia existe porque el horno calienta primero la superficie: el núcleo llega a la temperatura después, y la austenización solo termina cuando llega él. En la literatura técnica aparecen dos reglas prácticas: cerca de 1 hora por cada 25 mm de espesor, o t = 60 + D minutos, con D el diámetro máximo en milímetros (IspatGuru). Las dos difieren (ejercicio 4), lo que muestra que son estimaciones. Cuando la ficha del acero o la norma del producto definen el tiempo, son las que valen. Una permanencia demasiado larga tiene el mismo efecto que una temperatura demasiado alta: el grano crece.
Efecto del espesor de la pieza
El aire extrae calor por la superficie. En una pieza delgada, la superficie y el núcleo se enfrían casi al mismo tiempo; en una pieza gruesa, el núcleo se enfría mucho más despacio y se transforma en una perlita más gruesa, con dureza y resistencia menores que las de la superficie. En el límite, el núcleo de una pieza muy gruesa queda con propiedades cercanas a las del estado recocido.
Por eso las propiedades tabuladas de "acero normalizado" valen para la sección de referencia de la fuente, no para cualquier pieza, y en una pieza gruesa la verificación mide la dureza en más de un punto y extrae la probeta de tracción en la posición que indica la norma del producto. El aire forzado, con ventiladores, acerca el enfriamiento del núcleo al de la superficie.
Por qué el normalizado refina el grano
El refinamiento ocurre en dos momentos del ciclo, uno en el calentamiento y otro en el enfriamiento.
- En el calentamiento, al pasar Ac1 y Ac3, la ferrita y la perlita anteriores se transforman en austenita. La austenita nace en muchos puntos al mismo tiempo, en las interfaces entre ferrita y cementita, y forma granos nuevos y pequeños, siempre que la temperatura y el tiempo no los dejen crecer. La estructura anterior, gruesa por el forjado, dendrítica por la fundición u orientada por el laminado, se borra en esta etapa.
- En el enfriamiento al aire, la austenita se transforma de nuevo en ferrita y perlita, pero a una temperatura más baja que en el horno, porque el acero se enfría más rápido de lo que la transformación alcanza a seguir. Por debajo de la temperatura de equilibrio nacen más núcleos de ferrita y de perlita, y la difusión del carbono recorre distancias menores: el grano ferrítico sale más pequeño y las láminas de ferrita y cementita de la perlita salen más finas.
Un grano más pequeño y una perlita más fina aumentan el límite de fluencia y la resistencia a la tracción, porque hay más límites de grano y más interfaces que bloquean el movimiento de las dislocaciones. A diferencia de la mayoría de los mecanismos de endurecimiento, el refinamiento de grano también mejora la tenacidad, y es esa combinación la que justifica el normalizado en placas para recipientes a presión y en piezas de seguridad.
La microestructura esperada depende del contenido de carbono. En el acero hipoeutectoide, como el 1045, sale ferrita proeutectoide más perlita fina; en el hipereutectoide, perlita fina con cementita dispersa, sin la red continua en los límites de grano. En el acero al carbono común, el enfriamiento al aire no forma martensita, y por eso el normalizado no "endurece como el temple". La excepción son los aceros de alta templabilidad, que forman bainita o martensita ya al aire: en ellos, lo que se llama normalizado puede endurecer la pieza y debe tratarse caso por caso, según la ficha del acero.
Recocido, normalizado y temple: la comparación
Los tres tratamientos empiezan igual, con la pieza calentada hasta austenita, y terminan en estructuras muy diferentes porque se enfrían a velocidades diferentes. Esta sección reúne la comparación con el mismo acero y con una sola fuente por tabla.
Los tres ciclos en el acero 1045
El recocido total y el temple del 1045 usan el mismo intervalo de 820 a 850 °C; el normalizado, el de 850 a 880 °C. El esquema de abajo pone los tres ciclos en la misma gráfica de temperatura contra tiempo, con las temperaturas críticas de la ficha Lucefin C45E, y muestra que el agua cruza la temperatura de inicio de la martensita (Ms, cerca de 350 °C) antes de que la perlita tenga tiempo de formarse. El eje del tiempo no está a escala: en el horno el enfriamiento tarda horas, al aire decenas de minutos y en agua segundos.
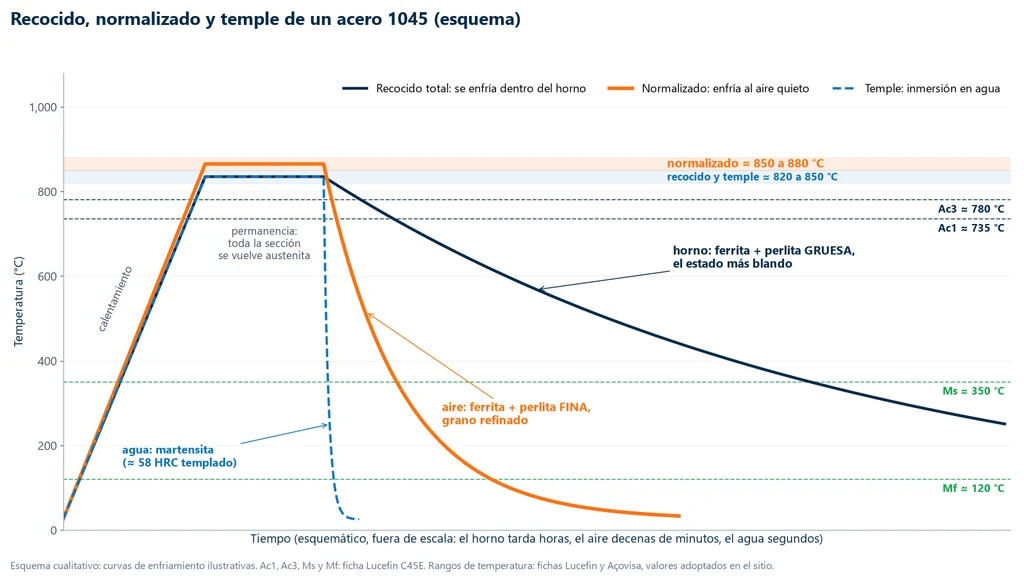
El recocido es el tratamiento para dejar el acero en el estado más blando y dúctil: el horno apagado enfría la pieza despacio, la transformación ocurre cerca de la temperatura de equilibrio y sale perlita gruesa. Es el estado de partida para el maquinado pesado y el conformado en frío, y su artículo trata también del alivio de esfuerzos (550 a 650 °C, por debajo de Ac1) y de la esferoidización. El temple va al extremo opuesto: el enfriamiento en agua o aceite impide la formación de perlita y produce martensita, que en el 1045 llega a cerca de 58 HRC en estado templado y requiere revenido antes del uso.
Tabla comparativa
La tabla resume lo que explicaron la gráfica y las secciones anteriores, con las temperaturas del 1045 y las propiedades de dos fuentes: el acero 4140 del Callister, única fuente abierta con las tres condiciones del mismo acero, y los mínimos de norma del 1045 (C45E) en la ficha Lucefin.
| Característica | Recocido total | Normalizado | Temple |
|---|---|---|---|
| Temperatura (regla) | Ac3 + 30 a 50 °C (hipereutectoide: un poco por encima de Ac1) | Ac3 o Acm + 50 a 60 °C | por encima de Ac3 (austenización) |
| Temperatura en el 1045 | ≈ 820 a 850 °C | ≈ 850 a 880 °C | ≈ 820 a 850 °C |
| Enfriamiento | lento, dentro del horno | en aire quieto o forzado | en agua, o aceite en las secciones pequeñas |
| Microestructura (hipoeutectoide) | ferrita y perlita gruesa | ferrita y perlita fina, grano refinado | martensita (después revenida) |
| 4140, valores típicos (Callister) | fluencia 417 MPa, Rm 655 MPa, alargamiento 25.7 % | fluencia 655 MPa, Rm 1,020 MPa, alargamiento 17.7 % | templado en aceite y revenido a 315 °C: 1,570 MPa, 1,720 MPa, 11.5 % |
| 1045 (C45E), mínimos de norma hasta 16 mm | dureza máx. 207 HB (recocido de ablandamiento) | Rm mín. 620 MPa, fluencia mín. 340 MPa, alargamiento mín. 14 % | templado y revenido: Rm 700 a 850 MPa, fluencia mín. 490 MPa, 213 a 253 HB |
| Uso típico | ablandar para maquinar o conformar | refinar forjados, fundidos o soldaduras; uniformizar antes del maquinado o del temple; placas y tubos | dureza y resistencia máximas, siempre seguido de revenido |
Lo que muestran los números
La gráfica de abajo presenta las tres condiciones del acero 4140 según el Callister (7.ª ed., Apéndice B). Normalizado a 870 °C, el 4140 tiene un límite de fluencia 57 % mayor y un Rm 56 % mayor que recocido a 815 °C, con un alargamiento menor, de 17.7 % contra 25.7 %; templado y revenido, la resistencia da otro salto y el alargamiento cae a 11.5 %.
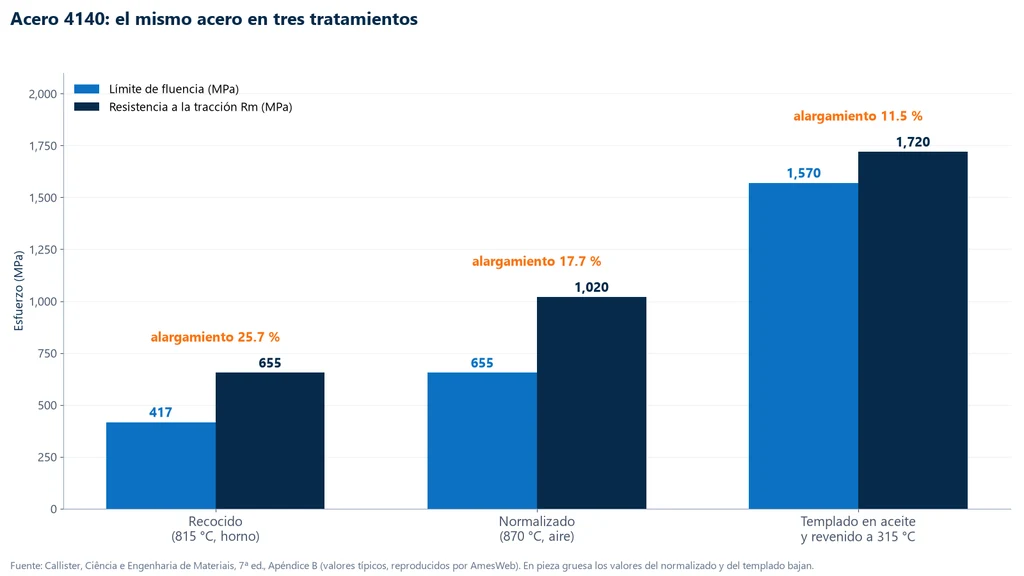
Los valores del 4140 normalizado deben leerse con la salvedad de la sección. El 4140 es un acero de alta templabilidad: en una sección pequeña, el enfriamiento al aire puede formar constituyentes más duros que la perlita, lo que ayuda a explicar el gran salto respecto al recocido. La ficha Lucefin del mismo acero (42CrMo4) da cerca de 190 HB para el normalizado a 870 °C, lo que corresponde a un Rm del orden de 650 MPa según la relación aproximada entre dureza y resistencia (ejercicio 5). Las dos fuentes no se contradicen: miden secciones y condiciones diferentes, y por eso la especificación de compra siempre liga la propiedad a la sección.
En el acero al carbono la ganancia es menor. En el mismo apéndice del Callister, el acero 1040 pasa de un Rm de 520 MPa recocido a 590 MPa normalizado, y de un límite de fluencia de 355 a 375 MPa, con alargamientos de 30.2 % y 28.0 %. Los mínimos del C45E de la tabla confirman el orden: normalizado, el 1045 garantiza 620 MPa de Rm; templado y revenido, de 700 a 850 MPa.
Dónde se usa el normalizado
El normalizado se aplica cuando la estructura de partida es gruesa o irregular y se busca resistencia con tenacidad sin el costo de templar y revenir. Las aplicaciones más comunes son las siguientes:
- Forjas: el forjado a alta temperatura deja un grano grueso y de tamaño irregular. Bridas, cigüeñales, ejes y anillos forjados se normalizan para refinar y uniformar el grano.
- Piezas fundidas de acero: el normalizado elimina la estructura dendrítica y las placas de ferrita de Widmanstätten que produce la solidificación lenta.
- Uniones soldadas: algunas especificaciones piden normalizar para refinar la zona afectada por el calor, que queda con grano grueso junto a la línea de fusión.
- Placas para recipientes a presión: la ASTM A516/A516M exige placas normalizadas cuando el espesor pasa de 40 mm. Hasta 40 mm también se normalizan si se pide ensayo de tenacidad, salvo acuerdo con el comprador. En Europa, la EN 10028-3 cubre los aceros soldables de grano fino para presión suministrados en condición normalizada, la familia del P460NL1 de la sección anterior.
- Tubos para baja temperatura: la ASTM A333/A333M prevé el normalizado a partir de 815 °C, con revenido opcional.
- Preparación para el temple y el maquinado: una pieza que parte de un grano fino y uniforme se templa con una dureza más homogénea y con menos tendencia a deformarse y agrietarse. En cuchillería, normalizar la hoja forjada antes del temple cumple esa función.
El normalizado no es el tratamiento adecuado para aliviar esfuerzos. El enfriamiento al aire deja una diferencia de temperatura entre la superficie y el núcleo y, por lo tanto, algún esfuerzo residual. Para eso existe el alivio de esfuerzos, por debajo de Ac1, que se trata en el artículo del recocido. En Brasil, la ABNT NBR 8271 (la norma brasileña de normalizado de placas gruesas de acero al carbono) está cancelada y no tiene sustituta, así que hoy el requisito viene de la norma del producto.
Cómo verificar el resultado: dureza, metalografía y tracción
El horno no indica si el normalizado salió bien. Eso lo dice el control de la pieza, o de una probeta de ensayo tratada junto con la carga, mediante tres ensayos que se complementan.
- Dureza. Es el control más rápido y el primero en señalar un error de ciclo. El acero normalizado debe quedar por encima del recocido y muy por debajo del templado. En el 1045, la referencia es del orden de 190 HB. El método habitual es el Brinell, que abarca un área mayor de la estructura de ferrita y perlita, y el Rockwell sirve para el control de producción. En piezas gruesas se mide el perfil de dureza de la superficie al núcleo. El procedimiento de cada método está en el artículo del ensayo de dureza, y la relación entre las escalas, en el de dureza.
- Metalografía. Confirma lo que la dureza solo sugiere: el grano refinado, la perlita fina y la ausencia de red de cementita o de estructura de Widmanstätten. La muestra se corta sin calentar la zona que se va a examinar, en la cortadora metalográfica. Luego se desbasta y se pule en la pulidora metalográfica, se ataca con nital y se observa en el microscopio metalográfico. Ahí se mide el tamaño de grano según la ASTM E112 o la ISO 643 (número G: entre más alto, más fino es el grano).
- Tracción. Da los valores que exige la especificación: límite de fluencia, resistencia a la tracción y alargamiento, según la ISO 6892-1 (ABNT NBR ISO 6892-1 en Brasil) o la ASTM E8/E8M. En la máquina universal de ensayos Biopdi de la línea M2, la celda de carga y el extensómetro registran la curva, y el software BioLab calcula los resultados y arma el reporte. Para probetas de acero normalizado de 12.5 mm, el rango adecuado es el de la máquina de 100 a 200 kN (MBIOII-200-M2). Las láminas delgadas y las probetas más pequeñas caben en la máquina de 5 a 50 kN (MBIOII-50-M2). El procedimiento completo está en el artículo del ensayo de tracción.
Cuando la norma del producto pide tenacidad, como en las placas para recipientes a presión, también se hace el ensayo de impacto Charpy a la temperatura especificada. Es el ensayo que mostraría la pérdida de tenacidad de un normalizado hecho a una temperatura demasiado alta.
Ejercicios resueltos
Los cinco ejercicios siguen el orden del artículo: de la temperatura al control del resultado.
Ejercicio 1: temperatura de normalizado del 1045
Estime el Ac3 del acero 1045 con la fórmula de Andrews (1965) y elija la temperatura de normalizado. Composición media: 0.465 % C, 0.75 % Mn, 0.25 % Si, sin Ni, V, Mo ni W.
- Fórmula: Ac3 = 910 − 203·√C − 15.2·Ni + 44.7·Si + 104·V + 31.5·Mo + 13.1·W, en °C y % en masa.
- √0.465 = 0.682; 203 × 0.682 = 138.4; 44.7 × 0.25 = 11.2.
- Ac3 = 910 − 138.4 + 11.2 = 783 °C, contra 780 °C de la ficha Lucefin C45E.
- Con la regla de 50 a 60 °C de margen, quedan 833 a 843 °C. Las fichas de fabricante indican 850 a 880 °C, un poco más arriba. En caso de duda, se sigue la ficha del proveedor del acero.
Ejercicio 2: cuánta ferrita y cuánta perlita esperar
Calcule las fracciones de ferrita proeutectoide y de perlita en un acero con 0.45 % C mediante la regla de la palanca, con el eutectoide a 0.77 % C y la ferrita a 0.022 % C.
- Ferrita: Wα = (0.77 − 0.45) / (0.77 − 0.022) = 0.32 / 0.748 = 0.43.
- Perlita: Wp = 1 − 0.43 = 0.57.
- El cálculo es válido para el equilibrio, al que se acerca el recocido. En el normalizado, la transformación ocurre por debajo de la temperatura de equilibrio, y el acero termina con un poco menos de ferrita, un poco más de perlita y una perlita más fina.
Ejercicio 3: fuerza en el ensayo de tracción y elección de la máquina
Una probeta de ensayo redonda de 12.5 mm de diámetro (ASTM E8/E8M), de acero 4140, en las tres condiciones de Callister. Calcule la fuerza máxima y verifique si cabe en una máquina de 200 kN.
- Área: S0 = π × 12.5² / 4 = 122.7 mm².
- Recocido, Rm 655 MPa: F = 655 × 122.7 = 80,400 N = 80.4 kN.
- Normalizado, Rm 1,020 MPa: F = 1,020 × 122.7 = 125.2 kN.
- Templado y revenido, Rm 1,720 MPa: F = 1,720 × 122.7 = 211.1 kN, por encima de 200 kN.
- Las dos primeras condiciones caben en la máquina de 200 kN. Para la templada y revenida hay dos opciones: reducir la probeta a 9 mm, una medida reducida que prevé la ASTM E8/E8M (S0 = 63.6 mm² y F = 109.4 kN), o usar un modelo de mayor capacidad.
Ejercicio 4: tiempo de permanencia de una barra
Estime el tiempo de permanencia en temperatura de una barra de 100 mm de diámetro con las dos reglas prácticas.
- 1 hora por cada 25 mm: 100 / 25 = 4 h.
- t = 60 + D: 60 + 100 = 160 min, unas 2 h 40 min.
- Las dos reglas difieren en más de 1 hora. El criterio real es que el núcleo se austenitice por completo, y prevalece el procedimiento del proveedor o de la norma del producto.
Ejercicio 5: verificar el reporte con la dureza
Un lote de 1045 normalizado (C45E) mide 190 HB. Estime la Rm con la relación aproximada de Callister, Rm (MPa) ≈ 3.45 × HB, y compárela con el mínimo de la norma.
- Rm ≈ 3.45 × 190 = 656 MPa, por encima del mínimo de 620 MPa del C45E normalizado.
- La dureza sirve como filtro rápido, pero el lote se acepta con el ensayo de tracción.
Errores comunes
Los errores siguientes aparecen con frecuencia en apuntes, respuestas de examen y páginas comerciales sobre el tema:
- "Normalizado por recocido" o "normalizado por temple": no existen. Recocido, normalizado y temple son tratamientos distintos, y lo que los define es el enfriamiento.
- "El normalizado combina recocido y temple" o "endurece como el temple": en el acero al carbono común no forma martensita. Sí aumenta la resistencia respecto del recocido, pero de forma moderada.
- Un solo rango de temperatura para cualquier acero: cifras como "810 a 950 °C" sin decir de qué acero se trata no sirven. La temperatura se obtiene del Ac3 o del Acm de cada composición.
- Normalizar acero inoxidable austenítico: este acero no tiene transformación de ferrita a austenita en el calentamiento, así que no se normaliza. Su tratamiento habitual es el solubilizado.
Normas citadas
En Brasil, el normalizado no tiene una norma de proceso vigente: lo exigen las normas de producto y se verifica con las normas de ensayo. La tabla reúne las normas citadas en este artículo, con la edición verificada el 30/09/2026:
| Norma | Qué trata | Edición |
|---|---|---|
| ASTM A516/A516M | placas de acero al carbono para recipientes a presión; normalizado por encima de 40 mm | A516/A516M-25 |
| ASTM A333/A333M | tubos para servicio a baja temperatura; normalizado a 815 °C o más | A333/A333M-24 |
| EN 10028-3 | productos planos para presión de acero soldable de grano fino, normalizado | no indicada |
| ABNT NBR 8271 | normalizado de placas gruesas de acero al carbono (norma brasileña) | cancelada, sin sustituta |
| ASTM E10 | dureza Brinell de materiales metálicos | E10-23 |
| ISO 6506-1 | dureza Brinell, método de ensayo | 2014 (ABNT NBR ISO 6506-1:2019) |
| ASTM E18 | dureza Rockwell | E18-25 |
| ISO 6508-1 | dureza Rockwell, método de ensayo | 2023 (ABNT NBR ISO 6508-1:2025) |
| ASTM E3 | preparación de muestras metalográficas | E3-26 |
| ASTM E407 | ataque químico para micrografía (nital y otros) | E407-23 |
| ASTM E112 | determinación del tamaño medio de grano | E112-25e1 |
| ISO 643 | tamaño de grano aparente de aceros por micrografía | 2024 |
| ISO 6892-1 | ensayo de tracción de metales a temperatura ambiente | 2019 (ABNT NBR ISO 6892-1:2024) |
| ASTM E8/E8M | ensayo de tracción de metales | E8/E8M-25 |
Otros ensayos y referencias técnicas
Recocido del acero: qué es, tipos, temperaturas y efectos en las propiedades
El recocido es el tratamiento térmico que calienta el metal, mantiene la temperatura y lo enfría lentamente, en general dentro del horno, para reducir la dureza y los esfuerzos internos y recuperar la ductilidad y la maquinabilidad. En el acero, el recocido total austeniza unos 30 a 50 °C por encima de Ac3, y los tipos subcríticos quedan por debajo de Ac1 (alivio de esfuerzos de 550 a 650 °C, esferoidización de 700 a 720 °C). Vea los tipos, las temperaturas, la microestructura, los efectos con números y cómo verificar el resultado.
Temple del acero: qué es, temperatura, medios de enfriamiento, tipos y ciclo con revenido
El temple del acero consiste en calentar la pieza hasta formar austenita, en general de 30 a 50 °C por encima de Ac3, y enfriarla rápido en agua, aceite, polímero o gas para formar martensita. El carbono define la dureza máxima y la aleación define la profundidad templada. Vea las temperaturas por acero (1045, de 820 a 850 °C), la severidad H de Grossmann, la martensita y Ms, el ensayo Jominy, los tipos de temple, el acero inoxidable, las grietas y el ciclo con revenido.
Revenido del acero: qué es, temperatura, curva de dureza y fragilidad por revenido
El revenido es el recalentamiento del acero templado por debajo de la temperatura crítica, en general entre 150 y 650 °C, para cambiar parte de la dureza de la martensita por tenacidad y aliviar los esfuerzos del temple. Vea lo que ocurre en la martensita, los rangos de temperatura, la curva de dureza e impacto del 4140, el parámetro de Hollomon-Jaffe, las dos fragilidades, los colores de revenido y cómo verificar el resultado.
Tratamientos térmicos de los metales: qué son, tipos, diagrama hierro-carbono y curvas TTT
El tratamiento térmico es el calentamiento y enfriamiento controlados de un metal sólido para cambiar su microestructura y, con ella, la dureza, la resistencia y la tenacidad, sin cambiar la forma de la pieza. Vea las tres etapas, el diagrama hierro-carbono (eutectoide a 727 °C y 0.77 % C), las curvas TTT y CCT, las microestructuras, las familias de tratamientos, el 6061-T6, cómo elegir el proceso y cómo verificar el resultado.
Preguntas frecuentes
¿Qué es el normalizado del acero?
Es el tratamiento térmico en el que el acero se calienta por encima de Ac3 (o de Acm, en el acero hipereutectoide), se mantiene ahí hasta que toda la sección se transforma en austenita y se enfría al aire quieto. El resultado es un grano refinado y una perlita fina, con más resistencia que en el estado recocido (ASM Handbook v. 4A).
¿Cuál es la diferencia entre recocido y normalizado?
El enfriamiento. En el recocido total, la pieza se enfría lentamente dentro del horno y sale con perlita gruesa, en su estado más blando. En el normalizado se enfría al aire y sale con perlita fina y grano refinado. En el acero 4140 (Callister), la Rm sube de 655 MPa en estado recocido a 1,020 MPa en estado normalizado.
¿Cuál es la diferencia entre normalizado y temple?
El temple enfría en agua o aceite con la rapidez suficiente para formar martensita y da la dureza máxima del acero, unos 58 HRC en el 1045 templado. Después requiere revenido. El normalizado enfría al aire, forma ferrita y perlita fina y da una dureza mucho menor, del orden de 190 HB en el 1045.
¿Cuál es la temperatura de normalizado del acero?
Unos 50 a 60 °C por encima de Ac3 (o de Acm), según la composición. Las fichas de fabricante indican 850 a 880 °C para el 1045, 860 a 900 °C para el 4140 y 900 a 955 °C para el 1020.
¿Por qué el normalizado refina el grano?
Por dos razones. En el calentamiento, la austenita nace en muchos puntos y forma granos nuevos y pequeños. Además, el enfriamiento al aire hace que la transformación ocurra por debajo de la temperatura de equilibrio, con más núcleos de ferrita y perlita y láminas más finas.
¿Cuáles son las etapas del normalizado?
Calentamiento por encima de Ac3 o Acm, permanencia hasta que el núcleo se austenitice (regla práctica: alrededor de 1 hora por cada 25 mm de espesor) y enfriamiento al aire quieto o forzado, con las piezas separadas entre sí.
¿El normalizado aumenta la dureza?
Respecto del recocido, sí, porque la perlita es más fina y el grano más pequeño. Pero queda muy por debajo del temple: en el acero al carbono común no se forma martensita al enfriar al aire.
¿El normalizado mejora la tenacidad?
En general sí, por el refinamiento del grano, que es el único mecanismo de endurecimiento que también aumenta la tenacidad. Una temperatura excesiva anula esa ganancia: en el acero P460NL1, la energía Charpy a −40 °C bajó de 85 J (900 °C) a 53 J (950 °C).
¿Qué piezas se normalizan?
Forjas, piezas fundidas de acero, uniones soldadas en algunas especificaciones, placas para recipientes a presión (la ASTM A516/A516M lo exige por encima de 40 mm), tubos para baja temperatura (ASTM A333/A333M, a 815 °C o más) y piezas que después se van a templar.
¿Cómo saber si la pieza quedó bien normalizada?
Con dureza Brinell o Rockwell (por encima del recocido y muy por debajo del templado), con metalografía (grano fino medido según la ASTM E112 o la ISO 643 y perlita fina) y con un ensayo de tracción comparado con la especificación del material.
¿El espesor de la pieza cambia el resultado?
Sí. El núcleo de una pieza gruesa se enfría más despacio al aire y sale con perlita más gruesa y menor dureza, más cerca del estado recocido. Por eso en secciones gruesas se usa aire forzado y se mide el perfil de dureza.