
El revenido es el recalentamiento del acero templado a una temperatura inferior a la crítica, en general entre 150 y 650 °C, seguido de un tiempo de permanencia y de enfriamiento, para cambiar parte de la dureza de la martensita por tenacidad y aliviar los esfuerzos que deja el temple. Cuanto más alta es la temperatura, menor es la dureza y mayor la ductilidad: el acero 4140 templado en aceite tiene cerca de 57 HRC, queda con 54.5 HRC revenido a 200 °C y con 31 HRC revenido a 650 °C (ficha técnica de Lucefin del 42CrMo4, barra de 10 mm).
El artículo sigue el orden del proceso: qué cambia en la martensita, los rangos de temperatura y de tiempo, la curva de dureza y de energía de impacto del 4140, el parámetro de Hollomon-Jaffe, los dos rangos de fragilidad, los colores de revenido y los ensayos que verifican el resultado, con ejercicios resueltos al final.
Qué es el revenido
El revenido solo existe después del temple. En el temple, el acero se calienta hasta convertirse en austenita, la fase de alta temperatura que disuelve el carbono, y se enfría tan rápido que el carbono no tiene tiempo de salir de la red cristalina. El resultado es la martensita, una fase sobresaturada de carbono, con la red distorsionada en forma tetragonal. Es la fase más dura que puede tener el acero, pero es frágil y sale del temple llena de esfuerzos internos, porque se forma con aumento de volumen. Una parte de la austenita puede no transformarse y quedar en la pieza como austenita retenida, inestable.
Una pieza en ese estado se rompe con facilidad y puede agrietarse sola en el anaquel. El revenido lo resuelve calentando la pieza por debajo de la temperatura crítica inferior, la Ac1, a la que empieza a formarse la austenita (cerca de 745 °C en el 4140, según la ficha de Lucefin). En ese rango no se forma austenita nueva: el carbono atrapado en la martensita gana movilidad, precipita como carburos y alivia los esfuerzos. La dureza baja y la tenacidad sube, y la temperatura elegida define hasta dónde llega ese intercambio.
Por eso el revenido no puede esperar. Herring (Gear Solutions, "Getting back to basics with tempering") registra que las piezas van al horno de revenido, en general, 60 a 90 minutos después del temple; cuando eso no es posible, se hace un revenido corto de seguridad, a 121 °C durante 2 horas por pulgada de espesor, antes del revenido definitivo. En español el proceso se llama revenido (en Brasil, revenimento), y el acero tratado, "templado y revenido". En inglés, el proceso es tempering, y el acero es quenched and tempered.
El temple seguido de un revenido alto, cerca de 500 a 650 °C, recibe el nombre de bonificado: es el estado de suministro de ejes, engranes y tornillos de acero de medio carbono y baja aleación, como el 1045, el 4140 y el 4340. El ciclo completo, con la austenitización, los medios de temple y la comparación entre las dos etapas, está en el artículo sobre el temple del acero. La visión de conjunto de los procesos está en tratamientos térmicos de los metales.
Qué ocurre en la martensita durante el revenido
El revenido no es una transformación única: conforme sube la temperatura, la martensita pasa por etapas sucesivas, que Krauss (Steels: Processing, Structure, and Performance, ASM) describe así. Los rangos se traslapan y dependen del contenido de carbono y de los elementos de aleación.
| Etapa | Rango aproximado | Qué ocurre |
|---|---|---|
| I | 100 a 250 °C | el carbono se agrupa y precipita como carburos de transición (ε o η); la martensita pierde parte de la distorsión tetragonal |
| II | 200 a 300 °C | la austenita retenida se descompone en ferrita y cementita |
| III | 250 a 350 °C | la cementita (Fe3C) sustituye a los carburos de transición; la martensita se convierte en ferrita con cementita |
| IV | arriba de cerca de 350 °C | la cementita coalesce y se esferoidiza; la ferrita se recupera y recristaliza; en aceros con Cr, Mo, V y W se forman carburos de aleación |
La lectura práctica es la de Herring: hasta cerca de 200 °C la dureza casi no baja y la ganancia es el alivio de esfuerzos; entre 200 y 400 °C la cementita precipita y la austenita retenida se transforma; arriba de 400 °C la cementita engruesa, la dureza y la resistencia bajan rápido y la tenacidad sube de forma marcada.
La última etapa tiene una excepción importante. En los aceros con mucho cromo, molibdeno, vanadio o tungsteno, como los aceros para herramientas y los aceros rápidos, los carburos de aleación que precipitan a temperatura alta, en general 500 °C o más, son finos y numerosos, y la dureza vuelve a subir en un intervalo de temperatura. Este fenómeno es el endurecimiento secundario, y por él estos aceros se revienen a temperatura alta sin perder la dureza de trabajo.
¿Cuál es la temperatura de revenido?
La temperatura de revenido se elige por la dureza final requerida, y en la práctica se agrupa en tres rangos. Los límites varían entre autores (Metal Paulista usa 150 a 250, 300 a 450 y 500 a 700 °C; Wikipedia da 150 a 600 °C como rango general), así que deben leerse como aproximados. La tabla resume lo que entrega cada rango:
| Rango | Temperatura | Resultado | Aplicaciones típicas |
|---|---|---|---|
| Bajo | 150 a 250 °C | dureza casi mantenida, alivio de esfuerzos | herramientas de corte, rodamientos, piezas cementadas |
| Medio | 250 a 450 °C | compromiso entre dureza y tenacidad; exige atención a la fragilidad | resortes, algunas herramientas de impacto |
| Alto | 500 a 650 °C | dureza baja, mayor tenacidad (bonificado) | ejes, engranes, tornillos de alta resistencia |
El revenido bajo es el de las piezas que necesitan dureza máxima en la superficie. En la cementación, por ejemplo, el acero 8620 cementado a 925 °C, templado en aceite y revenido a 230 °C queda con 61 HRC en la superficie (tabla de Açovisa). El revenido alto es el del bonificado, y el límite superior es la Ac1: rebasarla forma austenita de nuevo, y la pieza dejaría de estar revenida.
Tiempo de permanencia y enfriamiento
La regla práctica de Herring es mantener la pieza 1 hora por cada 25 mm de espesor, contada después de que el núcleo alcanza la temperatura, con un mínimo de 1 hora; Wikipedia da 1 a 3 horas como rango usual. El tiempo pesa mucho menos que la temperatura, como muestra el parámetro de Hollomon-Jaffe más adelante. El enfriamiento es en general al aire. En los aceros sensibles a la fragilidad por revenido, explicada más adelante, el enfriamiento después de un revenido alto debe ser rápido, para que la pieza no permanezca en el rango peligroso.
Revenido doble y triple en aceros para herramientas
En los aceros para herramientas de alta aleación, como el D2 y el H13, el temple deja bastante austenita retenida. Durante el enfriamiento del primer revenido, esa austenita se convierte en martensita nueva, que todavía no ha sido revenida y es frágil. Un segundo revenido trata esa martensita; en algunos aceros se hace un tercero. Herring indica el segundo ciclo, en general, cerca de 10 °C por debajo del primero. Las durezas de partida son altas: cerca de 63 HRC en el D2 y 54 HRC en el H13 templados (fichas de thyssenkrupp). La temperatura y el número de ciclos salen de la ficha del fabricante, que también señala rangos a evitar: Villares Metals recomienda no revenir el H13 entre 450 y 540 °C, por pérdida excesiva de tenacidad.
Curva de dureza y tenacidad del acero 4140 revenido
La mejor forma de elegir la temperatura es con la curva de revenido del propio acero, que publica el fabricante. Para el 4140 (42CrMo4 en la designación europea), la ficha de Lucefin da las propiedades de una barra de 10 mm de diámetro templada en aceite a 850 °C y revenida de 100 a 700 °C. La gráfica de abajo muestra dos de esas magnitudes: la dureza Rockwell C y la energía de impacto Charpy KV, que mide la tenacidad a la entalla. Las franjas de color son los rangos de fragilidad de Herring, tratados en la sección siguiente.
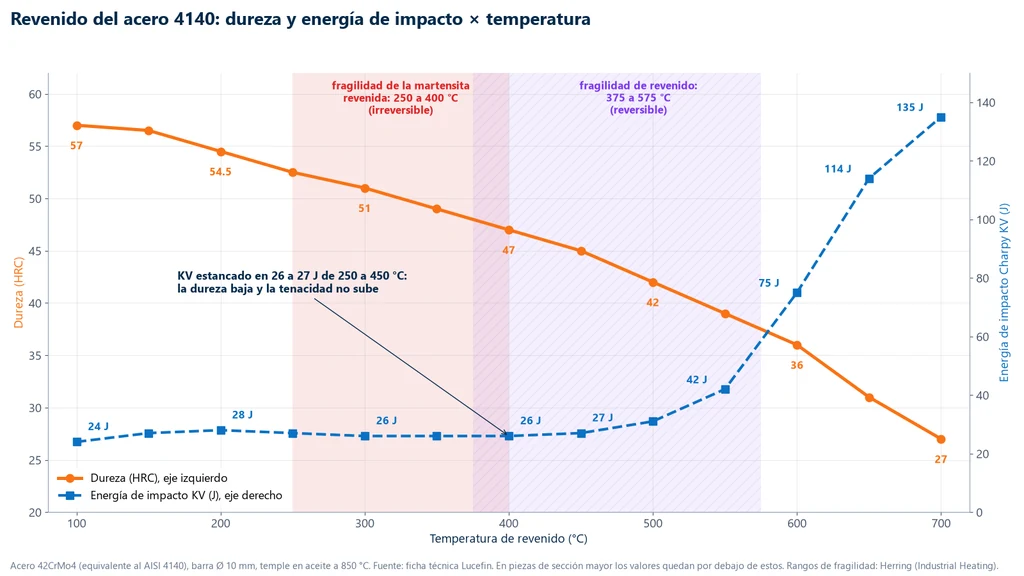
La dureza baja de forma continua, de 57 HRC a 100 °C hasta 27 HRC a 700 °C, con la caída más rápida arriba de 500 °C. La energía de impacto cuenta otra historia: se queda estancada en 26 a 27 J entre 250 y 450 °C y solo sube a partir de 500 °C, llegando a 75 J a 600 °C y a 135 J a 700 °C. Entre 250 y 450 °C el acero pierde dureza y no gana tenacidad, que es justamente la firma de los rangos de fragilidad. La tabla trae los 13 puntos de la ficha:
| Revenido (°C) | Dureza (HRC) | Rm (MPa) | KV (J) |
|---|---|---|---|
| 100 | 57 | 2,200 | 24 |
| 150 | 56.5 | 2,180 | 27 |
| 200 | 54.5 | 2,030 | 28 |
| 250 | 52.5 | 1,910 | 27 |
| 300 | 51 | 1,800 | 26 |
| 350 | 49 | 1,700 | 26 |
| 400 | 47 | 1,590 | 26 |
| 450 | 45 | 1,480 | 27 |
| 500 | 42 | 1,350 | 31 |
| 550 | 39 | 1,220 | 42 |
| 600 | 36 | 1,100 | 75 |
| 650 | 31 | 980 | 114 |
| 700 | 27 | 880 | 135 |
La resistencia mecánica sigue a la dureza. La gráfica de abajo, con los mismos datos de Lucefin, muestra que la resistencia a la tracción Rm baja de 2,200 a 880 MPa, el límite de fluencia Rp0.2 tiene un máximo de 1,620 MPa a 200 °C antes de bajar a 710 MPa a 700 °C, y el alargamiento sube de 7 % a 21.5 %. Es el intercambio de resistencia por ductilidad lo que define al revenido.
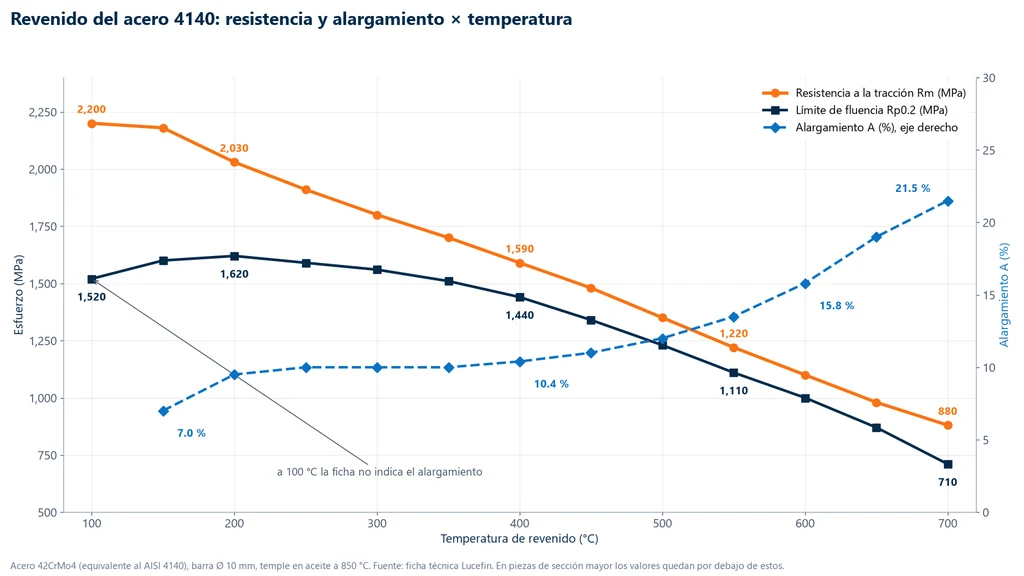
Estos números valen para la barra de 10 mm. En una pieza gruesa el núcleo no llega a quedar totalmente martensítico en el temple y, después del revenido, la dureza y la resistencia quedan por debajo de las de la tabla. Por eso otras compilaciones dan valores distintos para el mismo acero: el ASM Handbook, citado por la UTEC y usado en el artículo sobre dureza de los materiales, da 52 a 54 HRC a 205 °C y 26 a 30 HRC a 650 °C. La tabla de Callister (apéndice B), para el 4140 templado en aceite y revenido a 315 °C, da 1,570 MPa de fluencia y 1,720 MPa de Rm, coherente con la curva de Lucefin a esa temperatura. La curva sirve para elegir la temperatura; la dureza de cada lote se confirma en la pieza.
Parámetro de Hollomon-Jaffe: tiempo y temperatura
Temperatura y tiempo actúan juntos en el revenido: un revenido corto a una temperatura más alta da la misma dureza que un revenido largo a una temperatura más baja. Hollomon y Jaffe (Transactions AIME, v. 162, 1945) reunieron los dos en un solo número:
- P = T · (C + log t), con T en kelvin, t en horas y log en base 10;
- C es una constante del acero, que disminuye con el contenido de carbono: cerca de 19.5 en los aceros con 0.25 a 0.4 % de carbono y cerca de 15 en los aceros para herramientas con 0.9 a 1.2 %; en la práctica se usa muchas veces C = 20;
- el mismo P da, para un mismo acero, aproximadamente la misma dureza revenida.
Como el tiempo entra en logaritmo, pesa mucho menos que la temperatura. Un ejemplo con C = 20: un lote revenido a 540 °C durante 2 h tiene P = 813.15 × (20 + 0.301) = 16,508. Para repetir ese P a 565 °C (838.15 K), 20 + log t = 16,508 / 838.15 = 19.696, log t = −0.304 y t = 0.50 h. Treinta minutos a 565 °C equivalen a dos horas a 540 °C: 25 °C más valen cuatro veces menos tiempo. El parámetro es una aproximación: no es válido sin calibración en los aceros con endurecimiento secundario, y la constante C debe ser la del acero en cuestión.
Fragilidad en el revenido
La curva del 4140 mostró que revenir más caliente no siempre da más tenacidad. Hay dos rangos de temperatura en los que el acero revenido se vuelve frágil, por mecanismos diferentes. Muchos textos en portugués llaman a ambas "fragilidad del revenido", pero tienen causas, rangos y remedios distintos.
Fragilidad de la martensita revenida
La fragilidad de la martensita revenida, conocida en inglés como tempered martensite embrittlement (TME) o "fragilidad a 350 °C", ocurre con revenido entre cerca de 250 y 400 °C (Herring, "Embrittlement of Steel", Industrial Heating). En ese rango, la austenita retenida se descompone y la cementita precipita en películas finas en los límites de los cristales de martensita y de los granos, caminos por donde la grieta pasa con poca energía. El efecto es irreversible: la pieza revenida en ese rango debe templarse de nuevo. La regla es no revenir en él piezas sometidas a impacto; para el 4340, GGD Metals recomienda no revenir entre 230 y 370 °C.
Fragilidad por revenido
La fragilidad por revenido (temper embrittlement, TE) aparece cuando el acero se mantiene o se enfría lentamente entre cerca de 375 y 575 °C (Herring). La causa es la segregación de impurezas, principalmente fósforo, antimonio, estaño y arsénico, hacia los límites de los granos austeníticos previos, que pasan a romperse de forma intergranular. El cromo, el níquel y el manganeso intensifican el efecto. A diferencia de la primera, es reversible: revenir de nuevo arriba de 575 °C y enfriar rápido devuelve la tenacidad. Total Materia registra además que 0.2 a 0.3 % de molibdeno atenúa la fragilidad por revenido, y que contenidos mayores vuelven a empeorarla. La tabla compara las dos:
| Característica | Martensita revenida (TME) | Fragilidad por revenido (TE) |
|---|---|---|
| Rango (Herring) | cerca de 250 a 400 °C | cerca de 375 a 575 °C |
| Causa | películas de cementita en los límites | P, Sb, Sn y As segregados en los límites |
| ¿Reversible? | no | sí: revenir arriba de 575 °C y enfriar rápido |
| Prevención | no revenir en el rango piezas sometidas a impacto | acero limpio, enfriamiento rápido, Mo de 0.2 a 0.3 % |
| Cómo aparece en el ensayo | caída de la energía Charpy a temperatura ambiente | aumento de la temperatura de transición dúctil-frágil |
Ninguna de las dos aparece en el durómetro: la dureza sale dentro de la especificación y la pieza está frágil. Quien las revela es el ensayo de impacto Charpy. La fragilidad de la martensita revenida se ve como energía baja a temperatura ambiente, como los 26 J del 4140 entre 300 y 400 °C. La fragilidad por revenido se ve mejor en la curva de energía en función de la temperatura de ensayo, que se desplaza a la derecha: la temperatura de transición dúctil-frágil sube. El concepto de energía absorbida está en el artículo sobre tenacidad.
Colores de revenido
Una superficie de acero limpia y lijada, calentada al aire, se cubre de una película muy delgada de óxido cuyo espesor crece con la temperatura. La luz reflejada en las dos caras de la película produce colores de interferencia, y los herreros y herramentistas usaban esos colores para saber cuándo detener el calentamiento. En la foto, seis cinceles de acero templado revenidos a temperaturas diferentes: la película va del amarillo paja, cerca de 205 °C, al azul claro, cerca de 340 °C, pasando por el café y el morado, y por eso los colores servían de termómetro en el taller.
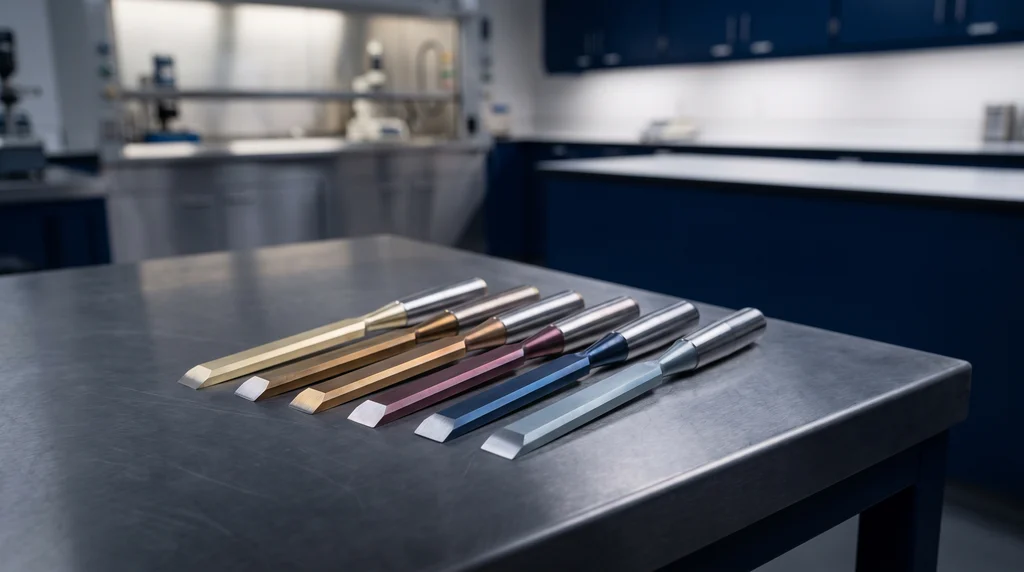
La tabla tradicional, reproducida por la Wikipedia en inglés ("Tempering (metallurgy)"), asocia cada color a una temperatura y a un uso de taller:
| Color | Temperatura | Uso tradicional |
|---|---|---|
| Amarillo claro | 176 °C | buriles, navajas, rasquetas |
| Paja claro | 205 °C | brocas para roca, rimas (escariadores), seguetas para metal |
| Paja oscuro | 226 °C | puntas de trazar, cuchillas de cepillo |
| Café | 260 °C | machuelos, tarrajas, brocas, martillos, cinceles |
| Morado | 282 °C | instrumentos quirúrgicos, punzones |
| Azul oscuro | 310 °C | desarmadores y llaves españolas |
| Azul claro | 337 °C | resortes, sierras para madera |
| Gris azulado | 371 °C o más | acero estructural |
El color es un indicador burdo. Depende también del tiempo de calentamiento, del acabado y de la atmósfera, y un horno con atmósfera protectora o al vacío no produce color alguno. Sirve en la forja y en el afilado; en producción, el control se hace con termopar en el horno y con ensayo de dureza en la pieza.
Revenido y recocido: la diferencia
Los dos recalientan el acero, pero en puntos opuestos del proceso. El revenido viene siempre después del temple, queda por debajo de Ac1 y ajusta la dureza de la martensita. El recocido total calienta el acero por encima de la temperatura crítica, forma austenita y enfría lentamente dentro del horno, para ablandar el material antes del maquinado o del conformado. El normalizado también austenitiza, pero enfría al aire; la comparación entre recocido, normalizado y temple está en el artículo del normalizado.
Cómo verificar el revenido: dureza, impacto, tracción y metalografía
El revenido se especifica por el resultado, por ejemplo "4140 templado y revenido, 28 a 32 HRC", y se acepta por ensayo. Son cuatro verificaciones, de la más rápida a la más completa.
- Dureza: es el control de todo lote. Se mide en Rockwell C (ISO 6508-1 o ASTM E18) en la pieza o en una probeta testigo que pasó por el horno junto con ella, y se compara con el rango especificado. El procedimiento está en el artículo ensayo de dureza, que también presenta el perfil de microdureza usado en las piezas cementadas.
- Impacto Charpy: es el único de los cuatro que revela las dos fragilizaciones, porque la dureza puede estar correcta y la pieza ser frágil. Para piezas sujetas a choque, la especificación indica la energía mínima y la temperatura de ensayo.
- Tracción: da Rm, Rp0.2 y alargamiento, los valores de diseño. Una probeta maquinada de la pieza o del testigo se ensaya en una máquina universal con extensómetro, conforme a la ISO 6892-1 o a la ASTM E8/E8M, y el resultado se compara con la curva del acero, como en el ejercicio 4.
- Metalografía: muestra la martensita revenida, los carburos, la eventual austenita retenida y la descarburación de la superficie. La muestra pasa por la cortadora metalográfica, por la pulidora metalográfica y por el microscopio metalográfico.
En el ensayo de tracción (prueba de tensión), la capacidad de la máquina se elige por la fuerza máxima prevista, y el acero revenido a baja temperatura exige fuerza alta: una probeta de 10 mm de diámetro de 4140 revenido a 200 °C, con Rm de 2,030 MPa, rompe cerca de 160 kN. La máquina universal de ensayos Biopdi de la línea M2 es electromecánica, va de 200 N a 1,000 kN e incluye celdas de carga clase 1 y extensómetros. Para aceros bonificados (templados y revenidos), el modelo de doble columna de 100 a 200 kN (MBIOII-200-M2) cubre la mayor parte de las probetas, y el software BioLab traza el diagrama esfuerzo-deformación y calcula Rp0.2, Rm y alargamiento en el reporte. La máquina cumple con la NR-10 y la NR-12 (normas reglamentadoras brasileñas de seguridad eléctrica y de seguridad en máquinas), con botón de emergencia en el panel y paro automático por pérdida de comunicación.
Ejercicios resueltos
Los ejercicios usan los datos de Lucefin para el 4140 y las reglas presentadas en las secciones anteriores.
Ejercicio 1: temperatura para 40 HRC en una flecha de 4140
Una flecha de 4140, templada en aceite, necesita 40 HRC. ¿Qué temperatura de revenido usar y qué precaución tomar?
- En la tabla, 500 °C da 42 HRC y 550 °C da 39 HRC; 40 HRC queda entre las dos.
- Interpolando: T = 500 + (42 − 40) / (42 − 39) × 50 = 500 + 33 = cerca de 530 °C.
- Riesgo: 530 °C está por encima de la fragilización de la martensita revenida, pero dentro del rango de fragilización por revenido (375 a 575 °C). El enfriamiento después del tiempo de permanencia debe ser rápido, y la energía de impacto debe verificarse si la flecha sufre choque. Según la ficha, a 550 °C la energía ya es de 42 J, contra 26 J a 400 °C.
- Los datos son de barra de 10 mm. En una flecha más gruesa la dureza resulta menor a la misma temperatura, así que la temperatura final se ajusta con la dureza medida en el primer lote.
Ejercicio 2: tiempo de permanencia
¿Cuál es el tiempo de permanencia de una flecha de 4140 de 75 mm de diámetro?
- Regla de Herring: 1 h por cada 25 mm de espesor.
- t = 75 / 25 × 1 h = 3 h, contadas después de que el núcleo alcanza la temperatura de revenido.
Ejercicio 3: Hollomon-Jaffe con C = 19.5
Un revenido a 480 °C durante 1 h debe repetirse en un horno que solo acepta ciclos de 4 h. ¿Qué temperatura da el mismo P, con C = 19.5?
- T1 = 480 + 273.15 = 753.15 K; P = 753.15 × (19.5 + log 1) = 753.15 × 19.5 = 14,686.
- Para 4 h: 19.5 + log 4 = 19.5 + 0.602 = 20.102.
- T2 = 14,686 / 20.102 = 730.6 K = cerca de 457 °C.
- Cuadruplicar el tiempo equivale a bajar solo 23 °C la temperatura.
Ejercicio 4: ensayo de tracción del 4140 revenido a 550 °C
Una probeta de 4140 revenido a 550 °C, con d0 = 8 mm y L0 = 40 mm (5 d0), registra en la máquina Fp0.2 = 55.8 kN y Fmáx = 61.3 kN; después de la rotura, Lf = 45.4 mm. ¿El revenido es correcto?
- S0 = π × 4² = 50.27 mm².
- Rp0.2 = 55,800 / 50.27 = 1,110 MPa; Rm = 61,300 / 50.27 = 1,219 MPa.
- Alargamiento A = (45.4 − 40) / 40 × 100 = 13.5 %.
- La ficha de Lucefin da 1,110 MPa, 1,220 MPa y 13.5 % a 550 °C: el resultado coincide. Con cerca de 61 kN de fuerza máxima, una máquina de 50 kN no rompe la probeta; la fluencia exige extensómetro, por el método del desplazamiento (offset) de 0.2 %.
Normas relacionadas con el revenido
No hay norma que fije la temperatura de revenido de cada acero: esta proviene de la ficha del fabricante y de la especificación del proyecto. Las normas tratan del acero suministrado para temple y revenido y de los ensayos que verifican el resultado. La tabla reúne las citadas en este artículo:
| Norma | Qué trata | Edición |
|---|---|---|
| ISO 683-2 | aceros aleados para temple y revenido, incluido el 42CrMo4 (equivalente al 4140) | 2016 |
| ISO 6508-1 | dureza Rockwell, método de ensayo | 2023 |
| ASTM E18 | dureza Rockwell y Rockwell superficial | E18-25 |
| ISO 148-1 | ensayo de impacto Charpy en metales | 2016 |
| ABNT NBR ISO 148-1 | ensayo de impacto Charpy en metales (adopción brasileña de la ISO 148-1) | 2021 |
| ASTM E23 | ensayo de impacto en barra entallada (Charpy e Izod) | no indicada |
| ISO 6892-1 | ensayo de tracción de metales a temperatura ambiente | 2019 |
| ABNT NBR ISO 6892-1 | ensayo de tracción de metales a temperatura ambiente (adopción brasileña de la ISO 6892-1) | 2024 |
| ASTM E8/E8M | ensayo de tracción de metales | E8/E8M-25 |
| ASTM A255 | templabilidad Jominy: sirve para elegir el acero, no trata del revenido | no indicada |
Otros ensayos y referencias técnicas
Recocido del acero: qué es, tipos, temperaturas y efectos en las propiedades
El recocido es el tratamiento térmico que calienta el metal, mantiene la temperatura y lo enfría lentamente, en general dentro del horno, para reducir la dureza y los esfuerzos internos y recuperar la ductilidad y la maquinabilidad. En el acero, el recocido total austeniza unos 30 a 50 °C por encima de Ac3, y los tipos subcríticos quedan por debajo de Ac1 (alivio de esfuerzos de 550 a 650 °C, esferoidización de 700 a 720 °C). Vea los tipos, las temperaturas, la microestructura, los efectos con números y cómo verificar el resultado.
Normalizado del acero (tratamiento térmico): temperatura, enfriamiento al aire y diferencia con el recocido y el temple
El normalizado del acero es el tratamiento térmico en que el acero se calienta por encima de la temperatura crítica superior (Ac3, o Acm en el acero hipereutectoide), se mantiene hasta transformarse en austenita y se enfría al aire quieto. El resultado es un grano refinado y perlita fina, con más resistencia que en el recocido y mucha menos dureza que en el templado. En el acero 1045, se normaliza a cerca de 850 a 880 °C.
Temple del acero: qué es, temperatura, medios de enfriamiento, tipos y ciclo con revenido
El temple del acero consiste en calentar la pieza hasta formar austenita, en general de 30 a 50 °C por encima de Ac3, y enfriarla rápido en agua, aceite, polímero o gas para formar martensita. El carbono define la dureza máxima y la aleación define la profundidad templada. Vea las temperaturas por acero (1045, de 820 a 850 °C), la severidad H de Grossmann, la martensita y Ms, el ensayo Jominy, los tipos de temple, el acero inoxidable, las grietas y el ciclo con revenido.
Cementación del acero: qué es, tipos, temperatura, profundidad de capa y control
La cementación es el tratamiento termoquímico que enriquece con carbono la superficie de un acero de bajo carbono, en general entre 900 y 930 °C, antes del temple y el revenido. La pieza queda con una superficie de 58 a 62 HRC y un núcleo tenaz. Vea los tipos (gaseosa, sólida, líquida y al vacío), la fórmula de Harris para el tiempo (cerca de 0.63·√t mm a 925 °C), los aceros utilizados, la profundidad efectiva de capa a 550 HV según ISO 18203:2026, los defectos y ejercicios resueltos.
Preguntas frecuentes
¿Qué es el revenido?
Es el tratamiento térmico que se hace justo después del temple: el acero se recalienta por debajo de la temperatura crítica, en general entre 150 y 650 °C, se mantiene cerca de 1 hora por cada 25 mm de espesor y se enfría, generalmente al aire. La martensita frágil se convierte en martensita revenida, los esfuerzos del temple se alivian y parte de la dureza se cambia por tenacidad.
¿Cuál es la temperatura de revenido?
Depende de la dureza deseada. De forma aproximada: 150 a 250 °C para mantener la dureza y aliviar esfuerzos (herramientas, piezas cementadas), 250 a 450 °C para el compromiso de los resortes y 500 a 650 °C para el bonificado de flechas y tornillos. En el 4140, 200 °C da 54.5 HRC y 600 °C da 36 HRC (Lucefin, barra de 10 mm).
¿Por qué el revenido se hace después del temple?
Porque la martensita del temple es dura, frágil y llena de esfuerzos internos, y la pieza puede agrietarse incluso en reposo. El revenido precipita el carbono como carburos y alivia los esfuerzos. Por eso la pieza debe entrar al horno de revenido en un máximo de 60 a 90 minutos después del temple (Herring).
¿Cuánto tiempo dura el revenido?
La regla práctica es 1 hora por cada 25 mm de espesor, con un mínimo de 1 hora, contada después de que el núcleo alcanza la temperatura. Una flecha de 75 mm permanece 3 horas a temperatura. Los aceros para herramientas de alta aleación reciben dos o tres ciclos.
¿Cuál es la diferencia entre revenido y recocido?
El revenido viene después del temple y queda por debajo de la temperatura crítica, para ajustar la dureza de la martensita. El recocido calienta el acero por encima de la temperatura crítica y lo enfría lentamente en el horno, para ablandarlo antes del maquinado o del conformado.
¿El revenido disminuye la resistencia del acero?
Sí. En el 4140 de 10 mm, la resistencia a la tracción baja de 2,030 MPa, revenido a 200 °C, a 1,100 MPa a 600 °C, mientras el alargamiento sube de 9.5 % a 15.8 % y la energía de impacto de 28 J a 75 J (Lucefin). Cambiar resistencia por tenacidad es el objetivo del proceso.
¿Qué es la fragilización por revenido?
Es la pérdida de tenacidad del acero mantenido o enfriado lentamente entre cerca de 375 y 575 °C, causada por fósforo, antimonio, estaño y arsénico segregados en los límites de grano. Es reversible: se revierte reviniendo por encima de 575 °C y enfriando rápido. A diferencia de ella, la fragilización de la martensita revenida, entre cerca de 250 y 400 °C, es irreversible (Herring).
¿Qué es el doble revenido?
Es repetir el revenido para tratar la martensita nueva que se forma a partir de la austenita retenida durante el enfriamiento del primer ciclo. Se usa en aceros para herramientas de alta aleación, como D2, H13 y aceros rápidos; el segundo ciclo suele quedar cerca de 10 °C por debajo del primero.
¿Para qué sirven los colores de revenido?
Son películas delgadas de óxido que indican la temperatura de forma aproximada: paja claro cerca de 205 °C, café cerca de 260 °C y azul oscuro cerca de 310 °C. Sirven en la forja y en el afilado, pero no sustituyen al termopar ni al ensayo de dureza, porque dependen también del tiempo y de la atmósfera.
¿Cómo saber si el revenido quedó bien hecho?
Midiendo la dureza Rockwell C de la pieza o de un testigo y comparándola con la especificación. En piezas críticas se suman el ensayo de impacto Charpy, que revela las fragilizaciones que la dureza no muestra, el ensayo de tracción, que da los valores de diseño, y la metalografía de la microestructura.