
El ensayo de pelado (peel test) mide la fuerza por unidad de ancho necesaria para separar progresivamente dos materiales unidos con adhesivo, de los cuales al menos uno es flexible, con ángulo (90°, 180° o en T) y velocidad constantes. El resultado, la resistencia al pelado, es la fuerza media en el tramo estable dividida entre el ancho, en N/mm, N/25 mm o lbf/in.
En español, el mismo ensayo también se conoce como ensayo de desprendimiento o ensayo de peel. No debe confundirse con el desprendimiento catódico, que es un ensayo de corrosión de recubrimientos de ductos bajo protección catódica, ni con el impacto de pelado de la ISO 11343, que usa una cuña a alta velocidad, ni con el pull-off de pinturas y morteros, que arranca una pastilla por tracción y da el resultado en MPa. En esta guía encontrará qué mide el ensayo, las geometrías, la fórmula con la ventana de cálculo de cada norma, la tabla de conversión de unidades, las normas ASTM e ISO con edición verificada el 13/10/2026, el procedimiento en la máquina universal de ensayos, ejemplos resueltos, los modos de falla y la diferencia entre pelado, corte y tracción.
Qué mide el ensayo de pelado
El ensayo de pelado mide la resistencia de una unión adhesiva a la separación progresiva, cuando la carga se concentra en una línea estrecha, el frente de pelado, que avanza por el adhesivo. Es lo que sucede cuando se arranca una cinta de una caja, se abre la tapa sellada de un yogur o se separa una capa de un laminado: en cada instante solo trabaja una franja muy estrecha del adhesivo, y el resto del área unida queda sin carga, esperando a que llegue el frente.
Esa es la razón de que el resultado sea una fuerza por ancho, y no un esfuerzo. En un ensayo de tracción o de corte, la fuerza se distribuye en toda el área unida, y el resultado es fuerza dividida entre área, en MPa. En el pelado, el área que resiste es el ancho de la probeta por una franja de pocas décimas de milímetro en el frente, y esa franja no se mide. El ancho, sí: duplicar el ancho duplica la fuerza, mientras que aumentar la longitud unida no cambia la fuerza, solo el tiempo de ensayo. El esfuerzo que existe realmente en el frente, llamado en inglés peel stress, es muy alto y localizado, y por eso las juntas adhesivas fallan con facilidad cuando se cargan de esta manera.
El ensayo registra la fuerza a lo largo del desplazamiento del travesaño y entrega un conjunto de resultados:
- Pico inicial: la fuerza para iniciar el pelado, generalmente por encima de la meseta, porque incluye la apertura de la grieta y el acomodo del brazo.
- Fuerza media en el tramo estable: la base del resultado principal.
- Máximo y mínimo de la meseta: muestran la regularidad de la unión; un intervalo amplio indica adhesivo mal distribuido o pelado a saltos.
- Energía: el área bajo la curva en el tramo medido, usada en investigación de adhesivos.
- Modo de falla: dónde ocurrió la separación, si en la interfaz, dentro del adhesivo o en el propio adherente.
El adherente flexible es la pieza que se dobla durante el ensayo. La ISO 11339:2022 considera flexible el adherente que puede doblarse a 90° sin agrietarse; en la práctica, películas, telas, papel, hule, cintas y láminas metálicas delgadas, de 0.5 a 0.7 mm. El ensayo tiene un límite que las propias normas declaran: la ASTM D3330, de cintas, indica que los resultados de pelado normalmente no aportan información de diseño, porque no hay relación directa entre el número medido y un requisito funcional del producto. El ensayo sirve para comparar adhesivos, lotes, sustratos y preparaciones de superficie ensayados de la misma manera y para control de calidad, no para dimensionar una junta.
Fuerza de pelado y resistencia al pelado
La fuerza de pelado (peel force) es la fuerza registrada, en newtons; la resistencia al pelado (peel strength) es esa fuerza dividida entre el ancho de la probeta, en N/mm. La distinción importa porque las fichas técnicas y los reportes usan ambas. Una cinta de 25 mm que se despega con 10 N tiene una fuerza de pelado de 10 N y una resistencia de 0.40 N/mm; la misma cinta cortada a 12 mm se despegaría con cerca de 4.8 N, sin que el adhesivo haya cambiado. Comparar fuerzas de probetas de anchos distintos, sin dividir entre el ancho, es un error frecuente. En inglés, "peel adhesion" y "peel resistance" se usan como sinónimos de peel strength.
Tipos de ensayo de pelado: 90°, 180°, T-peel, rodillo flotante y tambor
Los tipos de ensayo de pelado se distinguen por el ángulo entre el brazo despegado y el sustrato y por el dispositivo que mantiene ese ángulo: 180°, 90°, T-peel, rodillo flotante, tambor ascendente (climbing drum) y tambor libre. El ángulo no es un detalle: cambia la fuerza medida para el mismo adhesivo, como muestra la sección de cálculo. El esquema siguiente muestra las cinco geometrías más usadas, con el sustrato rígido en gris, el adherente flexible en naranja, la línea de adhesivo en azul y la fuerza F aplicada por la máquina.
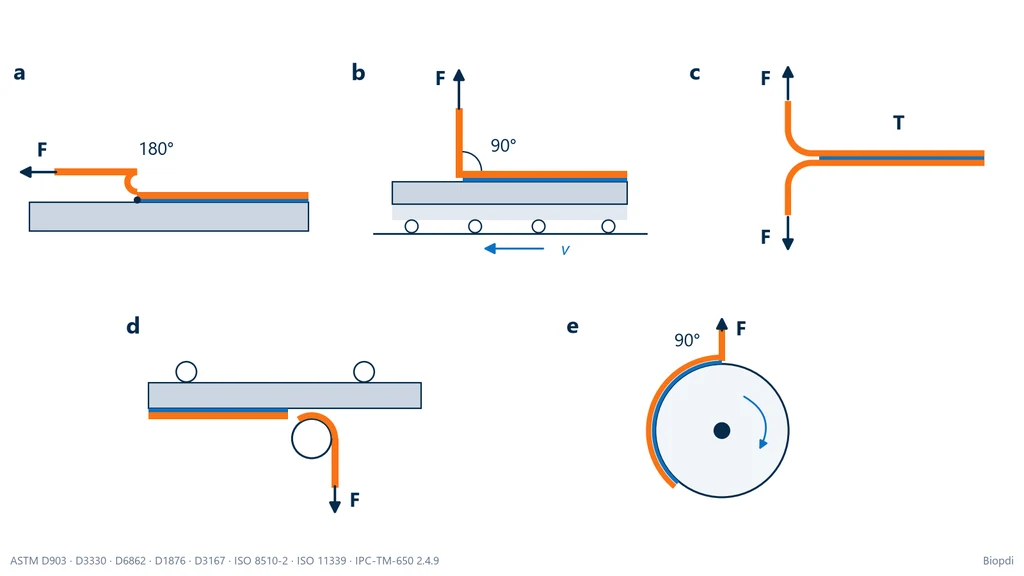
La tabla resume quién mantiene el ángulo en cada geometría y dónde se usa:
| Geometría | Adherentes y ángulo | Normas | Uso típico |
|---|---|---|---|
| 180° | flexible sobre rígido; el brazo doblado sobre sí mismo fija el ángulo | ASTM D903, D3330 (método A), ISO 8510-2, ISO 29862 | cintas, etiquetas, laminados |
| 90° | flexible sobre rígido; una mesa deslizante mantiene el ángulo | ASTM D6862, D3330 (método F), D6252, FINAT FTM 2 | etiquetas, recubrimientos, brazos que se agrietan a 180° |
| T-peel | flexible con flexible; ángulo no controlado | ASTM D1876, ISO 11339 | laminados, películas, láminas delgadas unidas con adhesivo |
| Rodillo flotante | flexible sobre rígido; el rodillo fija el radio de doblez | ASTM D3167, ISO 4578 | adhesivos estructurales en metal |
| Climbing drum | revestimiento sobre núcleo; el tambor enrolla el brazo | ASTM D1781 | paneles sándwich |
| Tambor libre (peel wheel) | lámina metálica sobre dieléctrico; el tambor gira y mantiene 90° | IPC-TM-650 2.4.9 | circuito flexible, laminado revestido de cobre |
Pelado a 180°
En el pelado a 180°, el adherente flexible se dobla sobre sí mismo y se jala paralelo al sustrato, en sentido opuesto al de la parte aún unida. En la máquina, la placa rígida con la cinta queda sujeta en la mordaza inferior, en posición vertical, y el extremo libre de la cinta, doblado hacia abajo, va en la mordaza superior. Es la geometría estándar de las cintas sensibles a la presión: la ASTM D3330 método A pega la cinta en una placa de acero inoxidable y la despega a 180°, y la ISO 29862, de cintas autoadhesivas, realiza todos sus métodos a 180°. La ASTM D903 y la ISO 8510-2 aplican la misma geometría a uniones adhesivas de un adherente flexible sobre un sustrato rígido. El punto que más genera errores es cinemático: por cada milímetro que sube el travesaño, el frente avanza medio milímetro, porque el brazo doblado se desenrolla a ambos lados del doblez.
Pelado a 90°
En el pelado a 90°, el brazo flexible sale perpendicular al sustrato, y un dispositivo desplaza el sustrato en horizontal para que el frente quede siempre debajo de la mordaza. Sin ese dispositivo, el ángulo cambiaría a medida que avanza el frente. La solución clásica es una mesa deslizante sobre rodillos, unida al travesaño por cable y polea, que se desplaza en horizontal lo mismo que sube el travesaño. Según Impact Solutions, laboratorio que usa este montaje, la configuración típica es de 300 mm/min con cinco probetas de 20 mm de ancho y resultado en N/25 mm. Las normas son la ASTM D6862 (adhesivos, flexible sobre rígido), la ASTM D3330 método F (cintas), la ASTM D6252 (etiquetas) y la FINAT FTM 2.
El de 90° es la elección cuando el brazo no soporta el doblez de 180°. El resumen oficial de la ISO 8510-1, la antigua norma ISO de 90°, decía exactamente eso: el método servía para adherentes que se agrietan o se delaminan si se doblan a 180°. Esa norma fue retirada por la ISO y no tuvo sustituta, pero el criterio sigue siendo válido. A 90°, el travesaño avanza lo mismo que el frente.
T-peel (ASTM D1876 e ISO 11339)
El T-peel es el ensayo de pelado entre dos adherentes flexibles: los extremos abiertos van uno en cada mordaza y la parte unida queda de lado, formando una T. Como ninguno de los adherentes es rígido, el ángulo no se controla: depende de la rigidez de ambos brazos y se ajusta solo durante el ensayo. Por eso el T-peel compara bien adhesivos entre sí, pero el número depende mucho del espesor y del material de los brazos. La ASTM D1876 usa probetas de 25 mm de ancho y 254 mm/min de velocidad del travesaño; la ISO 11339:2022, según la muestra pública de la norma, prefiere 25 mm de ancho, al menos cinco probetas y brazos de acero de 0.5 mm o de aluminio de 0.7 mm. Son espesores que se doblan sin agrietarse y aún dan una curva estable.
En la foto, dos tiras de aluminio unidas cara a cara: los extremos abiertos están sujetos uno en la mordaza superior y otro en la inferior, y la parte todavía unida sale hacia un lado, formando la T. Cuando las mordazas se separan, la línea de adhesivo se abre exactamente en la unión, y el travesaño recorre el doble de lo que avanza el frente, como en el de 180°.
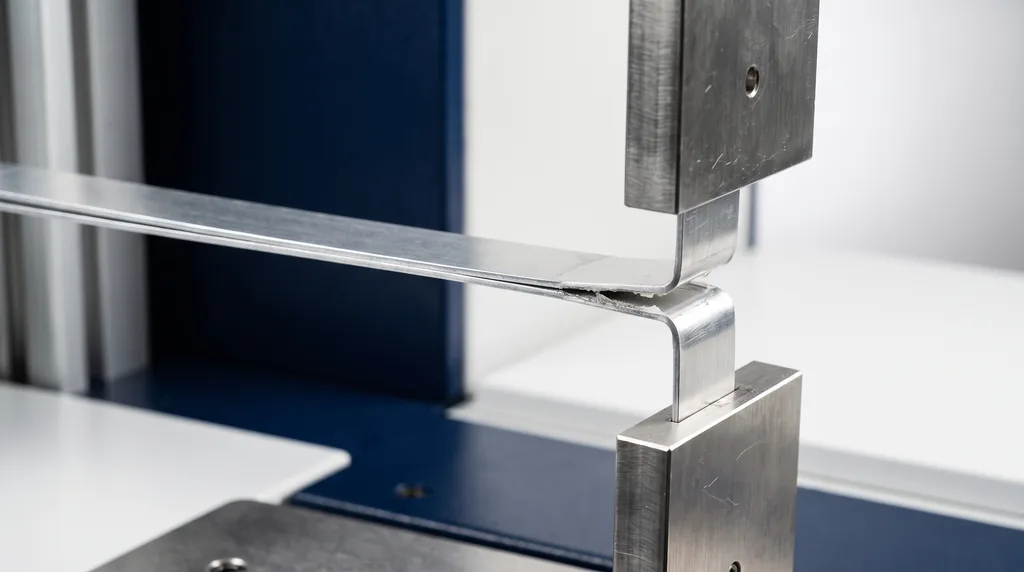
En brazos metálicos, buena parte de la energía del T-peel se va en doblar plásticamente el metal, y no en separar el adhesivo; el mismo adhesivo da números distintos con aluminio de diferentes espesores. Por eso la norma fija el espesor de los brazos y los resultados de T-peel solo se comparan con el mismo material y el mismo espesor de adherente.
Rodillo flotante y climbing drum
En el rodillo flotante, el brazo flexible rodea un rodillo que fija el radio de doblez y el ángulo, lo que hace al ensayo adecuado para adhesivos estructurales en metal. La placa rígida queda apoyada en rodillos y puede desplazarse, y el brazo flexible, después de rodear el rodillo, va a la mordaza. La norma es la ASTM D3167-10(2025), que fija espesores estándar de 0.63 mm para el adherente flexible y 1.63 mm para el rígido cuando la especificación no define otros, y la ISO 4578:1997, vigente y confirmada por la ISO en 2023. La propia D3167 indica que su ensayo es más severo que el del climbing drum, porque el ángulo de pelado es mayor.
El climbing drum (tambor ascendente, ASTM D1781-98(2021)) enrolla el brazo flexible en un tambor que sube por la placa a medida que avanza el pelado. Es el ensayo del revestimiento de paneles sándwich y de uniones de lámina delgada sobre núcleo, común en la industria aeronáutica, y la norma lo presenta como ensayo comparativo. El resultado es un par por ancho, calculado a partir de la fuerza y del radio del tambor, y no se compara con los de 90° o 180°.
Peel wheel: el ensayo de tambor libre
El peel wheel test es el pelado a 90° de una lámina metálica unida a un tambor que gira libremente: cuando la lámina se jala hacia arriba, el tambor gira y lleva el frente siempre a la parte superior, donde el ángulo es de 90°. El método es el de la IPC-TM-650 2.4.9 (revisión E, de 2014), para resistencia al pelado de materiales dieléctricos flexibles, como el cobre de circuitos flexibles. La IPC usa como dispositivo de referencia un tambor de 6 in (152 mm) de diámetro, llamado en inglés "German wheel", velocidad de 50.8 mm/min (2 in/min), tiras de 3.2 mm (grabadas) o 12.7 mm (cortadas), al menos 57.2 mm despegados, descartando los primeros 6.4 mm, y exige que la fuerza medida quede entre el 15% y el 85% de la escala utilizada.
El peel wheel no es el climbing drum. Algunas páginas tratan ambos como sinónimos, pero en el tambor libre el sustrato está unido al tambor y la lámina sale de él; en el climbing drum, el tambor enrolla el brazo y sube por la placa. La antigua página en inglés de Biopdi repetía esa confusión, corregida aquí.
Cómo elegir la geometría
La elección empieza por los adherentes y sigue la especificación del cliente:
- Cinta o etiqueta sobre placa: 180° (D3330 método A, ISO 29862, FINAT FTM 1), o 90° cuando el producto se retirará en un ángulo cercano a ese (D3330 método F, D6252, FINAT FTM 2).
- Adhesivo con adherente flexible sobre sustrato rígido: 180° (D903, ISO 8510-2) o 90° (D6862) si el brazo se agrieta o se delamina en el doblez; rodillo flotante (D3167, ISO 4578) para adhesivos estructurales en metal.
- Dos adherentes flexibles: T-peel (D1876, ISO 11339).
- Revestimiento de panel sándwich: climbing drum (D1781).
- Cobre y láminas en circuito flexible: IPC-TM-650 2.4.9.
- Sellado de empaque flexible (seal peel): ASTM F88/F88M-23, que mide la resistencia del sellado térmico del empaque y reporta la fuerza máxima y, cuando es útil, la media.
Cómo calcular la resistencia al pelado
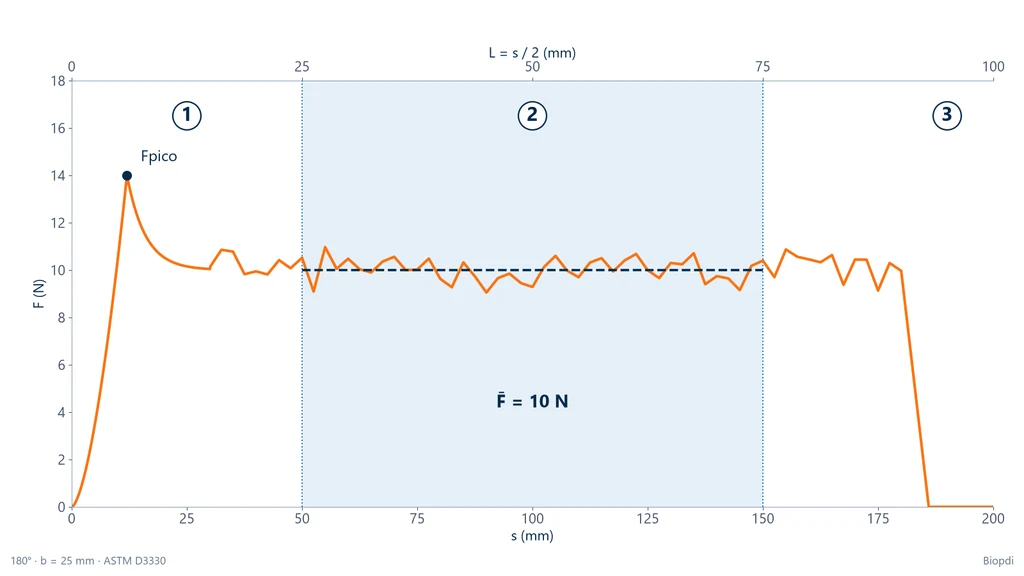
La resistencia al pelado es la fuerza media en el tramo de pelado estable dividida entre el ancho de la probeta: P = F̄ / b, en N/mm. El pico inicial y el tramo final quedan fuera de la media. Usar la fuerza máxima, como hacían algunas páginas y la antigua versión en inglés de este artículo, sobrestima el resultado y no es lo que piden las normas de adhesivos: el resumen oficial de la ASTM D1876 habla de resistencia en una longitud especificada de la línea de adhesivo después del pico inicial, y la ISO 11339:2022, según la muestra pública, toma la media de unos 100 mm pelados, descartando los 25 mm iniciales y los 25 mm finales.
La gráfica de abajo muestra la curva del Ejemplo 1 de este artículo, una cinta de 25 mm pelada a 180°. La fuerza sube hasta un pico inicial de 14 N (tramo 1), baja a una meseta que oscila alrededor de 10 N (tramo 2) y se desploma cuando se acaba la cinta (tramo 3). La franja sombreada es la ventana de cálculo, entre 50 y 150 mm de desplazamiento del travesaño, y el eje superior muestra la longitud realmente pelada, que es la mitad del desplazamiento.
Cada norma define la ventana a su manera. La tabla reúne las reglas, con la fuente de cada una; las que provienen de fabricantes de equipos y laboratorios deben verificarse en la norma adquirida antes de configurar el ensayo:
| Norma | Velocidad | Tramo de la media | Fuente de la regla |
|---|---|---|---|
| ASTM D1876 (T-peel) | 254 mm/min (10 in/min) | al menos 127 mm pelados después del pico inicial | resumen de la ASTM; Universal Grip |
| ISO 11339:2022 (T-peel) | 100 mm/min (menor para algunos adherentes) | unos 100 mm, sin los 25 mm iniciales y finales | muestra pública de la norma |
| ASTM D3330 método A (cinta, 180°) | 300 mm/min (12 in/min) | descarta los 25 mm iniciales; media en los 50 mm siguientes | Mecmesin |
| IPC-TM-650 2.4.9 (tambor) | 50.8 mm/min (2 in/min) | descarta 6.4 mm; mínimo de 57.2 mm | texto de la IPC, rev. E |
| FINAT FTM 1 y FTM 2 | 300 mm/min | según el método | Mecmesin |
Desplazamiento del travesaño y longitud pelada
A 180° y en el T-peel, el travesaño recorre el doble de la longitud pelada; a 90° con mesa deslizante, recorre lo mismo. La razón es geométrica: a 180°, el extremo sujeto en la mordaza se aleja del frente de pelado por los dos lados del doblez, y cada milímetro de cinta que se despega aparece dos veces en el recorrido del travesaño. En el T-peel, los dos brazos se alejan de la unión al mismo tiempo, con el mismo efecto. En la práctica, esto cambia la configuración del software: si la norma indica descartar los primeros 25 mm pelados, a 180° la ventana empieza en 50 mm de travesaño. En la D1876, los 254 mm/min de travesaño hacen que el frente avance a 127 mm/min. Olvidar este factor desplaza la ventana de cálculo hacia dentro del pico inicial o hacia fuera del tramo adherido.
Por qué 90° y 180° dan números diferentes
Para el mismo adhesivo, la fuerza a 180° es menor que la fuerza a 90°, y la explicación está en la energía. Cuando el frente avanza una distancia Δa, el adhesivo consume una energía por área G, la energía de fractura de la unión; la fuerza aplicada realiza un trabajo que depende del ángulo θ entre el brazo y el sustrato. Para un brazo que no se estira, el balance da G = (F/b)(1 − cos θ), relación usada en el protocolo de ensayo de pelado de la ESIS (European Structural Integrity Society), publicado por el Imperial College. A 90°, 1 − cos θ vale 1; a 180°, vale 2. La misma energía aparece con la mitad de la fuerza a 180°.
Kendall (Journal of Physics D, 1975) añadió a este balance la energía elástica del brazo que se estira, (F/b)(1 − cos θ) + F²/(2b²dE) = G, con d el espesor y E el módulo del brazo. En brazos que se doblan plásticamente, como láminas metálicas delgadas, gran parte de la energía se va en la flexión del brazo, y la igualdad simple deja de cumplirse. La consecuencia práctica es una sola: los valores obtenidos con ángulos diferentes no se convierten unos en otros, y todo resultado de pelado se reporta con el ángulo.
Stick-slip y curvas dentadas
Algunas uniones no se pelan de forma continua. El frente se traba, acumula energía, avanza de golpe y se traba de nuevo, y la curva se vuelve un dentado de picos y valles: es el stick-slip, que la IPC-TM-650 2.4.9 llama falla en cremallera (zipper). En estos casos, la media de la meseta sigue siendo el resultado, pero el reporte debe incluir también el máximo y el mínimo, y la dispersión deja de ser un detalle. La ASTM D5170-98(2021), de T-peel de cierres de gancho y lazo, que tienen una curva naturalmente dentada, prevé dos cálculos que no son equivalentes entre sí, y el reporte debe indicar cuál se usó. El mismo cuidado aplica al comparar fichas técnicas.
Unidades de peel strength (resistencia al pelado) y conversiones
Las unidades de resistencia al pelado son de fuerza por ancho: N/mm (igual a kN/m) en el SI, N/25 mm y N/cm en fichas de cintas, y lbf/in u oz/in en las fichas estadounidenses. Todas miden la misma magnitud; lo que cambia es el ancho de referencia. La conversión parte de dos definiciones exactas, 1 lbf = 4.4482216 N (NIST) y 1 in = 25.4 mm, y los cálculos son de Biopdi:
| Unidad | En N/mm | En lbf/in | Dónde aparece |
|---|---|---|---|
| 1 N/mm = 1 kN/m | 1 | 5.710 | normas ASTM e ISO en SI, adhesivos estructurales |
| 1 N/cm (= N/10 mm) | 0.1 | 0.5710 | fichas europeas de cintas |
| 1 N/25 mm | 0.04 | 0.2284 | cintas, etiquetas, empaques (FINAT) |
| 1 N/in | 0.03937 | 0.2248 | fichas que miden en tira de 1 in |
| 1 N/m | 0.001 | 0.005710 | energía de fractura (1 N/m = 1 J/m²) |
| 1 lbf/in | 0.17513 | 1 | fichas estadounidenses, ASTM en unidades inglesas |
| 1 oz/in | 0.010945 | 0.0625 | fichas estadounidenses de cintas |
| 1 gf/25 mm | 0.000392 | 0.00224 | empaques de baja adhesión |
Para verificar de memoria: 1 N/mm = 25 N/25 mm = 10 N/cm = 1,000 N/m = 5.71 lbf/in = 91.4 oz/in. Hay tres trampas frecuentes. La primera es tratar 25 mm como si fuera 1 in: 1 N/25 mm equivale a 1.016 N/in, y la diferencia de 1.6% aparece en calculadoras de conversión que hacen esa aproximación. La segunda es leer N/mm como MPa: N/mm es fuerza por ancho y MPa (N/mm²) es fuerza por área, magnitudes diferentes que no se convierten una en otra. La tercera es convertir la unidad y creer que el método también se convirtió: un valor en oz/in de una cinta a 180° sigue siendo de 180°, y no se compara con un valor a 90° en N/25 mm.
Los rangos de valores ayudan a poner los números en escala. Según Mecmesin, los empaques médicos de apertura controlada quedan entre 2 y 5 N/25 mm, y las películas protectoras de alta adhesión superan los 15 N/25 mm. En un estudio de 2026 con adhesivos estructurales sobre acero inoxidable, un poliuretano llegó a 5.41 N/mm en rodillo flotante (Pedroso et al., Journal of Mechanical Engineering and Manufacturing, 2026).
Normas del ensayo de pelado
La norma del ensayo de pelado se elige por el producto y la geometría: las cintas siguen la ASTM D3330 o la ISO 29862; los adhesivos, las ASTM D903, D1876, D6862 y D3167 y las ISO 8510-2 y 11339; las etiquetas, la ASTM D6252 y la FINAT; los circuitos flexibles, la IPC-TM-650 2.4.9. La tabla presenta la edición y el estatus verificados el 13/10/2026 en la tienda de la ASTM y en el catálogo de la ISO:
| Norma y edición | Geometría | Qué cubre |
|---|---|---|
| ASTM D903-98(2025) | 180° | resistencia al pelado de uniones adhesivas, ensayo comparativo |
| ASTM D1876-08(2023) | T | adhesivos entre adherentes flexibles |
| ASTM D3330/D3330M-04(2025) | 180° y 90° | cintas sensibles a la presión, métodos A a F |
| ASTM D6862-11(2021) | 90° | adhesivos, flexible sobre rígido |
| ASTM D3167-10(2025) | rodillo flotante | adhesivos, flexible sobre rígido, en metal |
| ASTM D1781-98(2021) | climbing drum | recubrimiento de paneles sándwich |
| ASTM D6252/D6252M-98(2025) | 90° | etiquetas autoadhesivas |
| ASTM F88/F88M-23 | tracción del sello | sellado de empaques flexibles |
| ASTM D5170-98(2021) | T | cierres de gancho y lazo |
| ISO 8510-2:2006 | 180° | adhesivos, flexible sobre rígido (confirmada en 2025) |
| ISO 11339:2022 | T | adhesivos entre adherentes flexibles |
| ISO 29862:2024 | 180° | cintas autoadhesivas, métodos 1 a 4 |
| ISO 4578:1997 | rodillo flotante | uniones de alta resistencia (confirmada en 2023) |
| IPC-TM-650 2.4.9, rev. E (2014) | 90°, tambor o mesa | lámina metálica sobre dieléctrico flexible |
| FINAT FTM 1 y FTM 2 | 180° y 90° | autoadhesivos y etiquetas (Europa) |
Tres normas citadas con frecuencia en internet ya no están vigentes. La ISO 8510-1, de pelado a 90°, fue retirada sin sustituta; quien necesita 90° usa hoy la ASTM D6862 o la D3330 método F. La ISO 11339:2010, que Google todavía muestra en los resultados de "t peel test", fue sustituida por la edición de 2022. La ISO 29862:2018 fue sustituida por la de 2024. También es común ver la ISO 4578 descrita como retirada: la edición de 1997 sigue vigente, confirmada en 2023. En la ASTM, la D3167 tiene una revisión en curso, y la edición que se debe usar sigue siendo la de 2010, reaprobada en 2025.
Normas brasileñas. En Brasil no hay una norma ABNT general de pelado de adhesivos equivalente a la D903, a la ISO 8510-2 o a la ISO 11339; los laboratorios brasileños usan las normas ASTM e ISO. Las cintas aislantes eléctricas tienen métodos de ensayo, incluida la adhesión, en la ABNT NBR NM 60454-2 (norma adoptada en Brasil), cuya edición y estatus no se confirmaron en el catálogo de la ABNT en la fecha de este artículo. La ABNT NBR 11003, la norma brasileña de adherencia de pinturas, usa cinta adhesiva en el corte en X y en cuadrícula, pero es un ensayo de clasificación visual, tratado en el artículo sobre ensayo de adherencia.
Cómo hacer el ensayo de pelado en la máquina universal de ensayos
En la máquina universal de ensayos, el ensayo de pelado consiste en fijar el sustrato o uno de los adherentes, sujetar el extremo libre del brazo flexible en la mordaza, separar a velocidad constante y registrar la curva fuerza contra desplazamiento hasta el final del tramo adherido. La máquina es del tipo CRE (velocidad constante de extensión), la misma que se usa en tracción, con una celda de carga de baja capacidad y el dispositivo de la geometría elegida. El procedimiento general, que cada norma detalla:
- Preparar la superficie del sustrato como lo indica la norma o el fabricante del adhesivo: limpieza con el solvente especificado, abrasión o primer. En la D3330, la placa estándar es de acero inoxidable con acabado definido.
- Armar la probeta con el ancho de la norma (25 mm es el más común) y una pestaña sin adhesivo en el extremo, para la mordaza. En cintas, la aplicación se hace con un rodillo de masa definida: 2 kg en la D3330, según Universal Grip.
- Respetar el tiempo de espera entre la aplicación y el ensayo. La adhesión de una cinta sensible a la presión aumenta con el tiempo de contacto, y las fichas técnicas suelen presentar valores a 15 o 20 min y a 72 h, que no se comparan entre sí.
- Acondicionar en la atmósfera de la norma, en general 23 °C y 50% de humedad relativa.
- Sujetar y alinear: la placa o el adherente fijo en una mordaza o en el dispositivo, la pestaña del brazo en la otra mordaza, sin torsión, con la línea de fuerza en el plano de la probeta.
- Ajustar la velocidad de la norma y poner en cero la fuerza con la probeta montada, sin carga.
- Registrar la curva completa, hasta pelar la longitud que pide la norma.
- Calcular la media en la ventana de la norma, recordando el factor 2 del travesaño a 180° y en el T-peel, y dividir entre el ancho.
- Anotar el modo de falla de cada probeta y descartar las que se resbalaron en la mordaza o se pelaron chuecas.
- Reportar: norma y edición, geometría y ángulo, ancho, sustrato y preparación, tiempo de espera, velocidad, temperatura, valores individuales, media, máximo, mínimo, dispersión y modo de falla. El número de probetas es el de la norma: al menos cinco en la ISO 11339:2022; para la D1876, UnitedTest cita diez.
El ensayo no usa extensómetro: lo que interesa es la fuerza y la longitud pelada, que se obtiene del desplazamiento del travesaño.
Celda de carga y mordazas
La fuerza de pelado suele estar entre fracciones de newton y algunas decenas de newtons, muy por debajo de la capacidad de una máquina dimensionada para tracción de metales. La celda de carga debe elegirse según la fuerza esperada: la IPC-TM-650 2.4.9 pide que la lectura quede entre 15% y 85% de la escala usada, regla que sirve de referencia para los demás métodos. Una celda demasiado grande lee fuerzas pequeñas con un error relativo alto y enmascara las oscilaciones de la meseta. La mordaza del brazo flexible debe sujetar sin cortar ni resbalar; las mordazas de cara lisa o recubiertas de hule son comunes en cintas y películas.
Ejemplos resueltos de resistencia al pelado
Los ejemplos siguientes son ilustrativos, con números coherentes con los rangos publicados, y los cálculos son de Biopdi. Los factores de conversión provienen de la tabla de unidades.
1. Cinta a 180° (al estilo de la ASTM D3330 método A). Una cinta de 25 mm de ancho, aplicada sobre acero inoxidable, se despega a 300 mm/min. Descartados los primeros 25 mm despegados (50 mm de travesaño), el promedio en los 50 mm siguientes (de 50 a 150 mm de travesaño) es de 10.0 N, como en la curva mostrada arriba. P = 10.0 / 25 = 0.400 N/mm = 10.0 N/25 mm = 4.00 N/cm = 400 N/m. En unidades estadounidenses: 0.400 × 5.710 = 2.28 lbf/in y 0.400 × 91.36 = 36.5 oz/in. El pico inicial de 14 N no entra en el cálculo; si entrara, el resultado sería 0.56 N/mm, 40% más alto.
2. T-peel (ASTM D1876). Probeta de 25.4 mm (1 in), travesaño a 254 mm/min, promedio de 38.1 N en los 127 mm despegados después del pico inicial. P = 38.1 / 25.4 = 1.50 N/mm = 1.50 kN/m; en unidades estadounidenses, 1.50 × 5.710 = 8.57 lbf/in. Para despegar 127 mm, el travesaño recorre 254 mm, porque el frente avanza a 127 mm/min: el tramo útil del ensayo dura cerca de 1 min después del pico.
3. Por qué 90° y 180° dan números diferentes. Una cinta mide 0.50 N/mm a 90° y 0.25 N/mm a 180°. Por energía: G(90°) = 0.50 × (1 − cos 90°) = 0.50 × 1 = 0.50 N/mm = 500 J/m²; G(180°) = 0.25 × (1 − cos 180°) = 0.25 × 2 = 0.50 N/mm = 500 J/m². El adhesivo consume la misma energía; lo que cambia con el ángulo es la fuerza. La igualdad vale para un brazo que no se estira ni se dobla plásticamente; en cintas reales, viscoelásticas, la relación entre los dos ángulos se aleja de 2, y por eso no se convierte un valor en el otro.
4. Conversión de ficha técnica. Una ficha estadounidense indica una adhesión a 180° de 40 oz/in. En SI: 40 × 0.010945 = 0.438 N/mm = 10.9 N/25 mm. Si alguien convierte por pulgada y escribe el resultado como si fuera por 25 mm, obtendrá 0.438 × 25.4 = 11.1 N, 1.6% más. La conversión cambia la unidad, no el método: el valor sigue siendo a 180°, con el tiempo de espera y el sustrato de la ficha.
5. Selección de la celda de carga. Se espera una fuerza de pelado de 10 N. Por la regla de 15% a 85% de la escala, la escala utilizada debe quedar entre 10 / 0.85 = 11.8 N y 10 / 0.15 = 66.7 N. Una celda de 50 N (0.05 kN) cumple: 10 N son el 20% de la escala. Una celda de 100 N dejaría la lectura en 10%, por debajo del rango recomendado.
Modos de falla y cómo leer el resultado
El modo de falla indica dónde se separó la unión, y decide lo que significa el número: el mismo valor en N/mm quiere decir cosas distintas si la falla fue en la interfaz, dentro del adhesivo o en el adherente. Por eso el informe de pelado siempre incluye el modo de falla de cada probeta, y la ISO 11339:2022 exige designarlo conforme a la ISO 10365, que normaliza la designación de los tipos de falla de uniones adhesivas.
- Falla adhesiva (interfacial): el adhesivo sale entero de uno de los lados y deja el sustrato limpio. Indica preparación de superficie insuficiente, contaminación o incompatibilidad entre adhesivo y sustrato. El número mide la adherencia en la interfaz.
- Falla cohesiva: la separación ocurre dentro del adhesivo, que queda en ambos lados. La interfaz es más fuerte que el propio adhesivo, y el número mide la resistencia del adhesivo en esa geometría.
- Falla del sustrato o del adherente: el brazo se rasga, se alarga o se delamina antes de que ceda el adhesivo. El número no es la resistencia de la unión: es un límite inferior de ella, y el informe debe decirlo.
- Falla mixta: combinación de las anteriores, reportada con el porcentaje aproximado de cada tipo.
Dos lecturas ayudan a interpretar. Una caída brusca a cero a mitad de la meseta, seguida de una nueva subida, suele ser deslizamiento en la mordaza, no pelado; la probeta se descarta. Y una falla que cambia de adhesiva a cohesiva a lo largo de la probeta indica una preparación de superficie irregular, que también aparece como dispersión alta entre probetas.
Pelado, corte y tracción: cuál es la diferencia
El pelado concentra la carga en una línea y da fuerza por ancho (N/mm); el corte por traslape y la tracción a tope distribuyen la carga sobre el área adherida y dan fuerza por área (MPa). Son tres maneras de cargar el mismo adhesivo, y un adhesivo excelente en una de ellas puede ser débil en otra. El esquema siguiente muestra, en corte, dónde actúa la carga en cada caso: en el pelado, solo en el frente de separación; en el corte, en el área traslapada, en el plano del adhesivo; en la tracción a tope, en toda el área, perpendicular a él.
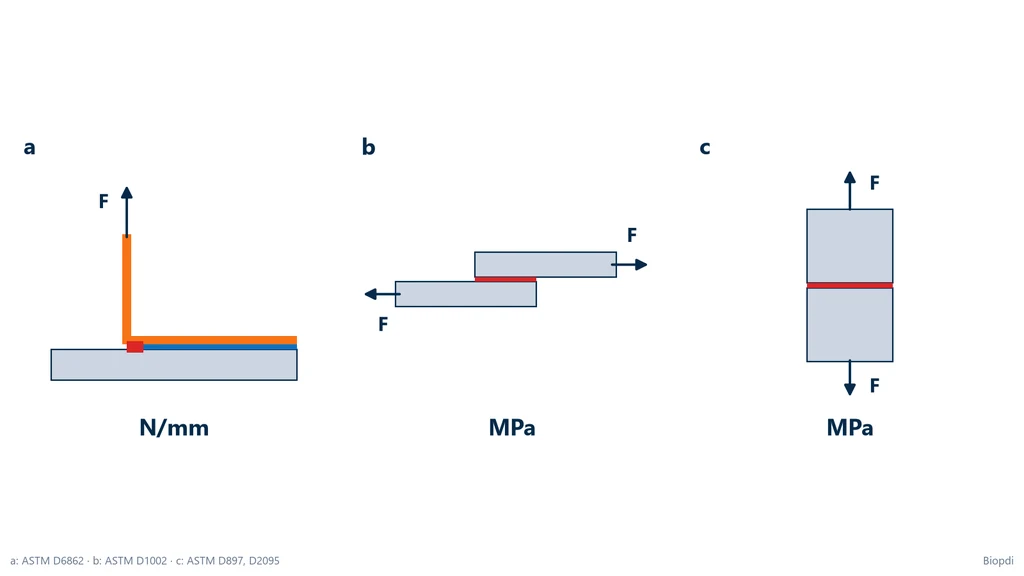
La tabla resume las diferencias:
| Ensayo | Dónde actúa la carga | Resultado | Normas |
|---|---|---|---|
| Pelado (peel) | línea en el frente de separación | fuerza promedio / ancho, N/mm | D903, D1876, D3330, D6862, ISO 11339 |
| Corte por traslape (lap shear) | área traslapada, en el plano del adhesivo | fuerza máxima / área, MPa | ASTM D1002 (metal), D3163 (plástico) |
| Tracción a tope | toda el área, normal al adhesivo | fuerza máxima / área, MPa | ASTM D897, D2095 |
| Pull-off (recubrimientos) | área de la pastilla (dolly), normal al recubrimiento | fuerza máxima / área, MPa | ISO 4624:2023, ASTM D4541 |
El estudio de Pedroso et al. (2026) muestra el contraste con números. Entre los adhesivos ensayados, el poliuretano SikaForce 710 tuvo el mayor pelado en rodillo flotante (hasta 5.41 N/mm, ASTM D3167), y el epóxico Araldite AV 138 tuvo la mayor resistencia en tracción a tope (29.04 MPa, ASTM D2095). Los autores atribuyen el pelado a la ductilidad del adhesivo, que se deforma y disipa energía en el frente, y la tracción a la resistencia intrínseca del material. Es la regla práctica de la unión adhesiva: los adhesivos flexibles y tenaces resisten mejor el pelado; los epóxicos rígidos, el corte y la tracción. Por eso el diseño de juntas adhesivas evita cargar el adhesivo en pelado.
Un cálculo de Biopdi con estos números muestra la escala, sin comparar las unidades directamente. Una tira de 25 mm del poliuretano resiste 5.41 × 25 = 135 N en pelado, sea cual sea la longitud adherida, porque solo trabaja el frente. Un área hipotética de 25 × 25 mm = 625 mm² del epóxico resistiría 29.04 × 625 = 18,150 N, cerca de 18.2 kN, en tracción a tope. El mismo ancho de adhesivo aguanta más de cien veces menos cuando se pela que cuando se tracciona entero.
En cintas, "tensile strength" tiene además otro sentido. En las fichas técnicas, la resistencia a la tracción de la cinta es la del respaldo (la película, papel o tela que lleva el adhesivo), medida en una tira de 1 in y expresada en lb/in, como explica tesa; es la resistencia del material, no del adhesivo. Quien compara "peel strength" con "tensile strength" en una ficha de cinta está comparando la adhesión con la resistencia del respaldo. El corte de juntas adhesivas se trata en el artículo de ensayo de corte, y el pull-off, con la adherencia de morteros y pinturas, en el de ensayo de adherencia. El arrancamiento de anclajes y taquetes, que también aparece en las búsquedas de "desprendimiento", es otro ensayo, explicado en ensayo de arrancamiento.
Factores que alteran el resultado y errores comunes
El resultado del pelado depende tanto de las condiciones de ensayo como del adhesivo: la velocidad, el ángulo, el tiempo de espera, la temperatura, el sustrato, la preparación de la superficie y el espesor del brazo cambian el número. Los principales factores:
- Velocidad: los adhesivos sensibles a la presión y los elastómeros son viscoelásticos; en general, cuanto más rápido, mayor la fuerza. Por eso cada norma fija la velocidad.
- Tiempo de espera y presión de aplicación: el adhesivo de una cinta moja la superficie poco a poco, y la adhesión crece con el tiempo de contacto y con la presión del rodillo.
- Temperatura y humedad: cerca de la transición vítrea del adhesivo, el resultado cambia mucho; por eso el acondicionamiento y la temperatura de ensayo entran en el informe.
- Sustrato y preparación: la misma cinta da números diferentes en acero inoxidable, vidrio, polipropileno y ABS, porque cambia la energía superficial. Los plásticos de baja energía superficial, como PP y PE, son los más difíciles de pegar.
- Espesor y rigidez del brazo: cambian la energía gastada en el doblez, sobre todo en el T-peel con brazos metálicos.
- Espesor de la capa de adhesivo: las capas más gruesas disipan más energía en el frente y, hasta cierto punto, aumentan el resultado.
Los errores que más distorsionan el resultado, o su lectura:
- Usar la fuerza máxima como resistencia al pelado, en lugar del promedio del tramo estable.
- Configurar la ventana en el desplazamiento del travesaño sin el factor 2 a 180° y en el T-peel.
- Comparar ángulos, velocidades, anchos o tiempos de espera diferentes.
- Tratar 25 mm como 1 in en las conversiones (error de 1.6%).
- Leer N/mm como MPa, o comparar pelado con corte por el número.
- Citar una norma retirada, como la ISO 8510-1 o la ISO 11339:2010, o confundir las partes de la ISO 8510 (la parte 2 es la de 180°).
- Reportar como resistencia del adhesivo un ensayo en el que el brazo se rasgó o se alargó.
- Aceptar una probeta que se deslizó en la mordaza o que se despegó chueca.
- Usar una celda de carga demasiado grande, con lectura por debajo del 15% de la escala.
- Usar el pelado para dimensionar la junta, cuando la norma dice que no da información de diseño.
- Confundir términos: el desprendimiento catódico es un ensayo de corrosión; el impacto de pelado (ISO 11343) es un ensayo de impacto con cuña; el pull-off es tracción con pastilla; el arrancamiento es un ensayo de anclaje.
Aplicaciones del ensayo de pelado
El ensayo de pelado es el control de calidad estándar de todo lo que depende de una capa flexible adherida: cintas, etiquetas, empaques, laminados, circuitos flexibles, apósitos y recubrimientos. Los usos más comunes:
- Cintas y etiquetas: adhesión a 180° y 90° en placa estándar (D3330, ISO 29862, D6252, FINAT), en la liberación de lotes y en el desarrollo de adhesivos.
- Empaques flexibles: apertura controlada de tapas selladas y resistencia del sello (F88), en alimentos y productos médicos.
- Laminados y películas multicapa: T-peel entre capas para evaluar el adhesivo de laminación.
- Electrónica: adherencia del cobre en circuitos flexibles y laminados (IPC-TM-650 2.4.9).
- Adhesivos estructurales: rodillo flotante y climbing drum (D3167, D1781) en metal y paneles sándwich, en las industrias aeronáutica y automotriz.
- Productos médicos: apósitos, electrodos y adhesivos para piel, en los que la fuerza debe ser lo bastante alta para fijar y lo bastante baja para retirar sin lesión.
- Recubrimientos de ductos: pelado del recubrimiento externo del tubo, con resultado en fuerza por ancho.
- Calzado y textiles: pegado de suelas y de laminados de tela.
Para películas y empaques, el pelado suele ir junto con otros ensayos en la misma máquina: la tracción de la película según la ASTM D882 y la propagación del desgarre con el ensayo de desgarre.
Ensayo de pelado en la máquina universal Biopdi
El ensayo de pelado se realiza en una máquina universal de ensayos de velocidad constante, con celda de carga de baja capacidad, mordaza para el brazo flexible y el dispositivo de la geometría. La máquina universal de ensayos Biopdi incluye el pelado de cintas entre sus ensayos y cuenta con el dispositivo de adhesión de cintas conforme a la ASTM D3330, que se monta en lugar de las mordazas. El software BioLab adquiere fuerza y posición, permite revisar la curva punto por punto y exporta los datos en CSV, a partir de los cuales se calcula el promedio en la ventana de la norma. El panel siguiente muestra la máquina, la función de cada parte en el ensayo de pelado y el dispositivo de adhesión de cintas.
La máquina universal en el ensayo de pelado
La línea M2 tiene modelos de columna simple, de 200 N a 10 kN, y de doble columna, de 5 kN a 1,000 kN. Cada parte de la máquina tiene una función en el ensayo:

- Travesaño móvil despega a la velocidad de la norma
- Celda de carga pequeña, para pocos newtons
- Dispositivo adhesión de cintas o mordazas
- Desplazamiento por el travesaño, sin extensómetro
- Software BioLab curva fuerza × desplazamiento
- Panel y paro de emergencia posiciona y detiene el ensayo
Dispositivo para el ensayo de pelado
El dispositivo siguiente se monta en la misma máquina, en lugar de las mordazas:
La elección del modelo depende de la fuerza y la velocidad. Las fuerzas de pelado van, en general, de fracciones de newton a algunas decenas de newtons, y la línea tiene celdas desde 0.05 kN. En cuanto a la velocidad, las normas de pelado piden de 50.8 mm/min (IPC) a 300 mm/min (D3330 y FINAT), pasando por los 254 mm/min de la D1876; los modelos de la tabla cubren ese rango. Como a 180° y en el T-peel el travesaño recorre el doble de la longitud despegada, conviene comparar la carrera libre entre las mordazas con la longitud que la norma pide despegar. Para comparar modelos y configuraciones, consulte cómo elegir una máquina universal de ensayos.
| Aplicación | Rango | Modelo Biopdi |
|---|---|---|
| Cintas, etiquetas, películas, empaques | 200 N a 1 kN; 0.02 a 600 mm/min; carrera de 425 mm | MBIOI-1P-M2 portátil |
| Adhesivos, laminados, T-peel con brazos metálicos | 2 a 10 kN; 0.02 a 500 mm/min; carrera de 890 mm | MBIOI-10-M2 |
La mesa de 90° con polea, el rodillo flotante, el climbing drum y el tambor de pelado no forman parte de la línea de dispositivos de Biopdi. El pelado es uno de los ensayos mecánicos que realiza la misma máquina universal.
Otros ensayos y referencias técnicas
Ensayos realizados en la máquina universal de Biopdi
 ensayo de tracción
 ensayo de compresión
 ensayo de aplastamiento
 indentación de espuma
 ensayo de flexión
 ensayo de corte (cizallamiento)
 ensayo de arrancamiento (pull-out)
 ensayo de adherencia
 ensayo de pelado (peel)este artículo
 ensayo de desgarre
 ensayo de fatiga
 tenacidad a la fractura
 ensayo de doblado
 ensayo de embutición (Erichsen)
 ensayo de perforación (punción)
 ensayo de fluencia lenta (creep)
 ensayo de torsión
 ensayo de tracción-torsión
 coeficiente de fricción
Referencias técnicas relacionadas
Ensayo de desgarre: resistencia al desgarre, normas y cálculo
El ensayo de desgarre mide la fuerza que inicia o propaga un desgarre en caucho, película, tela y cuero. Normas ASTM D624, ISO 34-1, D1938, D2261, cálculo.
Ensayo de adherencia (prueba de adherencia): mortero (NBR 13528), cerámica, pintura y adhesivos
El ensayo de adherencia mide la fuerza para separar pintura, mortero, cerámica o adhesivo del sustrato: NBR 13528, NBR 13749, NBR 11003, pull-off y peel.
Ensayo de perforación (punción): normas, métodos y cálculo
El ensayo de perforación mide fuerza y energía para que una sonda atraviese películas, geomembranas, geotextiles y guantes. Normas, cálculo y ejemplos.
Preguntas frecuentes
¿Qué mide el ensayo de pelado (peel test)?
Mide la fuerza por unidad de ancho necesaria para separar progresivamente dos materiales pegados, a ángulo y velocidad constantes. El resultado principal es la fuerza media en el tramo estable dividida entre el ancho, en N/mm o N/25 mm. El informe también incluye el pico inicial y el modo de falla.
¿Cuál es la fórmula de la resistencia al pelado?
P = F̄ / b, es decir, la fuerza media en el tramo de pelado estable dividida entre el ancho de la probeta. El pico inicial y el tramo final quedan fuera del promedio. Ejemplo: una media de 10.0 N en una cinta de 25 mm da 0.400 N/mm, o 10.0 N/25 mm.
¿Cuáles son las unidades de la resistencia al pelado (peel strength) y cómo se convierten?
Se usan N/mm (igual a kN/m), N/cm, N/25 mm, lbf/in y oz/in. Con 1 lbf = 4.4482216 N y 1 in = 25.4 mm: 1 N/mm = 5.710 lbf/in = 91.36 oz/in = 25 N/25 mm; 1 lbf/in = 0.1751 N/mm; 1 oz/in = 0.01095 N/mm. N/25 mm no es lo mismo que N/in: la diferencia es de 1.6%.
¿Qué tipo de ensayo es la ASTM D903?
Es el ensayo comparativo de resistencia al pelado de uniones adhesivas a 180°: un adherente flexible pegado a otro adherente, en condiciones estandarizadas de preparación, temperatura y velocidad. La edición vigente al 13/10/2026 es la D903-98, reaprobada en 2025.
¿Cuál es la diferencia entre el pelado a 90° y a 180°?
A 90°, el brazo flexible sale perpendicular al sustrato, que se desplaza sobre una mesa deslizante para mantener el ángulo. A 180°, el brazo se dobla sobre sí mismo y se tracciona paralelo al sustrato. Con el mismo adhesivo, la fuerza a 180° es menor, porque la energía por unidad de ancho vale F/b × (1 − cos θ). Los valores de los dos ángulos no se comparan ni se convierten entre sí.
¿La resistencia al pelado es lo mismo que la resistencia al corte o a la tracción?
No. El pelado concentra la carga en una línea y da fuerza por unidad de ancho, en N/mm. El corte por traslape y la tracción a tope distribuyen la carga sobre el área pegada y dan fuerza por unidad de área, en MPa. Un poliuretano flexible puede quedar al frente en el pelado (5.41 N/mm) y un epóxico rígido en la tracción (29.04 MPa), como mostraron Pedroso et al. (2026).
¿Cuál es la norma ISO de pull-off y en qué se diferencia del peel?
La norma ISO de pull-off es la ISO 4624:2023, para pinturas y barnices: una pastilla (dolly) pegada al recubrimiento se arranca por tracción perpendicular y el resultado se expresa en MPa. En el peel, un adherente flexible se despega progresivamente y el resultado se expresa en N/mm. El pull-off y otros ensayos de adherencia se tratan en el artículo sobre ensayo de adherencia.
¿Qué es el peel wheel test?
Es el pelado a 90° de una lámina metálica pegada sobre un tambor que gira libremente, de modo que el frente de pelado siempre queda en la parte superior del tambor. Es el método de la IPC-TM-650 2.4.9 para cobre sobre dieléctrico flexible, con un tambor de referencia de 6 in y 50.8 mm/min. No es lo mismo que el climbing drum de la ASTM D1781, en el que el tambor enrolla el brazo y sube por la placa.
¿Por qué se descarta el pico inicial?
Porque el pico incluye la apertura de la grieta y el acomodo del brazo, y no representa el pelado en régimen estable. Las normas promedian el tramo estable: la ASTM D1876 usa la longitud especificada después del pico inicial, y la ISO 11339:2022 descarta los 25 mm iniciales y finales.
¿Cuál es el mejor adhesivo para PVC flexible con PVC según el ensayo de pelado?
No existe una clasificación universal publicada: el resultado depende del plastificante del PVC, del solvente o del adhesivo, de la preparación y del tiempo de curado, y los valores de fichas técnicas distintas no se pueden comparar. Lo indicado es ensayar los candidatos en T-peel (ASTM D1876 o ISO 11339), en las mismas condiciones, y comparar la media por unidad de ancho y el modo de falla. La migración del plastificante hacia el adhesivo puede reducir la adhesión con el tiempo, por lo que conviene ensayar también después de un envejecimiento.
¿Cómo es el ensayo de pelado en recubrimientos de ductos?
Se corta una franja del recubrimiento externo del tubo y se despega a velocidad constante; el resultado es la fuerza por unidad de ancho, en N/mm. Los requisitos y la temperatura de ensayo los fija la norma del recubrimiento, como las de la serie ISO 21809. No debe confundirse con el desprendimiento catódico, que evalúa la pérdida de adherencia del recubrimiento bajo protección catódica.
¿Cómo aumentar la resistencia al pelado?
Preparando la superficie (limpieza, abrasión, primer o tratamiento corona y de flama en plásticos de baja energía superficial), eligiendo un adhesivo más flexible y tenaz, aumentando el espesor de la capa de adhesivo dentro de lo recomendado y respetando el tiempo de curado o de contacto. En el diseño, la mejor solución es evitar que la junta trabaje a pelado y cambiar la carga a corte.