
La estricción es la reducción localizada de la sección transversal de la probeta que comienza en la fuerza máxima del ensayo de tracción (prueba de tensión), cuando el endurecimiento por deformación del material deja de compensar la pérdida de área. La deformación, que hasta ese momento se repartía por toda la longitud útil, pasa a concentrarse en una región corta, que se adelgaza formando un cuello, y es ahí donde la probeta se rompe. El fenómeno también se conoce como formación de cuello o encuellamiento, traducciones del inglés necking. La estricción se mide después de la rotura con el coeficiente de estricción, Z = (S0 − Su) / S0 × 100, donde S0 es el área inicial de la sección y Su la menor área en el cuello, según la ISO 6892-1 (ABNT NBR ISO 6892-1:2024 en Brasil).
Resumen rápido:
- Cuándo comienza: en la fuerza máxima Fm, que define la resistencia a la tracción Rm = Fm / S0.
- Por qué comienza: por el criterio de Considère, cuando la tasa de endurecimiento por deformación baja hasta el valor del propio esfuerzo verdadero.
- Qué mide: ductilidad local, no resistencia.
- Orden de magnitud: alrededor de 50 % a 70 % en acero de bajo carbono, según la condición, y cerca de 2 % en el hierro fundido gris.
Qué es la estricción en el ensayo de tracción
En el ensayo de tracción, la probeta se adelgaza desde el primer instante. En el tramo elástico, esa contracción lateral es pequeña, uniforme y reversible, y se describe con el coeficiente de Poisson, ν = 0.3 en el acero. Después de la fluencia, la deformación plástica también reduce la sección de manera uniforme, porque el volumen del metal prácticamente no cambia: si la longitud aumenta, el área disminuye en la misma proporción, en toda la longitud útil. Ninguna de esas dos reducciones es estricción.
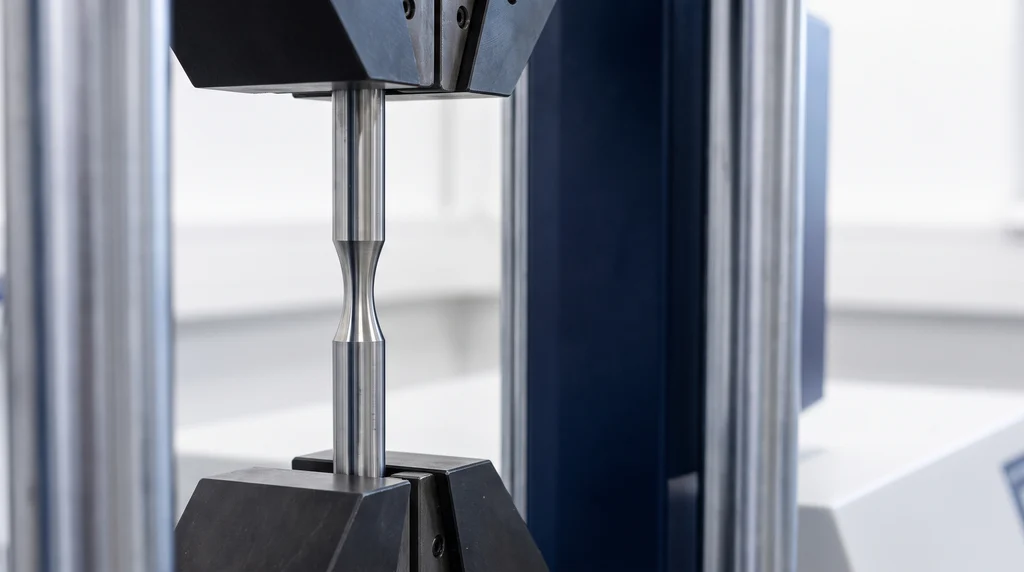
En la foto, una probeta de acero todavía en las mordazas, con el cuello ya formado en el centro de la longitud útil: la sección se estrecha en un punto, y es ahí donde se va a romper.
La estricción es la etapa siguiente, en la que la reducción de sección deja de ser uniforme. A partir de la fuerza máxima, una región corta empieza a adelgazarse mucho más que el resto de la probeta, y el alargamiento adicional ocurre casi solo ahí. Por eso es plástica y localizada. La ISO 6892-1:2019 define la medida asociada, la reducción porcentual de área Z, como la mayor variación del área de la sección ocurrida durante el ensayo, expresada en porcentaje de S0. En español, la misma palabra nombra el fenómeno y la medida: se habla de estricción, coeficiente de estricción, estricción de rotura o reducción de área. En inglés, la medida es la reduction of area (RA o %RA).
El término "estiramiento" aparece como sinónimo de formación de cuello en algunos textos. En los polímeros adquiere un sentido propio, el estirado en frío, en el que el cuello se estabiliza y recorre la probeta en lugar de llevar a la rotura; el tema tiene una sección propia más adelante.
Una precaución de interpretación: la estricción no es una propiedad intrínseca del material, sino una característica de su comportamiento en el ensayo, porque depende de la geometría de la sección y del estado de esfuerzos en el cuello. Aun así, el valor de Z se especifica como requisito en normas de producto, como las de barras de acero inoxidable de la ASTM, y es comparable entre ensayos hechos con la misma geometría.
Cuándo comienza la estricción
El cuello no aparece en un punto cualquiera de la curva. Surge en el instante en que dos efectos opuestos, que compiten en el ensayo desde la fluencia, se igualan. Entender ese empate explica por qué algunos metales se alargan mucho antes de formar cuello y otros casi nada.
Endurecimiento por deformación contra pérdida de área
La fuerza que soporta la probeta es el producto del esfuerzo verdadero σv, calculado con el área del instante y no con la inicial, por esa área instantánea: F = σv·S. Durante la deformación plástica, dos efectos actúan sobre esa fuerza al mismo tiempo. El área S disminuye, lo que tiende a reducir F. Y el endurecimiento por deformación (acritud), el endurecimiento del metal por la propia deformación plástica, aumenta σv, lo que tiende a aumentar F.
Al inicio de la deformación plástica, el endurecimiento por deformación es intenso y gana. Si una región cualquiera de la probeta se adelgaza un poco más que las vecinas, también se endurece más, se vuelve más resistente, y la deformación pasa a otra región. El resultado es una deformación uniforme a lo largo de toda la longitud útil. Pero la tasa de endurecimiento disminuye a medida que crece la deformación. Llega un punto en que la ganancia de resistencia ya no compensa la pérdida de área: la región que se adelgace primero no queda lo bastante resistente para transferir la deformación, sigue adelgazándose y concentra todo el alargamiento. Ese punto es la fuerza máxima, y ahí nace el cuello.
Criterio de Considère
El ingeniero francés Armand Considère formalizó ese empate en 1885, en un estudio sobre el uso del hierro y del acero en construcciones. La condición de inestabilidad es que la fuerza deje de crecer, dF = 0. Con F = σv·S, la derivada da:
- dF = S·dσv + σv·dS = 0, por lo tanto dσv / σv = −dS / S.
- Como el volumen se conserva (S·L = constante), −dS / S = dL / L, que es el incremento de deformación verdadera, dεv.
- Juntando: dσv / dεv = σv.
En palabras: la estricción comienza cuando la pendiente de la curva de esfuerzo verdadero contra deformación verdadera baja hasta igualar el propio esfuerzo verdadero. Antes de eso, la pendiente es mayor que el esfuerzo y la deformación es estable. Escrita con la deformación de ingeniería ε, la misma condición queda dσv / dε = σv / (1 + ε). Gráficamente, es el punto en que una recta trazada desde ε = −1 es tangente a la curva de esfuerzo verdadero contra ε, la llamada construcción de Considère.
Exponente de endurecimiento n y alargamiento uniforme
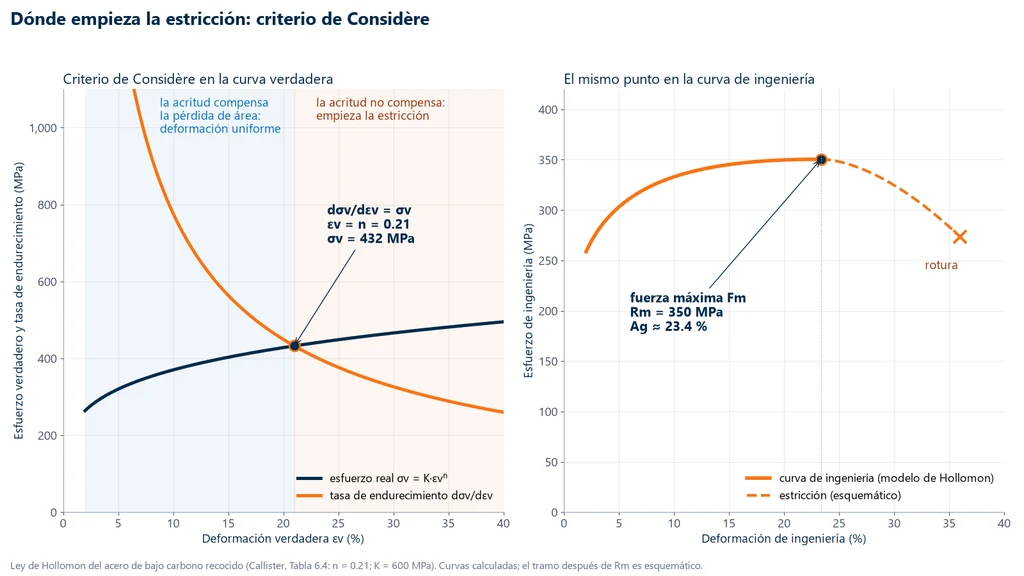
Muchos metales siguen, en el tramo plástico, la ley de Hollomon: σv = K·εvn, donde K es el coeficiente de resistencia, en MPa, y n es el exponente de endurecimiento por deformación, adimensional. La derivada es dσv / dεv = n·K·εvn−1. Al igualarla a K·εvn, como pide el criterio de Considère, queda un resultado simple: la estricción comienza en la deformación verdadera εv = n.
Esa deformación al inicio del cuello corresponde, en ingeniería, al alargamiento uniforme, que la ISO 6892-1 llama Ag: la extensión plástica en la fuerza máxima, en porcentaje. Despreciando la pequeña parte elástica, Ag ≈ (en − 1) × 100, con e = 2.718. Un metal con n alto se endurece más, retrasa la estricción y distribuye mejor la deformación, y por eso n es el número que más se observa en una lámina para estampado (vea el ensayo de embutición). El valor de n se mide con la ASTM E646-16(2024) o con la ISO 10275:2020.
La gráfica siguiente aplica el criterio a la ley de Hollomon del acero de bajo carbono recocido del Callister (Tabla 6.4: n = 0.21 y K = 600 MPa). A la izquierda, la tasa de endurecimiento, que empieza muy alta y baja, cruza la curva de esfuerzo verdadero en εv = 0.21, con 432 MPa. A la derecha, el mismo instante en la curva de ingeniería es el punto más alto: Rm de 350 MPa con Ag de 23.4 %. El ejercicio 3 rehace esos cálculos.
El criterio tiene límites. Supone tracción uniaxial, deformación uniforme hasta la fuerza máxima y un material poco sensible a la velocidad de deformación; los polímeros y las aleaciones superplásticas se salen de ese modelo. Y la igualdad εv = n solo vale si el tramo plástico sigue de verdad la ley de Hollomon, lo que no todo acero hace en todo el intervalo de deformación. Los metales de alta resistencia con poco endurecimiento por deformación pueden volverse inestables casi inmediatamente después de la fluencia, con Ag muy pequeño.
Dónde está la estricción en la curva esfuerzo-deformación
En el diagrama esfuerzo-deformación de un metal dúctil, la estricción es el tramo que va del punto de fuerza máxima hasta la rotura, los puntos C y D de ese artículo. En ese tramo la curva de ingeniería desciende: la fuerza cae porque el área del cuello disminuye más rápido de lo que el material se endurece, y el cálculo sigue dividiendo la fuerza entre el área inicial S0. La curva verdadera, calculada con el área instantánea, sigue subiendo hasta la rotura, porque el material del cuello sigue endureciéndose. La gráfica fuerza contra desplazamiento que registra la máquina tiene la misma forma que la curva de ingeniería: el pico es Fm y el tramo descendente es la estricción.
El punto de fuerza máxima es la resistencia a la tracción, no el de rotura: en un material dúctil, la rotura ocurre después, con un esfuerzo de ingeniería menor. Hay una excepción prevista en la ISO 6892-1: en un material con fluencia discontinua y sin endurecimiento por deformación, la norma no define la fuerza máxima. En cambio, el límite de fluencia queda mucho antes, al inicio de la deformación plástica, y no tiene relación directa con el cuello.
La norma da nombres diferentes a cada alargamiento a lo largo de ese recorrido:
- Ag: extensión plástica en la fuerza máxima, el alargamiento uniforme.
- Agt: extensión total en la fuerza máxima, con la parte elástica. Para el acero, Agt ≈ Ag + Rm / E, con E = 200 GPa.
- At: extensión total en el instante de la rotura.
- A: alargamiento después de la rotura, medido con las dos partes juntas y sin la parte elástica, que se recupera cuando la probeta se rompe.
La diferencia A − Ag es, a grandes rasgos, el alargamiento que se concentró en el cuello. Ag y Agt requieren un extensómetro en la probeta durante el ensayo; A y Z se miden después, en las piezas rotas.
Coeficiente de estricción Z: fórmula y medición
El coeficiente de estricción compara la menor sección después de la rotura con la sección inicial. Se calcula a partir de dos áreas, y la forma de obtenerlas depende de la geometría de la probeta.
Fórmula para sección redonda y rectangular
La definición general es Z = (S0 − Su) / S0 × 100, con las dos áreas en mm² y Z en porcentaje. En una probeta redonda, el área es proporcional al cuadrado del diámetro, y la fórmula se simplifica a Z = [1 − (du / d0)²] × 100, donde d0 es el diámetro inicial y du el menor diámetro en el cuello. Por ese cuadrado, la reducción de diámetro siempre es menor que la de área: un diámetro que baja de 10 mm a 6 mm disminuyó 40 %, pero el área disminuyó 64 %. En una probeta plana, obtenida de lámina, el área es el producto del espesor a por el ancho b, y Z = (a0·b0 − au·bu) / (a0·b0) × 100, con au y bu medidos en la zona estrangulada.
La tabla reúne las tres formas y la magnitud derivada que se usa en la curva verdadera, explicada más adelante:
| Magnitud | Fórmula | Observación |
|---|---|---|
| Coeficiente de estricción Z | (S0 − Su) / S0 × 100 | definición de la ISO 6892-1 |
| Z en sección redonda | [1 − (du / d0)²] × 100 | du: promedio de dos lecturas a 90° |
| Z en sección rectangular | (a0·b0 − au·bu) / (a0·b0) × 100 | a: espesor; b: ancho |
| Deformación verdadera en la fractura | εv,f = ln[1 / (1 − Z)] | Z en fracción |
Cómo medir Su según la ISO 6892-1
Z no sale de la señal de la máquina: se mide en la probeta rota, con calibrador vernier, micrómetro de puntas o proyector de perfiles. La ISO 6892-1 pide:
- Juntar con cuidado las dos partes, con los ejes alineados, sin desplazar las superficies de fractura durante la lectura.
- En una probeta redonda, medir el menor diámetro en dos planos a 90° y usar el promedio para calcular Su.
- Medir Su con una exactitud recomendada de ±2 %. La propia norma advierte que, en diámetros pequeños o geometrías no redondas, esto puede no ser posible.
- Reportar Z redondeado al 1 % más cercano.
La secuencia completa del ensayo, con la medición de S0 y del alargamiento, está en el artículo sobre ductilidad.
Deformación verdadera en la fractura
Como el volumen se conserva, la deformación verdadera en el cuello puede obtenerse de las áreas: εv,f = ln(S0 / Su) = ln[1 / (1 − Z)], con Z en fracción. En sección redonda, equivale a 2·ln(d0 / du). Un acero con Z = 64 % llegó a εv,f = ln(1 / 0.36) = 1.02 en el cuello, muy por encima de la deformación que se lee entre las marcas de la longitud de referencia. Es este número el que alimenta el último punto de la curva verdadera, y la razón por la que Z se usa más que A en simulación y en modelos de fractura.
Coeficiente de estricción Z y alargamiento A
Las dos medidas de ductilidad del ensayo de tracción responden a preguntas distintas. El alargamiento después de la rotura A suma la deformación uniforme, que es proporcional a la longitud de referencia L0, con la deformación del cuello, que se concentra en un tramo corto y casi no depende de L0. Por eso el mismo material da valores de A diferentes con L0 = 5.65√S0, con 50 mm o con 10 diámetros, y la ISO 6892-1 solo permite comparar alargamientos medidos con la misma longitud de referencia o el mismo coeficiente de proporcionalidad (5.65 es el preferido).
Z se mide en una sola sección, la menor, y depende mucho menos de la longitud de referencia. Describe la ductilidad local, la que el material muestra donde efectivamente se rompe. En la práctica, los dos aparecen juntos en los certificados; el artículo sobre ductilidad compara A y Z e incluye los factores de conversión de alargamiento entre longitudes de referencia.
Valores típicos del coeficiente de estricción por material
El valor de Z cambia bastante según la condición de suministro del mismo acero. En el 1020, el recocido y el normalizado, que eliminan la acritud y refinan la microestructura, dan Z de alrededor de 66 % a 68 %. El estirado en frío eleva la resistencia a cerca de 420 MPa y la fluencia a cerca de 350 MPa, pero consume parte de la ductilidad antes del ensayo: el alargamiento baja a cerca de 15 % y Z a cerca de 41 %. Los valores mínimos de norma, como los de ASTM A276 para barras de acero inoxidable, son requisitos de aceptación y quedan por debajo de los típicos. Las dos últimas filas corresponden a una sola probeta, en problemas de libro, y sirven como ejemplo, no como valor típico.
| Material y condición | Rm (MPa) | Z (%) | Fuente |
|---|---|---|---|
| Acero 1020 laminado en caliente, barra de 19 a 32 mm | 380 | 50 | ASM; MatWeb |
| Acero 1020 estirado en frío | 420 | 41 | ASM (típico) |
| Acero 1020 recocido a 870 °C | 395 | 66 | AZoM (2012) |
| Acero 1020 normalizado a 870 °C | 441 | 68 | ASM |
| Inoxidable 304, barra recocida de 25.4 mm | 585 | 70 | datos ASM (típico) |
| Inoxidable 304, acabado en caliente y recocido (mínimo) | ≥ 515 | ≥ 50 | ASTM A276 |
| Inoxidable 304 recocido, recipientes a presión (mínimo) | ≥ 515 | ≥ 40 | ASTM A479 |
| Aluminio 6061-T6, una probeta | n/d | 56.5 | Dowling (problema de libro) |
| Hierro fundido gris, una probeta | n/d | 1.9 | Dowling (problema de libro) |
Los tratamientos que elevan Z en el 1020 se explican en recocido y normalizado.
Fractura copa y cono y fractura frágil
La estricción termina en una fractura de forma característica en los metales dúctiles, la copa y cono. Comienza en el centro del cuello, y no en la superficie, porque el adelgazamiento crea ahí un estado triaxial de esfuerzos: además de la tracción axial, aparecen tracciones radiales y circunferenciales, y la componente hidrostática de tracción es máxima en el eje de la probeta. Esa triaxialidad facilita la apertura de huecos. La secuencia, descrita por Callister y analizada numéricamente por Tvergaard y Needleman (1984), tiene cinco etapas:
- Se forma el cuello y concentra la deformación.
- Se nuclean microhuecos en el centro del cuello, en general en inclusiones y partículas de segunda fase.
- Los huecos crecen y se unen en una grieta central, plana y perpendicular al eje.
- La grieta avanza rápidamente hacia la superficie.
- El anillo exterior se rompe por corte a cerca de 45° del eje, que es el plano de esfuerzo cortante máximo. Una de las partes queda con el borde levantado, la copa, y la otra con el centro saliente, el cono.
El esquema siguiente muestra esas cinco etapas en un corte longitudinal de la probeta y, en el último cuadro, la fractura de un material frágil, que se rompe con superficie plana y sin cuello.
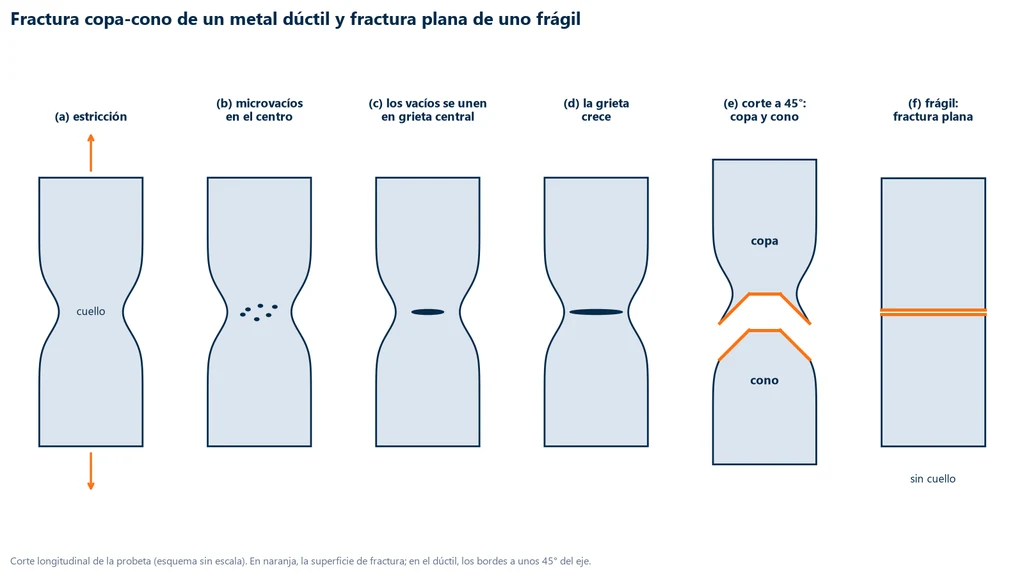
En el material frágil la grieta se propaga antes de que haya deformación plástica apreciable, y la fractura es plana, perpendicular a la carga. El hierro fundido gris es el ejemplo clásico: en un problema de Dowling, el diámetro pasa de 8.57 mm a 8.49 mm, lo que da un Z de apenas 1.9 %. El aspecto de la fractura es, por lo tanto, una lectura rápida del comportamiento: copa y cono opaca y fibrosa indica rotura dúctil, con estricción; superficie plana y brillante indica rotura frágil. La energía absorbida hasta la fractura se trata en tenacidad, y la transición de dúctil a frágil con la temperatura, en el ensayo de impacto.
Esfuerzo en el cuello y corrección de Bridgman
Después de la fuerza máxima, las conversiones σv = σ·(1 + ε) y εv = ln(1 + ε), con σ y ε de ingeniería, que suponen deformación uniforme, dejan de ser válidas. El esfuerzo real medio en el cuello pasa a ser la fuerza dividida entre el área mínima medida, σv = F / S. En la fractura, σv,f = Ff / Su, como en el ejercicio 2.
Incluso ese promedio sobrestima el esfuerzo que el material realmente necesita para fluir, debido a la triaxialidad descrita en la sección anterior: parte del esfuerzo axial queda equilibrado por los esfuerzos radiales y circunferenciales. P. W. Bridgman propuso en 1952 un factor de corrección para probeta redonda:
σ = σmedia / [(1 + 2R/a)·ln(1 + a/(2R))]
donde a es el radio mínimo del cuello y R el radio de curvatura del perfil del cuello. Como ilustración, con a/R = 0.5 el denominador vale 5 × ln 1.25 = 1.116, y el esfuerzo medio de 658 MPa del ejercicio 2 bajaría a cerca de 590 MPa, una corrección de cerca de 10 %. La corrección tiene límites prácticos: medir R durante el ensayo es difícil, y la fórmula pierde exactitud en grandes deformaciones. Tsuchida y coautores (2011) observaron que, en la mayoría de los metales estudiados, solo empieza a pesar cuando la deformación llega a cerca del doble del alargamiento uniforme. La curva real corregida es la que se usa en simulación por elementos finitos cuando el análisis necesita ir más allá de la fuerza máxima.
Estirado en frío en polímeros
En muchos termoplásticos semicristalinos, como polietileno, polipropileno, PET y nailon, el cuello no lleva a la rotura inmediata. Después de un pico de fluencia, el cuello se forma, la fuerza cae y luego se estabiliza, y el cuello pasa a propagarse a lo largo de la probeta con fuerza aproximadamente constante, hasta ocupar casi toda la longitud útil. Este régimen es el estirado en frío (cold drawing). Solo después de que el cuello recorrió la probeta la fuerza vuelve a subir, hasta la rotura.
El mecanismo es distinto del metálico. Dentro del cuello, las lamelas cristalinas se fragmentan y las cadenas se alinean en la dirección de la carga, formando microfibrillas orientadas. Ese alineamiento endurece fuertemente el material estirado, y la región ya estirada queda más resistente que la vecina aún no estirada, que pasa a ser la siguiente en ceder. La razón entre la longitud estirada y la original dentro del cuello estable es la razón natural de estirado; en polietileno lineal estirado a 60 °C y 100 °C, por ejemplo, fue de 10 (Textile Research Journal, 1971). El valor depende del grado del polímero y de la temperatura.
La construcción de Considère también explica este comportamiento, trazada con el esfuerzo real contra la razón de estirado λ y la tangente trazada desde λ = 0. Si hay dos tangencias, el material forma cuello y luego se estira en frío de manera estable; con una sola, forma cuello y se rompe; sin ninguna, se deforma de manera uniforme hasta romperse. El mismo principio se usa en la industria para orientar fibras y películas. Los ensayos siguen ASTM D638-22 e ISO 527-1:2019, y el gran alargamiento exige extensómetro y carrera de máquina compatibles.
Ejercicios resueltos
Los cinco ejercicios siguen el orden del artículo: cálculo de Z, esfuerzo real en la fractura, inicio de la estricción, comparación de condiciones del mismo acero y el contraste entre dúctil, frágil y lámina.
Ejercicio 1: coeficiente de estricción y deformación real en la fractura
Una probeta cilíndrica de acero al carbono con d0 = 10.00 mm se rompe con fractura copa y cono. Unidas las partes, el menor diámetro medido en dos planos a 90° es 6.05 mm y 5.95 mm. Calcule Z y εv,f.
- Diámetro final: du = (6.05 + 5.95) / 2 = 6.00 mm.
- Áreas: S0 = π × 10.00² / 4 = 78.54 mm²; Su = π × 6.00² / 4 = 28.27 mm².
- Z = (78.54 − 28.27) / 78.54 × 100 = 64.0 %. Por el atajo: 1 − (6 / 10)² = 0.64. Redondeado al 1 %: Z = 64 %.
- εv,f = ln(1 / 0.36) = 1.02.
El resultado queda cerca del 1020 recocido o normalizado de la tabla (66 % a 68 %). Si el acero tuviera una Rm de 395 MPa, como el 1020 recocido, la fuerza máxima sería 395 × 78.54 = 31.0 kN.
Ejercicio 2: esfuerzo real en la fractura (Callister, ejemplo 6.4)
Un acero con d0 = 12.8 mm tiene una resistencia de ingeniería en la fractura de 460 MPa y un diámetro en la fractura de 10.7 mm. Calcule Z y el esfuerzo real en la fractura.
- S0 = π × 6.4² = 128.7 mm²; Su = π × 5.35² = 89.9 mm².
- Z = (128.7 − 89.9) / 128.7 × 100 = 30 %.
- Fuerza en la fractura: Ff = 460 × 128.7 = 59,200 N.
- σv,f = 59,200 / 89.9 = 658 MPa, cerca de 660 MPa, muy por encima de los 460 MPa de ingeniería.
Ejercicio 3: inicio de la estricción por el criterio de Considère
El acero de bajo carbono recocido sigue σv = K·εvn, con K = 600 MPa y n = 0.21 (Callister, Tabla 6.4). Estime la deformación al inicio de la estricción, Ag, Agt y Rm.
- Considère con Hollomon: εv = n = 0.21.
- Deformación de ingeniería: ε = e0.21 − 1 = 0.234, con e = 2.718, es decir, Ag ≈ 23.4 %.
- Esfuerzo real al inicio del cuello: σv = 600 × 0.210.21 = 600 × 0.7206 = 432 MPa.
- Rm = σv / (1 + ε) = 432 / 1.234 = 350 MPa.
- Agt ≈ 23.4 % + 350 / 200,000 × 100 = 23.4 % + 0.2 % = 23.6 %.
Los valores son estimaciones del modelo, no mediciones. En la práctica, n se mide según ASTM E646 o ISO 10275, y Ag con extensómetro.
Ejercicio 4: el mismo acero en dos condiciones
El acero 1020 laminado en caliente tiene Z = 50 % y el estirado en frío, Z = 41 % (tabla anterior). ¿Cuál soporta más deformación local antes de romperse, y cuánto?
- Laminado: εv,f = ln[1 / (1 − 0.50)] = ln 2.000 = 0.693.
- Estirado: εv,f = ln[1 / (1 − 0.41)] = ln 1.695 = 0.528.
- Razón: 0.693 / 0.528 = 1.31.
El laminado soporta cerca de 31 % más deformación real local. El estirado ya consumió parte de la ductilidad en el endurecimiento por deformación del estirado, lo que es coherente con su Rm mayor (420 contra 380 MPa).
Ejercicio 5: dúctil, frágil y sección rectangular
Tres casos rápidos. Los dos primeros usan datos de problemas de Dowling; el tercero es una lámina hipotética.
- Aluminio 6061-T6, de 9.48 mm a 6.25 mm: Z = 1 − (6.25 / 9.48)² = 1 − 0.4347 = 56.5 %.
- Hierro fundido gris, de 8.57 mm a 8.49 mm: Z = 1 − (8.49 / 8.57)² = 1 − 0.9814 = 1.9 %, con fractura plana y sin cuello visible.
- Lámina con a0 = 2.00 mm y b0 = 12.5 mm, y au = 1.40 mm y bu = 10.0 mm en el estrangulamiento: S0 = 25.0 mm², Su = 14.0 mm² y Z = 11.0 / 25.0 = 44 %.
Errores comunes sobre la estricción
Seis confusiones aparecen con frecuencia en textos e informes sobre el tema:
- Llamar estricción a cualquier reducción de sección. La contracción elástica de Poisson y la reducción plástica uniforme ocurren antes; la estricción es la reducción localizada que comienza en la fuerza máxima.
- Medir la estricción por el alargamiento. El alargamiento A mide la longitud; la estricción se mide por el área, con Z.
- Tratar la estricción como indicador de resistencia. Indica ductilidad local. La resistencia es la Rm y el límite de fluencia.
- Decir que, en el cuello, el material ya no soporta más esfuerzo. La fuerza cae, pero el esfuerzo real en el cuello sigue subiendo hasta la rotura. En los polímeros, el cuello puede incluso propagarse de forma estable a lo largo de grandes deformaciones.
- Usar la reducción de diámetro en lugar de la reducción de área. Un diámetro 40 % menor corresponde a un Z de 64 %, y la norma usa el área.
- Llamar a la estricción deformación elástica. El cuello es deformación plástica, permanente; la pieza rota conserva el adelgazamiento.
Normas del coeficiente de estricción
La definición de Z y el procedimiento de medición provienen de las normas de tracción de metales; el exponente n, que predice el inicio de la estricción, y la tracción de plásticos tienen normas propias. La tabla reúne las citadas en este artículo:
| Norma | Qué trata | Edición |
|---|---|---|
| ABNT NBR ISO 6892-1 | adopción brasileña de ISO 6892-1: tracción de metales a temperatura ambiente; definición y medición de Z, Ag, Agt y A | 2024 |
| ISO 6892-1 | tracción de metales a temperatura ambiente | 2019 |
| ASTM E8/E8M | tracción de metales, incluida la reducción de área | E8/E8M-25 |
| ASTM A370 | ensayos mecánicos de productos de acero | A370-26 |
| ASTM E646 | exponente de endurecimiento por deformación n de láminas metálicas | E646-16(2024) |
| ISO 10275 | exponente de endurecimiento por deformación n de láminas y flejes | 2020 |
| ASTM A276 y ASTM A479 | barras de acero inoxidable, con Z mínimo como requisito | no indicada |
| ASTM D638 | tracción de plásticos | D638-22 |
| ISO 527-1 | tracción de plásticos, principios generales | 2019 |
Máquina para el ensayo que mide la estricción
Para medir la estricción, la máquina debe traccionar la probeta hasta la rotura con velocidad controlada, registrar la fuerza máxima, que marca el inicio del cuello, y, con extensómetro, medir Ag y Agt en ese punto. Z se mide después, en las partes unidas. La máquina universal Biopdi de la línea M2 es electromecánica, con modelos de columna simple, de 200 N a 10 kN, y de columna doble, de 5 kN a 1,000 kN, extensómetros y el software BioLab. El panel de abajo muestra la máquina, la función de cada parte en este ensayo y las mordazas utilizadas.
La máquina universal en el ensayo de tracción
La línea M2 tiene modelos de columna simple, de 200 N a 10 kN, y de columna doble, de 5 kN a 1,000 kN. Cada parte de la máquina cumple una función en el ensayo que termina en la estricción:

- Travesaño móvil tracciona la probeta hasta la rotura, a la velocidad de la norma
- Celda de carga mide la fuerza y registra Fm, el inicio del cuello
- Mordazas de cuña, neumáticas, para probetas roscadas o alambres
- Extensómetro mide la extensión en el tramo L0, para Ag y Agt
- Software BioLab traza la curva y calcula Rm y los alargamientos
- Panel y paro de emergencia posiciona y detiene el ensayo
Dispositivos para el ensayo de tracción
Los dispositivos de abajo se montan en la misma máquina, según la probeta y la norma:
 Mordaza de cuña5, 20 y 200 kN
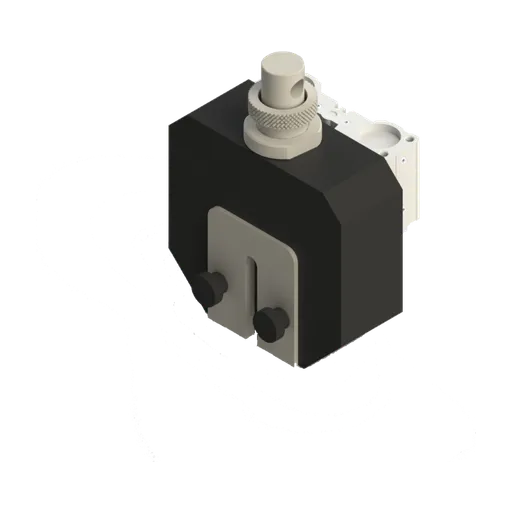 Mordaza de cuña neumática50 y 200 kN
 Mordaza para roscadostornillos y probetas roscadas
La capacidad depende del material. Para barras de acero como la del ejercicio 1, con fuerza máxima de unos 31 kN, el rango es el de la máquina de columna doble de 5 a 50 kN (MBIOII-50-M2); varillas corrugadas, perfiles y cables requieren la de 100 a 200 kN (MBIOII-200-M2). Para polímeros con estirado en frío, en los que el cuello recorre toda la probeta, la columna simple extendida ofrece la carrera necesaria. El reporte del software BioLab reúne la curva y los resultados del ensayo. Las demás capacidades están en la página de la máquina universal de ensayos.
Otros ensayos y referencias técnicas
Deformación plástica: qué es, mecanismo, fórmulas, conformado de metales y ejercicios
La deformación plástica es el cambio de forma permanente que queda en el material después de retirar la carga. En los metales comienza en el límite de fluencia y ocurre por el movimiento de dislocaciones. Vea el mecanismo, las fórmulas (εp = ε − σ/E y deformación verdadera), el conformado en frío y en caliente, cómo medirla en el ensayo de tracción (prueba de tensión) y ejercicios resueltos.
Resistencia a la tracción (Rm): qué es, fórmula, gráfica, tabla del acero y cómo medirla
La resistencia a la tracción (Rm, resistencia última) es el esfuerzo de ingeniería a la fuerza máxima del ensayo de tracción (prueba de tensión): Rm = Fm/S0. Vea los símbolos, dónde se ubica en la gráfica, la diferencia con la fluencia y con el esfuerzo de rotura, la tabla del acero con la condición del material, el CA-50 (varilla corrugada brasileña), la carga de rotura, la estimación a partir de la dureza y ejercicios.
Tenacidad de los materiales: qué es, cómo se calcula y unidades
La tenacidad es la energía que absorbe un material antes de fracturarse. Vea cómo calcularla, unidades, ensayo Charpy, tenacidad a la fractura y valores de referencia.
Coeficiente de Poisson (relación de Poisson): qué es, fórmula, valores del acero, concreto y suelo y cómo medirlo
El coeficiente de Poisson (ν), también llamado relación de Poisson, es el cociente, con signo negativo, entre la deformación transversal y la longitudinal de un material bajo carga uniaxial en el régimen elástico. Vea la fórmula, la relación con E, G y K, el intervalo de −1 a 0.5, los valores del acero (0.3 según la NBR 8800, norma brasileña de estructuras de acero), del concreto (0.2 según la NBR 6118, norma brasileña de estructuras de concreto), del caucho y de los suelos, cómo medirlo según la ASTM E132 y ejercicios resueltos.
Preguntas frecuentes
¿Qué es la estricción en el ensayo de tracción?
Es la reducción localizada de la sección transversal de la probeta, el cuello, que comienza cuando la fuerza alcanza el máximo (Rm) y se concentra hasta la rotura. Aparece en materiales dúctiles y se mide con el coeficiente de estricción Z, definido en la ISO 6892-1.
¿Estricción y formación de cuello son lo mismo?
Sí. Formación de cuello y encuellamiento traducen el inglés necking, y estricción nombra el fenómeno y también su medida, Z. En los polímeros, la propagación estable del cuello recibe el nombre de estirado en frío.
¿Cómo se calcula el coeficiente de estricción Z?
Z = (S0 − Su) / S0 × 100, con S0 el área inicial y Su la menor área después de la rotura. En probeta redonda, Z = [1 − (du / d0)²] × 100. Un diámetro que pasa de 10 mm a 6 mm da Z = 64 %.
¿En qué punto de la curva comienza la estricción?
En la fuerza máxima, que define la resistencia a la tracción Rm. Después de ella la curva de ingeniería cae, pero la curva de esfuerzo verdadero sigue subiendo, porque el material del cuello todavía se endurece por deformación.
¿Por qué ocurre la estricción?
Porque el endurecimiento por deformación (acritud) deja de compensar la pérdida de área. Según el criterio de Considère (1885), el cuello comienza cuando dσv/dεv = σv. En un material que sigue la ley de Hollomon, σ = K·εⁿ, esto ocurre en la deformación verdadera igual a n.
¿Cuál es la diferencia entre coeficiente de estricción y alargamiento?
El alargamiento A mide el aumento de la longitud de referencia y depende de ella. Z mide la menor sección y depende mucho menos de la longitud de referencia. Por eso los alargamientos solo se comparan con la misma longitud de referencia.
¿Cuál es el valor típico de Z del acero?
Depende de la condición. En el acero 1020, cerca de 50 % laminado en caliente, 66 % recocido, 68 % normalizado y 41 % estirado en frío. El inoxidable 304 recocido queda alrededor de 70 %, con mínimo de 50 % según la ASTM A276 en acabado en caliente y recocido.
¿El hierro fundido tiene estricción?
Prácticamente no. El hierro fundido gris se rompe con fractura plana y una reducción de área de cerca de 2 %: en un problema de Dowling, el diámetro pasa de 8.57 mm a 8.49 mm, lo que da Z de 1.9 %.
¿Qué es la fractura copa-cono?
Es la fractura típica de un metal dúctil después de la estricción. Se nuclean microvacíos en el centro del cuello, se unen en una grieta plana y la rotura termina por corte a unos 45°, dejando una copa en una de las partes y un cono en la otra.
¿Cómo se mide Su según la norma?
Se unen las dos partes con los ejes alineados, se mide el menor diámetro en dos planos a 90° y se usa el promedio. La ISO 6892-1 recomienda una exactitud de ±2 % en Su y el resultado de Z redondeado al 1 %.
¿Qué es la corrección de Bridgman?
Es un factor que descuenta el estado triaxial de esfuerzos en el cuello: σ = σmedio / [(1 + 2R/a)·ln(1 + a/2R)], con a el radio mínimo y R el radio de curvatura del cuello. Fue propuesta por Bridgman en 1952 y pierde exactitud en grandes deformaciones.
¿Por qué el cuello del plástico se propaga en vez de romperse?
En muchos polímeros semicristalinos, las cadenas se alinean dentro del cuello y el material estirado se endurece. El cuello se estabiliza y avanza a lo largo de la probeta con fuerza casi constante: es el estirado en frío.