
El ensayo de doblado (prueba de doblez) es un ensayo cualitativo en el que una probeta se dobla sobre un mandril (punzón o pin) de diámetro definido hasta un ángulo especificado, por lo general 90° o 180°. El resultado es aprobado o rechazado, según aparezcan o no grietas en la cara traccionada. Evalúa la ductilidad y la sanidad del material y, sobre todo, de uniones soldadas y varillas corrugadas. Las normas generales son la ISO 7438 (ABNT NBR ISO 7438 en Brasil) y la ASTM E290; en soldadura, la ISO 5173, el ASME IX y la AWS D1.1; en varilla corrugada, la NBR 7480 y la NBR 17005 (normas brasileñas de acero para concreto armado y de su método de doblado).
El ensayo de doblado no mide resistencia en MPa: esa es la función del ensayo de flexión. Responde a una pregunta más directa, de piso de planta: ¿este material, o esta soldadura, aguanta ser doblado sin agrietarse? En esta guía usted encontrará los tipos de doblado, la deformación que impone el mandril, la probeta, el procedimiento, los mandriles de las varillas CA-25, CA-50 y CA-60 (categorías brasileñas de acero para concreto), el doblado de soldadura y sus criterios de aceptación, ejercicios resueltos, las normas y los errores más comunes.
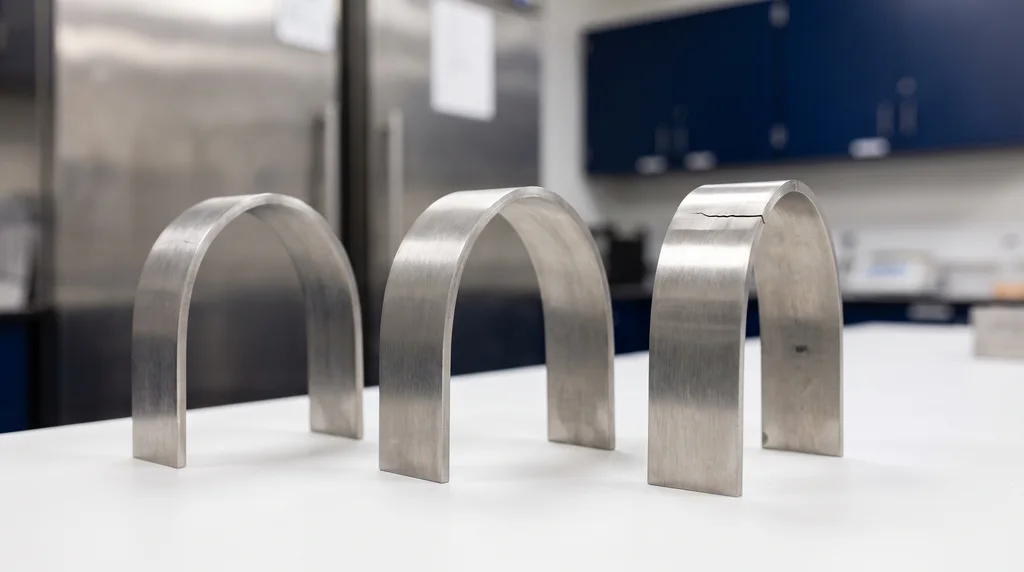
En la foto, el resultado de un ensayo: tres probetas de acero dobladas a 180°. Las dos de la izquierda llegaron al ángulo sin agrietarse; la de la derecha abrió una grieta en la parte superior de la cara externa, la traccionada, y fue rechazada.
Qué es el ensayo de doblado
La ASTM E290-22 define el ensayo como un doblado "para ductilidad" del material: después de doblada, se examina la superficie convexa (la de afuera del doblez); si la probeta se fractura, el material falló; si no se fractura, el criterio es el número y el tamaño de las grietas visibles a simple vista, según la especificación del producto. La ISO 7438:2020 describe el principio: la probeta, de sección redonda, cuadrada, rectangular o poligonal, se deforma plásticamente por doblado, sin invertir el sentido de la carga, hasta el ángulo especificado. A 180°, los brazos pueden quedar en contacto o paralelos a una distancia controlada por una calza.
En el doblez, la cara externa queda en tracción y la interna en compresión. Un material dúctil acomoda esa deformación; un material frágil, una soldadura con falta de fusión o una barra con un defecto superficial abre grietas en la cara externa. La propiedad de fondo es la ductilidad: la capacidad de deformarse plásticamente sin romperse.
El montaje más usado es el del doblado guiado, y los tres esquemas de abajo muestran el montaje, el doblez y la medición del ángulo. En el primero, la probeta, de sección redonda o rectangular, está sobre dos apoyos, con el punzón de diámetro D en el centro. En el segundo, la fuerza Q ya curvó la probeta alrededor del punzón, y la cara de afuera del doblez, la zona traccionada, es la que se examinará. El tercero muestra el ángulo de doblado α, que es cuánto giró el brazo respecto al eje original de la probeta: a 180°, los dos brazos quedan paralelos.
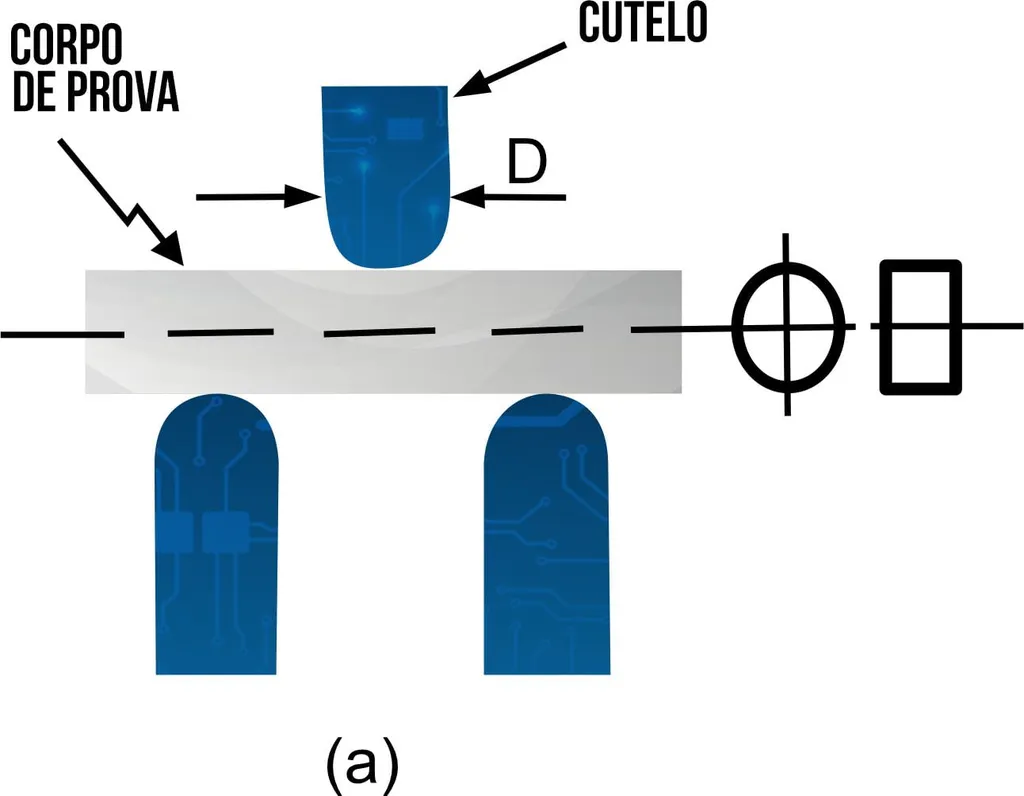
Doblado guiado: dos apoyos y un punzón (mandril) de diámetro D
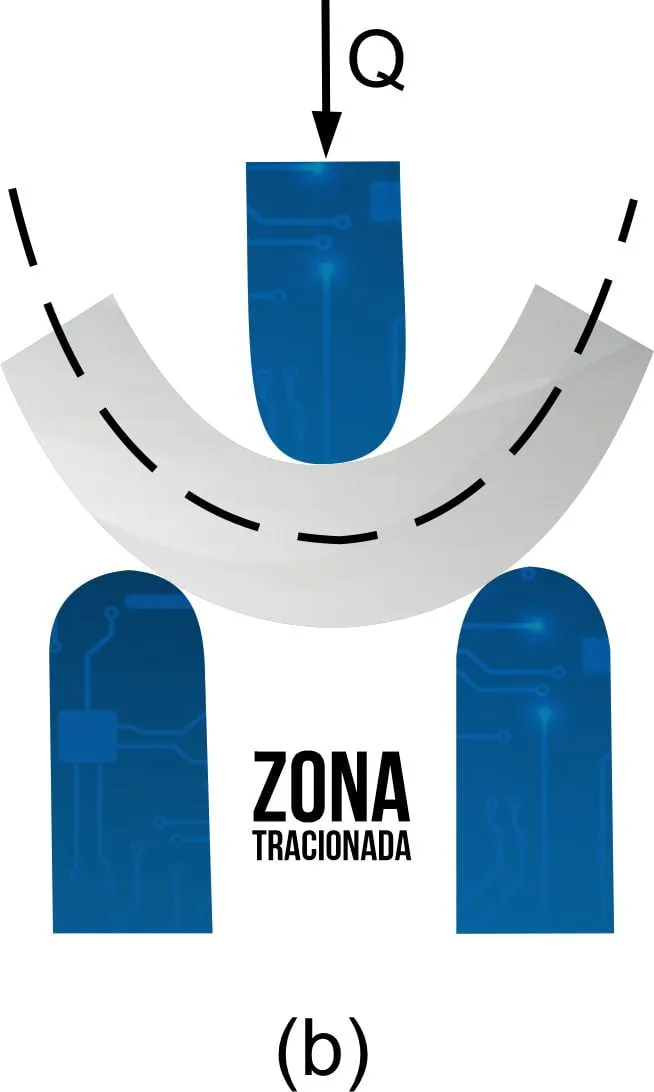
Doblado guiado: la cara externa queda en tracción
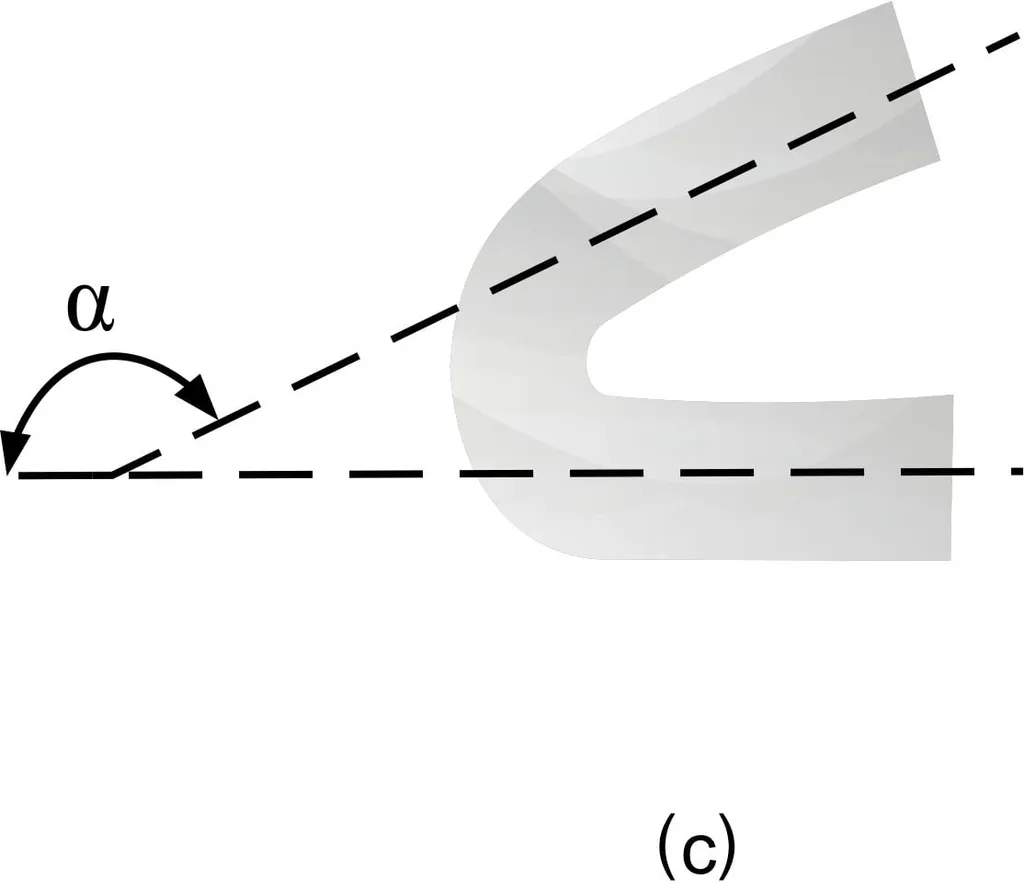
Ángulo de doblado (α)
Para qué sirve y cuáles son sus límites
El ensayo se usa tanto en la calificación de soldadores y en la liberación de lotes de varilla corrugada porque es simple, rápido y barato: el dispositivo es un par de apoyos y un mandril, y el resultado sale de una inspección visual. Al mismo tiempo, es severo donde importa. El doblez concentra la deformación en una región pequeña y la lleva mucho más allá de lo que la pieza sufre en servicio, por eso revela falta de fusión, inclusiones de escoria, porosidad y defectos superficiales que un ensayo de tracción (prueba de tensión) puede no mostrar. Un lote que empieza a ser rechazado en el doblado indica una desviación en el proceso: parámetros de soldadura, laminación, tratamiento térmico o materia prima.
El límite es la otra cara de la misma sencillez: el ensayo no da un número para diseño. No mide límite de fluencia, resistencia a la tracción, tenacidad al impacto ni resistencia a la fatiga, y el resultado solo es válido para el mandril, el ángulo y la preparación utilizados. Por eso complementa al ensayo de tracción, sin sustituirlo: en la liberación de varilla corrugada y en la calificación de procedimientos de soldadura, se exigen ambos.
Tipos de ensayo de doblado
Los tipos se distinguen por cuánto controla la herramienta la forma del doblez. La ASTM E290 define cuatro condiciones. En el guiado, un punzón o mandril de dimensiones definidas fuerza el centro de la probeta entre dos apoyos separados una distancia fija, o hacia dentro de una matriz: la geometría del doblez la impone la herramienta, lo que hace reproducible el resultado, y por eso es el método de la calificación de soldadura. En el semiguiado, la probeta se dobla en contacto con el mandril hasta el ángulo o el radio interior especificado, que es el caso típico de placas, barras y varillas corrugadas. En el libre, los extremos se acercan sin fuerza transversal sobre el doblez y sin nada en contacto con la cara interna; suele completar un doblez iniciado por otro método, hasta 180°. En el doblado y aplastado, después del doblez se aplica una fuerza transversal hasta que los brazos se tocan en toda su longitud, lo que equivale a doblar sobre un mandril de diámetro cero.
Fuera de la ASTM E290 hay otras variantes. En el doblado por envolvimiento, la probeta queda sujeta por un extremo y un rodillo gira 180° alrededor del mandril, enrollándola sobre él; se usa en materiales de bajo alargamiento y en soldaduras de aluminio. En el doblado y desdoblado de varillas corrugadas, la barra se dobla, se envejece artificialmente y se desdobla, lo que verifica si sigue siendo dúctil después de envejecer. En el doblado alternado, láminas delgadas y alambres se doblan repetidas veces en sentidos opuestos. La tabla resume los tipos y dónde se usa cada uno:
| Tipo | Cómo se realiza | Uso típico |
|---|---|---|
| Guiado (punzón y matriz) | un punzón de dimensiones definidas fuerza el centro de la probeta entre dos apoyos o hacia dentro de una matriz | calificación de soldadura (cara, raíz y lateral) |
| Por envolvimiento (rodillo) | la probeta se sujeta por un extremo y un rodillo gira 180°, enrollándola alrededor del mandril | materiales de bajo alargamiento, soldaduras de aluminio |
| Semiguiado | la probeta se dobla en contacto con el mandril hasta el ángulo o radio especificado | placas, barras, varillas corrugadas |
| Libre | los extremos se acercan sin fuerza transversal en el doblez y sin contacto interno | terminación de un doblez a 180° |
| Doblado y aplastado | doblez seguido de aplastamiento entre platos | láminas delgadas, alambres |
| Doblado y desdoblado | doblez, envejecimiento artificial (100 °C durante 1 h) y desdoblado | varillas corrugadas (ISO 15630-1) |
| Alternado | dobleces repetidos en sentidos opuestos | láminas delgadas y alambres |
Cuánto se estira la cara externa: la severidad del mandril
La severidad del ensayo la da la relación entre el diámetro del mandril (D) y el espesor o el diámetro de la probeta (t). En el doblez, la cara externa se alarga y la interna se acorta; entre ambas hay una capa que no cambia de longitud, el eje neutro. Con el eje neutro a la mitad del espesor, la deformación ingenieril en la fibra externa es:
ε = t / (D + t)
Cuanto menor es el mandril respecto al espesor, más cerrado es el doblez y mayor la deformación que la cara externa debe soportar. La gráfica de abajo muestra esa curva, con el diámetro del mandril medido en espesores, y marca los mandriles exigidos para las varillas CA-25, CA-50 y CA-60 y el mandril de 4t de las normas de soldadura.
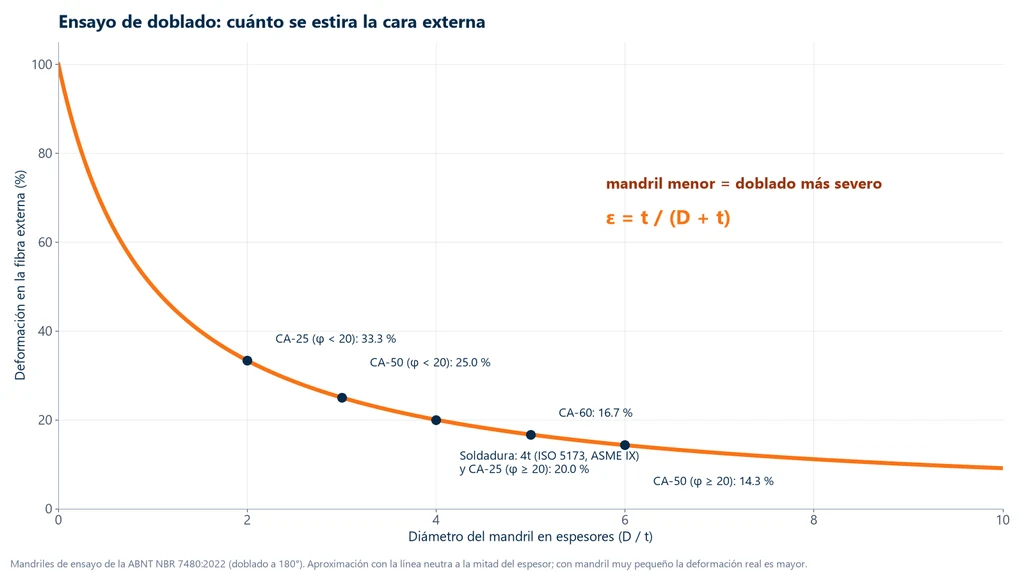
La tabla da los valores para los mandriles más usados y dónde aparece cada uno:
| D / t | Deformación en la fibra externa | Dónde aparece |
|---|---|---|
| 0 (doblez sobre sí misma) | 100 % | doblado y aplastado, materiales muy dúctiles |
| 2 | 33.3 % | varilla CA-25 con φ < 20 mm |
| 3 | 25.0 % | varilla CA-50 con φ < 20 mm |
| 4 | 20.0 % | soldadura con alargamiento ≥ 20 % (ISO 5173, ASME IX); CA-25 con φ ≥ 20 mm |
| 5 | 16.7 % | varilla CA-60 |
| 6 | 14.3 % | varilla CA-50 con φ ≥ 20 mm |
El cálculo explica la regla de las normas de soldadura: el mandril de 4t impone exactamente 20 % en la cara externa, y por eso se usa para materiales con alargamiento de al menos 20 %. Para materiales con menor alargamiento, la ISO 5173 indica resolver la misma ecuación para el mandril: d = 100·ts / A − ts, donde ts es el espesor de la probeta y A, el alargamiento mínimo del material, en %. La fórmula es una aproximación: con un mandril muy pequeño, el eje neutro se desplaza hacia dentro y la deformación real es mayor. La deformación del doblez también es local, por eso supera el alargamiento mínimo del ensayo de tracción, que es un promedio a lo largo de la longitud calibrada.
Probeta para ensayo de doblado
Según la ISO 7438, la probeta puede tener sección redonda, cuadrada, rectangular o poligonal. Las barras redondas de hasta 30 mm se ensayan en sección completa, tal como salen de producción; las varillas corrugadas y los alambres también. Las placas dan probetas rectangulares, y el espesor t entra en la elección del mandril y de la distancia entre apoyos. La longitud no es un valor fijo: depende del espesor y del dispositivo, y debe ser suficiente para que los brazos salgan de los apoyos y el doblez llegue al ángulo especificado.
El cuidado principal es con la superficie y los bordes, porque ahí nace la grieta. La zona afectada por el corte con cizalla o con soplete, que queda endurecida por deformación (acritud) o templada, se elimina por maquinado. Las aristas se redondean: radio de hasta 1 mm para espesores menores de 10 mm, 1.5 mm de 10 a 50 mm y 3 mm arriba de 50 mm. Una arista viva o con rebaba abre una grieta de borde que no tiene nada que ver con el material. En uniones soldadas, la extracción y la preparación tienen reglas propias, descritas en la sección de soldadura.
Cómo realizar el ensayo de doblado (ISO 7438)
- Preparar la probeta como se describió arriba: sin zona afectada por el corte y con las aristas redondeadas.
- Elegir el mandril según la norma del producto (NBR 7480, código de soldadura, especificación de la placa).
- Ajustar la distancia entre apoyos: l = (D + 3a) ± a/2, donde a es el espesor. Apoyos demasiado cercanos, con l ≤ D + 2a, atrapan la probeta y provocan estiramiento en lugar de doblez.
- Doblar hasta el ángulo especificado, entre 10 y 35 °C, sin invertir el sentido de la carga. En varilla corrugada, usar apoyos de giro libre.
- Examinar la cara convexa a simple vista, o con lupa si la norma lo pide, y medir las discontinuidades. Según la ASTM E290, una grieta a menos de un espesor del borde no cuenta.
- Reportar la norma, el mandril, el ángulo, la posición y el tamaño de las discontinuidades y el resultado.
La ABNT NBR 6153 (antigua norma brasileña de ensayo de doblado), que muchos textos todavía citan, fue cancelada en 2015 y sustituida por la ABNT NBR ISO 7438.
Ensayo de doblado de varilla corrugada (NBR 7480)
La ABNT NBR 7480:2024 (la norma brasileña de acero para refuerzo de concreto armado) exige que las barras y los alambres para concreto armado se doblen a 180° sobre el mandril de la tabla de abajo sin ruptura ni fisuración en la zona traccionada. El mandril se da en múltiplos del diámetro nominal de la barra, φ. El método de ensayo es el de la ABNT NBR 17005:2021 (la norma brasileña del método de doblado de varillas).
La NBR 17005 es breve y práctica. Acepta dos arreglos: dos soportes y un punzón, que es el dispositivo montado en una máquina universal, o un apoyo fijo, un mandril de doblado y un apoyo móvil que guía la barra alrededor del mandril, como en una dobladora. En el arreglo de dos soportes, los puntos que más pesan en el resultado son estos:
- Distancia entre soportes: l = (D + 3a) ± a/2, con D el diámetro del mandril y a el diámetro nominal de la barra. Para CA-50 de 12.5 mm y mandril de 3φ (37.5 mm), l = 75 ± 6 mm. La distancia no puede cambiar durante el ensayo, y la mínima existe para que la barra no se trabe entre los soportes y se estire en lugar de doblarse.
- Soportes que giran: los apoyos deben girar libremente, y soportes y punzón deben ser más largos que el diámetro de la barra y tener superficie redondeada y dura, para no marcar la barra.
- Sin pausa: una vez iniciado, el doblado solo se detiene cuando los dos brazos de la probeta quedan paralelos, a 180°.
- Probeta de la barra tal como se suministra: sin maquinar; el alambre en rollo se endereza con cuidado, y marcas de arrastre o de corte que no representen el lote invalidan la probeta.
- Inspección y reporte: la cara externa del doblez se examina a simple vista o con la vista corregida, buscando ruptura, grietas o fisuras. El reporte incluye la norma, el fabricante, la categoría, el diámetro nominal, la colada o lote, el equipo y el resultado.
Un cuidado de lectura: el texto de 2021 de la NBR 17005 remite a la tabla de mandriles de la NBR 7480:2007. Vale la tabla de la edición vigente de la NBR 7480, reproducida abajo en valores.
| Categoría | Mandril (φ < 20 mm) | Mandril (φ ≥ 20 mm) | Alargamiento mínimo en 10φ |
|---|---|---|---|
| CA-25 | 2φ | 4φ | 18 % |
| CA-50 | 3φ | 6φ | 8 % |
| CA-60 | 5φ | no aplica | 5 % |
El mandril de ensayo no es el mandril de obra: la NBR 6118 (la norma brasileña de diseño de estructuras de concreto) indica doblar las barras en obra sobre mandriles mayores (CA-50: 5φ para φ < 20 mm y 8φ para φ ≥ 20 mm), es decir, la obra es menos severa que el ensayo de liberación. Los requisitos de tracción de las varillas corrugadas están en ductilidad.
Ensayo de doblado en soldadura
En la calificación de procedimientos y de soldadores, se doblan a 180° probetas transversales a la soldadura, con el metal de soldadura y la zona afectada por el calor completamente dentro de la región doblada. Antes se retira el refuerzo (sobremonta) de la soldadura para que no genere concentración de esfuerzos. Según el lado de la soldadura que queda sometido a tracción, hay tres variantes. El artículo sobre la probeta de soldadura las detalla, junto con la tracción transversal y el procedimiento en la máquina universal:
- Doblado de cara: la cara de la soldadura queda sometida a tracción.
- Doblado de raíz: la raíz queda sometida a tracción; revela falta de penetración.
- Doblado lateral: la sección transversal queda sometida a tracción; se usa en placas gruesas (a partir de 10 mm en ASME IX).
Según ASME IX, la calificación de procedimiento con placa de menos de 19 mm lleva 2 probetas de cara y 2 de raíz, y por encima de ese espesor, 4 laterales; la calificación de soldador lleva 1 de cara y 1 de raíz. El dispositivo típico para acero común usa una probeta de 10 mm (3/8") y un punzón de 38 mm (1-1/2"), que es el mandril de 4t.
Qué se mide en el doblado de soldadura
Se mide el tamaño, en milímetros, de las discontinuidades abiertas en la cara convexa y se compara con el límite del código; se verifica el ángulo alcanzado y, cuando se solicita, se mide el alargamiento en el doblado sobre una longitud de referencia. La tabla compara los límites de los tres códigos más usados:
| Criterio | ASME IX (QW-163) | AWS D1.1:2025 | ISO 5173:2023 |
|---|---|---|---|
| Discontinuidad individual | como máximo 3 mm | como máximo 3 mm | definido por la norma de aplicación |
| Suma de las discontinuidades | no aplica | hasta 10 mm (indicaciones de 1 a 3 mm) | ídem |
| Grieta en la esquina | no cuenta si no proviene de un defecto interno | hasta 6 mm, salvo que se origine en escoria o falta de fusión | ídem |
| Ángulo | 180° | 180° | aproximadamente 180° |
ISO 5173 describe el ensayo, pero no incluye un criterio de aceptación: este proviene de la norma de calificación (ISO 15614-1 para procedimientos e ISO 9606-1 para soldadores).
Ejercicios resueltos de doblado
1. Severidad de un mandril. Placa de 10 mm doblada a 180° sobre un mandril de 40 mm: ε = 10 / (40 + 10) = 20 %. Es la condición de 4t de ASME IX y de ISO 5173.
2. Varilla CA-50 (grado brasileño de varilla corrugada). Varilla de 16 mm: mandril de 3φ = 48 mm y ε = 16 / 64 = 25 %. Varilla de 25 mm: mandril de 6φ = 150 mm y ε = 25 / 175 = 14.3 %. La varilla gruesa recibe un mandril proporcionalmente mayor.
3. Mandril y rodillos según ISO 5173. Probeta de cara de 10 mm, metal base con alargamiento mínimo de 16 %: d = 100 × 10 / 16 − 10 = 52.5 mm (comprobación: 10 / 62.5 = 16 %). ISO 5173 fija la distancia entre rodillos entre d + 2ts + 1 y d + 3.5ts, es decir, entre 73.5 mm y 87.5 mm.
4. Apoyos según ISO 7438. Barra de 8 mm sobre mandril de 24 mm: l = (24 + 24) ± 4 = 48 ± 4 mm. Con 40 mm o menos, la barra quedaría atrapada y el ensayo sería inválido.
5. Aceptación de soldadura. Después de 180°, la cara convexa muestra indicaciones de 2.0; 2.5; 0.8 y 1.5 mm y una grieta en la esquina de 5 mm sin señal de escoria. Según AWS D1.1: indicación mayor de 2.5 mm (hasta 3 mm), suma de las indicaciones entre 1 y 3 mm de 6.0 mm (hasta 10 mm) y esquina de 5 mm (hasta 6 mm): aprobada. Según ASME IX, también. Si la grieta en la esquina mostrara escoria, el límite bajaría a 3 mm y la probeta sería rechazada.
Doblado en láminas, tubos y otros materiales
En láminas metálicas, el doblado verifica si la lámina acepta el conformado que va a sufrir en la fabricación: la especificación de la lámina define el mandril y el ángulo, y el doblado se hace en probetas extraídas de la lámina, registrando la dirección de extracción, porque la lámina laminada puede agrietarse en una dirección y no en la otra. En tubos, se usa el doblado del tubo en sección completa (ISO 8491) y el aplastamiento de anillo (ISO 8492), que evalúa la ductilidad del tubo y, en los tubos con costura, la del cordón de soldadura.
En polímeros, cerámicas y compuestos, el ensayo que se hace en la práctica no es el doblado hasta un ángulo con revisión de grietas, sino el ensayo de flexión, que registra la curva fuerza × deflexión y calcula la resistencia y el módulo de flexión en MPa. En plásticos, las normas son ISO 178 y ASTM D790; las cerámicas, demasiado frágiles para doblarse, se ensayan por flexión en 3 o 4 puntos hasta la rotura. Por lo tanto, un valor de "resistencia al doblado" en MPa es resultado de un ensayo de flexión.
Errores comunes en el ensayo de doblado
- Citar la NBR 6153 (antigua norma brasileña de doblado) como vigente. Fue cancelada en 2015.
- Tratar el doblado como flexión. El doblado evalúa la deformación plástica y las grietas, no la resistencia.
- Usar el mandril de obra (NBR 6118, la norma brasileña de diseño de estructuras de concreto) en el ensayo de aceptación de la varilla (NBR 7480, la norma brasileña de varilla corrugada), o al revés, o la tabla antigua de la NBR 7480.
- Aristas vivas o con rebaba, que generan falsas grietas de borde.
- Apoyos demasiado cercanos, que atrapan la probeta y provocan estiramiento.
- Apoyos fijos en varilla, que traban la barra; use apoyos de giro libre.
- No retirar el refuerzo de la soldadura, o maquinar la pieza para ocultar un defecto.
- Mandril equivocado para un material de bajo alargamiento, como acero de alta resistencia o aluminio soldado.
- Citar la EN 10045 como norma de doblado: era de impacto Charpy y fue retirada, sustituida por ISO 148-1.
Normas del ensayo de doblado
La norma que se debe seguir depende de lo que se ensaya: ISO 7438 y ASTM E290 dan el método general para metales; la varilla y la soldadura tienen normas propias, que fijan el mandril y el criterio de aceptación. La tabla reúne las más usadas:
| Norma | Aplicación | Edición |
|---|---|---|
| ABNT NBR ISO 7438 / ISO 7438 | doblado de materiales metálicos | ISO 7438:2020; ABNT NBR ISO 7438:2022 (adopción brasileña) |
| ASTM E290 | doblado para ductilidad | E290-22 |
| ASTM E190 | doblado guiado de soldaduras | E190-21 |
| ABNT NBR 7480 | varilla corrugada (norma brasileña): requisitos, mandriles de doblado | 2024 (equivale a la de 2022 corregida con la Enmienda 1) |
| ABNT NBR 17005 | método de doblado de barras y alambres para concreto armado (norma brasileña) | 2021 |
| ISO 15630-1 | doblado y desdoblado de varillas | 2019 |
| ISO 5173 | doblado de soldaduras | 2023 |
| ASME BPVC Sección IX | calificación de soldadura (QW-160 a QW-163) | |
| AWS D1.1 | soldadura estructural de acero | 2025 |
| ISO 8491 e ISO 8492 | doblado y aplastamiento de tubos | 1998 y 2013 |
| ABNT NBR 6153 | doblado semiguiado (norma brasileña) | cancelada en 2015 |
Máquina para ensayo de doblado
En la máquina universal de ensayos, el dispositivo de doblado (dos apoyos, de preferencia rodillos de giro libre, y una cuchilla o punzón) se monta en lugar de las mordazas. La celda de carga registra la fuerza y el desplazamiento de la cuchilla, y el ángulo puede calcularse a partir del desplazamiento. La línea de máquinas universales de Biopdi hace doblado, incluso con dispositivo conforme a ISO 5173, y la capacidad depende del espesor y del diámetro: las probetas de soldadura de 10 mm y las varillas delgadas caben en el rango de 5 a 50 kN, y las varillas de diámetro grande requieren los modelos de 200 kN o 300 kN. La misma máquina hace el ensayo de tracción de las barras, que completa la aceptación del lote. El panel siguiente muestra la máquina, la función de cada parte en el doblado y el dispositivo utilizado.
La máquina universal en el ensayo de doblado
La línea M2 tiene modelos de una columna, de 200 N a 10 kN, y de doble columna, de 5 kN a 1,000 kN. Cada parte de la máquina cumple una función en el ensayo:

- Travesaño móvil baja la cuchilla entre los apoyos
- Celda de carga registra la fuerza de doblado
- Dispositivo de doblado rodillos y cuchillas de 2t, 4t, 6t...
- Ángulo calculado a partir del desplazamiento de la cuchilla
- Software BioLab fuerza × desplazamiento hasta 90° o 180°
- Panel y paro de emergencia posiciona y detiene el ensayo
Dispositivos para el ensayo de doblado
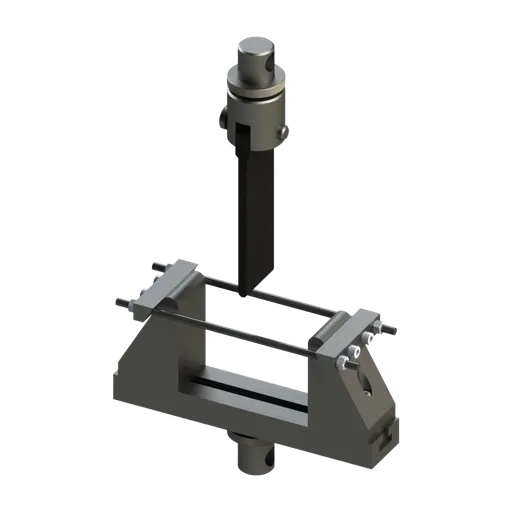
Los dispositivos siguientes se montan en la misma máquina, según la probeta y la norma:
Otros ensayos y referencias técnicas
Ensayos realizados en la máquina universal de Biopdi
 ensayo de tracción
 ensayo de compresión
 ensayo de aplastamiento
 indentación de espuma
 ensayo de flexión
 ensayo de corte (cizallamiento)
 ensayo de arrancamiento (pull-out)
 ensayo de adherencia
 ensayo de pelado (peel)
 ensayo de desgarre
 ensayo de fatiga
 tenacidad a la fractura
 ensayo de dobladoeste artículo
 ensayo de embutición (Erichsen)
 ensayo de perforación (punción)
 ensayo de fluencia lenta (creep)
 ensayo de torsión
 ensayo de tracción-torsión
 coeficiente de fricción
Referencias técnicas relacionadas
Probeta de ensayo: qué es, tipos por ensayo y material, normas y dimensiones
La probeta de ensayo es la muestra con forma y dimensiones definidas por la norma del ensayo. Vea tipos, normas y medidas en metal, plástico, concreto, madera y soldadura.
Probeta de soldadura: ensayo de tracción y de doblado según ASME IX, AWS e ISO
Probeta de soldadura: cómo extraer, maquinar y ensayar a tracción y doblado según ASME IX e ISO 15614-1, con los criterios de 3 mm y de 95 % y ejemplos.
NBR 7480: varilla corrugada (acero de refuerzo) CA-25, CA-50, CA-60 y CA-70, requisitos, tabla y ensayos
La ABNT NBR 7480:2024 (la norma brasileña de acero para concreto reforzado) fija los requisitos de las barras y alambres de acero para concreto reforzado: categorías CA-25, CA-50, CA-60 y CA-70, fluencia mínima, relación fst/fy, alargamiento, doblado, masa lineal y muestreo. Los métodos de ensayo provienen de ISO 6892-1 (ABNT NBR ISO 6892-1 en Brasil) (tracción) y de la ABNT NBR 17005 (doblado).
Preguntas frecuentes
¿Qué es el ensayo de doblado?
Es un ensayo cualitativo (prueba de doblez) en el que se dobla una probeta sobre un mandril de diámetro definido hasta 90° o 180° y se verifica si aparecen grietas en la cara sometida a tracción. Evalúa la ductilidad y la sanidad del material, principalmente de soldaduras y varillas.
¿Qué es el proceso de doblado?
En el conformado, es la deformación plástica de una lámina o barra alrededor de un eje: la cara externa queda sometida a tracción y la interna a compresión. El ensayo de doblado usa el mismo mecanismo para comprobar si el material soporta esa deformación sin agrietarse.
¿Cuáles son los tipos de ensayo de doblado?
Según ASTM E290: guiado, semiguiado, libre y doblado y aplastado. En la práctica también se usan el doblado por envolvimiento (con rodillo), el doblado y desdoblado de varillas y el doblado alternado de láminas delgadas y alambres.
¿Cuál es el diámetro del mandril para varilla CA-50?
Según ABNT NBR 7480:2024 (la norma brasileña de varilla corrugada), 3φ para barras de menos de 20 mm y 6φ para barras de 20 mm o más, doblando a 180° sin rotura ni fisuras. Para CA-25 son 2φ y 4φ, y para CA-60, 5φ.
En el ensayo de doblado de probetas soldadas, ¿qué se mide?
El tamaño, en milímetros, de las discontinuidades abiertas en la cara convexa, comparado con el límite del código (3 mm en ASME IX y en AWS D1.1), y el ángulo alcanzado. A veces también se mide el alargamiento en el doblado.
¿Cuál es el criterio de aceptación del doblado según ASME IX?
Ninguna discontinuidad abierta mayor de 3 mm en cualquier dirección en la cara convexa, con la soldadura y la zona afectada por el calor completamente dentro de la región doblada. Las grietas en la esquina no cuentan si no provienen de un defecto interno.
¿Cuál es la diferencia entre doblado de cara, de raíz y lateral?
En el de cara, la cara de la soldadura queda sometida a tracción; en el de raíz, la raíz; en el lateral, la sección transversal de la soldadura, y se usa en placas gruesas.
¿La NBR 6153 sigue vigente?
No. La ABNT NBR 6153 (antigua norma brasileña de doblado semiguiado) fue cancelada en 2015 y sustituida por la ABNT NBR ISO 7438.
¿Cuál es la diferencia entre doblado y flexión?
La flexión es cuantitativa: mide la resistencia en MPa y el módulo de flexión. El doblado es cualitativo: se dobla la pieza hasta un ángulo y se verifica si se agrietó.
¿Por qué el mandril más pequeño es más severo?
Porque la deformación en la cara externa es ε = t / (D + t): cuanto menor es el diámetro del mandril en relación con el espesor, más se estira la cara externa. Un mandril de 2t impone cerca de 33 %; uno de 6t, cerca de 14 %.
¿Qué máquina hace el ensayo de doblado?
Una máquina universal de ensayos con dispositivo de doblado, una prensa con dispositivo o una dobladora de varilla con apoyos de giro libre. La máquina universal registra la fuerza y el desplazamiento y también hace el ensayo de tracción del mismo material.