
La acritud (endurecimiento por deformación) es el fenómeno metalúrgico en el que un metal se vuelve más duro y resistente después de sufrir una deformación plástica en frío. La deformación multiplica las dislocaciones, defectos lineales del cristal, que empiezan a bloquearse unas a otras; con ello aumentan el límite de fluencia, la resistencia a la tracción y la dureza, y disminuye la ductilidad. El módulo de elasticidad no cambia.
La acritud se cuantifica por el grado de trabajo en frío (%TF), la reducción porcentual de área que sufrió la pieza, y por el exponente de endurecimiento por deformación n de la ley de Hollomon, medido en ensayo de tracción (prueba de tensión) según ISO 10275:2020 o ASTM E646-16(2024). El artículo va del mecanismo a la medición, al recocido y a ejercicios resueltos.
Qué es la acritud
Por encima del límite de fluencia, parte de la deformación de un metal deja de ser recuperable: es la deformación plástica. En los metales dúctiles, cuanto más se deforma el metal, más esfuerzo se necesita para deformarlo un poco más. Este aumento de la resistencia a la deformación plástica, causado por la propia deformación, es la acritud, también llamada endurecimiento por deformación o trabajo en frío (en inglés, strain hardening o work hardening; Callister y Rethwisch, Ciencia e ingeniería de materiales, cap. 7).
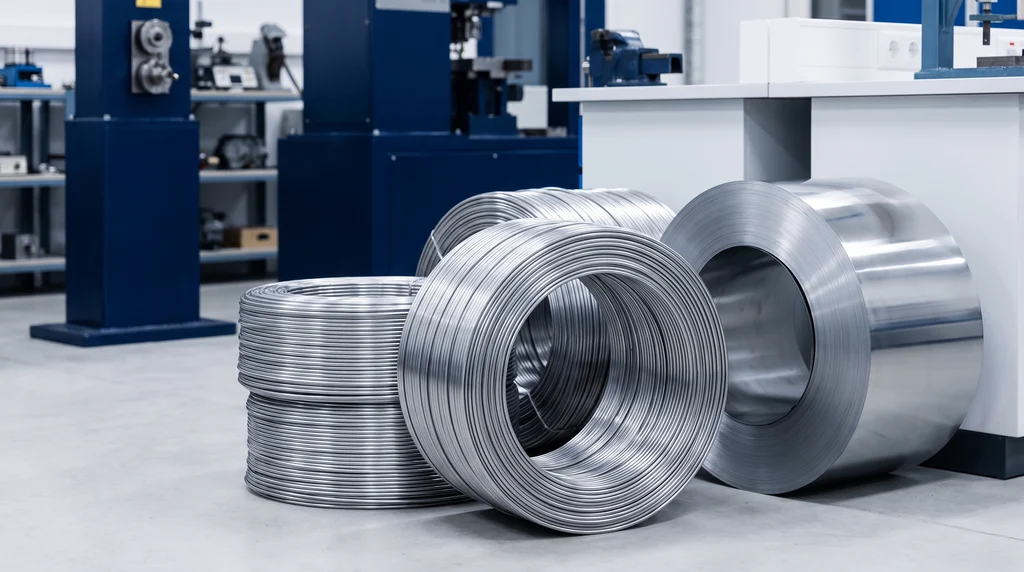
En la foto, rollos de alambre de acero trefilado y un rollo de tira laminada en frío: el trefilado y el laminado en frío son los procesos en los que la acritud aumenta la resistencia del producto.
El "frío" del nombre no se refiere a la temperatura ambiente, sino a la temperatura de recristalización del metal, aquella en la que forma granos nuevos y pierde la acritud (tema de la sección sobre recocido). Deformar por debajo de ella es trabajo en frío, y la acritud se acumula; deformar por encima de ella es trabajo en caliente, y la acritud se elimina a medida que se forma. Para el plomo y el estaño, que recristalizan cerca de la temperatura ambiente (Callister, Tabla 7.2), deformar a 20 °C ya es trabajo en caliente, y por eso prácticamente no adquieren acritud en servicio.
Un clip doblado varias veces en el mismo punto se vuelve más duro con cada doblez y termina agrietándose. En la industria el efecto se usa a propósito. El acero AISI 1020 laminado en caliente tiene un esfuerzo de fluencia típico de 205 MPa, Rm de 380 MPa y alargamiento de 25 %; trefilado en frío, pasa a 350 MPa de fluencia y 420 MPa de Rm, con alargamiento de cerca de 15 % (valores típicos de la tabla ASM). La fluencia subió 71 %, la resistencia 11 %, y la ductilidad bajó: es el intercambio que hace toda acritud. En el diagrama esfuerzo-deformación, la acritud es el tramo entre el final de la fluencia y la resistencia a la tracción, en el que la curva sube porque el metal se endurece mientras se deforma.
Por qué el metal se endurece: el papel de las dislocaciones
Un cristal metálico real contiene dislocaciones, defectos lineales en los que una fila de átomos queda fuera de lugar. La deformación plástica de los metales ocurre por deslizamiento, el desplazamiento de planos de átomos, y este no ocurre de una sola vez: avanza por el movimiento de las dislocaciones, que rompen y rehacen pocos enlaces a la vez. La teoría fue propuesta en 1934, de forma independiente, por G. I. Taylor, E. Orowan y M. Polanyi.
La acritud nace del propio deslizamiento: las dislocaciones se multiplican mientras se mueven. Las nuevas provienen de las existentes, de los límites de grano y de irregularidades de la superficie, y la distancia media entre ellas disminuye. Cada una distorsiona la red a su alrededor, y esos campos se repelen, se cruzan y se enredan. Mover una dislocación a través del enredo exige más esfuerzo, y por eso la fluencia sube conforme el metal se deforma.
La tabla siguiente da el orden de magnitud, en longitud de dislocaciones por unidad de volumen (Callister y Rethwisch): la deformación intensa multiplica la densidad por un millón o más, y el tratamiento térmico elimina buena parte de ello.
| Estado del metal | Densidad (mm⁻²) | Densidad (cm⁻²) |
|---|---|---|
| Cristal solidificado cuidadosamente | cerca de 10³ | cerca de 10⁵ |
| Metal muy deformado | 10⁹ a 10¹⁰ | 10¹¹ a 10¹² |
| Metal deformado y después tratado térmicamente | 10⁵ a 10⁶ | 10⁷ a 10⁸ |
La acritud es uno de los cuatro mecanismos clásicos de endurecimiento de los metales, todos basados en dificultar el movimiento de las dislocaciones; los otros son la reducción del tamaño de grano, la solución sólida y la precipitación. Lo que la distingue es que basta con deformar la pieza, sin cambiar la composición ni calentar. Tampoco se confunde con el temple, que endurece el acero por enfriamiento rápido y formación de martensita. La visión de conjunto de las propiedades está en propiedades mecánicas de los materiales.
El mecanismo explica también por qué la acritud es un fenómeno de los metales. En las cerámicas las dislocaciones prácticamente no se mueven a temperatura ambiente, y estas se rompen sin deformación plástica. En los polímeros hay endurecimiento bajo gran deformación, pero por otro mecanismo: la orientación de las cadenas moleculares.
Qué cambia la acritud en las propiedades
La acritud aumenta todas las propiedades ligadas al inicio y a la continuación de la deformación plástica. El límite de fluencia es el que más sube, porque es exactamente el esfuerzo necesario para mover las dislocaciones. La resistencia a la tracción también sube, en menor proporción, como en el 1020 trefilado. La dureza, que es resistencia a la deformación plástica localizada, acompaña a la fluencia. En el acero de bajo carbono, la meseta de fluencia en general desaparece.
El precio es la ductilidad. El alargamiento y la reducción de área disminuyen, porque el metal ya consumió parte de la deformación plástica que soportaría antes de romperse, y la tenacidad en tracción baja cuando esa pérdida pesa más que la ganancia de resistencia. Un metal con mucha acritud no acepta un nuevo conformado sin agrietarse.
Lo que no cambia es el módulo de elasticidad. El módulo depende de los enlaces entre los átomos, y la acritud solo cambia la cantidad de defectos. Por eso es incorrecto decir que el metal con acritud se vuelve "más rígido": se vuelve más resistente y más duro, con la misma rigidez. En menor escala, la resistividad eléctrica sube un poco, y el metal pasa a almacenar energía de deformación y esfuerzos residuales. Esa energía es la fuerza motriz de la recristalización, y son los esfuerzos residuales, no la pérdida de ductilidad, los que pueden favorecer la corrosión bajo esfuerzo. La tabla resume los efectos:
| Propiedad | Efecto de la acritud | Motivo |
|---|---|---|
| Límite de fluencia (Re, Rp0.2) | sube mucho | más esfuerzo para mover dislocaciones enredadas |
| Resistencia a la tracción (Rm) | sube | mismo mecanismo, en menor proporción |
| Dureza | sube | resistencia a la deformación plástica localizada |
| Alargamiento y reducción de área | bajan | parte de la capacidad de deformarse ya se usó |
| Módulo de elasticidad E | no cambia | depende de los enlaces atómicos, no de los defectos |
| Resistividad eléctrica | sube un poco | las dislocaciones dispersan los electrones |
| Energía almacenada y esfuerzos residuales | suben | distorsión de la red alrededor de las dislocaciones |
La acritud vista en el ensayo de tracción: descarga y recarga
El ensayo de tracción muestra la acritud directamente. Descargada a la mitad del tramo plástico, la probeta baja por una recta paralela al tramo elástico, con la misma pendiente E, y queda con deformación permanente. Al recargarla, sube por la misma recta y solo vuelve a fluir en el esfuerzo en el que fue descargada.
La gráfica siguiente lo muestra en un acero de bajo carbono recocido. La curva se calculó en esfuerzo y deformación verdaderos con la ley de Hollomon, con K = 600 MPa y n = 0.21 de Callister; ambas cosas se explican en la sección sobre la ley de Hollomon, y aquí basta con leer la forma de la curva. El metal recocido fluye en cerca de 163 MPa. Descargado con 10 % de deformación plástica, en 370 MPa, queda con 10 % de alargamiento permanente y, en la recarga, solo vuelve a fluir en 370 MPa: la fluencia se duplicó con creces, y la recta de descarga paralela al tramo elástico muestra que el módulo no cambió.
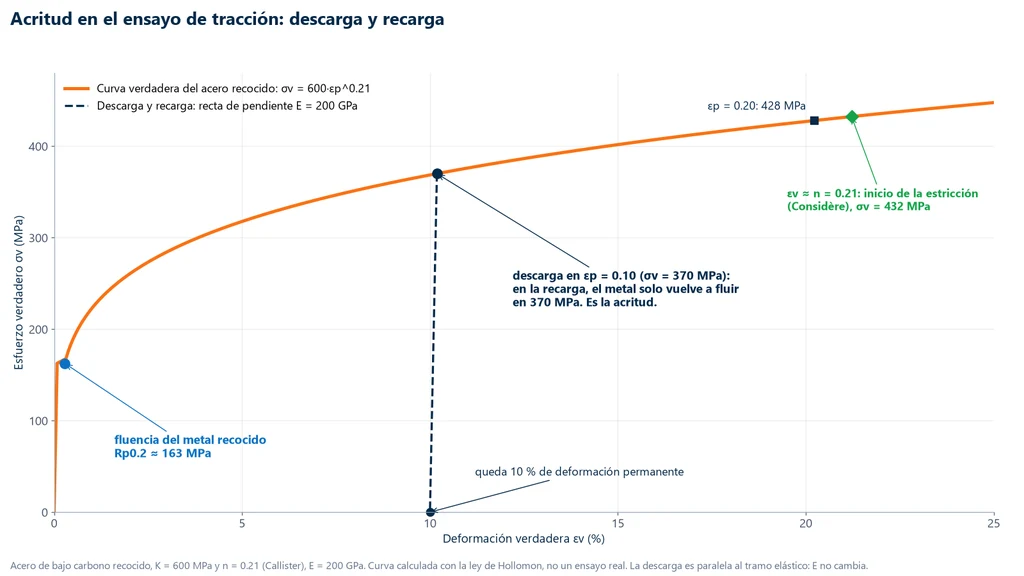
En una pieza conformada en frío, el laminado o el trefilado hacen el papel de la primera carga, y la pieza terminada fluye en el nivel en que se detuvo el conformado. Una salvedad: el metal con acritud por tracción fluye con un esfuerzo menor si la carga se invierte a compresión. Es el efecto Bauschinger, que importa en cargas alternantes.
Grado de trabajo en frío (%TF)
En la industria, la cantidad de acritud de una pieza conformada se expresa por el grado de trabajo en frío, la reducción porcentual del área de la sección transversal:
- Fórmula general: %TF = (A0 − Ad) / A0 × 100, con A0 el área original y Ad el área después de la deformación (Callister, Ec. 7.8).
- Barra o alambre redondo: %TF = (d0² − dd²) / d0² × 100, porque el área es proporcional al cuadrado del diámetro.
- Lámina laminada con ancho constante: %TF = (t0 − td) / t0 × 100, porque el área es proporcional al espesor.
El error más común es aplicar la fórmula a los diámetros: una barra trefilada de 15.2 a 12.2 mm tiene 35.6 %TF, y el cálculo con diámetros daría 19.7 % (ejercicio 1).
Para cada aleación, curvas obtenidas en ensayo relacionan el %TF con las propiedades: la fluencia y la Rm suben, y el alargamiento cae rápidamente desde los primeros grados de trabajo en frío. Callister y Rethwisch las presentan para el acero 1040, el latón y el cobre (Fig. 7.19); el cobre con 35.6 %TF pasa a tener una Rm de cerca de 340 MPa y un alargamiento de cerca de 7 %. Es con estas curvas que el %TF especifica la condición de suministro de un producto trabajado en frío.
Ley de Hollomon y exponente de endurecimiento por deformación n
El %TF dice cuánto se deformó una pieza, no cuánto se endurece el material con cada incremento de deformación. Esa información es una propiedad del material, el exponente de endurecimiento por deformación n, y se obtiene de la curva del ensayo de tracción.
Esfuerzo y deformación verdaderos
La ley de Hollomon usa la curva verdadera: el esfuerzo σv divide la fuerza entre el área instantánea, y la deformación εv = ln(L / L0) suma los alargamientos divididos entre la longitud de cada instante. Como la deformación plástica no cambia el volumen, ambos se obtienen de la curva de ingeniería mientras la deformación es uniforme: σv = R·(1 + e) y εv = ln(1 + e), donde R es el esfuerzo de ingeniería y e la deformación de ingeniería. Las conversiones solo valen hasta la fuerza máxima, donde comienza la estricción; la comparación entre las dos curvas está en el artículo del diagrama esfuerzo-deformación.
La ecuación de Hollomon
En 1945, J. H. Hollomon ("Tensile Deformation", Transactions of the AIME, v. 162, p. 268-290) propuso describir la curva verdadera en el tramo plástico uniforme mediante σv = K·εvn, simplificando la ley de potencia que Ludwik había publicado en 1909. Los dos parámetros tienen significado físico:
- n, exponente de endurecimiento por deformación: adimensional, entre 0 y 1. Con n = 0 el material fluiría sin endurecerse; con n = 1, el esfuerzo crecería en proporción a la deformación. La mayoría de los metales queda entre 0.10 y 0.50, y cuanto mayor es n, más se endurece el metal al deformarse.
- K, coeficiente de resistencia: en MPa, es el esfuerzo verdadero que daría la ley en εv = 1. No se alcanza en el ensayo: indica el nivel de resistencia de la curva.
Con logaritmos, la ley se convierte en una recta de pendiente n: ln σv = ln K + n·ln εv. Es la forma que usan las normas para medir n, y con dos puntos de la curva verdadera ya se estima el exponente: n = ln(σ2/σ1) / ln(ε2/ε1). La tabla reúne estas fórmulas y la del %TF:
| Magnitud | Fórmula | Observación |
|---|---|---|
| Grado de trabajo en frío | %TF = (A0 − Ad) / A0 × 100 | usar áreas, no diámetros |
| Esfuerzo verdadero | σv = R·(1 + e) | válido hasta la fuerza máxima |
| Deformación verdadera | εv = ln(1 + e) | válida hasta la fuerza máxima |
| Ley de Hollomon | σv = K·εvn | K en MPa, n adimensional |
| Forma logarítmica | ln σv = ln K + n·ln εv | n es la pendiente de la recta |
| n con dos puntos | n = ln(σ2/σ1) / ln(ε2/ε1) | puntos en el régimen uniforme |
Valores de n y K por material
n y K dependen del material y de su condición. La tabla presenta los valores de Callister (Fundamentals of Materials Science and Engineering, 2ª ed., 2005):
| Material | Condición | n | K (MPa) |
|---|---|---|---|
| Acero de bajo carbono | recocido | 0.21 | 600 |
| Acero aleado 4340 | revenido a 315 °C | 0.12 | 2,650 |
| Acero inoxidable 304 | recocido | 0.43 a 0.45 | 1,400 |
| Cobre | recocido | 0.44 | 530 |
| Latón naval | recocido | 0.21 | 585 |
| Aleación de aluminio 2024 | T3 | 0.17 | 780 |
| Aleación de magnesio AZ31B | recocida | 0.16 | 450 |
La gráfica de abajo muestra cuatro de estos materiales en escala log-log: cada recta tiene la pendiente de su n, el cuadrado en εv = 1 marca K, el círculo marca el fin del régimen uniforme (criterio de Considère, a continuación) y la franja verde es el intervalo de ajuste de 10 % a 20 % usado en la medición. La gráfica deshace una confusión común: el cobre recocido tiene el mayor n y el menor esfuerzo de la gráfica. El n dice cuánta resistencia gana el metal al deformarse, y el nivel de esfuerzo lo da K; el acero 4340 revenido, con el menor n, es el más resistente.
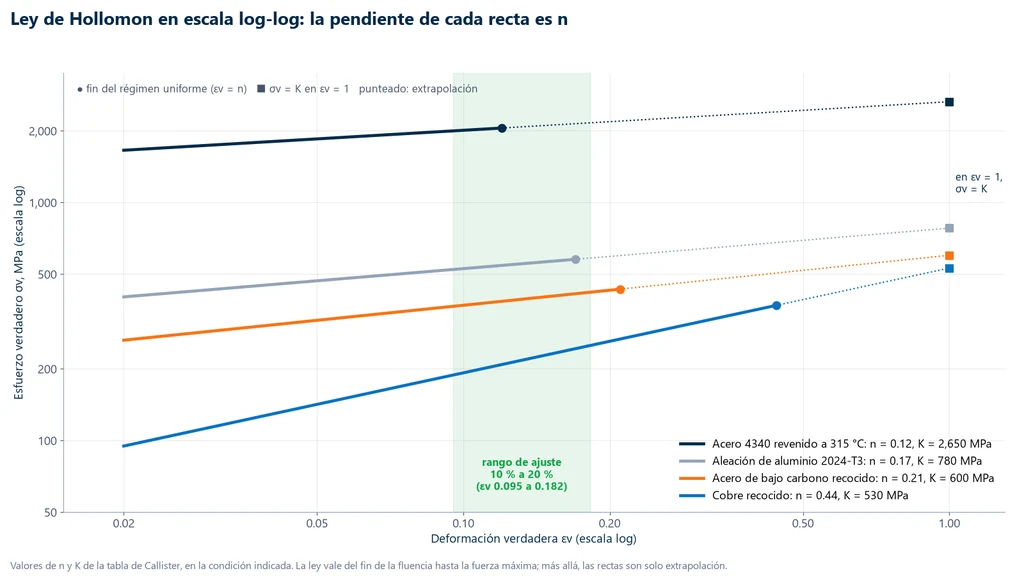
Otras compilaciones dan números distintos. Una tabla que reúne a Kalpakjian y el ASM Handbook da n = 0.26 y K = 530 MPa para el acero de bajo carbono recocido, n = 0.54 para el cobre recocido y n = 0.45 para el inoxidable 304 recocido (para el inoxidable, las ediciones de Callister varían entre 0.43 y 0.45). No es un error: n y K dependen de la composición, del tamaño de grano, del intervalo de ajuste y de si la deformación es total o plástica, y solo son comparables con la condición y el intervalo declarados. La misma compilación muestra el punto más importante para el conformado: el acero de bajo carbono trabajado en frío tiene un n de alrededor de 0.08, contra 0.26 en el recocido. El metal con acritud ya gastó buena parte de su capacidad de endurecerse por deformación. También hay un patrón por estructura: los metales cúbicos centrados en las caras recocidos, como el cobre, el latón y el inoxidable 304, tienen n alto y se endurecen mucho por deformación.
El n y la estricción: criterio de Considère
Según el criterio de Considère (1885), la estricción comienza cuando el endurecimiento por deformación deja de compensar la pérdida de área, es decir, cuando dσv/dεv = σv. Aplicado a la ley de Hollomon, el criterio da εu = n: la deformación verdadera uniforme es igual al exponente de endurecimiento por deformación. El acero recocido de la primera gráfica, con n = 0.21, empieza a formar cuello en εv ≈ 0.21, lo que equivale a cerca de 23 % de deformación de ingeniería.
En una lámina, un n alto significa que la deformación se reparte en lugar de concentrarse en un punto, lo que lo convierte en el número más revisado en el estampado. La ASTM E646 declara que el valor n sirve para estimar la deformación al inicio de la estricción y para comparar la formabilidad por estirado de metales similares. En el embutido profundo pesa más otro coeficiente, el de anisotropía r (ISO 10113); ambos se tratan en el artículo del ensayo de embutición.
Cómo medir el exponente n: ISO 10275 y ASTM E646
El n se mide en un ensayo de tracción común, registrado con precisión en el tramo plástico uniforme. Las normas son la ISO 10275:2020, para láminas y flejes metálicos, y la ASTM E646-16(2024), para láminas de 0.13 a 6.4 mm (otras formas solo por acuerdo). El procedimiento tiene estos pasos:
- Preparar el ensayo: probeta de lámina conforme a la ISO 6892-1 o la ASTM E8/E8M, ensayada entre 10 °C y 35 °C (ISO 10275).
- Asegurar la medición: la ISO 10275 exige una máquina con fuerza de clase 1 o mejor (ISO 7500-1) y un extensómetro de clase 2 o mejor (ISO 9513), de clase 1 si el valor r se mide en el mismo ensayo. El desplazamiento del travesaño no sirve, porque incluye la holgura de las mordazas y la deformación de la máquina.
- Controlar la velocidad: en el tramo plástico, la velocidad de deformación no debe superar 0.008 s⁻¹ (ISO 10275).
- Convertir la curva: pasar fuerza y alargamiento a esfuerzo y deformación verdaderos. En la edición de 2020 de la ISO 10275 el n es el exponente de la deformación verdadera plástica, εp: la parte elástica se descuenta de la total. La edición de 2007 permitía omitir la resta cuando la parte elástica era menor que 10 % de la total.
- Elegir el intervalo: solo vale el tramo plástico continuo y uniforme, después del fin de la meseta de fluencia, si la hay, y antes de la fuerza máxima. La Nota 4 de la ASTM E646 registra que el intervalo de 10 % a 20 % de deformación de ingeniería se usa con frecuencia en aceros de bajo carbono para estampado.
- Ajustar y reportar: hacer la regresión lineal de ln σv contra ln εp en el intervalo elegido; la pendiente es n. El resultado se reporta con el intervalo, por ejemplo n10-20 = 0.22.
Una sola ley de potencia puede no describir toda la curva: la ASTM E646 admite reportar más de un n, y existen otros modelos, como los de Ludwik, Swift y Voce. Las aleaciones de aluminio-magnesio con fluencia serrada (efecto Portevin-Le Chatelier) requieren la regresión automática de la ISO 10275. El ejercicio 4 hace el cálculo completo.
Acritud y recocido: recuperación, recristalización y crecimiento de grano
La acritud es permanente a temperatura ambiente, pero un tratamiento térmico la elimina. Al calentarse, el metal libera la energía almacenada en las dislocaciones en tres etapas, que juntas forman el recocido (Callister, secciones 7.11 a 7.13):
- Recuperación: con la difusión atómica activada por el calor, parte de las dislocaciones se reorganiza en arreglos de menor energía y parte se aniquila. Los esfuerzos internos y la resistividad disminuyen, pero la resistencia mecánica baja poco.
- Recristalización: se forman granos nuevos, equiaxiales y con pocas dislocaciones, que consumen el metal deformado. La resistencia y la ductilidad vuelven a los valores previos al trabajo en frío.
- Crecimiento de grano: si el calentamiento continúa después de la recristalización, los granos mayores crecen a costa de los menores y la resistencia baja un poco más, por el efecto del tamaño de grano.
La recristalización, por lo tanto, no es una alternativa al recocido, sino la etapa del recocido que elimina la acritud. Las etapas se confirman por metalografía, con cortadora, pulidora y microscopio metalográfico. La visión general de los tratamientos está en tratamientos térmicos de los metales.
Temperatura de recristalización
La temperatura de recristalización es aquella en la que la recristalización se completa en 1 hora, típicamente entre 1/3 y 1/2 de la temperatura absoluta de fusión, es decir, de 0.3 a 0.5 Tf en kelvin (Callister). No es una constante del metal: baja cuando aumenta el %TF, porque hay más energía almacenada, y sube con impurezas y elementos de aleación. La tabla presenta los valores de Callister y Rethwisch (Tabla 7.2) y la razón en kelvin:
| Metal o aleación | Recristalización, 1 h (°C) | Fusión (°C) | Razón en kelvin |
|---|---|---|---|
| Aluminio (99.999 %) | 80 | 660 | 0.38 |
| Cobre (99.999 %) | 120 | 1,085 | 0.29 |
| Latón (60Cu-40Zn) | 475 | funde en un intervalo | no calculada |
| Níquel (99.99 %) | 370 | 1,455 | 0.37 |
| Hierro | 450 | 1,538 | 0.40 |
La fila del latón muestra el efecto de la aleación: el cobre puro recristaliza a 120 °C, y la adición de 40 % de zinc lleva esa temperatura a 475 °C.
Trabajo en frío y trabajo en caliente
La elección entre los dos tipos de conformado definidos al inicio del artículo es una decisión de proceso. En frío, la pieza gana resistencia, acabado y precisión dimensional, pero la ductilidad se agota y las reducciones por pasada son limitadas. En caliente, la recristalización ocurre durante la deformación (recristalización dinámica), y el metal acepta grandes reducciones con fuerzas menores. Por eso no existe la "acritud en caliente": el término correcto es trabajo, o conformado, en caliente. El laminado, el forjado y la extrusión pueden hacerse de las dos formas.
Acritud en la industria
La acritud es a la vez recurso y límite del conformado en frío. Las aplicaciones más comunes son estas:
- Trefilado de alambres y barras: hileras de diámetro decreciente elevan el límite de fluencia, como en el 1020 estirado en frío.
- Laminado en frío de láminas y flejes: da un espesor preciso y la resistencia especificada; la lámina de las latas de bebida se lamina en frío.
- Estampado: las zonas más deformadas salen más resistentes, y un n alto evita la estricción localizada.
- Recocido intermedio: cuando la reducción total agotaría la ductilidad, el proceso se divide en etapas con recocidos entre ellas.
- Endurecimiento superficial por deformación: el granallado (shot peening) y el bruñido con rodillo endurecen por deformación solo la superficie y dejan en ella esfuerzos residuales de compresión.
La acritud también aparece donde no se planeó: todo doblez en frío endurece la zona doblada, y el ensayo de doblado verifica si el material acepta esa deformación sin agrietarse.
Ejercicios resueltos
Los cinco ejercicios siguen el orden del artículo, del %TF a la temperatura de recristalización.
Ejercicio 1: grado de trabajo en frío de una barra de cobre
Una barra de cobre de 15.2 mm de diámetro se trefila a 12.2 mm. Calcule el %TF.
- Como el área es proporcional a d², basta usar los cuadrados: d0² = 15.2² = 231.04 y dd² = 12.2² = 148.84.
- %TF = (231.04 − 148.84) / 231.04 × 100 = 82.20 / 231.04 × 100 = 35.6 %.
- Según las curvas de Callister (Fig. 7.19), el cobre con ese %TF tiene una Rm de unos 340 MPa y un alargamiento de alrededor de 7 %.
- Cálculo erróneo, con diámetros: (15.2 − 12.2) / 15.2 = 19.7 %.
Ejercicio 2: esfuerzo verdadero con la ley de Hollomon
Acero de bajo carbono recocido, K = 600 MPa y n = 0.21 (Callister). Calcule σv en εv = 0.10 y 0.20 y compárelo con la fluencia del metal recocido.
- εv = 0.10: 0.100.21 = e0.21 × ln 0.10 = e−0.4835 = 0.6166, por lo tanto σv = 600 × 0.6166 = 370 MPa.
- εv = 0.20: 0.200.21 = e−0.3380 = 0.7132, por lo tanto σv = 428 MPa. Duplicar la deformación eleva el esfuerzo en cerca de 16 %.
- Fluencia del recocido, en la deformación plástica de 0.2 %: 600 × 0.0020.21 = 163 MPa. La pieza deformada hasta 0.10 y descargada pasa a fluir a 370 MPa, 2.3 veces ese valor, como en la primera gráfica.
Ejercicio 3: n y K a partir de dos puntos
En la curva verdadera de un metal: σ1 = 400 MPa en ε1 = 0.05 y σ2 = 520 MPa en ε2 = 0.20. Calcule n y K.
- n = ln(520/400) / ln(0.20/0.05) = ln 1.30 / ln 4 = 0.2624 / 1.3863 = 0.19.
- K = σ1 / ε1n = 400 / 0.050.1893 = 400 / 0.5672 = 705 MPa.
- Comprobación: 705 × 0.200.1893 = 705 × 0.7374 = 520 MPa.
Ejercicio 4: n de una lámina ensayada con extensómetro
Probeta de lámina con sección de 12.5 mm × 1.0 mm (S0 = 12.5 mm²) y extensómetro de L0 = 50 mm. La celda de carga registra F = 4.00 kN con ΔL = 5.0 mm (e = 0.10) y F = 4.40 kN con ΔL = 10.0 mm (e = 0.20). Considere E = 200 GPa. Calcule n, K y la deformación uniforme.
- Esfuerzos de ingeniería: R1 = 4,000 / 12.5 = 320 MPa; R2 = 4,400 / 12.5 = 352 MPa.
- Esfuerzos verdaderos: σ1 = 320 × 1.10 = 352.0 MPa; σ2 = 352 × 1.20 = 422.4 MPa.
- Parte plástica, descontando la elástica R/E: ep1 = 0.10 − 320/200,000 = 0.0984; ep2 = 0.20 − 352/200,000 = 0.1982.
- Deformaciones verdaderas plásticas: εp1 = ln 1.0984 = 0.0939; εp2 = ln 1.1982 = 0.1809.
- n = ln(422.4/352.0) / ln(0.1809/0.0939) = 0.1823 / 0.6559 = 0.28. Sin descontar la parte elástica, el resultado sería 0.281: la corrección pesa poco aquí, pero es lo que exige la ISO 10275:2020.
- K = 352.0 / 0.09390.278 ≈ 679 MPa.
- Considère: εu ≈ n = 0.28, lo que equivale a una deformación de ingeniería uniforme de e0.28 − 1 ≈ 32 %.
Los datos son didácticos: en un ensayo real la regresión usa todos los puntos entre 10 % y 20 %, y el resultado se reporta como n10-20.
Ejercicio 5: estimación de la temperatura de recristalización
Estime la temperatura de recristalización del hierro y del cobre con la regla de 0.3 a 0.5 Tf y compárela con la tabla.
- Hierro: Tf = 1,538 °C = 1,811 K. Con 0.4·Tf: 0.4 × 1,811 = 724 K = 451 °C, prácticamente los 450 °C de la tabla.
- Cobre: Tf = 1,085 °C = 1,358 K. El intervalo de 0.3 a 0.5·Tf da de 407 a 679 K, es decir, 134 a 406 °C.
- La tabla da 120 °C para el cobre 99.999 %, por debajo del intervalo: un metal muy puro recristaliza por debajo de la regla general, porque son las impurezas las que elevan esa temperatura.
Normas de la acritud y del exponente n
El exponente n tiene normas de método propias, que se apoyan en las normas del ensayo de tracción y de la calibración de los instrumentos. La tabla reúne las citadas en este artículo:
| Norma | Qué trata | Edición |
|---|---|---|
| ISO 10275 | exponente de endurecimiento por deformación n de láminas y flejes metálicos | 2020 |
| ASTM E646 | valor n de láminas metálicas de 0.13 a 6.4 mm | E646-16(2024) |
| ABNT NBR ISO 6892-1 | ensayo de tracción de metales a temperatura ambiente (adopción brasileña de la ISO 6892-1) | 2024 |
| ISO 6892-1 | ensayo de tracción de metales a temperatura ambiente | 2019 |
| ASTM E8/E8M | ensayo de tracción de metales | E8/E8M-25 |
| ISO 9513 | calibración de extensómetros (clase 2 o mejor para el n) | 2012 |
| ABNT NBR ISO 7500-1 | verificación de la fuerza de la máquina (clase 1 para el n; adopción brasileña de la ISO 7500-1) | 2023 |
| ISO 10113 | coeficiente de anisotropía plástica r de láminas | no indicada |
Máquina para medir la acritud y el exponente n
Medir el n exige registrar de forma continua, con velocidad controlada, la fuerza, con una celda de carga clase 1, y el alargamiento, con un extensómetro fijado en la longitud calibrada. La máquina universal Biopdi de la línea M2 es electromecánica y cumple con esto: tiene modelos de 200 N a 1,000 kN, celdas de carga clase 1, extensómetros clip-on y el software BioLab, que traza la curva y arma el reporte. El panel siguiente muestra la máquina, la función de cada parte en la medición de la acritud y las mordazas utilizadas.
La máquina universal en el ensayo de tracción
La línea M2 tiene modelos de columna sencilla, de 200 N a 10 kN, y de doble columna, de 5 kN a 1,000 kN. Cada parte de la máquina cumple una función en la medición de la acritud y del n:

- Travesaño móvil tracciona la probeta a la velocidad de deformación de la norma
- Celda de carga mide la fuerza F, clase 1
- Mordazas de cuña, neumáticas, para roscados o alambres
- Extensómetro mide ΔL en la longitud L0, desde la fluencia hasta la fuerza máxima
- Software BioLab divide entre S0 y L0, traza la curva y arma el reporte
- Panel y paro de emergencia posiciona y detiene el ensayo
Dispositivos para el ensayo de tracción
Los dispositivos siguientes se montan en la misma máquina, según la probeta y la norma:
 Mordaza de cuña5, 20 y 200 kN
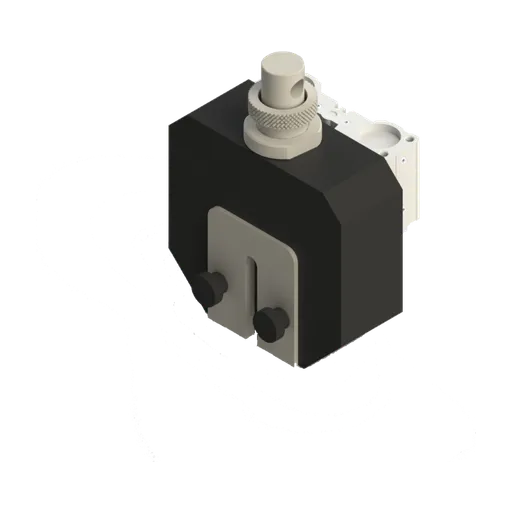 Mordaza de cuña neumática50 y 200 kN
 Mordaza para roscadostornillos y probetas roscadas
Para láminas metálicas como la del ejercicio 4, el rango indicado es el de la máquina universal de 5 a 50 kN (MBIOII-50-M2), de doble columna, diseñada para metales, láminas, materiales compuestos y sujetadores. Para varillas corrugadas, perfiles y cables trabajados en frío, el modelo es la máquina universal de 100 a 200 kN (MBIOII-200-M2). En el software BioLab, las fórmulas de cálculo personalizadas permiten crear magnitudes propias a partir de la fuerza, la posición y el extensómetro, como el esfuerzo y la deformación verdaderos hasta la Rm, que son la base del cálculo del n. Las demás capacidades están en la página de la máquina universal de ensayos.
Otros ensayos y referencias técnicas
Dureza de los materiales: qué es, escalas y tabla de conversión HRC, HB y HV
La dureza es la resistencia de un material a la deformación plástica localizada. Vea los tipos, las escalas, la tabla HRC × HB × HV, qué es 60 HRC y la dureza de los aceros.
Deformación plástica: qué es, mecanismo, fórmulas, conformado de metales y ejercicios
La deformación plástica es el cambio de forma permanente que queda en el material después de retirar la carga. En los metales comienza en el límite de fluencia y ocurre por el movimiento de dislocaciones. Vea el mecanismo, las fórmulas (εp = ε − σ/E y deformación verdadera), el conformado en frío y en caliente, cómo medirla en el ensayo de tracción (prueba de tensión) y ejercicios resueltos.
Límite de proporcionalidad: qué es, diferencia con el límite elástico y la fluencia, y cómo medirlo
En resistencia de materiales, el límite de proporcionalidad es el mayor esfuerzo en el que el esfuerzo y la deformación todavía son proporcionales: el fin del tramo recto de la curva y de la ley de Hooke. Vea la definición de la ASTM E6, la diferencia con el límite elástico y el Rp0.2, cómo medirlo con extensómetro y ejercicios resueltos.
Maleabilidad: qué es, metales más maleables, diferencia con la ductilidad y cómo se evalúa
La maleabilidad es la capacidad de un metal de sufrir una gran deformación plástica bajo compresión, al ser martillado, prensado o laminado, sin agrietarse. Vea por qué los metales son maleables, la clasificación con fuente, la diferencia con la ductilidad, cómo se evalúa en ensayo (compresión, doblado, embutición Erichsen, aplanamiento), el hierro fundido maleable y ejercicios resueltos.
Preguntas frecuentes
¿Qué define mejor la acritud?
Es el aumento de la resistencia y de la dureza de un metal cuando se deforma plásticamente por debajo de la temperatura de recristalización. La deformación multiplica las dislocaciones, que pasan a bloquearse entre sí; la fluencia sube y la ductilidad baja (Callister y Rethwisch).
¿Qué es un acero con acritud?
Es un acero deformado en frío, por laminación, trefilado o doblado, cuyo límite de fluencia y cuya dureza aumentaron y cuyo alargamiento disminuyó respecto al estado recocido o laminado en caliente. El 1020 trefilado, por ejemplo, fluye a unos 350 MPa, contra 205 MPa laminado en caliente, y se alarga cerca de 15 % en lugar de 25 %.
¿Cuál es la ecuación de Hollomon?
σv = K·εv^n: el esfuerzo verdadero es igual al coeficiente de resistencia K, en MPa, multiplicado por la deformación verdadera elevada al exponente de endurecimiento por deformación n. La publicó J. H. Hollomon en 1945 y es válida desde el final de la fluencia hasta la fuerza máxima.
¿Qué es el exponente de endurecimiento por deformación n?
Es el exponente de la ley de Hollomon, un número adimensional entre 0 y 1 que mide cuánto se endurece el metal al deformarse. En los metales suele estar entre 0.10 y 0.50: cerca de 0.21 en el acero de bajo carbono recocido y 0.44 en el cobre recocido, según los valores de Callister.
¿Cómo se mide el exponente n?
Mediante un ensayo de tracción en lámina, con extensómetro, conforme a la ISO 10275:2020 o la ASTM E646-16(2024). Los datos se convierten a esfuerzo y deformación verdaderos, y el n es la pendiente de la recta de ln σ contra ln ε en el régimen uniforme. En acero de bajo carbono para estampado, el intervalo de 10 % a 20 % es el más usado.
¿Qué relación hay entre el n y la estricción?
Según el criterio de Considère, en un material que sigue la ley de Hollomon la deformación verdadera uniforme es igual a n. Una lámina con n = 0.28 se deforma de manera uniforme hasta cerca de 32 % de deformación de ingeniería antes de formar el cuello.
¿Cómo se calcula el grado de acritud?
Mediante el grado de trabajo en frío, %TF = (A0 − Ad)/A0 × 100, con las áreas de la sección antes y después de la deformación. Una barra trefilada de 15.2 a 12.2 mm de diámetro tiene 35.6 %TF.
¿La acritud modifica el módulo de elasticidad?
No. El módulo depende de los enlaces entre los átomos y prácticamente no cambia con el trabajo en frío. Lo que cambia es el esfuerzo al que el metal empieza a fluir.
¿Cómo es el proceso de recocido?
El metal con acritud se calienta por encima de la temperatura de recristalización, en general entre 1/3 y 1/2 de la temperatura absoluta de fusión, y pasa por recuperación (alivio de esfuerzos), recristalización (granos nuevos) y, si el calentamiento continúa, crecimiento de grano. En el hierro, la recristalización se completa en 1 hora a unos 450 °C (Callister).
¿La acritud es reversible?
A temperatura ambiente es permanente, pero el recocido la elimina: la recristalización devuelve la resistencia y la ductilidad que el metal tenía antes del trabajo en frío. En la industria, esto se hace entre pasos de trefilado o laminación cuando la reducción total es grande.
¿Cuál es la diferencia entre trabajo en frío y trabajo en caliente?
En el trabajo en frío la deformación ocurre por debajo de la temperatura de recristalización y la acritud se acumula. En el trabajo en caliente ocurre por encima de ella: la acritud se elimina durante la deformación, y el metal sigue siendo dúctil y admite grandes reducciones.
¿La acritud ocurre en polímeros y cerámicos?
No en el mismo sentido. Los cerámicos prácticamente no se deforman plásticamente a temperatura ambiente. Los polímeros pueden endurecerse con grandes deformaciones, pero por la orientación de las cadenas moleculares, que es otro mecanismo.