
El ensayo de embutición mide cuánto se deforma en frío una lámina metálica delgada antes de agrietarse, es decir, su estampabilidad. La lámina se sujeta entre una matriz y un pisador (sujetador de lámina), y un punzón la empuja hasta que aparece la primera grieta. En el ensayo Erichsen (ISO 20482), el punzón es esférico, de 20 mm de diámetro, y la profundidad alcanzada, en milímetros, es el índice Erichsen (IE). Otros ensayos de la misma familia son el Olsen (ASTM E643), el Swift, que da la relación límite de embutido (LDR), y los ensayos Nakazima y Marciniak, que obtienen la curva límite de conformado (ISO 12004-2).
El ensayo de embutición es el ensayo de quien estampa: fabricantes de piezas automotrices, latas, utensilios, electrodomésticos y cualquier pieza hecha de lámina conformada en frío. En esta guía encontrará los tipos de ensayo de embutición, cómo hacer el Erichsen, la diferencia con el Olsen, los coeficientes r y n obtenidos del ensayo de tracción, el ensayo Swift, la curva límite de conformado, ejercicios resueltos, errores comunes y las normas vigentes.
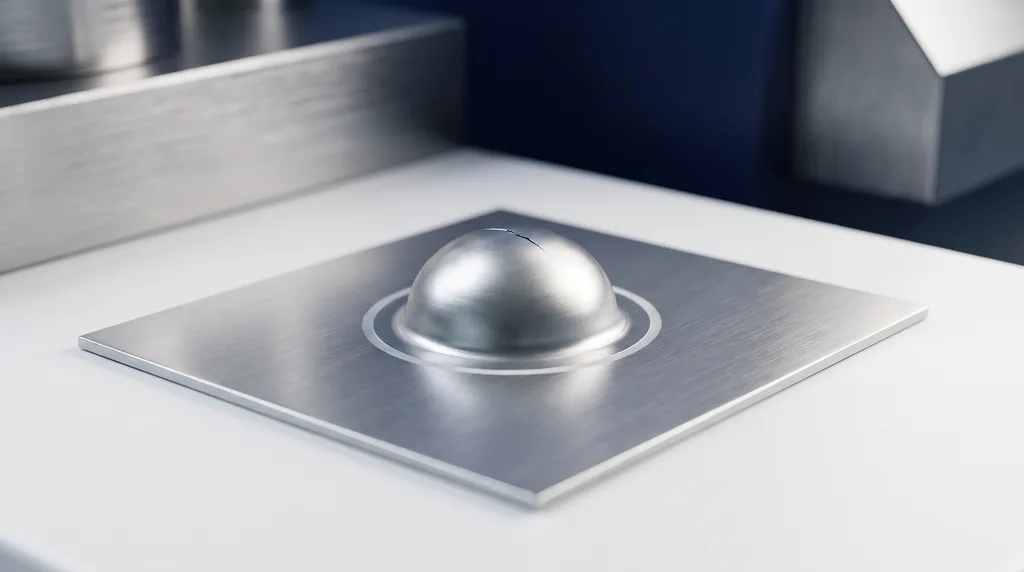
En la foto, el resultado de un ensayo Erichsen: el punzón estampó un domo en el centro de la lámina, y el ensayo se detuvo cuando la primera grieta atravesó el espesor en la parte superior del domo. La altura de ese domo es el índice IE.
Qué es el ensayo de embutición
La ISO 20482:2013 define el objetivo del ensayo Erichsen como determinar la capacidad de láminas y flejes metálicos de 0.1 mm a 2 mm de espesor, con ancho de 90 mm o más, de sufrir deformación plástica en estirado. La idea fue patentada en 1913 por Abraham Erichsen y sigue en uso en la inspección de recepción de bobinas y en el control de producción, porque no exige una preparación larga de la muestra: basta con cortar un trozo de la lámina.
El nombre viene de la planta. El estampado es el conjunto de operaciones que transforman una lámina plana en una pieza en una prensa: corte, doblado y embutido. En el embutido, el punzón empuja la lámina hacia dentro de la matriz y esta gana profundidad, como en el cuerpo de una lata, en una olla o en el panel de una puerta de automóvil. El ensayo reproduce esa operación a pequeña escala, con herramental y condiciones normalizadas, para decir antes de la producción si la lámina soporta la pieza. En la prensa, sin embargo, existen dos situaciones de conformado muy distintas, y cada una tiene su ensayo:
- Estirado: la brida queda sujeta y la lámina se adelgaza sobre el punzón, estirándose en las dos direcciones. Es el caso del Erichsen, del Olsen, del ensayo de altura límite del domo (LDH) y del abombado hidráulico (bulge). La propiedad que manda es el exponente de endurecimiento por deformación n, que indica cuánto se endurece el metal al deformarse y, con ello, reparte la deformación en lugar de adelgazarse en un solo punto.
- Embutido profundo: la brida se desliza hacia dentro de la matriz y se convierte en la pared de un vaso. Es el caso del ensayo Swift. La propiedad que manda es la anisotropía normal r, que indica cuánto resiste la lámina a adelgazarse en el espesor. Los dos coeficientes, n y r, se miden en el ensayo de tracción y tienen su propia sección más adelante.
Una lámina puede salir bien en uno y mal en el otro. Por eso el Erichsen por sí solo no predice el embutido profundo, y la industria automotriz usa la curva límite de conformado, una gráfica que reúne todas las combinaciones de deformación y muestra, para cada una, hasta dónde llega la lámina antes de fallar.
Dos homónimos aparecen en las búsquedas y no son este ensayo. El embutido metalográfico es la preparación de una muestra en resina, en caliente o en frío, para desbastarla y pulirla antes de la micrografía (vea metalografía). La resistencia de la madera al embutimiento (aplastamiento), de la ABNT NBR 7190-3:2022 (la norma brasileña de ensayos para estructuras de madera), es la fuerza que provoca un perno de acero en una deformación especificada de la madera dividida entre el área de contacto, y se usa en el cálculo de uniones clavadas y atornilladas.
Tipos de ensayo de embutición
Los ensayos de embutición se diferencian por la forma del punzón, por el criterio de fin y por la situación de conformado que reproducen.
- Erichsen y Olsen son los ensayos de estirado con punzón esférico pequeño: dan un número único, la profundidad del domo, y sirven para recepción y control de lote. Cada uno tiene su propia sección a continuación.
- Altura límite del domo (LDH) usa el mismo principio con un punzón hemisférico mucho mayor, de 101.6 mm (4 in), y una probeta que se deforma cerca de la deformación plana, la condición más severa para la lámina. El resultado es la altura del domo en la rotura.
- Abombado hidráulico (bulge) no tiene punzón: la lámina sujeta en el borde es empujada por presión de fluido y se abomba formando un domo. Sin contacto con herramental no hay fricción, y el ensayo da la curva esfuerzo-deformación de la lámina en tracción biaxial (ISO 16808).
- Swift es el ensayo de embutido profundo: estampa vasos cilíndricos con punzón de fondo plano y da la relación límite de embutido (LDR).
- Fukui, de norma japonesa (JIS), hace algo intermedio: un vaso cónico estampado con punzón esférico, que combina estirado y embutido.
- Nakazima y Marciniak no dan un número, sino los puntos de la curva límite de conformado, estampando probetas de distintos anchos.
La tabla resume el punzón, el resultado y la norma de cada uno:
| Ensayo | Punzón | Qué mide | Norma |
|---|---|---|---|
| Erichsen | esférico, Ø 20 mm | profundidad hasta la primera grieta (IE, mm) | ISO 20482:2013 |
| Olsen | esférico, Ø 22.2 mm (7/8 in) | altura del vaso en el punto de caída de fuerza | ASTM E643-24 |
| Altura límite del domo (LDH) | hemisférico, Ø 101.6 mm (4 in) | altura del domo en la rotura, cerca de la deformación plana | literatura (ASME) |
| Abombado hidráulico (bulge) | sin punzón: presión de fluido | curva esfuerzo-deformación biaxial, sin fricción | ISO 16808 |
| Swift | cilíndrico de fondo plano | relación límite de embutido LDR = D0,máx/dp | método de laboratorio; formación de orejas según ISO 11531 |
| Fukui | esférico, vaso cónico | combinación de estirado y embutido | norma JIS |
| Nakazima y Marciniak | hemisférico de 100 mm o de fondo plano | puntos (ε1, ε2) de la curva límite de conformado | ISO 12004-2:2021; ASTM E2218-23 |
Los esquemas siguientes comparan el herramental de los tres ensayos más solicitados. En el Erichsen y en el Olsen, la lámina queda sujeta por el borde y el punzón esférico forma un domo; en el Swift, el punzón de fondo plano arrastra la lámina hacia dentro de la matriz y forma un vaso.
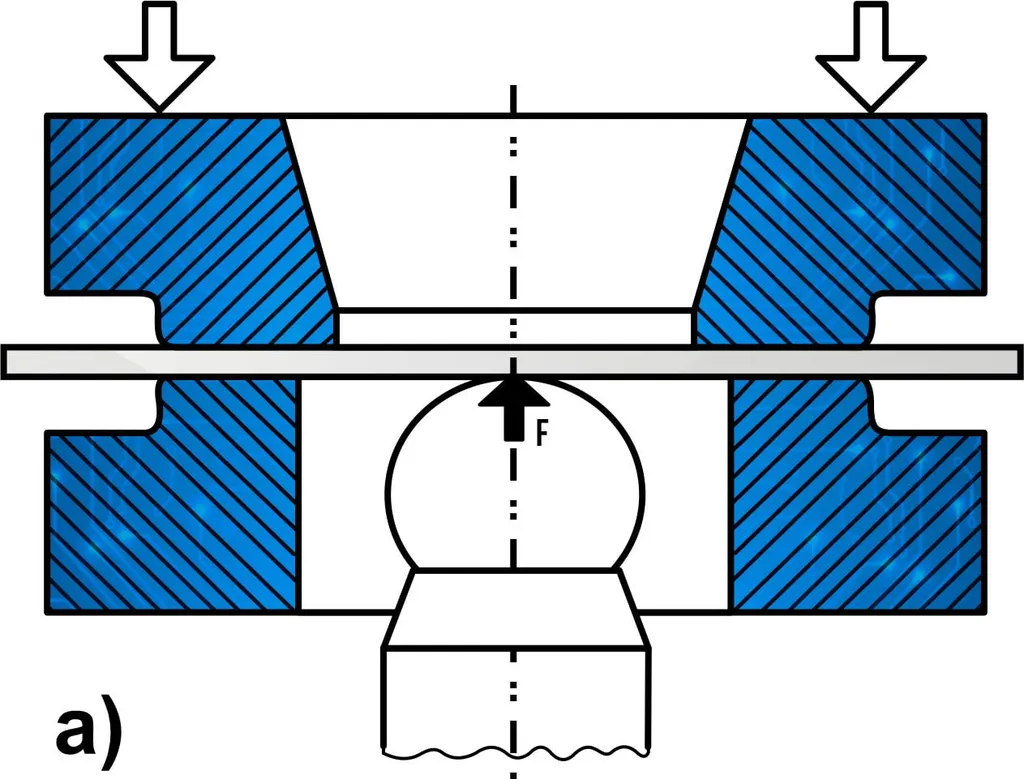
Ensayo Erichsen: lámina sujeta entre matriz y pisador, punzón esférico de 20 mm
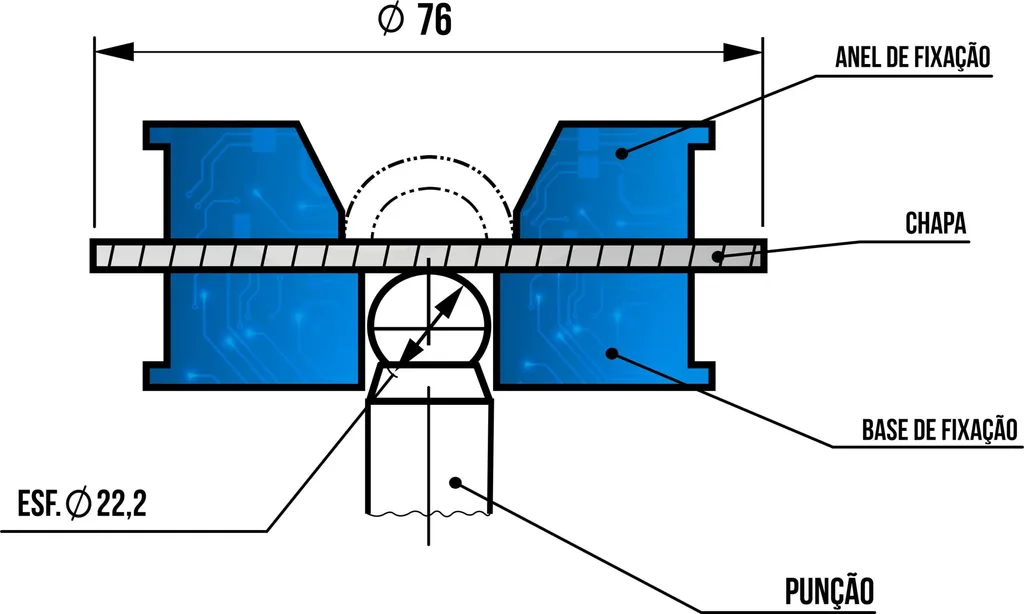
Ensayo Olsen (ASTM E643): punzón esférico de 22.2 mm (7/8 in)
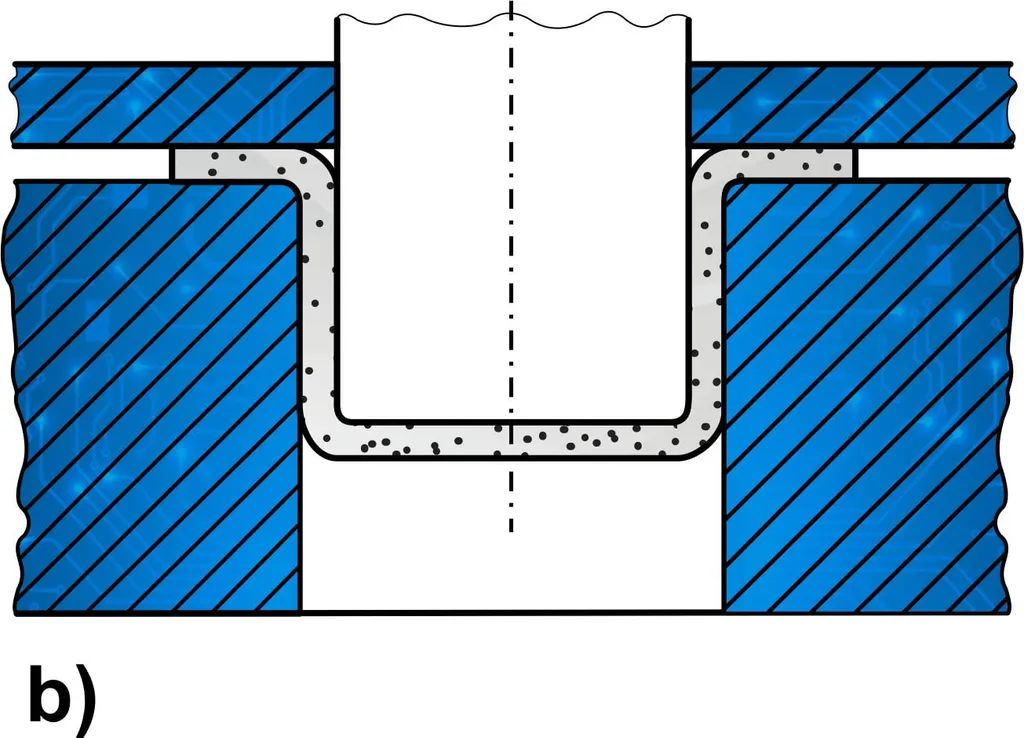
Ensayo Swift: el punzón de fondo plano estampa un vaso cilíndrico
Ensayo Erichsen: cómo se realiza y el índice IE
El ensayo Erichsen es el más solicitado cuando se habla de ensayo de embutición. La secuencia es esta:
- Probeta: un trozo plano de la lámina con al menos 90 mm de ancho, sin grietas, rayones ni rebabas en la zona de ensayo. Son comunes los cuadrados de 95 × 95 mm. El espesor se mide antes con micrómetro, porque el resultado depende de él.
- Sujeción: la lámina se sujeta entre la matriz, con orificio de 27 mm en el herramental estándar, y el pisador, con una fuerza del orden de 10 kN (los apuntes brasileños antiguos hablan de 1,000 kgf, que equivalen a 9.8 kN).
- Lubricación: el punzón y la cara de la lámina en contacto con él se lubrican según la norma, y el lubricante se anota en el informe.
- Avance: el punzón esférico de 20 mm, templado y pulido, avanza entre 5 y 20 mm/min, formando un domo.
- Fin: el ensayo se detiene cuando aparece una grieta fina y continua que atraviesa el espesor. En ese instante, el desplazamiento del punzón desde el contacto es la profundidad h.
- Resultado: IE es el promedio de al menos tres ensayos, en milímetros.
Para láminas más gruesas o flejes de menos de 90 mm de ancho, la ISO 20482 prevé herramentales reducidos, identificados con un subíndice en el resultado (por ejemplo, IE21). Solo se comparan índices obtenidos con el mismo herramental.
Valores típicos del índice Erichsen
Los valores siguientes sirven de referencia para aceros de estampado. El DC04 es uno de los grados de acero laminado en frío para conformado, presentados en la sección sobre los coeficientes r y n.
| Material | Espesor | IE |
|---|---|---|
| Acero DC04 | 0.8 mm | 10.98 mm |
| Acero DC04 | 1.0 mm | 11.46 mm |
| Aceros de bajo carbono en general | varía | 8 a 14 mm (orden de magnitud) |
La tabla muestra el punto más importante al leer un IE: aumenta con el espesor. Una lámina de 1.0 mm da un índice mayor que la misma aleación con 0.8 mm, sin que el material sea mejor. Una especificación de IE mínimo siempre viene acompañada del espesor.
Ensayo Olsen (ASTM E643)
El ensayo Olsen es la versión estadounidense del ensayo de estirado con punzón esférico, normalizado por la ASTM E643-24 (Ball Punch Deformation of Metallic Sheet Material). El punzón mide 22.2 mm (7/8 in) y la matriz tiene un orificio de 25 mm (1 in). El resultado es la altura del vaso en el punto en que la fuerza cae, y no en la aparición visual de la grieta.
Por el punzón distinto y el criterio de fin distinto, los resultados Erichsen y Olsen no son convertibles. Si el cliente especifica uno, el ensayo debe ser el mismo.
Coeficientes r y n: el ensayo de tracción que predice la estampabilidad
Buena parte de la estampabilidad de una lámina se predice en un ensayo de tracción (prueba de tensión), midiendo dos coeficientes. Estos explican por qué una lámina sale bien en el Erichsen y mal en el embutido profundo, y son la base para entender el ensayo Swift y la curva límite de conformado, en las secciones siguientes.
Coeficiente de anisotropía r (Lankford)
Es la relación entre la deformación plástica verdadera en el ancho y en el espesor (ASTM E517-24; ISO 10113:2020):
r = εw / εt = ln(w/w0) / ln(t/t0)
Como el espesor de una lámina delgada es difícil de medir, se usa la conservación del volumen: εt = −(εL + εw). Con r = 1 la lámina es isotrópica; con r > 1 resiste el adelgazamiento y se estampa mejor; con r < 1 se adelgaza con facilidad. Como r cambia con la dirección, se mide a 0°, 45° y 90° de la dirección de laminación:
- Anisotropía normal media (rm, también escrita r con barra): rm = (r0 + 2r45 + r90) / 4. Predice el embutido profundo (LDR).
- Anisotropía planar: Δr = (r0 + r90 − 2r45) / 2. Predice la formación de orejas (earing), el borde ondulado de los vasos estampados.
Si r varía con la deformación, se indica a qué deformación se midió, por ejemplo r20. En acero de bajo carbono suele medirse entre 15 % y 20 %. La revisión de 2020 de la ISO 10113 pasó a exigir la medición de la reducción de ancho a lo largo de toda la longitud calibrada.
Exponente de endurecimiento por deformación n
Es el exponente de la ley de Hollomon, σ = K·εn, con esfuerzo y deformación verdaderos (ASTM E646-16, reaprobada en 2024; ISO 10275:2020). La norma dice que n es útil para estimar la deformación al inicio de la estricción: según el criterio de Considère, la deformación verdadera uniforme es aproximadamente igual a n. Cuanto mayor es n, más reparte la lámina la deformación antes de adelgazarse en un punto, lo que favorece el estirado, el índice Erichsen y la altura de la curva límite de conformado. En acero de bajo carbono, el ajuste se hace entre 10 % y 20 % de deformación de ingeniería, y el tramo de fluencia discontinua queda fuera. Vea también acritud (endurecimiento por deformación) y ductilidad.
Valores de r y n de los aceros de estampado (EN 10130)
La norma europea EN 10130 clasifica los aceros laminados en frío para conformado en grados, del DC01 al DC07, con mínimos de alargamiento, r y n. La tabla presenta esos mínimos en la dirección transversal:
| Grado | A80 mín. (%) | r90 mín. | n90 mín. |
|---|---|---|---|
| DC01 | 28 | sin mínimo | sin mínimo |
| DC03 | 34 | 1.3 | sin mínimo |
| DC04 | 38 | 1.6 | 0.18 |
| DC05 | 40 | 1.9 | 0.20 |
| DC06 (libre de intersticiales) | 41 | 2.1 | 0.22 |
| DC07 (libre de intersticiales) | 44 | 2.5 | 0.23 |
Fuente: catálogos de acero laminado en frío según EN 10130 (voestalpine, ArcelorMittal), dirección transversal, para espesores a partir de 0.5 mm. El límite de fluencia baja de 140 a 280 MPa en el DC01 a 100 a 150 MPa en el DC07. La progresión del DC01 al DC07 es exactamente la de r y n: cuanto más noble es el grado de estampado, mayores son ambos. En el aluminio la historia es otra: la aleación AA6016 T4 tiene n alrededor de 0.30, pero rm suele quedar por debajo de 1, lo que explica por qué el aluminio se embute menos profundo que un acero libre de intersticiales.
En resumen, cada coeficiente predice un modo de conformado:
| Coeficiente | Predice |
|---|---|
| rm | embutido profundo (LDR, ensayo Swift) |
| Δr | formación de orejas |
| n | estirado (Erichsen, LDH) y altura de la CLC |
Ensayo Swift y la relación límite de embutido (LDR)
El ensayo Swift evalúa el embutido profundo. Se estampan discos de diámetro creciente con un punzón cilíndrico de fondo plano (en la literatura, con frecuencia de 50 mm) hasta encontrar el disco más grande que se convierte en vaso sin agrietarse. El resultado es la relación límite de embutido:
LDR = D0,máx / dp
donde D0,máx es el mayor diámetro de disco estampado sin rotura y dp es el diámetro del punzón. Los aceros de alta resistencia y los laminados en caliente, con anisotropía normal media rm cercana a 1, quedan con LDR entre 2.0 y 2.2. Según las directrices de aceros avanzados de alta resistencia (AHSS Guidelines), el LDR es poco sensible a la resistencia y al valor n: lo que lo aumenta es rm por encima de 1.
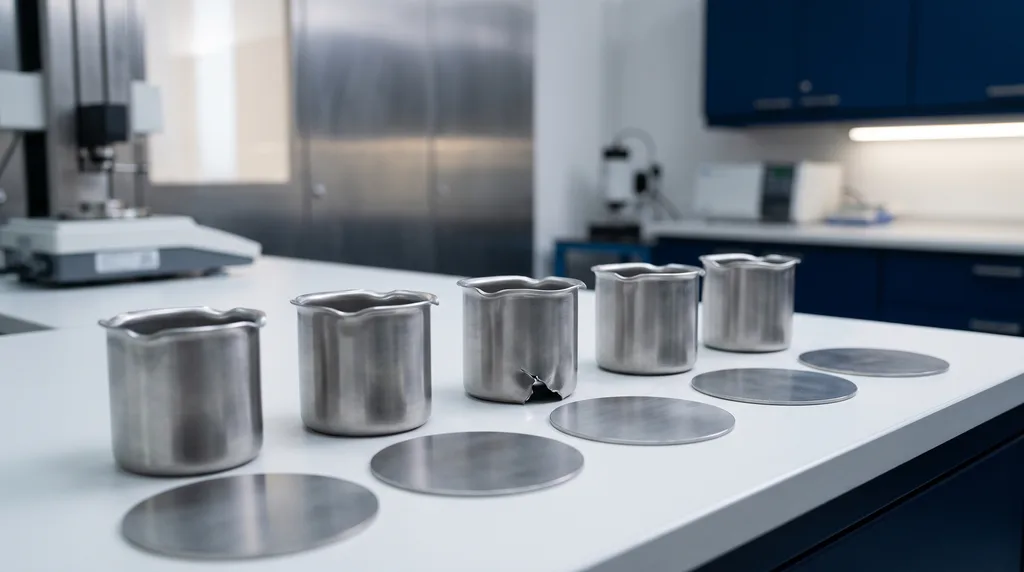
El vaso también revela la anisotropía planar Δr: el borde sale ondulado, con "orejas" en direcciones ligadas a la laminación. Es la formación de orejas, y el ensayo de formación de orejas en vaso embutido está normalizado por la ISO 11531. En latas y vasos, un Δr cercano a cero es lo ideal, porque elimina el recorte de las orejas. En la foto, vasos de acero estampados uno al lado del otro, con las ondas del borde bien visibles.
Curva límite de conformado (CLC): Nakazima y Marciniak
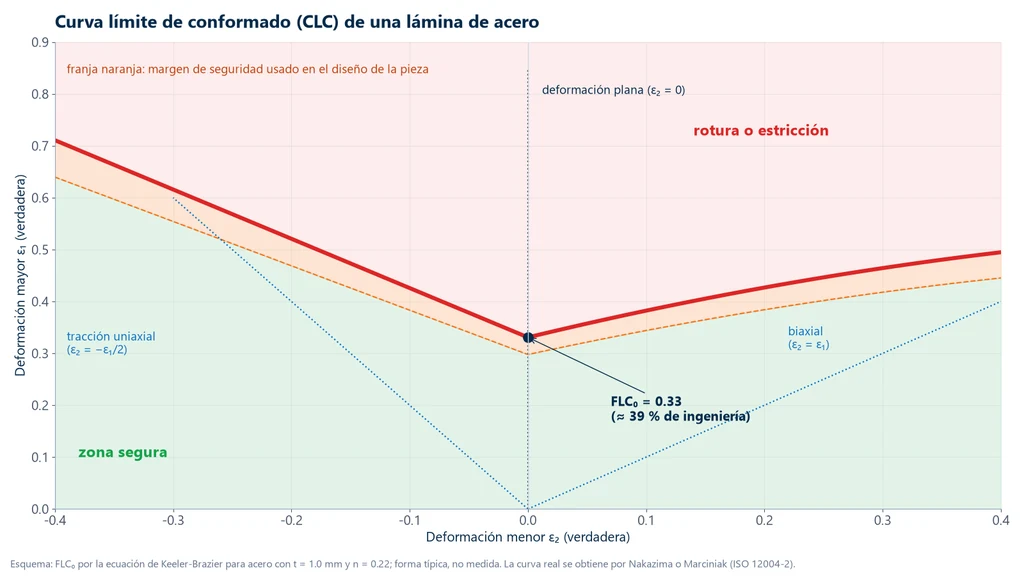
La curva límite de conformado (CLC, en inglés FLC) es la gráfica que muestra la deformación máxima que soporta una lámina antes de la estricción localizada, para cada combinación de deformaciones. La ASTM E2218-23 la define como la deformación límite que la lámina aguanta en distintas condiciones de embutido, estirado y doblado sin desarrollar estricción localizada. La gráfica de abajo muestra la CLC de una lámina de acero: en el eje vertical, la deformación mayor ε1; en el horizontal, la deformación menor ε2.
Cómo leer la gráfica:
- Lado izquierdo (ε2 < 0): tracción con compresión lateral, como en la tracción uniaxial y en el embutido profundo.
- Lado derecho (ε2 > 0): tracción en las dos direcciones, como en el estirado biaxial del Erichsen.
- FLC0: el punto más bajo de la curva, en deformación plana (ε2 = 0). Es la condición más crítica, y es donde se rompen muchas piezas estampadas.
- Zonas: los puntos debajo de la curva son seguros; arriba, hay estricción o rotura. En el diseño de la pieza se trabaja con un margen por debajo de la curva.
Cómo se obtiene la CLC
- Se marca en la lámina una retícula de círculos pequeños (por grabado electroquímico o fotogrid) o un patrón estocástico para medición óptica 3D por correlación digital de imágenes (DIC).
- Se estampan probetas de distintos anchos, que generan trayectorias desde la tracción uniaxial hasta la biaxial equilibrada. La ISO 12004-2 pide al menos 5 geometrías, con 3 probetas cada una.
- En el método Nakazima, el punzón es hemisférico, de 100 mm; es el más usado. En el método Marciniak, el punzón es de fondo plano con una arandela intermedia, que elimina la fricción y la flexión en el centro de la probeta.
- Los círculos se convierten en elipses: ε1 = ln(a/d0) y ε2 = ln(b/d0), con a y b los ejes mayor y menor y d0 el diámetro inicial. La ISO 12004-2:2021 evalúa la deformación límite por el perfil de deformaciones cerca de la grieta.
La CLC es dato de entrada de las simulaciones de estampado (AutoForm, PAM-STAMP, LS-DYNA) y la base del análisis de retícula de círculos en piezas reales, que muestra qué tan cerca de la falla está cada región. Una limitación: en estampados de varias etapas, con cambio de trayectoria de deformación, la ASTM E2218 advierte que los límites pueden no coincidir con la curva medida.
Para aceros, una estimación empírica del punto más bajo es la ecuación de Keeler-Brazier:
FLC0 (%) = (23.3 + 14.13·t) · n / 0.21
con t en milímetros y FLC0 en deformación de ingeniería. Muestra que las láminas más gruesas y con n más alto tienen la curva más alta. La ecuación vale solo para aceros.
Ejercicios resueltos de embutición
Ejercicio 1: índice Erichsen y LDR. Tres ensayos Erichsen en una lámina DC04 de 1.0 mm dieron 11.3, 11.5 y 11.6 mm. En el ensayo Swift, con punzón de 50 mm, el disco más grande embutido sin grieta medía 108 mm.
IE = (11.3 + 11.5 + 11.6) / 3 = 11.47 mm, coherente con los 11.46 mm de la literatura para este acero. LDR = 108 / 50 = 2.16.
Ejercicio 2: r a partir del ensayo de tracción. Probeta a 0° de la dirección de laminación: L0 = 50.0 mm y w0 = 12.5 mm. Con 20 % de alargamiento, Lf = 60.0 mm y wf = 11.2 mm.
εw = ln(11.2/12.5) = −0.1098; εL = ln(60/50) = 0.1823; εt = −(0.1823 − 0.1098) = −0.0725. r0 = 0.1098 / 0.0725 = 1.51.
Ejercicio 3: r medio y Δr. r0 = 1.80, r45 = 1.50 y r90 = 2.20.
rm = (1.80 + 2 × 1.50 + 2.20) / 4 = 1.75: buen embutido profundo. Δr = (1.80 + 2.20 − 2 × 1.50) / 2 = +0.50: con Δr positivo, las orejas aparecen a 0° y 90° de la dirección de laminación.
Ejercicio 4: n y K por dos puntos. En la curva real (verdadera), ε = 0.10 con σ = 420 MPa y ε = 0.20 con σ = 484 MPa.
n = ln(484/420) / ln(0.20/0.10) = 0.1418 / 0.6931 = 0.205. K = 420 / 0.100.205 = 420 × 1.602 = 673 MPa. Comprobación: 673 × 0.200.205 = 484 MPa. La deformación verdadera uniforme esperada es de alrededor de 0.20, o 22.7 % de alargamiento uniforme de ingeniería.
Ejercicio 5: FLC0 de una lámina de acero. t = 1.0 mm y n = 0.22.
FLC0 = (23.3 + 14.13 × 1.0) × 0.22 / 0.21 = 39.2 %, o 0.331 en deformación verdadera. Es el punto marcado en la gráfica de la curva límite de conformado, en la sección anterior.
Errores comunes en el ensayo de embutición
- Comparar IE de espesores distintos. El índice aumenta con el espesor. Compare siempre con el mismo espesor y la misma herramienta.
- Fuerza del pisador (sujetador de lámina) incorrecta. Una fuerza baja deja que la ceja se deslice y el ensayo se vuelve un embutido, con IE inflado. Una fuerza excesiva rompe la lámina en el borde de la matriz.
- Lubricación sin estándar. La fricción en el punzón cambia el punto de grieta. Use el lubricante de la norma y regístrelo en el informe.
- Criterio de grieta subjetivo. El final es la primera grieta fina y continua que atraviesa el espesor, no la estricción. La diferencia entre las dos alturas llega al 8 %.
- Convertir Erichsen en Olsen. Punzones y criterios distintos: los números no son convertibles.
- Usar el IE para predecir el embutido profundo. El Erichsen mide estirado. El embutido profundo depende de rm.
- Medir r solo a 0°. Para rm y Δr se necesitan r0, r45 y r90, y la deformación de medición debe ir en el informe.
- Calcular n con la meseta de fluencia. La ASTM E646 excluye el tramo de fluencia discontinua.
- Aplicar Keeler-Brazier al aluminio o aplicar la CLC a estampados de varias etapas con trayectoria no lineal.
- Confundirlo con el embutido metalográfico. Embutir (montar) la muestra en resina es preparación para micrografía, no ensayo de conformado.
- Tratar la embutición como ensayo de polímeros y cerámicos. Los cerámicos no se estampan en frío. El índice Erichsen, el LDR y la curva límite de conformado son resultados de lámina metálica delgada. En películas plásticas, la embutición con punzón mide la fuerza y el desplazamiento hasta la rotura de la película, y no se interpreta como estampabilidad.
Normas del ensayo de embutición
La tabla reúne las normas citadas a lo largo del artículo, con el tema de cada una. Las normas se revisan y se cancelan: antes de citar una en una especificación o contrato, verifique la edición vigente.
| Norma | Tema |
|---|---|
| ISO 20482:2013 | ensayo Erichsen en láminas y flejes de 0.1 a 2 mm (sustituyó a la ISO 8490) |
| ABNT NBR 5902 | norma brasileña del índice de embutición por el método Erichsen modificado: cancelada en octubre de 2011 |
| ABNT NBR 16281:2014 | norma brasileña del Erichsen modificado, mismo título de la NBR 5902, espesores de 0.3 a 5.0 mm; vigente, confirmada en 2023 |
| ASTM E643-24 | ensayo Olsen (ball punch deformation) |
| ISO 12004-2:2021 | curva límite de conformado en laboratorio (Nakazima y Marciniak) |
| ASTM E2218-23 | curva límite de conformado |
| ASTM E517-24 y ISO 10113:2020 | coeficiente de anisotropía r |
| ASTM E646-16 (2024) y ISO 10275:2020 | exponente de endurecimiento por deformación n |
| ISO 11531 | ensayo de orejeado en copa embutida |
| ISO 16808 | abombamiento hidráulico (bulge) biaxial |
| EN 10130 | aceros laminados en frío para conformado, grados DC01 a DC07 con r y n mínimos |
Máquina para ensayo de embutición
El ensayo Erichsen se hace en equipos de embutición dedicados o en una máquina universal de ensayos con un dispositivo de embutición: punzón esférico, matriz y pisador en lugar de las mordazas. En la máquina universal, la celda de carga registra la fuerza y el desplazamiento del travesaño da la profundidad h. La caída de fuerza ayuda a localizar la grieta, pero la norma pide una grieta visible y continua, por lo que la observación directa o una cámara completan el ensayo. Un trabajo del IFRS (2024) realizó el Erichsen modificado en hojalata de 0.36 mm en una máquina universal, a 0.08 mm/s. El panel de abajo muestra la máquina universal y la función de cada parte en el ensayo de embutición.
La máquina universal en el ensayo de embutición
La línea M2 tiene modelos de una columna, de 200 N a 10 kN, y de doble columna, de 5 kN a 1,000 kN. Cada parte de la máquina tiene una función en el ensayo:

- Travesaño móvil avanza el punzón de 5 a 20 mm/min
- Celda de carga mide la fuerza; la caída indica la grieta
- Dispositivo punzón esférico, matriz y pisador
- Profundidad por el desplazamiento: índice Erichsen
- Software BioLab fuerza × profundidad
- Panel y paro de emergencia para detener el ensayo en la grieta
La línea de máquinas universales de Biopdi hace embutición cambiando las mordazas por el dispositivo, y Biopdi realiza ensayos de embutición bajo pedido en láminas de acero y en películas plásticas. Para láminas metálicas, el rango de 5 a 50 kN es el punto de partida, y la capacidad adecuada depende del espesor, del material y del dispositivo; para películas, el de 200 N a 1 kN. La misma máquina hace el ensayo de tracción que da r y n, y el software calcula ambos a partir de la curva. Para dispositivos fuera de lo estándar, consulte los proyectos especiales o solicite una cotización.
Otros ensayos y referencias técnicas
Ensayos realizados en la máquina universal de Biopdi
 ensayo de tracción
 ensayo de compresión
 ensayo de aplastamiento
 indentación de espuma
 ensayo de flexión
 ensayo de corte (cizallamiento)
 ensayo de arrancamiento (pull-out)
 ensayo de adherencia
 ensayo de pelado (peel)
 ensayo de desgarre
 ensayo de fatiga
 tenacidad a la fractura
 ensayo de doblado
 ensayo de embutición (Erichsen)este artículo
 ensayo de perforación (punción)
 ensayo de fluencia lenta (creep)
 ensayo de torsión
 ensayo de tracción-torsión
 coeficiente de fricción
Referencias técnicas relacionadas
Ensayo de torsión: fórmulas, módulo de corte G, fractura y normas
El ensayo de torsión aplica un par a una probeta de ensayo cilíndrica y mide el par y el ángulo de torsión. Vea las fórmulas (τ = T·r/J), cómo medir el módulo G, la curva par × ángulo, la fractura dúctil y frágil, las normas y la máquina.
Ensayo de fatiga: curva S-N, límite de fatiga, Goodman, Miner y normas
El ensayo de fatiga aplica carga cíclica a una probeta de ensayo hasta la rotura para obtener la curva S-N (Wöhler) y el límite de fatiga. Conozca los parámetros del ciclo, el efecto del esfuerzo medio, la regla de Miner, las normas y las máquinas.
Ensayo de pelado (peel test): 90°, 180°, T y cálculo
El ensayo de pelado (peel test) mide la fuerza por ancho para separar materiales unidos. Vea 90°, 180° y T-peel, fórmula, unidades y normas ASTM e ISO.
Preguntas frecuentes
¿Qué es la embutición?
En el ensayo mecánico, es deformar una lámina sujeta con un punzón hasta que se agrieta, para medir su estampabilidad. En metalografía, una palabra parecida, embutido, designa montar la muestra en resina antes del pulido.
¿Para qué sirve el ensayo de embutición?
Para evaluar si una lámina metálica soporta el estampado y el conformado en frío: en la recepción de rollos (bobinas), en la comparación de lotes y proveedores y en el desarrollo de piezas estampadas.
¿Cómo se hace el ensayo Erichsen?
La lámina se sujeta con unos 10 kN entre la matriz y el pisador, y un punzón esférico de 20 mm avanza de 5 a 20 mm/min hasta la primera grieta continua. La profundidad alcanzada es el índice Erichsen.
¿Qué es el índice Erichsen (IE)?
Es la profundidad del domo, en milímetros, al aparecer la primera grieta, calculada como el promedio de al menos tres ensayos (ISO 20482). Un acero DC04 de 1.0 mm da alrededor de 11.5 mm.
¿Cuál es la diferencia entre el ensayo Erichsen y el Olsen?
El Erichsen usa un punzón de 20 mm y se detiene en la grieta; el Olsen (ASTM E643) usa un punzón de 22.2 mm y mide la altura en el punto de caída de fuerza. Los resultados no son convertibles.
¿Qué es el ensayo Swift?
Es un ensayo de embutido profundo en el que discos de diámetro creciente se convierten en copas cilíndricas. El disco más grande que se embute sin agrietarse, dividido entre el diámetro del punzón, es la relación límite de embutido (LDR).
¿Qué es la curva límite de conformado?
Es la gráfica de la deformación mayor contra la deformación menor que marca el límite antes de la estricción localizada. Debajo de la curva la pieza es segura; arriba, se rompe. Se obtiene por los métodos Nakazima o Marciniak (ISO 12004-2).
¿Erichsen y Nakazima son tipos de qué?
Son ensayos de estampabilidad, o conformabilidad, de láminas metálicas. El Erichsen da un número único; el Nakazima da los puntos de la curva límite de conformado.
¿Qué es el coeficiente de anisotropía r?
Es la relación entre las deformaciones verdaderas en el ancho y en el espesor de una probeta de tracción. Con r mayor que 1, la lámina resiste el adelgazamiento y se embute a mayor profundidad.
¿Qué indica el exponente n en el estampado?
La capacidad de endurecerse por deformación (acritud) y distribuir la deformación. En tracción, n es aproximadamente la deformación verdadera uniforme, y un n alto favorece el estirado y eleva la curva límite de conformado.
¿La NBR 5902 sigue vigente?
No. La ABNT NBR 5902 (norma brasileña) fue cancelada en octubre de 2011. La referencia internacional del ensayo Erichsen es la ISO 20482:2013, y la ABNT NBR 16281:2014, vigente y confirmada en 2023, trata del método Erichsen modificado en láminas de 0.3 a 5.0 mm.
¿Se puede hacer el ensayo de embutición en una máquina universal?
Sí, con un dispositivo de punzón esférico, matriz y pisador. La máquina registra fuerza y desplazamiento, y la grieta se confirma visualmente, como pide la norma.