
El ensayo destructivo (ED) lleva una muestra a la rotura, a una deformación permanente o a una marca para medir propiedades como resistencia, ductilidad y tenacidad; el ensayo no destructivo (END) inspecciona la pieza sin afectar su uso, en busca de grietas, poros y otras discontinuidades. Uno mide una propiedad por muestreo, porque la muestra se pierde; el otro verifica la integridad y puede aplicarse al 100 % de las piezas, incluso en servicio. Ninguno sustituye al otro: la calificación de un procedimiento de soldadura según la ISO 15614-1:2017 exige los dos en la misma probeta de ensayo.
Este artículo compara los dos grupos y muestra el papel de cada uno en el control de calidad: qué mide cada ensayo destructivo (con un enlace al artículo propio de cada uno), por qué la dureza queda en la frontera, cómo funcionan y dónde fallan los métodos de END, qué normas rigen la inspección y la certificación del personal y, como caso completo, el plan de ensayos de una junta soldada de estructura metálica, desde la calificación hasta la producción.
En resumen:
- Destructivo: tracción (prueba de tensión), compresión, flexión, doblado, impacto, dureza, fatiga, fluencia lenta (creep), macrografía. Da un número de propiedad y vale para el lote por muestreo.
- No destructivo: inspección visual, líquidos penetrantes, partículas magnéticas, ultrasonido, radiografía, corrientes inducidas (corrientes de Eddy), emisión acústica, termografía, hermeticidad. Da una indicación, que se compara con un criterio de aceptación.
- Normas de END: el personal se certifica según la ISO 9712:2021 (en Brasil, ABNT NBR NM-ISO 9712:2025, la adopción brasileña); en soldadura, la ISO 17635:2025 orienta la elección del método.
- En la práctica: destructivo para calificar el material y el proceso; END para revisar cada pieza producida y dar seguimiento al equipo en operación.
Qué son los ensayos destructivos y no destructivos
La división se basa en la integridad de la pieza después del ensayo. En el ensayo destructivo, una probeta se somete a esfuerzo hasta romperse, deformarse de forma permanente o recibir una marca, y lo que se lee es la respuesta del material a ese esfuerzo: la fuerza máxima, el alargamiento, la energía absorbida, el número de ciclos hasta la falla. Como la probeta no vuelve al uso, el resultado no describe la pieza ensayada, sino el lote del que salió. Por eso el ensayo destructivo siempre se hace por muestreo, y solo es válido si la muestra representa al lote: misma colada, mismo tratamiento térmico, misma posición de extracción (Garcia, Spim y Santos, Ensaios dos Materiais, 2.ª ed., LTC, 2012).
En el ensayo no destructivo, la pieza se examina mediante un fenómeno físico que no la altera: luz, capilaridad, campo magnético, ondas ultrasónicas, radiación ionizante, corrientes eléctricas inducidas, calor. El objetivo es encontrar y dimensionar discontinuidades, es decir, interrupciones en la continuidad del material, como grietas, poros, inclusiones o falta de fusión, o medir un espesor. Como la pieza sigue entera, el END puede inspeccionar todas las piezas producidas y dar seguimiento a un equipo a lo largo de su vida útil. En inglés, el grupo se llama NDT (non-destructive testing) o NDE (non-destructive examination), y la terminología del área está en la ASTM E1316; el ensayo destructivo es el destructive testing (DT).
La diferencia esencial cabe en una frase: el destructivo mide una propiedad, el no destructivo busca defectos. Un ultrasonido puede afirmar que una soldadura no tiene poros mayores de cierto tamaño, pero no dice cuál es su resistencia a la tracción; un ensayo de tracción da la resistencia, pero solo de la probeta que se rompió. Esa es la razón por la que los dos conviven en cualquier sistema de calidad serio. El panorama de todas las familias de ensayo, incluidas las químicas y metalográficas, está en el artículo sobre ensayo de materiales.
Diferencia entre ensayo destructivo y no destructivo
La diferencia entre ensayo destructivo y no destructivo está en lo que entrega cada uno: el destructivo mide una propiedad del material y sacrifica la muestra; el no destructivo verifica la integridad de una pieza específica y la devuelve al uso. Además de "se rompe o no se rompe", seis diferencias prácticas deciden qué ensayo entra en cada etapa:
- Qué se obtiene. El destructivo entrega un valor de propiedad con unidad: MPa, J, HBW, número de ciclos. El END entrega una indicación, que es la respuesta del método (un eco en la pantalla, una sombra en la película, una marca de penetrante), que debe interpretarse y compararse con un criterio de aceptación.
- Cuántas piezas. El destructivo trabaja con muestras por lote; el END puede llegar al 100 % de las piezas y repetir la inspección en servicio.
- Costo. En el destructivo se pierde la muestra y se paga el maquinado de la probeta; cuando la pieza es única o cara, esto hace inviable el ensayo en la propia pieza. En el END la pieza no se pierde, pero el costo está en el equipo, en el tiempo de inspección de cada pieza y en el personal certificado.
- Qué garantiza la confianza en el resultado. En el destructivo, la máquina verificada (la fuerza según la ISO 7500-1, con la clase de exactitud de la celda de carga) y la probeta conforme a la norma; cuando el informe debe tener validez ante terceros, el laboratorio acreditado según la ISO/IEC 17025:2017 (en Brasil, por la Cgcre del Inmetro, el organismo brasileño de acreditación). En el END, sobre todo el operador: la interpretación depende de quien ejecuta el ensayo, y por eso el personal se certifica por método y nivel según la ISO 9712.
- Naturaleza del resultado. El destructivo responde "cuánto": cuánto resiste, se alarga o absorbe el material. El END responde "dónde y de qué tamaño" está una discontinuidad, y si es aceptable.
- Normas. En el destructivo, la norma del método (ISO 6892-1 para tracción, ISO 148-1 para Charpy). En el END, la norma del método, la norma de aceptación y la de certificación del personal.
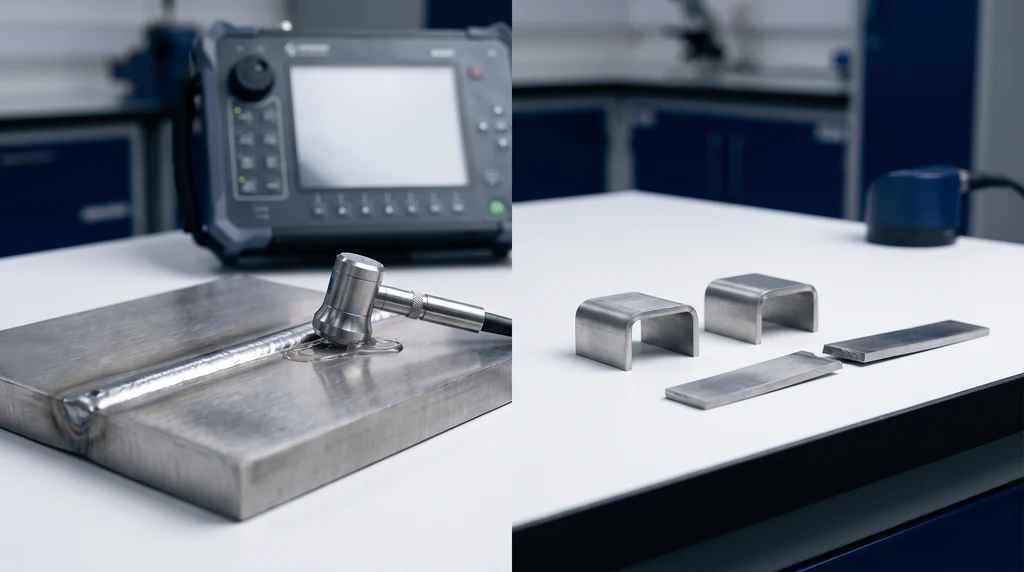
En la foto, los dos caminos para evaluar una junta soldada: a la izquierda, el ultrasonido inspecciona el cordón sin dañar la placa; a la derecha, probetas cortadas de una junta se doblaron y rompieron, y no vuelven al uso.
La tabla resume la comparación:
| Criterio | Ensayo destructivo | Ensayo no destructivo (END) |
|---|---|---|
| Objetivo | medir una propiedad del material | detectar y dimensionar discontinuidades |
| ¿La pieza vuelve al uso? | no: rota, cortada o marcada | sí |
| Alcance | muestras por lote | hasta el 100 % de las piezas, incluso en servicio |
| Resultado | número con unidad (MPa, J, HBW) | indicación comparada con un nivel de aceptación |
| Confianza en el resultado | máquina verificada (ISO 7500-1) y probeta conforme a la norma | operador certificado (ISO 9712) y procedimiento calificado |
| Normas típicas | ISO 6892-1, ISO 148-1, ISO 6506-1, ISO 5173 | ISO 17637, ISO 3452-1, ISO 9934-1, ISO 17636-1, ISO 17635 |
El papel de cada uno en el control de calidad
En un sistema de calidad, los dos grupos responden a preguntas distintas, en momentos distintos de la vida del producto. El ensayo destructivo responde a la pregunta "¿este material, fabricado con este proceso, tiene las propiedades exigidas?". Aparece en la calificación (de un material, de un procedimiento de soldadura, de un soldador, con la probeta de soldadura), en la recepción de lotes por muestreo, en el desarrollo de producto y en el análisis de fallas. Una vez calificado el proceso, no hace falta romper cada pieza: basta con mantener el proceso bajo control y repetir el ensayo con la frecuencia que pide la norma del producto.
El END responde a la pregunta "¿esta pieza, en concreto, salió sin defectos?". Aun con el proceso calificado, cada pieza puede tener un poro, una falta de fusión o una grieta que el ensayo por muestreo no detectó, porque la muestra que se rompió no era esa pieza. Por eso el END entra en la producción, pieza por pieza o en la extensión definida por el proyecto, y en el mantenimiento, cuando el equipo en operación se vuelve a inspeccionar para detectar grietas por fatiga o pérdida de espesor por corrosión.
Cuando la pieza es crítica y no se puede cortar, como un eje grande, un recipiente a presión o una pieza fundida única, la solución clásica combina los dos: el ensayo destructivo se hace en una probeta testigo, extraída del mismo lote, de la misma colada y con el mismo tratamiento térmico, y la pieza recibe END al 100 %. La probeta testigo garantiza la propiedad; el END garantiza la integridad de esa pieza. El papel de estos ensayos en el sistema de gestión de la calidad está en el artículo sobre ingeniería de calidad.
Tipos de ensayos destructivos
Cada ensayo destructivo aplica un tipo de esfuerzo y mide la propiedad que ese esfuerzo revela. La elección depende de cómo trabaja la pieza en servicio. A continuación, cada uno en pocas líneas, con el artículo que lo detalla; la lista completa, con lo que mide cada ensayo y la máquina de cada uno, está en la guía de los principales ensayos mecánicos.
- Tracción: tracciona la probeta hasta la rotura y registra la fuerza y el alargamiento, que se convierten en la curva esfuerzo-deformación. De ella salen el módulo de elasticidad, el límite de fluencia, la resistencia a la tracción y el alargamiento. Vea el ensayo de tracción, la norma para metales en ASTM E8 e ISO 6892-1 y la de plásticos en ASTM D638.
- Compresión: aplasta la probeta entre platos paralelos. Es el ensayo decisivo de los materiales frágiles, como el concreto y el mortero, y el principal ejemplo de control por muestreo en la construcción, con cilindros moldeados de cada lote de concreto (NBR 5739, la norma brasileña de ensayo de compresión de concreto). Vea el ensayo de compresión.
- Flexión: carga una barra simplemente apoyada en 3 o 4 puntos y mide la resistencia y el módulo a la flexión. Es el preferido para cerámicas, plásticos y materiales difíciles de sujetar en una mordaza, como los prismas de mortero de la NBR 13279 (norma brasileña de morteros). Vea el ensayo de flexión.
- Doblado: dobla la probeta sobre un mandril hasta un ángulo fijo y verifica si la cara traccionada se agrieta. No da un número de resistencia: el resultado es aprobado o rechazado, y por eso es el ensayo de ductilidad de la soldadura y de la varilla corrugada de la NBR 7480 (norma brasileña de acero de refuerzo para concreto). Vea el ensayo de doblado.
- Impacto (Charpy): un péndulo rompe, de un solo golpe, una probeta con muesca, y la energía absorbida mide la tenacidad a la muesca. Realizado a varias temperaturas, muestra la transición dúctil-frágil del acero. Vea el ensayo de impacto.
- Dureza: mide la resistencia a la penetración de un penetrador normalizado (Brinell, Vickers, Rockwell). Deja una huella permanente, y es el caso frontera de la clasificación, que se trata en la siguiente sección. Vea el ensayo de dureza.
- Fatiga: aplica carga cíclica hasta la rotura y obtiene la curva S-N, que relaciona la amplitud de esfuerzo con el número de ciclos. Explica por qué las piezas fallan con esfuerzos muy por debajo del límite de fluencia. Vea el ensayo de fatiga.
- Fluencia lenta (creep): mantiene una carga constante a temperatura elevada durante horas o meses y mide la deformación a lo largo del tiempo y el tiempo hasta la rotura. Es el ensayo de componentes de calderas y turbinas. Vea el ensayo de fluencia lenta (creep).
- Corte, torsión y embutición: miden, respectivamente, la resistencia de sujetadores y juntas al corte, el comportamiento de ejes y alambres bajo momento torsor y la embutibilidad de láminas. Vea el ensayo de corte (cizallamiento), el ensayo de torsión y el ensayo de embutición (Erichsen).
- Macrografía y metalografía: cortan, lijan, pulen y atacan químicamente una sección de la pieza. En la soldadura, la macrografía (ataque según la ISO 17639) revela la línea de fusión, la zona afectada por el calor (ZAC), los pasos y la penetración; la micrografía muestra las fases y el tamaño de grano. Son destructivas porque exigen cortar la pieza.
- Ensayos en componentes y prototipos: en lugar de una probeta maquinada, se ensaya la propia pieza o el conjunto, a escala real, hasta la falla o hasta la vida útil exigida. Son ejemplos el ensayo de rotura por presión (burst test) de un recipiente o tubo, la fatiga de un componente automotriz, el ensayo de caída y de fatiga de un tren de aterrizaje en la certificación aeronáutica y el crash test de un vehículo. La presión que solo verifica la hermeticidad o la resistencia, sin llevar la pieza a la rotura, es otra cosa: es una prueba, y la pieza vuelve al uso.
Dureza: ¿ensayo destructivo o no destructivo?
La dureza es la resistencia de un material a la penetración de un cuerpo más duro, y el ensayo que la mide es la duda más común de esta clasificación, porque las fuentes no coinciden. En sentido estricto, el ensayo es destructivo: el penetrador deja una huella permanente en la superficie. En una probeta cortada y montada (embutida), como en el perfil de dureza de una unión soldada, la muestra queda inutilizada como en cualquier otro ensayo destructivo. Sin embargo, en una pieza grande, una huella Brinell de 2.4 a 6 mm de diámetro (con esfera de 10 mm) o una huella Vickers de décimas de milímetro rara vez compromete su función, y la pieza sigue en servicio. Por eso parte de la literatura llama al ensayo "semidestructivo" y existen durómetros portátiles para medir piezas ya montadas (la ASTM E10 contempla máquinas Brinell portátiles). Aun así, la dureza no es un método de END (ensayos no destructivos): la ISO 9712 no la incluye entre sus diez métodos, y mide una propiedad, no busca defectos.
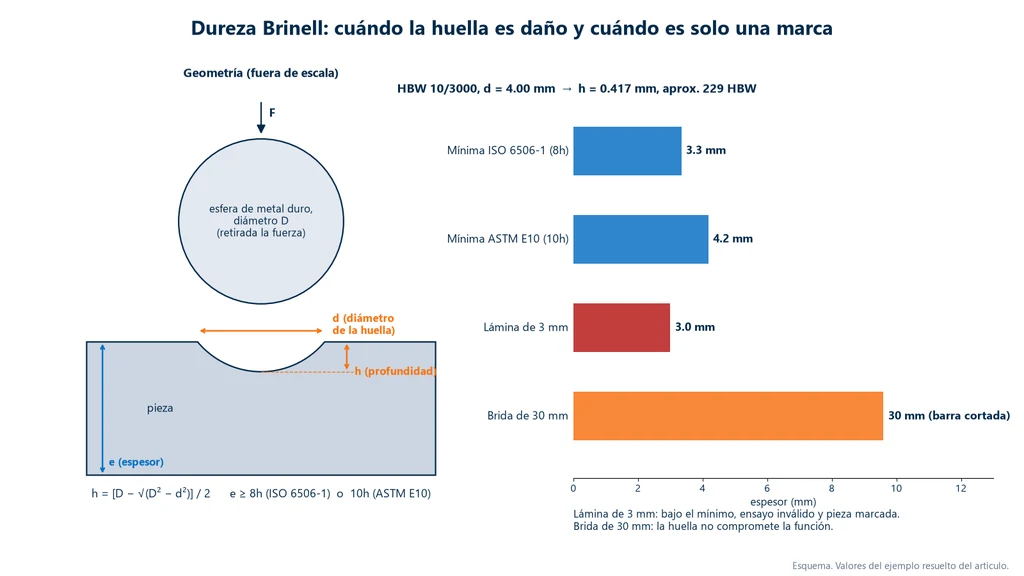
Lo que decide si la huella es solo una marca o un daño es el espesor de la pieza y la función de la superficie. La ISO 6506-1:2014 exige un espesor de al menos 8 veces la profundidad de la huella Brinell, y la ASTM E10-23 recomienda 10 veces, sin marca visible en el lado opuesto. La profundidad sale de la geometría del casquete: h = [D − √(D² − d²)] / 2, donde D es el diámetro de la esfera y d el diámetro de la huella. Por debajo del espesor mínimo, el ensayo no es válido (la lectura se ve influida por el apoyo) y la pieza queda marcada. Y en una superficie funcional, como la pista de un rodamiento o una cara de sellado, cualquier huella puede rechazar la pieza, aunque el espesor sea grande.
Ejemplo resuelto: ¿brida o placa delgada?
Un ensayo HBW 10/3000 (esfera D = 10 mm, fuerza F = 29,420 N) deja una huella con diámetro medio d = 4.00 mm. ¿Cuál es la dureza, y se puede hacer el ensayo en una brida de 30 mm y en una placa de 3 mm?
- √(D² − d²) = √(100 − 16) = √84 = 9.165 mm; por lo tanto, D − √(D² − d²) = 0.835 mm.
- Profundidad: h = 0.835 / 2 = 0.417 mm.
- Dureza: HBW = 0.102 × 2 × 29,420 / (π × 10 × 0.835) = 6,001.7 / 26.23 ≈ 229 HBW. La relación d/D = 0.40 está dentro del intervalo de 0.24 a 0.6 que pide la ISO 6506-1.
- Espesor mínimo: 8 × 0.417 = 3.3 mm según la ISO 6506-1; 10 × 0.417 = 4.2 mm según la ASTM E10.
- Conclusión: en la brida de 30 mm, la huella es una marca de 4 mm que no afecta la función, y el ensayo es, en la práctica, no destructivo. En la placa de 3 mm, el espesor queda por debajo del mínimo de ambas normas: el resultado no es válido y la placa queda marcada. Ahí, el camino es una escala de menor profundidad, como Vickers o Rockwell superficial.
El esquema siguiente muestra la geometría de la huella, fuera de escala, y compara los espesores mínimos del ejemplo con la placa y la brida. La barra roja, de la placa de 3 mm, queda por debajo de ambos mínimos.
Tipos de ensayos no destructivos (END)
Cada método de END se basa en un fenómeno físico, y el fenómeno define tres cosas: qué discontinuidad detecta, a qué profundidad y en qué material funciona. Ningún método sirve para todo, y por eso un plan de inspección casi siempre combina un método superficial con uno volumétrico. La ISO 9712:2021 reconoce diez métodos para la certificación de personal: emisión acústica, corrientes de Foucault (corrientes parásitas), estanqueidad (hermeticidad), ensayo magnético, líquidos penetrantes, radiografía, extensometría, termografía, ultrasonido y visual. Nueve de ellos buscan discontinuidades; en el orden en que suelen entrar en un plan de inspección, son estos:
- Visual (VT): el ojo, con o sin lupa, espejo, endoscopio o galga de soldadura. Siempre va primero: muestra grietas que afloran, socavaduras, salpicaduras y el perfil y las dimensiones del cordón. Depende de la iluminación y del acceso, y solo ve la superficie. En soldaduras por fusión, el procedimiento está en la ISO 17637.
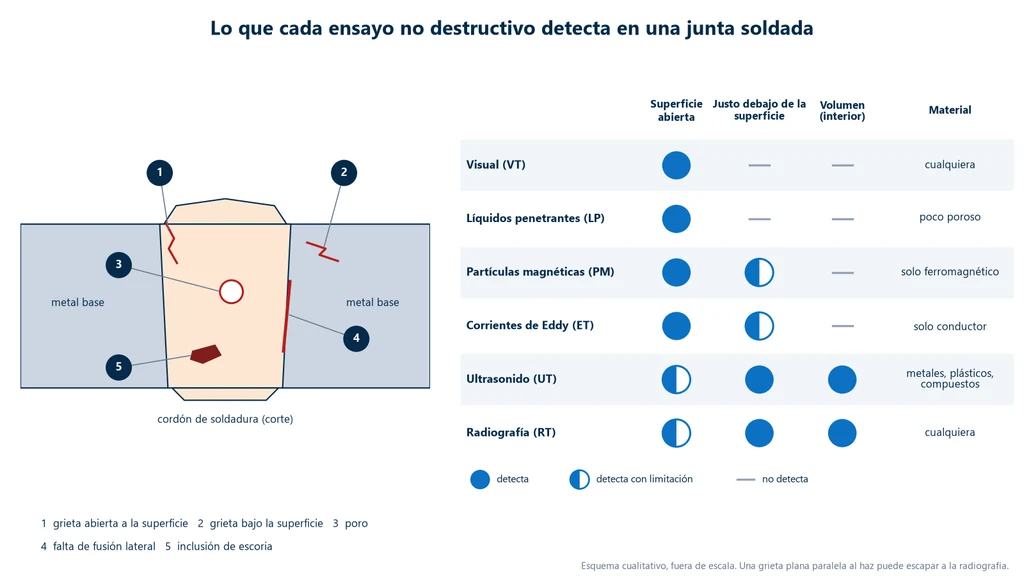
- Líquidos penetrantes (LP o PT): un líquido de baja viscosidad, coloreado o fluorescente, entra por capilaridad en las discontinuidades; una vez retirado el exceso, un revelador hace salir el líquido y dibuja la grieta. Según la ISO 3452-1:2021, detecta grietas, traslapes, porosidad y falta de fusión abiertas a la superficie, en metales y en otros materiales que no sean excesivamente porosos. No ve nada cerrado o interno y no mide la profundidad de la grieta.
- Partículas magnéticas (PM o MT): la pieza se magnetiza, y una grieta desvía el flujo, creando un campo de fuga que acumula partículas de hierro aplicadas en seco o en suspensión. Detecta discontinuidades superficiales y las que están justo debajo de la superficie, pero solo en material ferromagnético: no funciona en acero inoxidable austenítico, aluminio ni cobre (ISO 9934-1:2016). El campo tiene que cruzar la grieta: la norma considera eficaz la detección hasta unos 60° de la dirección óptima, y por eso la pieza se magnetiza en dos direcciones perpendiculares.
- Ultrasonido (UT): un palpador emite ondas mecánicas de alta frecuencia que atraviesan la pieza y se reflejan en las interfaces: en la pared opuesta y en cualquier discontinuidad interna. El tiempo de ida y vuelta del eco da la profundidad del reflector, y la amplitud ayuda a dimensionarlo. Detecta defectos planares y volumétricos en el interior y mide espesores con acceso por un solo lado. Requiere acoplante, calibración en el material correcto y un operador calificado; los materiales de grano grueso, como las piezas fundidas y las soldaduras austeníticas, dispersan la onda y dificultan la lectura. Variantes como phased array y TOFD amplían la cobertura.
- Radiografía y gammagrafía (RT): los rayos X o gamma atraviesan la pieza y registran, en película o en detector digital, las diferencias de espesor y densidad. Es excelente para defectos volumétricos (poros, inclusiones de escoria, falta de penetración) y deja un registro permanente. Sin embargo, una grieta fina paralela al haz puede no aparecer, y por eso la radiografía y el ultrasonido se complementan. Requiere acceso por ambos lados e implica radiación ionizante, regulada en Brasil por la CNEN (Comisión Nacional de Energía Nuclear de Brasil).
- Corrientes de Foucault (ET): una bobina de corriente alterna induce corrientes eléctricas en la pieza; las grietas superficiales y las variaciones de conductividad o de espesor de recubrimiento alteran la impedancia de la bobina (García-Martín, Gómez-Gil y Vázquez-Sánchez, Sensors, 2011). Funciona solo en material conductor y con profundidad limitada, porque las corrientes se concentran cerca de la superficie. Se usa mucho en tubos de intercambiadores de calor y en la clasificación de aleaciones.
- Emisión acústica (AT): unos sensores captan las ondas que emite una grieta en crecimiento mientras la estructura está cargada, por ejemplo durante la prueba de presión de un recipiente. Localiza lo que está activo, pero no dimensiona: la región señalada pasa después a ultrasonido o a partículas magnéticas.
- Termografía (TT): una cámara infrarroja mide el campo de temperatura de la superficie. Revela delaminaciones y despegues en materiales compuestos y puntos calientes en tableros eléctricos, con profundidad limitada y sensibilidad a la emisividad de la superficie.
- Estanqueidad (LT): detecta fugas por burbuja, variación de presión, vacío o gas trazador (helio). Muestra que hay paso, no cuál es el defecto estructural. La ISO 9712 excluye de este método la prueba de presión hidrostática.
El décimo método de la ISO 9712, la extensometría (strain gauge testing), es distinto de los demás: mide la deformación en una estructura cargada, sin buscar defectos. Otras técnicas, como ACFM y phased array, también se certifican en Brasil a través de la ABENDI (la asociación brasileña de ensayos no destructivos).
El esquema siguiente reúne estas limitaciones en una unión soldada. A la izquierda, el corte del cordón con cinco discontinuidades típicas, desde la grieta que aflora hasta la inclusión en el interior; a la derecha, qué zonas alcanza cada método y en qué material funciona. Los métodos superficiales (visual, LP, PM, ET) quedan en la primera columna; los volumétricos (UT, RT), en las dos últimas.
La tabla resume los métodos más usados:
| Método | Qué detecta | Material | Principal limitación |
|---|---|---|---|
| Visual | discontinuidades que afloran, geometría del cordón | cualquiera | solo superficie accesible |
| Líquidos penetrantes | discontinuidades abiertas a la superficie | metales y no metales poco porosos | no ve defectos cerrados o internos |
| Partículas magnéticas | superficie y justo debajo de ella | solo ferromagnéticos | el campo debe cruzar la grieta |
| Corrientes de Foucault | grieta superficial, conductividad, recubrimiento | solo conductores | poca profundidad |
| Ultrasonido | defectos internos, espesor | metales, plásticos, compuestos | acoplante, grano grueso, operador |
| Radiografía | defectos volumétricos | cualquiera | radiación, grieta paralela al haz |
| Emisión acústica | grieta activa bajo carga | metales, compuestos | no dimensiona |
Cuando se pregunta cuáles son los tres tipos de END más usados en la industria, la respuesta suele ser ultrasonido (defectos internos), líquidos penetrantes (defectos abiertos a la superficie) y partículas magnéticas (superficie y justo debajo, en acero ferromagnético), siempre precedidos de la inspección visual. La radiografía completa el grupo básico en soldaduras y piezas fundidas.
Normas de END y calificación del personal
No existe una norma única de END. Hay tres niveles: la norma que certifica a quien ejecuta, la norma de cada método y la norma (o código) que indica qué método aplicar y qué aceptar.
Personal. La ISO 9712:2021 (5.ª edición) fija los requisitos de calificación y certificación de personal en los diez métodos mencionados, en tres niveles: el nivel 1 ejecuta según instrucciones, el nivel 2 ajusta el equipo, ejecuta e interpreta según el procedimiento, y el nivel 3 redacta procedimientos y responde técnicamente por el método. En Brasil, la norma se publicó como ABNT NBR NM-ISO 9712 (la adopción brasileña) en abril de 2025, idéntica a la ISO 9712:2021. La certificación la otorga el Sistema Nacional de Qualificação e Certificação (SNQC) de la ABENDI, en operación desde 1991 y reconocido en el acuerdo multilateral del ICNDT. Las propias normas de método remiten a ella: la ISO 3452-1 recomienda que el personal de líquidos penetrantes esté certificado según la ISO 9712 o un sistema equivalente.
Métodos. Cada método tiene su norma de procedimiento. En soldaduras, las más citadas son la ISO 17637 (visual), la ISO 3452-1 (líquidos penetrantes), la ISO 9934-1 (partículas magnéticas), la ISO 17636-1 y la ISO 17636-2 (radiografía con película y con detector digital) y la ISO 17640 (ultrasonido). La aceptación de las indicaciones viene de otras normas, como la ISO 11666 para ultrasonido y la serie ISO 10675 para radiografía, vinculadas a los niveles de calidad B, C y D de la ISO 5817, del más riguroso al menos riguroso.
Selección. La ISO 17635:2025 da las reglas generales de END de soldaduras en materiales metálicos: cómo elegir el método y el nivel de ensayo según el nivel de calidad exigido, el material, el espesor, el proceso de soldadura y la extensión de la inspección. Sustituyó a la edición de 2016, retirada en abril de 2025. En recipientes a presión y calderas regidos por el código ASME, los métodos y procedimientos están en la Sección V del BPVC (edición 2025), y en estructuras de acero, el código AWS D1.1/D1.1M:2025 trata la calificación, la fabricación y la inspección.
Radiación. La radiografía industrial en Brasil sigue la norma CNEN NN 6.04 (Resolución CNEN 145/2013): la instalación necesita licencia, un supervisor de protección radiológica certificado y operadores registrados. Contratar gammagrafía con quien no cumple estos requisitos expone a la empresa contratante.
Cómo se complementan: plan de ensayos de una unión soldada
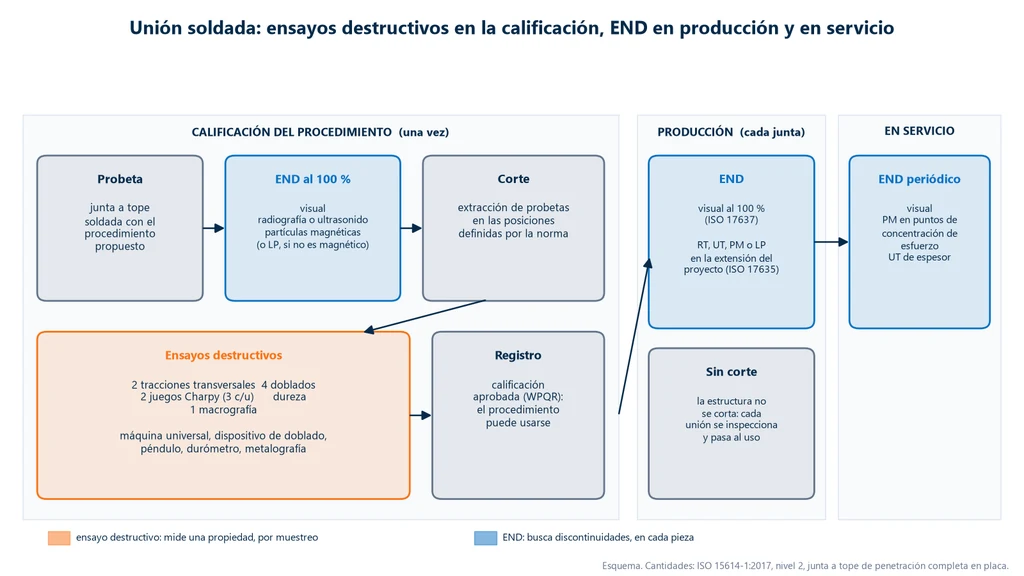
La unión soldada de una estructura metálica es el mejor ejemplo de cómo los dos grupos se reparten el trabajo. Antes de la producción, el procedimiento de soldadura se califica una sola vez: se suelda una probeta con los parámetros propuestos (proceso, consumible, posición, precalentamiento) y se demuestra que produce uniones sanas y con las propiedades mecánicas exigidas. La ISO 15614-1:2017 establece que ese es el propósito de la calificación. Según la tabla de ensayos de la norma, una unión a tope con penetración completa en placa recibe, en el nivel 2:
- END al 100 % en la probeta: visual, radiografía o ultrasonido, y detección de grietas superficiales (partículas magnéticas, o líquidos penetrantes en material no magnético). El END va primero, para garantizar que la probeta está sana antes de cortarla.
- Ensayos destructivos en las probetas extraídas de ella: 2 ensayos de tracción transversales, 4 ensayos de doblado transversales, 2 juegos de Charpy (3 probetas cada uno, en el metal de soldadura y en la zona afectada térmicamente), dureza y 1 macrografía.
En el nivel 1, menos exigente, bastan la inspección visual, los 2 ensayos de tracción y los 4 de doblado. Cuando el contrato no especifica el nivel, se aplica el nivel 2.
Los criterios de aceptación de los ensayos destructivos, en resumen, son estos. En la tracción transversal, la resistencia a la tracción no puede ser menor que el mínimo especificado del metal base. En el doblado, realizado según la ISO 5173, ninguna imperfección puede superar 3 mm en cualquier dirección; en placa de menos de 12 mm se usan 2 doblados de raíz y 2 de cara, y a partir de 12 mm los 4 pueden ser laterales. En el Charpy, el promedio de cada juego de 3 debe alcanzar el valor exigido, y un solo valor puede quedar por debajo siempre que no sea menor que el 70 % de ese mínimo. La macrografía, con ataque químico según la ISO 17639, documenta la sección de la unión (línea de fusión, zona afectada, pasadas) para evaluar las imperfecciones. Si todo se aprueba, el resultado se convierte en el registro de calificación (WPQR), y el procedimiento puede usarse en obra.
En la producción, nadie corta la estructura. Cada unión recibe inspección visual al 100 % (ISO 17637) y END volumétrico o superficial en la extensión que defina el proyecto o la norma de aplicación, elegido según la ISO 17635. En servicio, el END vuelve periódicamente: inspección visual, partículas magnéticas en los puntos de concentración de esfuerzos, donde nacen las grietas de fatiga, y medición de espesores por ultrasonido donde hay corrosión.
El flujo siguiente resume las tres fases. En naranja, los ensayos destructivos, que solo aparecen en la calificación; en azul, el END, que atraviesa las tres.
La lógica del flujo es la misma en otros sectores. En la construcción, los cilindros de concreto ensayados (rotos) por muestreo garantizan la resistencia del lote, mientras que el elemento colado no se rompe. En la fabricación de varilla corrugada, la tracción y el doblado por lote garantizan la categoría del acero. El ensayo destructivo califica; el END, o la inspección de cada pieza, verifica.
Cuándo usar ensayo destructivo y cuándo usar END
Use el ensayo destructivo cuando la pregunta es sobre una propiedad del material o del proceso, y END cuando la pregunta es sobre la integridad de una pieza específica. En la práctica, la elección sale de cuatro preguntas, en este orden:
- ¿Necesito una propiedad o saber si hay un defecto? La resistencia, la fluencia, el alargamiento, la tenacidad y la vida a la fatiga solo se miden con ensayo destructivo. Las grietas, los poros, la falta de fusión y la pérdida de espesor se buscan con END.
- ¿Se puede sacrificar la pieza? Si no se puede (pieza única, cara o ya montada), el ensayo destructivo se hace en una probeta testigo del mismo lote, y la pieza recibe END.
- ¿Es un lote o una pieza individual? Para aceptar un lote, basta el ensayo destructivo por muestreo, si la muestra es representativa. Para garantizar cada pieza, solo el END al 100 % responde.
- ¿La pieza está en servicio? En operación, el camino es el END periódico. El ensayo destructivo en servicio solo ocurre en el análisis de falla, cuando la pieza ya falló o fue retirada.
En el análisis de falla, el orden importa: se empieza por el método menos destructivo (inspección visual, END en las piezas gemelas) y solo después se corta la pieza, para no destruir la evidencia que un ensayo posterior necesitaría. Esa secuencia está detallada en el artículo sobre ensayo de materiales.
Aplicaciones por sector
En todo sector industrial, los ensayos destructivos aparecen en la homologación del material y del proceso, y los no destructivos aparecen en la fabricación y el mantenimiento; lo que cambia de un sector a otro es qué ensayos predominan. En la construcción, el control es sobre todo destructivo y por lote: cilindros de concreto ensayados a compresión y varillas de acero ensayadas a tracción y doblado. En petróleo y gas y en recipientes a presión, el peso está en el END de las soldaduras y del espesor de pared, porque el equipo pasa décadas en servicio. En la aeronáutica conviven los dos extremos: ensayos destructivos de componentes a escala real en la certificación, e inspección no destructiva programada en cada aeronave, porque una grieta de fatiga en el barreno de un remache tiene que encontrarse antes de que crezca.
La tabla reúne los ensayos más típicos de cada sector:
| Sector | Ensayos destructivos típicos | END típicos |
|---|---|---|
| Construcción | compresión de probetas de concreto y mortero; tracción y doblado de varilla corrugada | inspección visual; esclerometría y ultrasonido en concreto endurecido |
| Petróleo, gas y recipientes a presión | tracción, doblado y Charpy en la calificación de soldadura; ruptura por presión de prototipo | radiografía y ultrasonido de soldadura; medición de espesores por ultrasonido; partículas magnéticas; prueba hidrostática |
| Aeronáutica | fatiga y caída de componentes a escala real; tracción de aleaciones y materiales compuestos | corrientes de Foucault (corrientes inducidas) en barrenos y remaches; ultrasonido y termografía en materiales compuestos |
| Automotriz | tracción y embutición de lámina; fatiga de componentes; crash test | inspección visual; corrientes de Foucault en la selección de piezas; hermeticidad (prueba de fugas) |
| Generación de energía | fluencia lenta (creep) y tracción en caliente de aceros para calderas y turbinas | ultrasonido; emisión acústica; termografía en tableros eléctricos |
Ejercicios resueltos
Los tres ejercicios siguientes aplican los criterios vistos en la calificación de la junta soldada y el principio del ultrasonido. Los valores de requisito son hipotéticos, para el ejemplo; en una calificación real, provienen de la especificación del metal base.
Ejercicio 1: tracción transversal de junta soldada
Una probeta transversal obtenida de una placa con espesor t = 12 mm y ancho útil b = 25 mm se rompió con una fuerza máxima Fm = 165 kN. El metal base es un acero con resistencia a la tracción mínima especificada de 400 MPa (como el ASTM A36, de 400 a 550 MPa). ¿La junta pasa?
- Área inicial: S0 = t × b = 12 × 25 = 300 mm².
- Resistencia: Rm = Fm / S0 = 165,000 N / 300 mm² = 550 MPa.
- Criterio: Rm ≥ mínimo del metal base; 550 ≥ 400 MPa. Aprobada, y la segunda probeta también tiene que pasar.
- Máquina: 165 kN requiere una máquina de 200 kN, como la MBIOII-200-M2, con mordaza de cuña de 200 kN. En una máquina de 300 kN el ensayo también cabe; en una de 100 kN, no.
Ejercicio 2: criterio del Charpy (promedio y 70 %)
El requisito del metal base es 27 J (hipotético). Dos juegos de 3 probetas dieron: juego A, 31, 26 y 20 J; juego B, 32, 30 y 20 J. ¿Cuál pasa?
- Valor individual mínimo admitido: 0.70 × 27 = 18.9 J.
- Juego A: promedio = (31 + 26 + 20) / 3 = 77 / 3 = 25.7 J, por debajo de 27 J. Rechazado por el promedio, aunque ningún valor individual quede por debajo de 18.9 J.
- Juego B: promedio = (32 + 30 + 20) / 3 = 82 / 3 = 27.3 J ≥ 27 J, y el valor menor, 20 J, es mayor que 18.9 J. Aprobado.
El ejemplo muestra que el criterio tiene dos condiciones independientes: un juego puede rechazarse por el promedio sin ningún valor aislado malo.
Ejercicio 3: profundidad de un reflector en el ultrasonido
Con un palpador de haz recto (onda longitudinal) en una pieza de acero al carbono, velocidad del sonido v = 5,920 m/s, el eco de una indicación aparece en t = 6.0 µs (ida y vuelta). ¿A qué profundidad está el reflector?
- En pulso-eco, la onda recorre el camino dos veces: d = v × t / 2.
- d = 5,920 m/s × 6.0 × 10⁻⁶ s / 2 = 0.03552 m / 2 = 0.01776 m ≈ 17.8 mm.
- Si el equipo está calibrado para acero al carbono y la pieza es de inoxidable austenítico 302 (alrededor de 5,740 m/s), la profundidad real sería 5,740 × 6.0 × 10⁻⁶ / 2 = 17.2 mm: un error de alrededor del 3 %. Por eso el ultrasonido se calibra en un bloque del mismo material que la pieza.
Las velocidades son valores de tablas de fabricantes (Olympus, Elcometer) y varían con la composición, la microestructura y la temperatura.
Cómo interpretar: dudas de quien usa los resultados
Los puntos siguientes son los que más generan decisiones equivocadas en la recepción, la inspección y la calificación.
¿Indicación, discontinuidad y defecto son lo mismo?
No, y la diferencia es la base de todo reporte de END. Según la terminología de la ASTM E1316, la indicación es la respuesta del método (el eco, la sombra, la marca del líquido penetrante), que todavía debe interpretarse; algunas son falsas o no relevantes, como el eco de la geometría del cordón. La discontinuidad es una interrupción real en la estructura del material. Solo se convierte en defecto cuando, por su tamaño, tipo o acumulación, excede el criterio de aceptación. Una soldadura con poros dentro del nivel de calidad de la ISO 5817 tiene discontinuidades, pero no tiene defectos.
¿Un reporte de END aprobado garantiza la resistencia de la pieza?
No. Garantiza que no hay discontinuidades por encima del criterio en la región inspeccionada, con el método utilizado. Si el consumible era el equivocado, el tratamiento térmico falló o el aporte térmico fragilizó la zona afectada por el calor, la soldadura puede estar libre de defectos y tener una resistencia o tenacidad por debajo de lo exigido. Lo que garantiza la propiedad es el ensayo destructivo de la calificación, sumado al control del proceso.
¿El ultrasonido puede sustituir al ensayo de tracción?
No. El ultrasonido localiza y dimensiona defectos, pero no mide el límite de fluencia, la resistencia a la tracción ni el alargamiento. Existen estimaciones indirectas, como el módulo de elasticidad a partir de la frecuencia de vibración, pero no sustituyen al ensayo destructivo exigido por una norma de calificación o de producto. La ISO 15614-1 pide los dos justamente por eso.
Si la probeta pasó el END y fue rechazada en el doblado, ¿qué pasó?
Probablemente una discontinuidad por debajo del límite de detección del método, o una falta de ductilidad del material sin defecto visible. El doblado abre faltas de fusión finas y grietas cerradas que la radiografía no detectó, y revela metal de soldadura frágil. No es una contradicción: los dos ensayos miden cosas distintas, y el rechazo en el ensayo destructivo rechaza la calificación.
¿Una prueba de carga es un ensayo destructivo?
Depende del nivel de carga. La prueba de carga hecha dentro del régimen elástico, por debajo del límite elástico, es no destructiva por intención: la estructura se descarga y vuelve a sus dimensiones originales. Si la carga supera la fluencia y deja deformación permanente, el ensayo se volvió destructivo, y la pieza debe reevaluarse antes de volver al uso.
Errores comunes
- Clasificar la dureza como END. Deja una huella, mide una propiedad y no está en la ISO 9712. En una pieza grande puede ser prácticamente no destructiva; en una pieza delgada o una superficie funcional, es un daño.
- Llamar no destructivo al Charpy. El error aparece en textos de divulgación sobre el tema. El péndulo rompe la probeta entallada de un solo golpe: es un ensayo destructivo por definición, y el resultado vale para el lote.
- Esperar que el END mida resistencia. Busca defectos; la propiedad exige ensayo destructivo.
- Usar partículas magnéticas en inoxidable austenítico o aluminio. No son ferromagnéticos. El camino es el líquido penetrante o las corrientes de Foucault.
- Usar líquido penetrante para defectos internos. Solo encuentra lo que está abierto a la superficie.
- Aplicar líquido penetrante después de otro END sin limpiar la superficie. El acoplante o las partículas magnéticas pueden tapar la grieta; la ISO 3452-1 exige una limpieza cuidadosa antes de la aplicación en ese caso.
- Confiar solo en la radiografía para grietas. Una grieta fina paralela al haz puede pasar inadvertida; combínela con ultrasonido.
- Aceptar un reporte de END sin la certificación del inspector. Pida el certificado ISO 9712 (SNQC/ABENDI en Brasil) en el método y el nivel compatibles.
- Citar una norma retirada. La ISO 17635:2016 fue sustituida por la edición de 2025.
- Una muestra que no representa el lote. El ensayo destructivo solo vale para el lote si la probeta proviene de la misma colada, del mismo tratamiento térmico y de la posición que indica la norma.
- Calibrar el ultrasonido en un material distinto al de la pieza. La profundidad sale errada en proporción a la diferencia de velocidad, como en el ejercicio 3.
- Contratar gammagrafía sin verificar el licenciamiento. En Brasil, la radiografía industrial exige una instalación licenciada y personal registrado ante la CNEN (la autoridad nuclear brasileña).
Equipos para los ensayos destructivos
Biopdi fabrica equipos para el lado destructivo del control de calidad: máquinas universales de ensayos, prensas y equipos de metalografía. Los métodos de END forman otra cadena de equipos y de personal certificado y quedan fuera de esa línea. En el plan de la junta soldada, la máquina universal de ensayos hace la tracción transversal y, con el dispositivo de doblado, los doblados de cara, raíz y laterales; la cortadora, la pulidora y el microscopio metalográfico preparan y analizan la macrografía y la micrografía. La compresión de concreto y mortero se hace en la máquina universal o en una prensa eléctrica o hidráulica. El panel siguiente muestra la máquina, la función de cada parte en los ensayos destructivos de la soldadura y los dispositivos utilizados.
La máquina universal en los ensayos destructivos de soldadura
La línea M2 tiene modelos de una columna, de 200 N a 10 kN, y de dos columnas, de 5 kN a 1,000 kN. En la calificación de la junta soldada, cada parte de la máquina tiene una función:

- Travesaño móvil tracciona la probeta transversal hasta la rotura
- Celda de carga mide Fm, clase 1 según la ISO 7500-1
- Mordazas de cuña sujetan la tira de placa soldada
- Dispositivo de doblado dobla cara, raíz o lateral sobre el mandril
- Extensómetro mide el alargamiento cuando la norma lo pide
- Software BioLab calcula Rm y genera el reporte
Dispositivos para los ensayos destructivos de soldadura
Los dispositivos siguientes se montan en la misma máquina, según el ensayo:

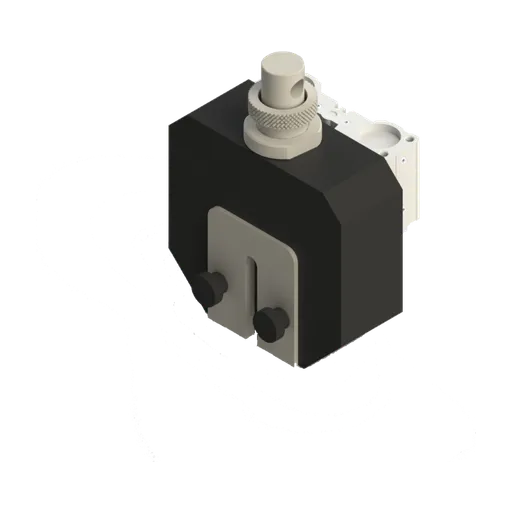
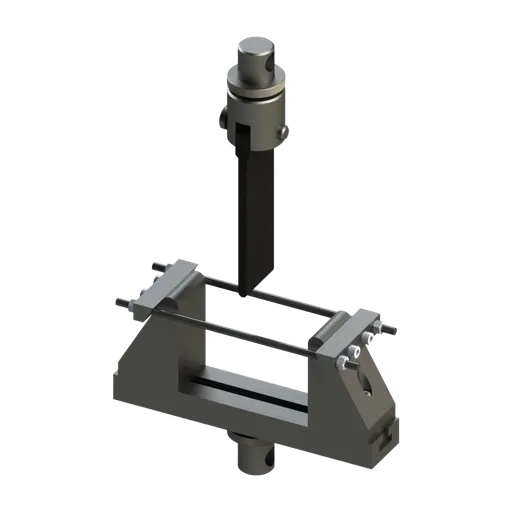
La capacidad se elige por la fuerza de rotura esperada, con margen: las tiras delgadas de placa y los sujetadores caben en máquinas de 5 a 50 kN (MBIOII-50-M2); las probetas de placa de 10 a 20 mm, como la del ejercicio 1, y las varillas corrugadas requieren de 100 a 200 kN (MBIOII-200-M2); las placas gruesas y las barras mayores, las máquinas de 300 kN a 1,000 kN (MBIOII-300-M2 en adelante). El software BioLab registra la curva y emite el reporte de cada probeta, que entra en el registro de la calificación. Para dimensionar la máquina para sus probetas, solicite una cotización.
Normas citadas
Las normas siguientes son las que se citan en el texto, con la edición vigente verificada el 01/10/2026. Las de la ABNT, la ASME, la AWS y la CNEN aparecen sin enlace.
| Norma | Tema | Edición |
|---|---|---|
| ISO 9712 | calificación y certificación de personal de END | 2021 (5.ª edición) |
| ABNT NBR NM-ISO 9712 | ídem, versión brasileña (idéntica a la ISO 9712:2021) | 2025 |
| ISO 17635 | END de soldaduras: reglas generales y selección del método | 2025 (la de 2016 fue retirada) |
| ISO 17637 | inspección visual de uniones soldadas | 2016 (confirmada en 2022) |
| ISO 3452-1 | líquidos penetrantes, principios generales | 2021 |
| ISO 9934-1 | partículas magnéticas, principios generales | 2016 (confirmada en 2022) |
| ISO 17636-1 | radiografía de soldaduras con película | 2022 |
| ISO 11666 | ultrasonido de soldaduras: niveles de aceptación | 2018 (en revisión) |
| ISO 15614-1 | calificación de procedimientos de soldadura de aceros y níquel | 2017, con enmienda de 2019 (en revisión) |
| ISO 5173 | doblado de soldaduras | 2023 |
| ISO 6506-1 | dureza Brinell, método de ensayo | 2014 (en revisión) |
| ASTM E10 | dureza Brinell de materiales metálicos | E10-23 |
| ASME BPVC Sección V | ensayos no destructivos en recipientes a presión y calderas | 2025 |
| AWS D1.1/D1.1M | código de soldadura estructural en acero | 2025 |
| ISO/IEC 17025 | competencia de laboratorios de ensayo y calibración | 2017 (confirmada en 2023) |
| CNEN NN 6.04 | seguridad y protección radiológica en radiografía industrial (norma brasileña) | 2013 (Resolución 145) |
Otros ensayos y referencias técnicas
Ensayos realizados en la máquina universal de Biopdi
 ensayo de tracción
 ensayo de compresión
 ensayo de aplastamiento
 indentación de espuma
 ensayo de flexión
 ensayo de corte (cizallamiento)
 ensayo de arrancamiento (pull-out)
 ensayo de adherencia
 ensayo de pelado (peel)
 ensayo de desgarre
 ensayo de fatiga
 tenacidad a la fractura
 ensayo de doblado
 ensayo de embutición (Erichsen)
 ensayo de perforación (punción)
 ensayo de fluencia lenta (creep)
 ensayo de torsión
 ensayo de tracción-torsión
 coeficiente de fricción
Referencias técnicas relacionadas
Ensayo de materiales: qué es, tipos, ensayos destructivos y no destructivos, normas y cómo elegir
El ensayo de materiales es el procedimiento normalizado que mide propiedades mecánicas, físicas, químicas o microestructurales de una muestra representativa, o que inspecciona una pieza sin dañarla. Vea las cinco familias de ensayo, la diferencia entre ensayos destructivos y no destructivos, la probeta de ensayo, la acreditación, las normas y cómo elegir el ensayo.
Ensayos mecánicos: qué son, tipos, qué mide cada uno y normas
Los ensayos mecánicos aplican un esfuerzo controlado a una probeta de ensayo y miden la respuesta del material. Vea los tipos (destructivos, no destructivos, estáticos y dinámicos), qué mide cada ensayo, las normas y la máquina para cada uno.
Probeta de ensayo: qué es, tipos por ensayo y material, normas y dimensiones
La probeta de ensayo es la muestra con forma y dimensiones definidas por la norma del ensayo. Vea tipos, normas y medidas en metal, plástico, concreto, madera y soldadura.
Preguntas frecuentes
¿Qué son los ensayos destructivos?
Son ensayos que llevan una probeta a la rotura, a la deformación permanente o a una marca para medir propiedades como resistencia, alargamiento, tenacidad y dureza. La muestra no vuelve a usarse, por lo que el resultado vale para el lote por muestreo. Ejemplos: tracción, compresión, flexión, doblado, Charpy, fatiga y fluencia lenta (creep).
¿Cuáles son los tipos de ensayos de materiales?
Los ensayos de materiales se dividen en cinco familias: mecánicos (tracción, compresión, flexión, dureza, impacto, fatiga), no destructivos (visual, líquidos penetrantes, partículas magnéticas, ultrasonido, radiografía), metalográficos (macrografía y micrografía), químicos (composición) y físicos o térmicos (densidad, conductividad, dilatación). En cuanto a la integridad de la pieza, todos se agrupan en destructivos y no destructivos.
¿Cuál es la diferencia entre ensayos destructivos y no destructivos?
El destructivo mide propiedades del material e inutiliza la muestra. El no destructivo busca discontinuidades, como grietas, poros y falta de fusión, sin perjudicar el uso de la pieza, y puede aplicarse al 100 % de la producción. Uno no sustituye al otro: la ISO 15614-1:2017 exige ambos en la calificación de un procedimiento de soldadura.
¿Cuáles son tres tipos de ensayos no destructivos?
Los tres más comunes en la industria son el ultrasonido, para defectos internos; los líquidos penetrantes, para defectos abiertos a la superficie, y las partículas magnéticas, para defectos superficiales y justo debajo de la superficie en acero ferromagnético. La inspección visual va antes que todos, y la radiografía completa el grupo básico.
¿Cuáles son los ensayos no destructivos?
La ISO 9712:2021 reconoce diez métodos: visual, líquidos penetrantes, ensayo magnético (partículas magnéticas), ultrasonido, radiografía, corrientes inducidas (corrientes de Eddy), emisión acústica, termografía, hermeticidad (detección de fugas) y extensometría. La ABENDI (Asociación Brasileña de Ensayos No Destructivos e Inspección) certifica también técnicas como phased array y ACFM.
¿Qué caracteriza a un ensayo no destructivo?
Un ensayo es no destructivo cuando la pieza sale de él en condiciones de uso, sin alteración de las propiedades ni de las dimensiones que importan para su función. El END busca y dimensiona discontinuidades, como grietas y poros, mediante un fenómeno físico (luz, capilaridad, campo magnético, ultrasonido, radiación), y el resultado es una indicación que se compara con un criterio de aceptación.
¿Cuáles son ejemplos de ensayos no destructivos?
Ultrasonido en un cordón de soldadura, líquidos penetrantes en una pieza fundida, partículas magnéticas en una flecha de acero, gammagrafía en tubería, corrientes inducidas en tubos de intercambiador de calor y termografía en un tablero eléctrico. En todos los casos, la pieza sigue en condiciones de uso después de la inspección.
¿Cuál es la norma para ensayos no destructivos?
No hay una norma única. El personal se certifica conforme a la ISO 9712:2021, publicada en Brasil como ABNT NBR NM-ISO 9712:2025 y aplicada por el SNQC de la ABENDI (el sistema brasileño de calificación y certificación). Cada método tiene su propia norma, como la ISO 3452-1 para líquidos penetrantes y la ISO 17636-1 para radiografía de soldaduras. En soldaduras, la ISO 17635:2025 orienta la elección del método; en recipientes a presión, aplica la Sección V del código ASME.
¿El ensayo de dureza es destructivo o no destructivo?
Es destructivo en sentido estricto, porque deja una huella permanente, y en una probeta cortada inutiliza la muestra. En una pieza grande y gruesa funciona como verificación prácticamente no destructiva, siempre que el espesor sea de al menos 8 veces la profundidad de la huella (ISO 6506-1) o 10 veces (ASTM E10) y la superficie no sea funcional. No es un método de END.
¿Cuándo usar un ensayo destructivo y cuándo usar END?
El destructivo sirve para calificar el material, el procedimiento de soldadura y al soldador, para aceptar lotes por muestreo y para desarrollo y análisis de falla. El END sirve para inspeccionar cada pieza producida, piezas únicas o costosas y equipos en operación. En piezas críticas se usan ambos: destructivo en una probeta testigo y END al 100 % en la pieza.
¿El ultrasonido sustituye al ensayo de tracción?
No. El ultrasonido localiza y dimensiona defectos, pero no mide el límite de fluencia, la resistencia a la tracción ni el alargamiento. Esos valores exigen el ensayo de tracción en una máquina universal de ensayos, conforme a la ISO 6892-1 o a la ASTM E8/E8M.
¿Quién puede realizar ensayos no destructivos?
Un profesional calificado y certificado en el método y el nivel adecuados (1, 2 o 3) conforme a la ISO 9712. En Brasil, la certificación la otorga el SNQC de la ABENDI, activo desde 1991. La radiografía industrial exige además una instalación con licencia y personal registrado ante la CNEN (Comisión Nacional de Energía Nuclear de Brasil), según la norma NN 6.04.
¿Quién realiza los ensayos destructivos y emite el informe?
Un laboratorio de ensayos con máquina verificada y personal capacitado en la norma del método, ya sea interno de la empresa o contratado. Cuando el informe debe tener validez ante el cliente o un organismo regulador, el laboratorio debe estar acreditado conforme a la ISO/IEC 17025:2017 para ese ensayo; en Brasil, la acreditación la otorga la Cgcre del Inmetro (el instituto brasileño de metrología).
¿Existen ensayos mecánicos no destructivos?
Sí, en sentido restringido. La prueba de carga dentro del régimen elástico, la dureza con durómetro portátil en una pieza grande y gruesa y la medición del módulo de elasticidad por la frecuencia de vibración evalúan el comportamiento mecánico sin inutilizar la pieza. Ninguno de ellos, sin embargo, mide la resistencia a la tracción ni el alargamiento, que exigen llevar el material a la rotura.
¿Qué ensayos califican un procedimiento de soldadura?
Según la ISO 15614-1:2017, nivel 2, una unión a tope con penetración completa recibe inspección visual, radiografía o ultrasonido y detección de grietas superficiales, todos al 100 %, y después 2 tracciones transversales, 4 doblados, 2 juegos Charpy, dureza y 1 macrografía. En el nivel 1 bastan la inspección visual, las 2 tracciones y los 4 doblados.
¿Las partículas magnéticas sirven para acero inoxidable?
No para el inoxidable austenítico, como los de la serie 300, que no es ferromagnético. La ISO 9934-1 limita el método a materiales ferromagnéticos. En esos casos se usan los líquidos penetrantes, que la propia ISO 15614-1 indica para materiales no magnéticos, o las corrientes inducidas.