
La probeta de soldadura es la tira maquinada de una placa o un tubo soldado (el cupón de prueba). Sirve para comprobar, mediante un ensayo destructivo, que un procedimiento de soldadura o un soldador produce una junta resistente y sana. Para calificar un procedimiento, ASME IX e ISO 15614-1 piden 2 tracciones transversales y 4 doblados. El doblado se rechaza si aparece una discontinuidad abierta mayor de 3 mm. También se le llama probeta de ensayo de soldadura o, en las normas de Petrobras (en portugués), corpo-de-prova. En inglés es test specimen. Al cupón también se le dice placa de prueba, pieza de prueba o, en inglés, test coupon. Los dos ensayos se hacen en la máquina universal de ensayos. El ensayo de tracción (prueba de tensión) mide la resistencia de la junta y registra en qué zona se rompió. El doblado guiado dobla la tira a cerca de 180° sobre un mandril de diámetro calculado (en general 4 veces el espesor) y después se examina la cara que trabajó a tracción.
En resumen:
- Procedimiento (WPS y PQR): 2 probetas de tracción transversal y 4 de doblado. En placa delgada son de cara y de raíz; en placa gruesa son laterales (ASME BPVC IX-2025, Tabla QW-451.1; ISO 15614-1:2017, Tabla 1).
- Soldador (WPQ): solo doblado, fractura o radiografía. No hay tracción (ASME IX e ISO 9606-1:2012).
- Tracción aprobada: Rm ≥ resistencia mínima especificada del metal base. En ASME IX, si la probeta se rompe en el metal base fuera de la soldadura, se acepta hasta 5 % por debajo (QW-153).
- Doblado aprobado: ninguna discontinuidad abierta mayor de 3 mm en la cara convexa. Las grietas en las esquinas no cuentan, salvo que provengan de un defecto interno.
- Mandril: diámetro d = 4ts, donde ts es el espesor de la probeta, cuando el metal base tiene un alargamiento mínimo A de 20 % o más. Por debajo de ese valor, d = 100·ts/A − ts (ISO 5173:2023).
Esta guía es para el laboratorio que va a hacer el ensayo y para el área de calidad que va a leer el informe. Explica de dónde salen las probetas, cómo se maquina cada una y cómo se hacen la tracción y el doblado de forma normalizada en la máquina universal. También explica cómo se acepta o se rechaza el resultado y qué errores lo invalidan. Los fundamentos del ensayo de doblado y del ensayo de tracción tienen sus propios artículos; aquí nos enfocamos en la junta soldada.
Qué es la probeta de soldadura y para qué sirve
La probeta de soldadura es la muestra maquinada que lleva a la máquina de ensayo una rebanada representativa de la junta: metal base, zona afectada por el calor (ZAC) y metal de soldadura. Se obtiene de un cupón, que es la junta de prueba soldada en condiciones controladas. Cada tira cortada de ese cupón es una "probeta". La distinción importa porque el cupón lo suelda quien se está calificando, siguiendo la EPS en el bisel, la abertura de raíz, el punteado y la limpieza, mientras que la probeta la prepara y la ensaya el laboratorio. El concepto general de probeta de ensayo, con el vocabulario de muestra, espécimen y testigo, está en su propio artículo.
El cupón sirve para dos calificaciones distintas. Confundirlas es la causa de la mayoría de las dudas:
- Calificación del procedimiento: la empresa redacta una especificación de procedimiento de soldadura (EPS, en inglés WPS). Después suelda el cupón siguiéndola y registra los parámetros y los resultados de los ensayos en el registro de calificación del procedimiento (RQPS en Brasil, o PQR). Con esto se demuestra que esos parámetros, con ese metal base y ese consumible, producen una junta con la resistencia y la ductilidad requeridas. Por eso se hacen tracción y doblado.
- Calificación del soldador: el soldador suelda un cupón siguiendo una EPS ya calificada. El registro de calificación del soldador (RQS en Brasil, o WPQ) certifica que deposita soldadura sin defectos. Lo que se demuestra es habilidad, no resistencia. Por eso el soldador presenta doblado, fractura o ensayo radiográfico, pero no tracción.
Los dos ensayos destructivos miden cosas diferentes en la misma junta. La tracción transversal indica si la junta es al menos tan resistente como el metal base especificado. El doblado indica si la junta soporta una deformación plástica grande sin que se abra una grieta. Así se detectan falta de fusión, inclusiones de escoria, porosidad y falta de penetración. Ninguno de los dos sustituye al otro, y ambos complementan los ensayos no destructivos que se le hacen al cupón antes de cortarlo.
Normas del ensayo de soldadura: calificación y método
Las normas de la probeta de soldadura se dividen en dos grupos. Las normas de calificación dicen cuántas probetas sacar y qué resultado aprueba. Las normas de método dicen cómo maquinar y ensayar cada probeta. ASME BPVC Sección IX y AWS D1.1 reúnen las dos funciones en un mismo documento. En la familia ISO están separadas: ISO 15614-1 (procedimiento) e ISO 9606-1 (soldador) remiten a ISO 4136 para la tracción y a ISO 5173 para el doblado. Por eso ISO 5173 no aprueba ni rechaza nada: describe el ensayo y deja la aceptación a la norma de aplicación.
La tabla resume la función de cada norma, con la edición revisada el 02/10/2026:
| Norma | Función | Qué define para la probeta | Edición |
|---|---|---|---|
| ASME BPVC Sección IX | calificación de procedimiento y de soldador (recipientes a presión, calderas, tuberías) | número (QW-451, QW-452), dibujos (QW-462), extracción (QW-463), dispositivos (QW-466), aceptación (QW-153 y QW-163) | 2025 |
| AWS D1.1/D1.1M | soldadura estructural de acero | número, probetas de tracción, plantillas de doblado y aceptación | 2025 |
| ISO 15614-1 | calificación de procedimiento (acero, níquel) | 2 tracciones y 4 doblados, extracción, aceptación | 2017 + Amd 1:2019 |
| ISO 9606-1 | calificación de soldador (acero) | doblado o fractura, aceptación, vigencia | 2012, confirmada en 2023 |
| ISO 4136 | método: tracción transversal | dimensiones, extracción, maquinado, informe | 2022 |
| ISO 5173 | método: doblado | espesor, ancho, mandril, rodillos, ángulo, informe | 2023 |
En Brasil, quien contrata suele remitir a uno de estos códigos. Las obras de recipientes a presión y tuberías siguen ASME IX, las estructuras metálicas siguen AWS D1.1 y los proveedores europeos traen la familia ISO. Los contratos de Petrobras (la petrolera estatal brasileña) tienen una norma corporativa de soldadura (N-133) que remite a esos códigos; la cláusula aplicable se debe leer en el documento del contrato. En Brasil, los términos EPS, RQPS y RQS son la traducción común de WPS, PQR y WPQ.
Cuántas probetas y de dónde extraerlas
El número de probetas para calificar un procedimiento es fijo en las dos familias de normas. Para una junta a tope con penetración completa son 2 de tracción transversal y 4 de doblado transversal. Lo que cambia con el espesor es el tipo de doblado. En placa delgada se doblan 2 probetas de cara y 2 de raíz. En placa gruesa se permite, o se exige, el doblado lateral. La razón es que doblar por la cara una tira de 25 mm de espesor requeriría un mandril y una fuerza enormes, y solo se examinaría la superficie.
El esquema de abajo compara en qué espesor hace el cambio cada norma. En ASME IX, por debajo de 10 mm son 2 de cara y 2 de raíz. De 10 a 19 mm, 4 laterales pueden sustituirlas, y a partir de 19 mm las 4 laterales son obligatorias. En ISO 15614-1, el cambio se permite a partir de 12 mm. En la prueba de soldador de ISO 9606-1, cuando la calificación se hace solo por doblado, se piden como mínimo 2 de raíz y 2 de cara por debajo de 12 mm y 4 laterales a partir de ese espesor.
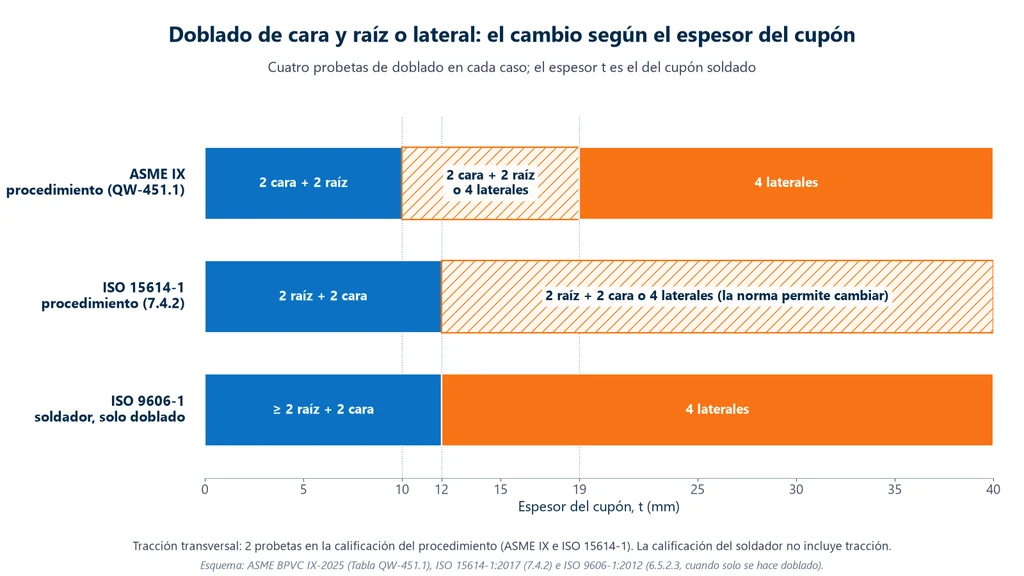
La tabla reúne los ensayos destructivos que se exigen en cada caso. ISO 15614-1 tiene dos niveles de examen. En el nivel 1 bastan la inspección visual, las tracciones y los doblados. El nivel 2 agrega radiografía o ultrasonido, detección de grietas superficiales, impacto cuando se especifica, dureza y macrografía.
| Calificación | Tracción transversal | Doblado | Fuente |
|---|---|---|---|
| Procedimiento, ASME IX | 2 | 4 (2 de cara + 2 de raíz, o 4 laterales) | QW-451.1 |
| Procedimiento, ISO 15614-1 | 2 | 4 (2 de raíz + 2 de cara, o 4 laterales) | Tablas 1 y 2; 7.4.2 |
| Soldador, ASME IX | no | 2 (de cara y raíz, o laterales), o radiografía | QW-452.1 |
| Soldador, ISO 9606-1 | no | solo doblado: ≥ 4; con radiografía: 2 adicionales en algunos procesos | Tabla 13; 6.5.2 |
La posición de extracción también está regulada. ISO 15614-1 pide soldar un cupón de placa de al menos 350 mm de longitud, con cada placa de al menos 150 mm de ancho. Se descartan 25 mm en cada extremo, porque el inicio y el final del cordón tienen condiciones térmicas distintas a las del resto. Entre los descartes quedan dos zonas con 1 tracción y doblados cada una, una zona para impacto y otra para macrografía y dureza. ASME IX muestra las posiciones en las Figuras QW-463.1, separadas para cupones de menos de 19 mm y de 19 mm en adelante. En la prueba de soldador de ISO 9606-1, al menos una probeta debe salir de un punto de paro y reinicio del cordón, y el soldador no puede esmerilar la raíz ni la cara antes del ensayo.
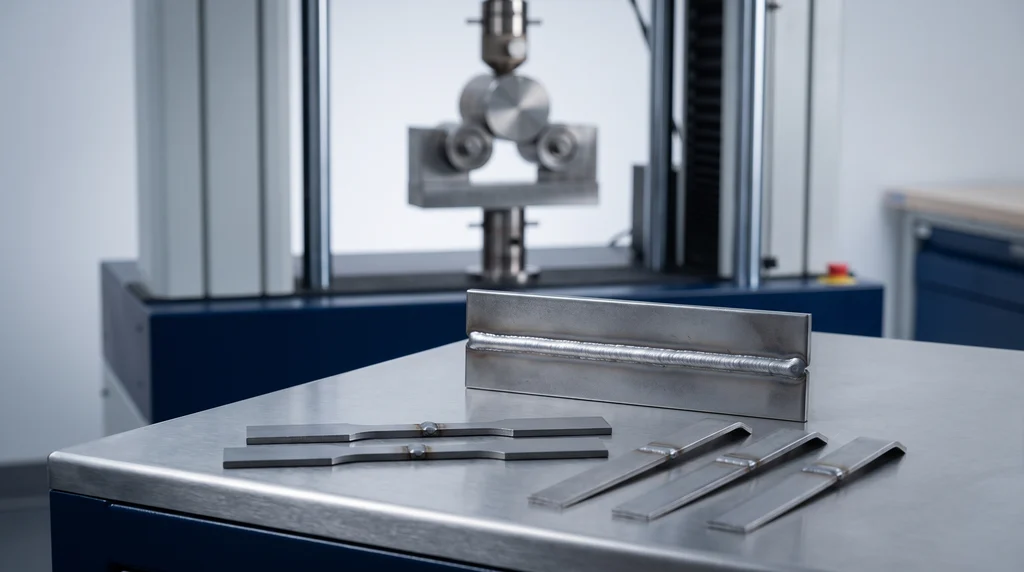
En la foto se ven el cupón soldado y las probetas que salen de él. Hay dos de tracción, con la soldadura al centro de la zona útil, y tiras de doblado todavía rectas. Al fondo está la máquina universal con el dispositivo de doblado de mandril y rodillos donde se van a doblar.
Cada probeta se marca con la posición de la que salió en el cupón, y el corte no puede alterar el material. Según ISO 4136, en acero de más de 8 mm no se permite cortar con cizalla (guillotina), y el corte térmico debe quedar a por lo menos 8 mm de la superficie final de la zona útil. En otros metales solo se permite el maquinado. ISO 5173 pide eliminar por medios mecánicos todo el material afectado por corte térmico o por cizalla. En ISO 15614-1, los ensayos no destructivos (END) del cupón se hacen y se aprueban antes del corte. Se acepta extraer las probetas de zonas sin las imperfecciones que los END encontraron dentro del límite.
Ensayo de tracción transversal de la probeta soldada
El ensayo de tracción transversal aplica una fuerza creciente y continua a una probeta cortada a través de la soldadura, hasta la rotura, para determinar la resistencia a la tracción de la junta y el lugar de la fractura (ISO 4136:2022). El eje de la soldadura queda en el centro del tramo paralelo, de modo que el metal de soldadura, las dos ZAC (zonas afectadas por el calor) y una parte del metal base de cada lado se traccionan juntos. Como la sección es la misma en todo el tramo, la rotura ocurre en la región más débil de la junta, y por eso el lugar de la fractura forma parte del resultado.
Dimensiones y preparación de la probeta de tracción
Según la ISO 4136:2022, la probeta de placa con más de 2 mm de espesor tiene una parte paralela de 25 mm de ancho (b0), cabezas 12 mm más anchas (b1 = b0 + 12), radio de transición de por lo menos 25 mm y parte paralela de por lo menos Ls + 60 mm, donde Ls es el ancho del cordón después de maquinado. La longitud total es la que pida la máquina para las mordazas. En tubo, el ancho baja a 12 mm entre 50 y 168.3 mm de diámetro y a 6 mm hasta 50 mm, y los tubos de hasta 50 mm pueden ensayarse enteros. El espesor de la probeta es el de la placa junto a la soldadura; por encima de 30 mm, cuando la norma de aplicación exige el espesor total, este puede dividirse en varias probetas.
El esquema de abajo muestra la probeta de placa de la ISO 4136 con esas cotas, en un ejemplo de placa de 12.7 mm con cordón de 20 mm de ancho, que pide una parte paralela de por lo menos 80 mm. En la vista lateral, el refuerzo de la cara y de la raíz aparece punteado: se elimina por maquinado hasta quedar al ras de la placa.
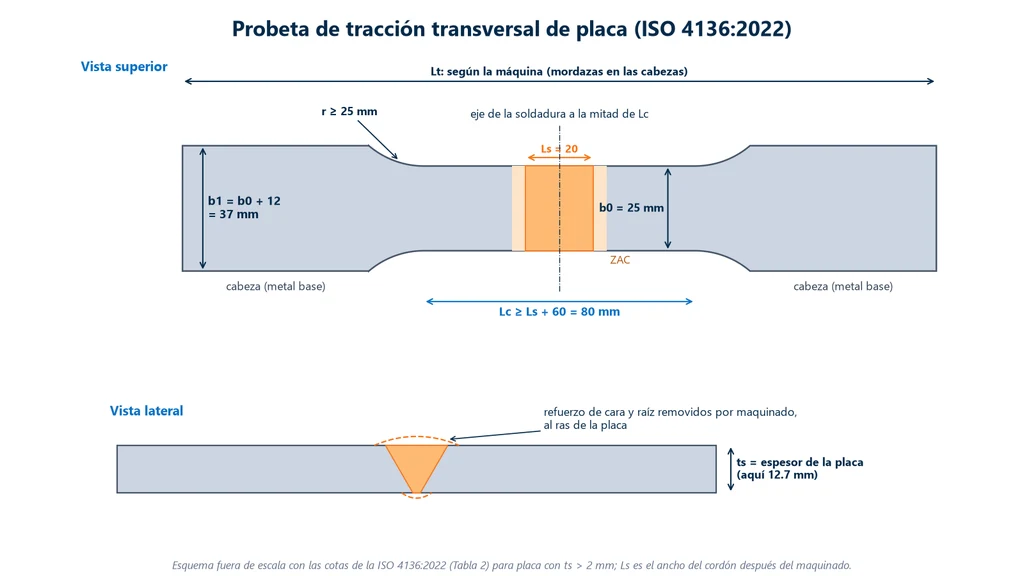
El refuerzo se elimina porque el sobreespesor aumenta la sección en la soldadura y desplaza la rotura fuera de ella: el ensayo pasaría a medir el metal base y ocultaría una soldadura débil. La ISO 4136 ordena eliminar todo el sobreespesor, salvo que la norma de aplicación diga lo contrario, y deja la socavación en su lugar, porque es un defecto de la junta que el ensayo debe detectar. La ISO 15614-1 agrega que, en tubo de hasta 50 mm ensayado entero, el refuerzo interno puede quedarse. En el ASME IX, la Figura QW-462.1(a) pide el refuerzo "aproximadamente al ras" del metal base, retirando el mínimo de material, con un ancho nominal de 19 mm (3/4 in) en la sección reducida, tramo paralelo igual al ancho del cordón más 13 mm y radio de transición de por lo menos 25 mm. Hasta 25 mm de espesor, el ASME exige una probeta de espesor total; por encima de eso, permite dividir el espesor en tiras, que juntas valen como un ensayo (QW-151.1).
Ejecución y cálculo de la resistencia
La carga se aplica de forma gradual y continua, siguiendo los principios de la ISO 6892-1 para metales a temperatura ambiente (ABNT NBR ISO 6892-1:2024 en Brasil), entre 10 y 35 °C. En calificación, casi siempre solo se determinan la fuerza máxima y el lugar de la fractura; en esos casos la ISO 4136 acepta cualquier opción de control de velocidad de la ISO 6892-1. La resistencia a la tracción es la fuerza máxima dividida entre el área original medida antes del ensayo:
Rm = Fm / S0, con Fm en N, S0 = ancho × espesor medidos, en mm², y Rm en MPa.
El ASME dice lo mismo con otras palabras: la carga total máxima dividida entre la menor área de la sección, calculada con medidas reales tomadas antes de cargar (QW-152). Después de la rotura, la ISO 4136 ordena examinar las superficies de fractura y registrar el tipo, tamaño y cantidad de las imperfecciones que puedan haber afectado el resultado, y anotar dónde rompió la probeta; un ataque macrográfico leve en el costado ayuda a localizar la línea de fusión. La curva y el concepto de resistencia a la tracción están en un artículo propio, y el ensayo de tracción de metales en general, en la guía de la ASTM E8 e ISO 6892-1.
Criterio de aceptación de la tracción
El criterio de las normas de calificación compara la resistencia de la junta con la resistencia mínima especificada del metal base, y no con la resistencia real de la placa usada en el cupón:
- ASME IX (QW-153.1): Rm no menor que el mínimo especificado del metal base, o del más débil de los dos en juntas disímiles, o del metal de soldadura cuando el código de construcción permite un consumible de menor resistencia. Si la probeta rompe en el metal base, fuera de la soldadura y de la interfaz, se acepta con una resistencia hasta 5 % por debajo del mínimo especificado.
- ISO 15614-1 (7.4.1): Rm no menor que el mínimo especificado del metal base, salvo otra exigencia definida antes del ensayo; en juntas disímiles, el del metal de menor resistencia. La norma no tiene la tolerancia de 5 %.
- AWS D1.1: resistencia no menor que el mínimo del rango especificado del metal base, sin la tolerancia de 5 % del ASME; la cláusula debe verificarse en la edición contratada.
El alargamiento y el límite de fluencia no entran en la aceptación de la junta transversal, porque la longitud calibrada mezcla metal base, ZAC y soldadura, con propiedades diferentes. Cuando la norma de aplicación pide las propiedades del metal depositado, el ensayo es otro: tracción longitudinal de una probeta cilíndrica maquinada solo en el metal de soldadura, según la ISO 5178:2019.
Ensayo de doblado de la probeta soldada
El ensayo de doblado de soldadura deforma plásticamente la probeta, sin invertir el sentido de la carga, hasta que una de las superficies o secciones de la junta quede traccionada, para revelar imperfecciones en esa superficie y evaluar la ductilidad (ISO 5173:2023). Es cualitativo: el resultado no es la fuerza, sino el examen de la cara convexa después del doblado. La severidad del doblado, la fórmula de la deformación en la fibra externa y los tipos generales de doblado están en el artículo sobre ensayo de doblado; aquí se tratan la preparación y la ejecución de la probeta soldada.
Cara, raíz y lateral: qué revela cada uno
El tipo de doblado se define por la superficie que queda del lado de fuera del doblez, la traccionada. En el doblado de cara, es la cara de la soldadura, el lado con el cordón más ancho; revela defectos de los últimos pases y de la fusión con el bisel cerca de la superficie. En el de raíz, es el lado opuesto; revela falta de penetración y defectos del pase de raíz. En el lateral, es una sección transversal de la junta, cortada de lado a lado; muestra todos los pases al mismo tiempo y es el más sensible a la falta de fusión en la pared del bisel. Existen además los doblados longitudinales, con la soldadura a lo largo de la probeta, que se usan cuando el metal base y el metal de soldadura, o los dos metales base, tienen ductilidades muy diferentes (ASME QW-161.5; ISO 15614-1, 7.4.2).
Espesor, ancho y bordes de la probeta de doblado
Según la ISO 5173:2023, en el doblado transversal de cara y de raíz el espesor de la probeta es el de la placa, hasta 30 mm; por encima de 10 mm, puede reducirse por maquinado de un solo lado hasta (10 ± 0.5) mm, preservando la superficie que será traccionada. En placa, el ancho es de por lo menos 4 veces el espesor de la probeta. En el doblado lateral, el ancho es el propio espesor de la placa y el espesor de la probeta es de (10 ± 0.5) mm; por encima de 40 mm de placa, el ancho puede dividirse en más de una probeta. Los bordes de la cara traccionada se redondean con un radio de máximo 0.2 ts, limitado a 3 mm, sin rayas transversales. Todo el sobreespesor se elimina, y la socavación se queda, salvo que la norma de aplicación ordene eliminarla. En el ASME IX, la probeta lateral también tiene 10 mm (3/8 in) de espesor (Figura QW-462.2).
Mandril, rodillos y ángulo
La ISO 5173 acepta tres arreglos: un mandril (punzón) que empuja la probeta entre dos rodillos paralelos o hacia dentro de una matriz en U (doblado en tres puntos); doblado por envolvimiento, con un extremo sujeto y un rodillo externo que gira 180° alrededor del mandril; y doblado con una placa de apoyo bajo la probeta. Los dos últimos se recomiendan cuando el metal base, la ZAC y la soldadura tienen un comportamiento muy diferente en el doblado, porque el mandril concentraría la deformación en la región más blanda y rompería la probeta sin defecto de soldadura. El ASME tiene los mismos tres dispositivos en las Figuras QW-466.1 (punzón y matriz), QW-466.2 (rodillos) y QW-466.3 (envolvimiento), y la AWS D1.1:2025 en las Figuras 6.11 a 6.13.
El diámetro del mandril, d, se obtiene del alargamiento mínimo después de la fractura, A, exigido por la especificación del metal base (ISO 5173:2023, 7.3.1):
- Acero, níquel y aleaciones de níquel con A ≥ 20 %: d = 4 ts.
- Con A < 20 %: d = 100·ts/A − ts, salvo otra regla en la norma de aplicación; en metales diferentes, se usa el menor A.
- Aluminio y aleaciones con A > 5 %: la misma fórmula; con A ≤ 5 %, la probeta se recuece antes, y el A es el de la condición recocida.
La fórmula impone en la fibra externa una deformación igual al alargamiento mínimo del material: con d = 4ts, la cara traccionada se estira cerca de 20 %. Los rodillos quedan separados una distancia l entre d + 2ts + 1 y d + 3.5ts, tienen un radio de por lo menos 20 mm, y la probeta tiene una longitud de por lo menos l + 2R. En el ASME IX, el radio del punzón sale de una tabla por P-Number, la agrupación de metales base del código, en la Figura QW-466.1; para acero al carbono P-No. 1 con probeta de 10 mm, el punzón de 38 mm (1-1/2 in) corresponde también a 4 veces el espesor.
El esquema de abajo muestra el montaje de un doblado de cara según la ISO 5173 con probeta de 10 mm en acero con A ≥ 20 %: mandril de 40 mm en el eje de la soldadura, rodillos de radio mínimo de 20 mm separados entre 61 y 75 mm y la cara traccionada abajo. A la derecha, la gráfica muestra cómo crece el mandril cuando el alargamiento mínimo del metal base cae por debajo de 20 %: a 10 %, ya es de 9 veces el espesor.
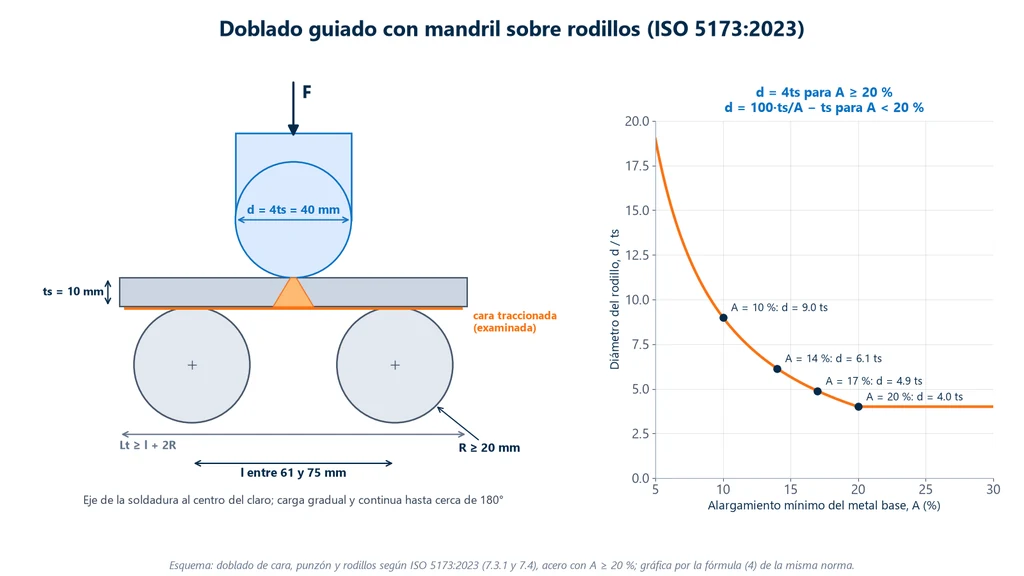
El eje de la soldadura queda en el centro del claro, y la carga se aplica en el centro, de forma gradual y continua, perpendicular a la superficie. Cuando la norma de aplicación no fija otro ángulo, el ensayo termina a cerca de 180°: en el arreglo de rodillos, cuando el eje del mandril rebasa el eje de los rodillos; en la matriz en U, cuando un alambre de 3 mm ya no entra entre la probeta y la matriz; en el envolvimiento, cuando el rodillo externo giró 180°. El ASME usa los mismos límites (QW-162.1) y exige que la soldadura y las dos ZAC queden completamente dentro de la parte doblada; si el cordón es demasiado ancho para eso, se usan varias probetas a través de la junta. La ISO 5173 no fija velocidad: recomienda que sea constante y se registre cuando se conozca.
Criterio de aceptación del doblado
Después del doblado, se examinan la superficie externa y los costados de la probeta, se mide cada discontinuidad abierta en cualquier dirección y se anota dónde está: soldadura, ZAC o esquina. La tabla compara los criterios de las normas de calificación; la ISO 5173 no tiene criterio propio.
| Norma | Discontinuidad individual | Esquinas | Suma |
|---|---|---|---|
| ASME IX, QW-163 | ninguna abierta > 3 mm en la soldadura o en la ZAC | no cuentan, salvo que provengan de falta de fusión, escoria u otra discontinuidad interna | sin límite de suma |
| ISO 15614-1, 7.4.2 | ninguna imperfección > 3 mm | se ignoran | sin límite de suma |
| ISO 9606-1, cláusula 7 | ninguna discontinuidad > 3 mm | se ignoran, salvo evidencia de falta de penetración, escoria u otra discontinuidad | suma de las mayores, entre 1 y 3 mm, ≤ 10 mm por probeta |
| AWS D1.1 | ninguna > 3 mm | hasta 6 mm, salvo origen en escoria o falta de fusión (entonces 3 mm) | indicaciones de 1 a 3 mm que sumen ≤ 10 mm |
El ASME IX tiene una regla adicional: un material con alargamiento menor que 3 % no se somete a doblado; en cada posición de doblado, se hace una probeta de macrografía (QW-161). En la ISO 15614-1, si una probeta no aprueba, pueden retirarse del mismo cupón otras 2 por cada una que falló, lo más cerca posible de la posición original; si alguna de ellas no aprueba, el procedimiento queda reprobado.
Cómo estandarizar el ensayo en la máquina universal
Estandarizar el ensayo de la probeta soldada significa lograr que dos laboratorios, o dos operadores, lleguen al mismo resultado con el mismo cupón. En la máquina universal de ensayos, eso depende menos de la máquina que de la secuencia: identificar, medir, elegir el herramental por cálculo, alinear, ensayar con parámetros fijos y reportar todo lo que pide la norma. La siguiente guía vale para la tracción y para el doblado:
- Identificar y rastrear: número del cupón, posición de extracción, tipo de probeta (tracción, cara, raíz o lateral), norma de aplicación, EPS (WPS) y metal base. La ISO 4136 y la ISO 5173 exigen marcar la posición de cada probeta en el cupón.
- Medir antes de ensayar: ancho y espesor reales del tramo útil, con calibrador vernier o micrómetro, en más de un punto; el ASME usa la menor sección medida.
- Elegir el herramental por cálculo: en la tracción, mordazas para placa con capacidad superior a la fuerza prevista (ejercicio 1); en el doblado, el mandril calculado con la fórmula, nunca el que esté montado, y la distancia entre rodillos dentro del rango de la ISO 5173 o la matriz de la figura del ASME o de la AWS.
- Alinear: en la tracción, la probeta centrada y en el eje de las mordazas, sin flexión; en el doblado, el eje de la soldadura exactamente bajo el mandril y los rodillos simétricos. Un ataque leve en la cara que se va a traccionar muestra la línea de fusión y ayuda a centrar (ISO 5173, 7.1).
- Fijar los parámetros en el método del software: velocidad constante del travesaño, unidad de fuerza en N o kN, fin de ensayo por rotura en la tracción y por una carrera equivalente a cerca de 180° en el doblado. El ángulo puede calcularse a partir del desplazamiento del mandril (ISO 5173, 7.5, que remite a la ISO 7438).
- Registrar la curva: fuerza × desplazamiento en los dos ensayos. En la tracción, da Fm; en el doblado, no aprueba nada, pero documenta la ejecución y muestra una caída brusca si la probeta rompe antes de alcanzar el ángulo.
- Examinar y medir: lugar de la fractura y superficie de rotura en la tracción; cara convexa y costados en el doblado, con la medida de cada indicación abierta.
- Reportar: según la ISO 5173, el reporte incluye la norma, la identificación y las dimensiones de la probeta, el tipo de doblado, el método (mandril o rodillo), el diámetro del mandril, la distancia y el radio de los rodillos, la temperatura, el tipo y la dimensión de las imperfecciones, el ángulo, la velocidad cuando se conozca, la norma de aplicación, desviaciones, características inusuales, fecha y resultado. Según la ISO 4136, se incluyen también el lugar de la fractura y las imperfecciones en la superficie de rotura.
La medición de fuerza de la máquina tiene que estar verificada, porque el criterio de la tracción es un número: la ISO 7500-1 (ABNT NBR ISO 7500-1:2023 en Brasil) clasifica el sistema de medición de fuerza, y la clase 1 es la usual en ensayos de metales. La calibración periódica, realizada por un laboratorio acreditado, forma parte del sistema de calidad de quien emite el informe. Lo que mide la celda de carga y cómo se determina la clase están en un artículo propio.
Qué necesita saber el soldador sobre la prueba
La prueba del soldador es el mismo doblado descrito arriba, aplicado a un cupón soldado por él. Por eso, para quien va a ser evaluado, las reglas que importan son las de preparación y las de aceptación. Según la ISO 9606-1:2012:
- Qué se ensaya: la inspección visual es obligatoria; después vienen el doblado, el ensayo de fractura (ISO 9017) o la radiografía. Cuando la calificación usa radiografía en los procesos 131 (MIG con alambre sólido), 135 (MAG con alambre sólido), 138 (MAG con alambre tubular con núcleo metálico) y 311 (oxiacetilénica), se agregan 2 doblados o fracturas adicionales.
- Qué no se puede hacer: esmerilar la raíz o la cara del cordón. Los paros y reinicios del pase de raíz y del pase de acabado se marcan antes del ensayo, y por lo menos una probeta se toma de uno de ellos.
- Qué reprueba: en el doblado, una discontinuidad mayor de 3 mm, o que la suma de las mayores, entre 1 y 3 mm, pase de 10 mm en una probeta; en la inspección visual, una imperfección fuera del nivel de calidad B de la ISO 5817, la norma de niveles de imperfección de uniones soldadas (nivel C para algunas, como el sobreespesor y el socavado).
- Si reprueba: el soldador puede repetir la prueba una vez sin nuevo entrenamiento.
- La posición de la prueba: el cupón se suelda en la posición que se quiere calificar, como plana, vertical o sobrecabeza. La más exigente suele ser la de tubo fijo inclinado a 45° (6G en ASME, H-L045 en ISO), y por eso es la que cubre más posiciones.
- Qué cubre el certificado: un rango de espesor que depende del cupón (de 3 mm hasta el doble del espesor depositado, para un cupón de entre 3 y 12 mm) y las posiciones y procesos ensayados. El coordinador de soldadura confirma la vigencia cada 6 meses. La revalidación puede hacerse con una nueva prueba cada 3 años, con el ensayo de dos soldaduras de producción cada 2 años o con mantenimiento continuo comprobado.
En ASME IX, el soldador también puede calificarse por radiografía o ultrasonido en lugar de doblado, salvo en algunos procesos, como el MIG/MAG por cortocircuito, que exige doblado. El certificado lo emite el inspector o la entidad examinadora que indica la norma, con base en el informe del laboratorio.
Cómo interpretar el resultado
Las dudas de abajo son las más frecuentes entre quienes ensayan y quienes aprueban calificaciones. Casi todas vienen de aplicar la regla de una norma al ensayo hecho con otra.
La probeta rompió en el metal base por debajo del mínimo. ¿Reprueba?
Depende de la norma. En ASME IX, si la rotura fue en el metal base, fuera de la soldadura y de la interfase, el resultado se acepta hasta 5 % por debajo del mínimo especificado; con un mínimo de 485 MPa, eso da 460.75 MPa. En la ISO 15614-1 no existe esa tolerancia: por debajo del mínimo, reprueba. La lógica de ASME es que una rotura lejos de la soldadura demuestra que la unión no es el punto débil.
Rompió en la soldadura, pero por encima del mínimo. ¿Está aprobada?
Sí, según las tres normas de calificación: el criterio es la resistencia, y el lugar de la fractura se registra. Sin embargo, ese lugar es información de ingeniería: una unión que rompe sistemáticamente en la soldadura tiene poco margen, y el informe debe decir dónde rompió y si la fractura mostró poros, escoria o falta de fusión.
¿Una grieta de 5 mm en la esquina de la probeta reprueba?
En general, no. ASME IX, ISO 15614-1 e ISO 9606-1 no toman en cuenta las grietas de esquina, salvo, en ASME y en la ISO 9606-1, cuando hay evidencia de que se originaron en falta de fusión, escoria u otra discontinuidad interna; en AWS D1.1, el límite para la esquina es de 6 mm. Por eso el borde redondeado y sin rayas es obligatorio: una arista viva abre una grieta de esquina que nada tiene que ver con la soldadura y obliga a discutir su origen.
La probeta se rompió antes de llegar a 180°. ¿Y ahora?
Una rotura abierta en la cara traccionada es una discontinuidad mayor de 3 mm y reprueba. Antes de concluir, revise el ensayo: un punzón menor que el calculado, una soldadura fuera del centro del claro, un refuerzo sin retirar o una unión de metales muy diferentes doblada con punzón, en lugar de doblado envolvente, pueden romper una soldadura sana. Si la causa es del ensayo, se repite; si es de la soldadura, la ISO 15614-1 permite tomar 2 probetas por cada una que falló.
¿Qué alargamiento del metal base entra en la fórmula del punzón?
El alargamiento mínimo exigido por la especificación del metal base, no el medido en el certificado de la placa. Cuando la especificación da dos valores, para longitudes de referencia diferentes, el laboratorio debe registrar cuál usó: el ASTM A516 Grado 70, por ejemplo, tiene 21 % en 50 mm y 17 % en 200 mm, lo que da 4ts en un caso y 4.9ts en el otro. ASME lo resuelve de otra manera, con la tabla de punzones por P-Number de la Figura QW-466.1.
¿Puedo usar el alargamiento de la tracción transversal como propiedad de la unión?
No. La longitud de referencia atraviesa metal base, ZAC (zona afectada por el calor) y soldadura, y la deformación se concentra en la región más blanda; el número depende del ancho del cordón y de la posición del extensómetro. Por eso la ISO 4136 solo recomienda medir el alargamiento cuando la norma de aplicación lo pide, con el extensómetro colocado para el fin deseado, y las normas de calificación aceptan la unión solo por Rm y por el lugar de la fractura.
Ejercicios resueltos
Los ejercicios usan el acero ASTM A516 Grado 70, común en recipientes a presión y clasificado como P-No. 1 en ASME, con resistencia a la tracción especificada de 485 a 620 MPa, límite de fluencia mínimo de 260 MPa y alargamiento mínimo de 21 % en 50 mm y 17 % en 200 mm.
1. Fuerza en la tracción transversal y capacidad de la máquina. Cupón de 12.7 mm en A516 Gr 70. Según la ISO 4136, el ancho es de 25 mm: S0 = 25 × 12.7 = 317.5 mm². La unión debe superar 485 × 317.5 = 153,988 N, o 154.0 kN, y, si la placa está en el extremo superior del rango, rompe cerca de 620 × 317.5 = 196,850 N, o 196.9 kN. Una máquina de 200 kN quedaría al 98 % de su capacidad, sin holgura: el ensayo requiere la de 300 kN. Según ASME IX, con 19 mm de ancho: S0 = 19 × 12.7 = 241.3 mm²; mínimo de 485 × 241.3 = 117.0 kN y máximo probable de 620 × 241.3 = 149.6 kN, que caben con holgura en la máquina de 200 kN. El mismo cupón, ensayado con normas diferentes, cambia la máquina.
2. El error de convertir kgf con g = 10. Un reporte antiguo indica 11,200 kgf en una probeta ASME de 19.1 × 12.5 mm, rota en el metal base, de A516 Gr 70. El área es S0 = 238.75 mm². Con el valor convencional, 1 kgf = 9.80665 N: F = 109,834 N y Rm = 109,834 / 238.75 = 460.0 MPa, por debajo del mínimo de 0.95 × 485 = 460.75 MPa: reprobada. Con el redondeo 1 kgf = 10 N: F = 112,000 N y Rm = 469.1 MPa, aprobada. La diferencia de 2 % entre los dos factores es del mismo orden que la holgura de 5 % de ASME. La solución es configurar el software en N o kN y registrar la unidad en el reporte.
3. Punzón y rodillos según la ISO 5173. Probeta lateral de 10 mm. Con A = 22 %: d = 4 × 10 = 40 mm; l entre 40 + 20 + 1 = 61 mm y 40 + 35 = 75 mm; con rodillos de 20 mm de radio y l = 75 mm, Lt ≥ 75 + 40 = 115 mm. Con el A516 Gr 70 tomado por el 17 % en 200 mm: d = 100 × 10 / 17 − 10 = 48.8 mm (comprobación: 10 / 58.8 = 17.0 % en la fibra exterior); l entre 48.8 + 21 = 69.8 mm y 48.8 + 35 = 83.8 mm. En la práctica se usa el punzón disponible inmediatamente por encima del calculado, nunca por debajo, porque un punzón menor hace el ensayo más severo.
4. Fuerza estimada en el doblado. La fuerza del doblado no es criterio de aceptación, pero define el dispositivo y la máquina. Una estimación de ingeniería trata la probeta como una viga plastificada en tres puntos: F ≈ σ·b·ts² / l, con σ entre el límite de fluencia y la resistencia. En la probeta lateral del ejercicio 3, con b = 12.7 mm, ts = 10 mm y l = 70 mm: F ≈ σ × 18.1, es decir, de 4.7 kN (σ = 260 MPa) a 8.8 kN (σ = 485 MPa). En un doblado de cara con ts = 10 mm y b = 40 mm, con el mismo claro: de 14.9 a 27.7 kN. La acritud (endurecimiento por deformación), la fricción en los rodillos y el cambio de geometría elevan la fuerza real, por lo que la capacidad se elige con holgura: el rango de 50 kN atiende a estas probetas.
5. Cantidad y máquina en un cupón grueso. Calificación de procedimiento según ASME IX en un cupón de 25 mm de A516 Gr 70. Como t ≥ 19 mm, son 2 tracciones y 4 laterales. Hasta 25 mm inclusive, la tracción es de espesor completo: S0 = 19 × 25 = 475 mm², con mínimo de 485 × 475 = 230.4 kN y máximo probable de 620 × 475 = 294.5 kN. La máquina de 300 kN atiende el mínimo, pero llega al 98 % de su capacidad si la placa está en el extremo superior del rango; por encima de eso, solo la de 600 kN da holgura. En un cupón de 30 mm, ASME permitiría dividir el espesor en tiras (QW-151.1).
Errores comunes en el ensayo de probetas de soldadura
- Confundir la calificación del procedimiento con la del soldador: el soldador no hace tracción, y el procedimiento no se califica solo con doblado.
- Usar el punzón que está montado: depende del espesor y del alargamiento mínimo del metal base. Un punzón menor que el calculado reprueba una soldadura buena; uno mayor aprueba una soldadura mala.
- No retirar el refuerzo, o retirar de más: con refuerzo, la rotura se aleja de la soldadura; con un maquinado excesivo, el espesor deja de representar la unión.
- Soldadura fuera del centro del claro: ASME exige que la soldadura y la ZAC queden completas en la parte doblada, y el punzón descentrado concentra el doblez en el metal base.
- Aristas vivas o con rebaba: generan una grieta de esquina falsa.
- Convertir kgf con g = 10: un error de 2 % que decide una aceptación en el límite (ejercicio 2).
- Aplicar la tolerancia de 5 % de ASME en un ensayo según la ISO 15614-1: la ISO no la tiene.
- Esperar un criterio de aceptación de la ISO 5173 o de la ISO 4136: son normas de método; la aceptación está en la ISO 15614-1, en la ISO 9606-1 o en la norma de aplicación.
- Usar punzón en una unión de metales muy diferentes: el doblez se concentra en el lado más blando; lo recomendado es el doblado envolvente, la placa de respaldo o el doblado longitudinal.
- Subdimensionar la máquina: una placa de 25 mm de acero de 485 MPa requiere más de 230 kN en la tracción (ejercicio 5).
- Cortar en caliente cerca de la zona útil: la ISO 4136 exige por lo menos 8 mm entre el corte térmico y la superficie final de la sección paralela.
Ensayos complementarios de la calificación
La tracción y el doblado son los ensayos que se hacen en la máquina universal, pero la calificación de procedimiento puede exigir otros, y el informe completo los reúne. En el nivel 2 de la ISO 15614-1 se incluyen la macrografía de una sección transversal atacada, que muestra la fusión, la penetración y la secuencia de pases (ISO 17639); la dureza Vickers HV 10 en la soldadura, en las ZAC y en el metal base (ISO 9015-1), con límites por grupo de acero; y, para placa a partir de 12 mm con tenacidad especificada, dos juegos de tres probetas de impacto Charpy, uno en el metal de soldadura y otro en la ZAC (ISO 9016), en los que el promedio cumple el mínimo y un solo valor puede quedar por debajo de él, siempre que no sea menor al 70 % (7.4.4). Los ensayos no destructivos, como radiografía, ultrasonido, líquidos penetrantes y partículas magnéticas, se hacen en el cupón antes del corte. El método de dureza está en ensayo de dureza, y el del Charpy en ensayo de impacto.
Máquina para el ensayo de la probeta de soldadura
Los dos ensayos de la probeta de soldadura se hacen en la misma máquina universal de ensayos: la tracción con mordazas para placa, y el doblado con el dispositivo de doblado en lugar de las mordazas. Biopdi fabrica la línea M2 de máquinas universales electromecánicas, con sistema de medición de fuerza clase 1 según la ISO 7500-1:2023 (ABNT NBR ISO 7500-1 en Brasil), mordazas de cuña de 5, 20 y 200 kN, mordazas de cuña neumáticas de 50 y 200 kN y dispositivo de doblado conforme a la ISO 5173:2023, con punzones que se cambian según el espesor de la probeta. El software BioLab traza la curva fuerza × desplazamiento en tiempo real, calcula Rm con las dimensiones medidas, genera reportes en PDF, HTML y CSV y guarda una bitácora de auditoría por usuario, algo que interesa a quien emite informes de calificación. Biopdi fabrica el equipo; no presta servicios de ensayo, no califica soldadores ni emite certificados. El panel de abajo muestra la máquina, la función de cada parte en los dos ensayos y los dispositivos utilizados.
La máquina universal en el ensayo de la probeta de soldadura
La línea M2 tiene modelos de columna simple, de 200 N a 10 kN, y de doble columna, de 5 kN a 1,000 kN. Cada parte de la máquina cumple una función en la tracción y en el doblado de la unión soldada:

- Travesaño móvil tracciona hasta la rotura o baja el punzón hasta 180°
- Celda de carga clase 1: da la fuerza máxima que decide la tracción
- Mordazas de cuña sujetan las cabezas de la probeta de placa
- Dispositivo de doblado rodillos y punzón que se cambia según el espesor
- Software BioLab curva, Rm, reporte y bitácora de auditoría
- Panel y paro de emergencia posiciona y detiene el ensayo
Dispositivos para el ensayo de soldadura
Los dispositivos de abajo se montan en la misma máquina, según la probeta y la norma:
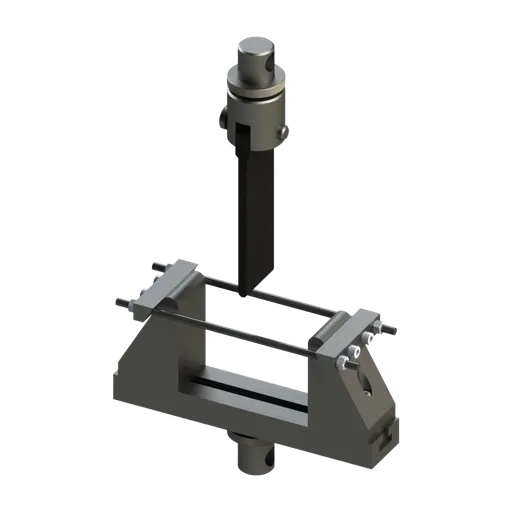

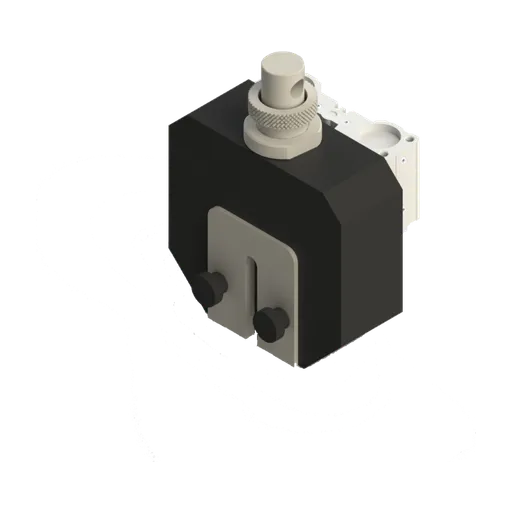
La capacidad se elige por la tracción, que es el ensayo de mayor fuerza. Las probetas de placa delgada y los doblados de 10 mm caben en la máquina de 5 a 50 kN (MBIOII-50-M2), indicada para uniones soldadas y placas; la tracción ASME de la placa de 12.7 mm del ejercicio 1 requiere la máquina de 100 a 200 kN (MBIOII-200-M2); la misma placa según la ISO 4136, o cupones más gruesos, requieren la de 300 kN (MBIOII-300-M2) o una mayor. El funcionamiento general del equipo está en el artículo sobre la máquina universal de ensayos, y puede solicitar una cotización para los espesores y materiales de su laboratorio.
Normas citadas
La tabla reúne las normas citadas en este artículo, con la edición vigente verificada el 02/10/2026 en los catálogos de ISO y en los textos de las normas; ASME y AWS, por la edición 2025 de cada código.
| Norma | Qué trata | Edición |
|---|---|---|
| ASME BPVC Sección IX | calificación de soldadura, soldadura fuerte (brazing) y fusión | 2025 |
| AWS D1.1/D1.1M | código de soldadura estructural de acero | 2025 |
| ISO 15614-1 | calificación del procedimiento de soldadura por arco y por gas de aceros, níquel y aleaciones de níquel | 2017, con la Amd 1:2019; revisión en curso |
| ISO 9606-1 | calificación de soldadores, aceros | 2012, confirmada en 2023; revisión en curso |
| ISO 4136 | tracción transversal de uniones soldadas | 2022 |
| ISO 5173 | doblado de uniones soldadas | 2023 |
| ISO 5178 | tracción longitudinal del metal de soldadura | 2019 |
| ISO 6892-1 | tracción de metales a temperatura ambiente | 2019 |
| ABNT NBR ISO 7500-1 (adopción brasileña de la ISO 7500-1) | verificación del sistema de medición de fuerza de la máquina de ensayo | 2023 |
Otros ensayos y referencias técnicas
Ensayos realizados en la máquina universal de Biopdi
 ensayo de tracción
 ensayo de compresión
 ensayo de aplastamiento
 indentación de espuma
 ensayo de flexión
 ensayo de corte (cizallamiento)
 ensayo de arrancamiento (pull-out)
 ensayo de adherencia
 ensayo de pelado (peel)
 ensayo de desgarre
 ensayo de fatiga
 tenacidad a la fractura
 ensayo de doblado
 ensayo de embutición (Erichsen)
 ensayo de perforación (punción)
 ensayo de fluencia lenta (creep)
 ensayo de torsión
 ensayo de tracción-torsión
 coeficiente de fricción
Referencias técnicas relacionadas
Ensayo de doblado (prueba de doblez): qué es, tipos, varilla corrugada, soldadura y normas (ISO 7438)
El ensayo de doblado dobla una probeta sobre un mandril a 90° o 180° y revisa si aparecen grietas. Tipos, mandriles NBR 7480, soldadura y normas.
Ensayo de tracción-torsión: axial-torsional, von Mises y normas
El ensayo de tracción-torsión aplica fuerza axial y torque a la misma probeta. Vea esfuerzos en el tubo, von Mises, ejemplos, ASTM E2207 y la máquina.
ASTM D3039: ensayo de tracción de compuestos, probeta de ensayo con tabs, módulo de cuerda y modos de falla
ASTM D3039: ensayo de tracción de compuestos de matriz polimérica: probeta con tabs, módulo de cuerda de 1,000 a 3,000 µε y código de falla.
Preguntas frecuentes
¿Qué es una probeta de soldadura?
Es la tira maquinada de una placa o tubo soldado, el cupón de prueba, para ensayo destructivo. Contiene metal base, zona afectada por el calor (ZAC) y metal de soldadura, y sirve para demostrar que un procedimiento de soldadura o un soldador produce una unión resistente y sin defectos. Los tipos más comunes son la probeta de tracción transversal y las de doblado de cara, raíz y lateral.
¿Cuántas probetas exige la prueba de calificación del procedimiento de soldadura?
Para unión a tope con penetración completa, la ASME IX y la ISO 15614-1 piden 2 probetas de tracción transversal y 4 de doblado. En el nivel 2 de la ISO 15614-1 se incluyen también ensayos no destructivos, macrografía, dureza y, cuando se especifica, impacto.
¿Qué exámenes debe hacer el soldador en la prueba de calificación?
Examen visual y, después, doblado, ensayo de fractura o radiografía, según la norma y el proceso. Por la ISO 9606-1, cuando solo se hace doblado, son como mínimo 2 probetas de raíz y 2 de cara por debajo de 12 mm y 4 laterales a partir de 12 mm. El soldador no hace ensayo de tracción.
¿Cómo obtener el certificado de soldador?
Soldando un cupón de prueba conforme a una EPS (WPS, especificación de procedimiento de soldadura) calificada, bajo la supervisión de un inspector u organismo examinador, y aprobando el examen visual y los ensayos exigidos por la norma, en general doblado o radiografía. El certificado es válido para el intervalo de espesores, las posiciones y el proceso ensayados y, por la ISO 9606-1, debe confirmarse cada 6 meses.
¿Cuándo usar doblado lateral en lugar de cara y raíz?
En placa gruesa. En la ASME IX, las laterales pueden sustituir a las de cara y raíz de 10 a 19 mm y son obligatorias a partir de 19 mm. En la ISO 15614-1, el cambio se permite a partir de 12 mm. La lateral muestra todas las pasadas a la vez y es la mejor para revelar falta de fusión en la pared del bisel.
¿Cuál es el diámetro del mandril en el doblado de soldadura?
Para acero con alargamiento mínimo de 20 % o más, 4 veces el espesor de la probeta, por la ISO 5173:2023. Por debajo de 20 %, d = 100·ts/A − ts. En la ASME IX, para acero al carbono P-No. 1 con probeta de 10 mm, el punzón es de 38 mm, también cerca de 4 veces el espesor.
¿Cuál es el objetivo del doblado a 180° en la soldadura?
Imponer a la cara traccionada una deformación plástica grande, cerca de 20 % con el mandril de 4t, para que la falta de fusión, la escoria, la porosidad o la falta de penetración se abran y queden visibles. El ensayo evalúa la sanidad y la ductilidad de la unión, no la resistencia.
¿Cuál es el criterio de rechazo en el doblado?
Discontinuidad abierta mayor que 3 mm en cualquier dirección en la cara convexa, en la soldadura o en la zona afectada por el calor, por la ASME IX, ISO 15614-1 e ISO 9606-1. Las grietas en las esquinas no se consideran, salvo cuando provienen de falta de fusión, escoria u otra discontinuidad interna.
¿Cuándo se aprueba el ensayo de tracción de la unión soldada?
Cuando la resistencia a la tracción no es menor que la mínima especificada del metal base. En la ASME IX, si la rotura ocurre en el metal base fuera de la soldadura, se acepta hasta 5 % por debajo del mínimo (QW-153). La ISO 15614-1 no tiene esa tolerancia.
¿Cuál es el mejor ensayo para evaluar una soldadura?
Ningún ensayo por sí solo: cada uno responde a una pregunta. La tracción transversal mide la resistencia de la unión; el doblado revela falta de fusión, escoria y porosidad y evalúa la ductilidad; la radiografía y el ultrasonido encuentran defectos internos sin destruir la pieza; la macrografía muestra la penetración y la fusión. Por eso las normas de calificación combinan ensayos, y el refuerzo (sobremonta) de la soldadura se retira antes de la tracción y del doblado.
¿Qué velocidad usar en los ensayos de soldadura?
En la tracción, la ISO 4136 remite a la ISO 6892-1, y cualquier opción de control de esta sirve cuando solo se mide la fuerza máxima y el lugar de la fractura. En el doblado, la ISO 5173:2023 no fija velocidad: pide carga gradual y continua, de preferencia constante y registrada en el informe.
¿Qué máquina se necesita para ensayar la probeta de soldadura?
Una máquina universal de ensayos con mordazas para placa y dispositivo de doblado con mandriles y rodillos, con capacidad definida por la tracción. Una placa de 12.7 mm de acero de 485 MPa requiere 117 kN en la probeta ASME de 19 mm y 154 kN en la probeta ISO de 25 mm, lo que descarta las máquinas de 50 kN para la tracción.