
La ingeniería de calidad es el área de la ingeniería que usa estadística, metrología y ensayos para diseñar, medir, controlar y mejorar procesos, de modo que los productos salgan conformes con las especificaciones y las normas, con una variación conocida y con decisiones basadas en mediciones confiables.
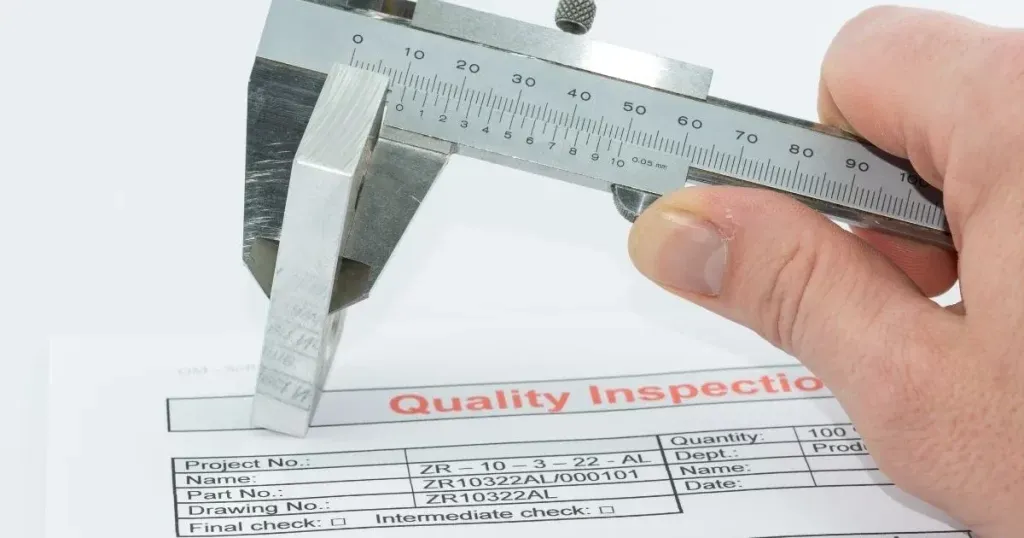
En la práctica, todo gira en torno a medir la variación y decidir con datos, como en el índice de capacidad Cpk = mín[(LSE − μ)/3σ; (μ − LIE)/3σ], que indica si un proceso estable cabe en la tolerancia del cliente. Este artículo presenta las herramientas con ejemplos resueltos, las normas vigentes al 30/09/2026 (la ISO 9001:2026 se publicó el 16/09/2026), la calibración de las máquinas de ensayo, la inspección de recepción y la carrera profesional. En la foto, un calibrador vernier mide una pieza sobre la hoja de inspección: la escena más común del área, que solo tiene valor si el instrumento es confiable y el dato alimenta una decisión.
Qué es la ingeniería de calidad
La ingeniería de calidad trata la calidad como una magnitud del proceso, y no como una selección al final de la línea. Montgomery (Introduction to Statistical Quality Control, 8.ª ed., 2019) define la mejora de la calidad como la reducción de la variabilidad en procesos y productos. Toda pieza varía un poco respecto de otra; la pregunta del área es cuánto, por qué y si esa variación cabe en lo que el cliente especificó.
La base estadística viene de Walter A. Shewhart, en los Bell Telephone Laboratories: propuso la gráfica de control en 1924 (Best y Neuhauser, 2006) y publicó Economic Control of Quality of Manufactured Product en 1931. Su contribución central fue separar dos tipos de variación:
- Causa común: la variación natural del proceso, suma de pequeñas fuentes siempre presentes (holguras, diferencias de material, temperatura). Solo se reduce cambiando el proceso.
- Causa especial (o asignable): un evento identificable, como una herramienta rota, un lote de materia prima diferente o un error de ajuste. Debe encontrarse y eliminarse.
Después llegaron los nombres detrás de las herramientas de este artículo: W. Edwards Deming difundió el ciclo PDCA; Joseph Juran mostró que pocos tipos de defecto explican la mayor parte de las pérdidas, el principio de Pareto; Kaoru Ishikawa creó el diagrama de causa y efecto. La industria automotriz reunió los métodos en los manuales de referencia llamados core tools, que se exigen a los proveedores hasta hoy.
La ingeniería de calidad no es sinónimo de ingeniería industrial: es una especialidad que siguen ingenieros industriales, mecánicos, de materiales y químicos. La ingeniería industrial se ocupa del sistema productivo en su conjunto (capacidad, costos, logística); la de calidad mide y controla si lo que sale de él es conforme.
Herramientas de la calidad
Las herramientas responden a preguntas diferentes y tienen un orden lógico: saber si el proceso es estable, confiar en la medición y solo entonces medir la capacidad; en paralelo, prever fallas e investigar causas. Las secciones siguen ese orden, y la tabla al final resume cada una.
CEP y gráficas de control
El Control Estadístico de Procesos (CEP) da seguimiento a una característica medida a lo largo de la producción para separar la causa común de la causa especial. En cada intervalo se toma un subgrupo de piezas (por ejemplo, 5 consecutivas) y se grafica la media del subgrupo, X̄, en una gráfica, y el rango R (valor mayor menos valor menor) en otra: la gráfica X̄ vigila la posición del proceso; la gráfica R, la dispersión.
Los límites salen del propio proceso, a ±3 desviaciones estándar de la media muestral. Con X̿ como la media de las medias, R̄ como el rango promedio y las constantes para n = 5 (A2 = 0.577; D3 = 0; D4 = 2.114; d2 = 2.326, según Montgomery):
- gráfica X̄: LSC = X̿ + A2R̄ y LIC = X̿ − A2R̄;
- gráfica R: LSC = D4R̄ y LIC = D3R̄;
- desviación estándar estimada del proceso: σ̂ = R̄ / d2.
Ejemplo resuelto. Un diámetro de 10.00 mm se mide en 25 subgrupos de 5 piezas, con X̿ = 10.010 mm y R̄ = 0.023 mm.
- Gráfica X̄: LSC = 10.010 + 0.577 × 0.023 = 10.0233 mm; LIC = 10.010 − 0.0133 = 9.9967 mm.
- Gráfica R: LSC = 2.114 × 0.023 = 0.0486 mm; LIC = 0.
- σ̂ = 0.023 / 2.326 = 0.0099 mm, cerca de 0.010 mm, valor que se usa más adelante en la capacidad.
Los puntos oscilan alrededor de la línea central sin patrón, lo que corresponde a causa común, hasta el subgrupo 19, que sale del límite superior y señala una causa especial que se debe investigar antes de seguir produciendo; las rachas largas de un solo lado de la línea y las tendencias también son señales. La gráfica siguiente muestra esta gráfica X̄ con datos ilustrativos que reproducen los números del ejemplo.
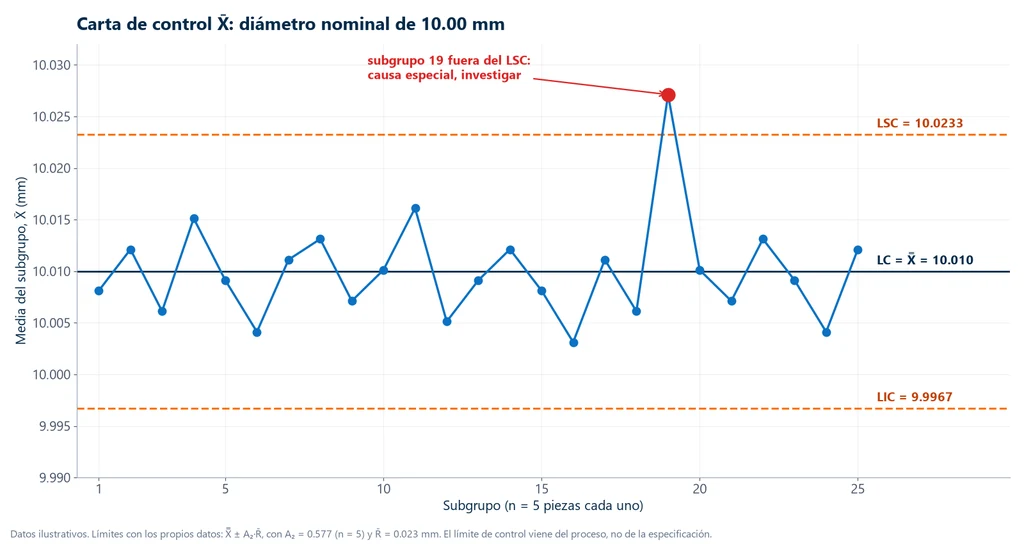
El error más común es confundir el límite de control con el límite de especificación. El primero viene del proceso e indica si es estable; el segundo viene del diseño o del cliente e indica si la pieza es aceptable. Un proceso puede estar bajo control y producir piezas fuera de especificación. Comparar ambos es el papel de los índices de capacidad, pero antes hay que confiar en la medición.
MSA y Gage R&R: ¿se puede confiar en la medición?
Todo valor de la gráfica incluye el error del sistema de medición: instrumento, operador, método y ambiente. El análisis del sistema de medición (MSA, Measurement Systems Analysis) cuantifica ese error. El estudio más usado es el de repetibilidad y reproducibilidad (Gage R&R): varias piezas medidas más de una vez por más de un operador. La repetibilidad es la variación del mismo operador en la misma pieza; la reproducibilidad, la diferencia entre operadores.
Con σtotal² = σGRR² + σpieza², el manual de la AIAG (Measurement Systems Analysis, 4.ª ed., 2010) evalúa dos números:
- %GRR = 100 × σGRR / σtotal: por debajo de 10 %, aceptable; de 10 % a 30 %, condicional, según la aplicación, el costo y la aprobación del cliente; a partir de 30 %, inaceptable;
- número de categorías distintas, ndc = 1.41 × σpieza / σGRR, truncado: debe ser por lo menos 5.
Ejemplo resuelto. σGRR = 0.004 mm y σpieza = 0.015 mm. Entonces σtotal = √(0.004² + 0.015²) = 0.0155 mm; %GRR = 0.004 / 0.0155 = 25.8 %, condicional; ndc = 1.41 × 0.015 / 0.004 = 5.3, que se trunca a 5. La decisión es aceptar con justificación o mejorar el instrumento antes de aplicar el CEP. En un ensayo destructivo, como el ensayo de tracción (prueba de tensión), el R&R clásico no se aplica, porque la probeta no puede ensayarse dos veces; ahí la calibración de la máquina, que se ve más adelante, pesa todavía más.
Capacidad del proceso: Cp y Cpk
Con un proceso estable y una medición confiable, los índices de capacidad comparan la variación natural con la tolerancia. Siendo LSE y LIE los límites superior e inferior de especificación, μ la media y σ la desviación estándar:
- Cp = (LSE − LIE) / 6σ: capacidad potencial; compara el ancho de la tolerancia con la dispersión de ±3σ, sin considerar la media.
- Cpk = mín[(LSE − μ)/3σ; (μ − LIE)/3σ]: capacidad real; distancia de la media al límite más cercano. Siempre es menor o igual que el Cp, e igual cuando el proceso está centrado.
Ejemplo resuelto. El diámetro de la gráfica tiene una especificación de 10.00 ± 0.05 mm (LIE = 9.95; LSE = 10.05), μ = 10.01 mm y σ = 0.010 mm.
- Cp = (10.05 − 9.95) / (6 × 0.010) = 0.10 / 0.060 = 1.67.
- Lado superior: (10.05 − 10.01) / 0.03 = 1.33; lado inferior: (10.01 − 9.95) / 0.03 = 2.00.
- Cpk = el menor = 1.33.
La media desplazada 0.01 mm hacia arriba queda a 4σ del límite superior y a 6σ del inferior; centrado en 10.00 mm, el mismo proceso tendría un Cpk de 1.67, igual al Cp. La dispersión sobra, y la corrección es un ajuste de centrado, no una máquina nueva. La gráfica siguiente compara el proceso real, en azul, con el mismo proceso centrado, en línea punteada.
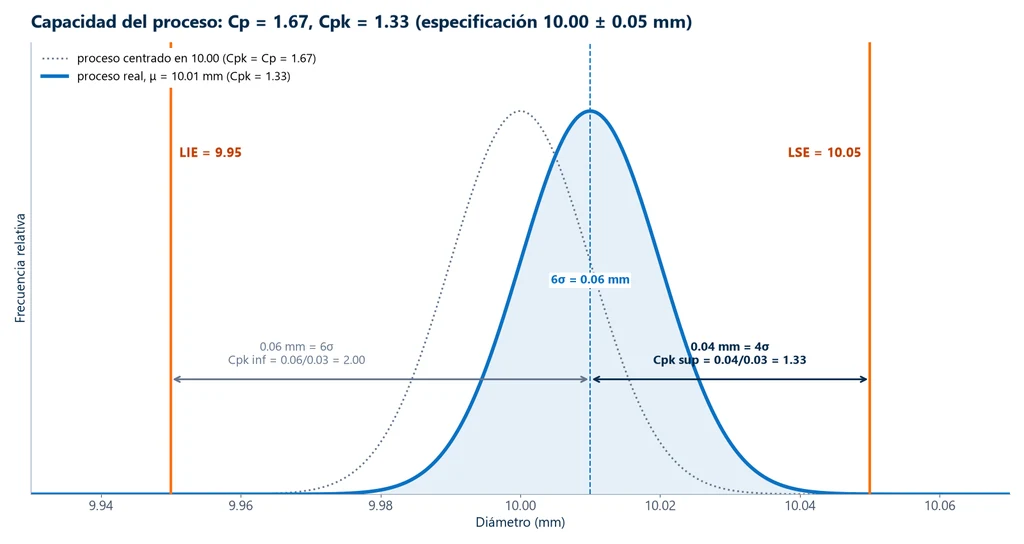
No existe un Cpk universalmente aceptable: el requisito viene del cliente o del contrato, y la referencia más usada es Cpk ≥ 1.33, con exigencias mayores en características críticas. Los índices suponen un proceso bajo control y una distribución aproximadamente normal, y usan la σ de corto plazo (R̄/d2); Pp y Ppk usan la desviación estándar total y miden el desempeño de largo plazo.
AMEF (FMEA): prever la falla antes de producir
Las herramientas anteriores miran el proceso que ya existe; el AMEF (Failure Mode and Effects Analysis, FMEA, análisis de modo y efecto de falla) mira hacia adelante. Un equipo de diseño, proceso, calidad y mantenimiento enlista lo que puede fallar, el efecto para el cliente y la causa, y prioriza acciones antes de que la falla ocurra. El DFMEA analiza el diseño del producto; el PFMEA, el proceso.
Cada modo de falla recibe calificaciones de 1 a 10 para severidad (S), ocurrencia (O) y detección (D). La priorización se hacía con el NPR (número de prioridad de riesgo), el producto S × O × D. El manual AIAG y VDA de 2019 (FMEA Handbook), organizado en 7 pasos, sustituyó el NPR por la prioridad de acción (AP: alta, media o baja), que se lee en una tabla que pondera más la severidad. La razón: S = 10, O = 2 y D = 5 dan un NPR de 100, igual que S = 2, O = 5 y D = 10, y las dos fallas no merecen la misma atención. La acción que reduce la ocurrencia o mejora la detección muchas veces es un ensayo, como la validación del diseño mediante el ensayo de fatiga.
Análisis de causa raíz: Ishikawa, 5 porqués y Pareto
Cuando la gráfica muestra una causa especial o surge una no conformidad, tres herramientas sencillas organizan la investigación:
- Diagrama de Ishikawa (espina de pescado): el problema en la "cabeza" y las causas posibles en seis categorías, las 6M: método, máquina, mano de obra, material, medición y medio ambiente. La "M" de medición se relaciona con el MSA y la calibración; la de material, con los ensayos y la metalografía.
- 5 porqués: se pregunta "¿por qué?" sucesivamente hasta llegar a una causa sobre la que se pueda actuar. Sirve para cadenas causales simples; con varias causas combinadas, necesita el Ishikawa y datos.
- Diagrama de Pareto: barras con los tipos de defecto en orden decreciente de frecuencia o costo y la curva acumulada, para atacar primero los "pocos vitales", en la expresión de Juran. El 80/20 es una heurística, no una ley.
PDCA: el ciclo que organiza la mejora
El PDCA une las herramientas en un ciclo: planear (Plan: entender el problema con datos, encontrar la causa, definir la acción), hacer (Do), verificar (Check: medir si funcionó, por ejemplo en la gráfica de control) y actuar (Act: estandarizar o volver a empezar). La introducción de la ISO 9001:2015 describe el sistema de gestión con este mismo ciclo.
Resumen: qué herramienta usar
La tabla siguiente resume las herramientas según la pregunta que responde cada una y el momento de uso; la inspección por muestreo, que se trata más adelante, cierra la lista.
| Herramienta | Pregunta que responde | Cuándo usarla | Resultado típico |
|---|---|---|---|
| CEP y gráficas de control | ¿El proceso es estable? | producción en serie, característica medida | gráficas X̄-R, X̄-S, p, u |
| MSA / Gage R&R | ¿Se puede confiar en la medición? | antes del CEP y de la capacidad; con cada nuevo sistema de medición | %GRR y ndc |
| Cp / Cpk | ¿El proceso estable cumple con la tolerancia? | después de que el CEP muestre estabilidad | índice (p. ej., Cpk 1.33) |
| AMEF (DFMEA, PFMEA) | ¿Qué puede fallar y con qué prioridad? | diseño y planeación del proceso | modos de falla con AP |
| Ishikawa | ¿Cuáles son las causas posibles? | análisis de problemas en grupo | diagrama 6M |
| 5 porqués | ¿Cuál es la causa raíz? | cadena causal simple | causa raíz y acción correctiva |
| Pareto | ¿Qué problema atacar primero? | muchos tipos de defecto | ranking de defectos |
| PDCA | ¿Cómo organizar la mejora? | cualquier ciclo de mejora | acción verificada y estandarizada |
| Inspección por muestreo | ¿Acepto o rechazo el lote? | recepción y lote final | decisión de aceptación |
Normas de calidad en 2026
Las herramientas dicen cómo medir y decidir; las normas dicen lo que una organización o un laboratorio necesita demostrar para que terceros confíen en él. Las normas ISO de sistemas de gestión, simbolizadas en la foto de abajo, son el vocabulario común entre la empresa, el cliente y el auditor; las ediciones citadas se verificaron el 30/09/2026.
ISO 9001:2026 e ISO 9000:2026
La ISO 9001 contiene los requisitos certificables de un sistema de gestión de la calidad para organizaciones de cualquier tipo y tamaño. La sexta edición, ISO 9001:2026, se publicó el 16/09/2026 y sustituye a la de 2015, cuyos certificados son válidos hasta el 30/09/2029. Según la ISO y la certificadora DNV, los cambios principales son la cultura de la calidad y el comportamiento ético entre las responsabilidades de la dirección (5.1.1), la separación entre riesgos y oportunidades (6.1.1 a 6.1.3), requisitos más estrictos de gestión de cambios y más atención a la gestión del conocimiento. En Brasil, la versión en portugués sigue siendo la ABNT NBR ISO 9001:2015 (la adopción brasileña de la ISO 9001): hasta esta revisión no encontramos la ABNT NBR ISO 9001:2026.
La ISO 9000, también revisada en 2026, contiene el vocabulario y los siete principios de la gestión de la calidad: enfoque al cliente, liderazgo, compromiso de las personas, enfoque a procesos, mejora, toma de decisiones basada en la evidencia y gestión de las relaciones. Es la respuesta normativa a la pregunta sobre los "pilares" de la calidad: en los cursos circulan listas de cuatro pilares, pero no existe una lista oficial.
IATF 16949: la exigencia automotriz
La IATF 16949 complementa la ISO 9001 para la cadena automotriz y exige las core tools: APQP (planeación avanzada de la calidad del producto), PPAP (proceso de aprobación de partes de producción), FMEA (AMEF), MSA y CEP. La edición vigente es la de 2016; el comunicado SC-2026-005 de la IATF (julio de 2026) confirmó que la segunda edición está en desarrollo, con publicación prevista para 2027.
ISO/IEC 17025: competencia del laboratorio
La ABNT NBR ISO/IEC 17025:2017 (la adopción brasileña de la ISO/IEC 17025) define los requisitos de competencia de los laboratorios de ensayo y calibración: método validado, personal calificado, equipo calibrado con trazabilidad, incertidumbre e informe. La edición ISO de 2017 se confirmó en la revisión sistemática de 2023. En Brasil, la acreditación la otorga la Cgcre, del Inmetro; los laboratorios acreditados de calibración forman la RBC (Rede Brasileira de Calibração) y los de ensayo, la RBLE (Rede Brasileira de Laboratórios de Ensaio).
La diferencia entre las dos normas es la diferencia entre certificación y acreditación: la ISO 9001 certifica que la organización tiene un sistema de gestión; la ISO/IEC 17025 acredita que un laboratorio es competente para un resultado específico. Una empresa certificada puede tener un laboratorio interno no acreditado, y en Brasil un certificado solo es RBC si proviene de un laboratorio acreditado para ese servicio.
ISO 10012:2026: gestión de las mediciones
La ISO 10012 trata del sistema de gestión de las mediciones: confirmación metrológica, intervalo de calibración, incertidumbre y regla de decisión. La segunda edición, de febrero de 2026, sustituyó a la de 2003 y adoptó la estructura común de las normas ISO de gestión. Detalla lo que la ISO 9001 pide en el requisito de recursos de seguimiento y medición (7.1.5 en la edición de 2015).
La ISO 14001 (gestión ambiental) y la ISO 45001 (seguridad y salud en el trabajo) aparecen en listas de "normas de calidad", pero no tratan de la calidad del producto: entran cuando la empresa mantiene un sistema integrado de gestión, auditado junto con la ISO 9001.
Metrología y calibración de máquinas de ensayo
Cuando la característica controlada es una propiedad mecánica, como la resistencia a la tracción de una barra, el instrumento de medición es la máquina de ensayos, y esta entra en el sistema de gestión de las mediciones como cualquier calibrador vernier. Hay que distinguir tres términos: la calibración compara la indicación con un patrón trazable y declara el error y la incertidumbre; la verificación confirma que el instrumento cumple con una clase; el ajuste es la intervención que reduce el error, seguida de una nueva calibración.
ISO 7500-1: la fuerza de la máquina
La ISO 7500-1:2018, adoptada en Brasil como ABNT NBR ISO 7500-1:2023, trata de la calibración y verificación del sistema de medición de fuerza de las máquinas de tracción y compresión: inspección general, calibración con instrumentos de referencia en varios puntos del intervalo y asignación de clase. En la clase 1, el error relativo de exactitud q no supera ±1.0 % y la repetibilidad b, 1.0 %; en la clase 0.5, ambos bajan a 0.5 %. La norma también limita la reversibilidad, el error de cero y la resolución, y no fija un intervalo: 12 meses es la práctica usual, que se acorta después de un mantenimiento, un cambio de ubicación o un uso intensivo.
Ejemplo resuelto. Con el patrón en 10.00 kN, la máquina indica 10.04, 10.06 y 10.05 kN en tres series. La media es 10.05 kN; q = (10.05 − 10.00) / 10.00 × 100 = +0.5 %; b = (10.06 − 10.04) / 10.00 × 100 = 0.2 %. En ese punto la máquina cumple con la clase 1 con holgura y queda en el límite de la clase 0.5; la clase final depende de todos los puntos del intervalo.
ISO 9513: el extensómetro
El extensómetro mide el alargamiento en la probeta y es lo que da exactitud al módulo de elasticidad y al límite de fluencia convencional. Su calibración sigue la ISO 9513:2012 (ABNT NBR ISO 9513:2013 en Brasil), que lo clasifica en las clases 0.2, 0.5, 1 y 2; las normas de ensayo piden la clase mínima para cada resultado. Los equivalentes estadounidenses son la ASTM E4, para fuerza, y la ASTM E83, para extensómetros.
El error de fuerza dentro del Cpk
La calibración se refleja directamente en los índices de capacidad. Un lote de barras tiene una resistencia a la tracción mínima hipotética de 500 MPa (valor ilustrativo, sin norma de producto asociada); en 30 probetas, la media es 560 MPa y la desviación estándar, 15 MPa. Con un solo límite, se usa el Cpk unilateral:
- Cpk = (560 − 500) / (3 × 15) = 60 / 45 = 1.33.
- Si la máquina indica 1 % por encima del valor real, el límite de la clase 1, los valores verdaderos son los leídos divididos entre 1.01: media de 554.5 MPa y desviación de 14.9 MPa.
- Cpk real = 54.5 / (3 × 14.9) = 1.22, por debajo de la referencia de 1.33.
Una máquina dentro de su clase puede hacer que un lote parezca capaz sin serlo; por eso el certificado de calibración con incertidumbre forma parte del expediente de calidad. El artículo sobre la máquina universal de ensayos explica cómo la celda de carga y el extensómetro miden la fuerza y la deformación.
Ensayos de materiales en el control de calidad
El laboratorio de ensayos convierte el requisito en evidencia: una especificación de resistencia mínima solo se sostiene con un ensayo normalizado, en un equipo calibrado, que la verifique. El artículo sobre ensayo de materiales presenta el panorama completo (mecánicos, no destructivos, metalográficos, químicos y físicos); aquí interesa dónde entran en el sistema de calidad.
Inspección de recepción y muestreo
Al recibir un lote, la empresa decide aceptarlo o rechazarlo a partir de una muestra. Para la inspección por atributos (pieza conforme o no conforme), la referencia brasileña es la ABNT NBR 5426:1985 (la norma brasileña de planes de muestreo por atributos), aún vigente, con la ABNT NBR 5427 como guía de uso. Define la unidad de producto, la clasificación de los defectos y el nivel de calidad aceptable (NCA o AQL), e incluye planes simples, dobles y múltiples: el tamaño de la muestra y el número de defectuosos que acepta o rechaza el lote salen de las tablas, según el tamaño del lote y el NCA acordado con el proveedor.
Para láminas, barras, alambres, polímeros y tornillería, la recepción suele incluir ensayos en muestras del lote, comparados con el certificado del proveedor: tracción, compresión o doblado, entre los principales ensayos mecánicos. El ensayo de tracción (prueba de tensión) es el más usado, porque da de una sola vez la fluencia, la resistencia a la tracción y el alargamiento que especifican las normas de producto. Los resultados también se llevan a gráficas de control, como la fluencia por colada en una gráfica X̄-S, y el estudio de capacidad forma parte de la aprobación de proveedores en el PPAP. Las piezas con tratamiento térmico se controlan por la dureza, cuyo procedimiento está en el artículo sobre el ensayo de dureza.
Análisis de falla
Cuando una pieza falla, la espina "material" del Ishikawa se responde en el laboratorio: la fractura y la microestructura revelan inclusiones, un tratamiento térmico incorrecto o material fuera de especificación. La preparación sigue los pasos de corte, montaje, desbaste y pulido, con la cortadora y la pulidora metalográfica, y el análisis se hace en el microscopio metalográfico.
Máquina universal de ensayos en el laboratorio de calidad
Tracción, compresión, flexión y doblado caben en una sola máquina universal de ensayos, cambiando mordazas y dispositivos. La línea M2 de Biopdi tiene modelos de 200 N a 1,000 kN, mide la fuerza con celda de carga y acepta extensómetro; el software BioLab calcula los resultados, genera el informe de cada probeta y registra el historial de uso por nivel de usuario. Para la trazabilidad que piden la ISO 9001 y la ISO/IEC 17025, la máquina debe calibrarse según la ABNT NBR ISO 7500-1 (ISO 7500-1) por un laboratorio acreditado. Las configuraciones y los plazos se consultan en la página de solicitud de cotización.
Qué hace el ingeniero de calidad
El ingeniero de calidad planea cómo se controlará el proceso y responde cuando este sale de control. En la foto, un profesional registra la verificación de un proceso en la línea: buena parte del trabajo ocurre en el piso de producción.
Las actividades típicas son:
- Plan de control: qué características medir, con qué instrumento, con qué frecuencia y cómo reaccionar.
- Control estadístico: gráficas de control y estudios de capacidad.
- Medición: calibración de instrumentos y máquinas de ensayo y estudios de MSA.
- Prevención: FMEA (AMEF) de diseño y de proceso con los equipos de ingeniería.
- No conformidades: causa raíz, acción correctiva y verificación de la eficacia.
- Sistema de gestión y proveedores: documentación y auditorías de la ISO 9001 (y de la IATF 16949 en el sector automotriz), calificación de proveedores e inspección de recepción.
Formación
El camino usual es la licenciatura en ingeniería, de unos cinco años, seguida de una especialización; ingeniería industrial, mecánica, de materiales y química son los orígenes más comunes, y los artículos sobre ingeniería mecánica e ingeniería de materiales describen esas carreras. En Brasil, los posgrados del área son cortos: el de Engenharia da Qualidade e Produtividade de Uninter dura 6 meses y 360 horas a distancia, con control estadístico de la calidad, sistemas ISO 9000 y auditoría, Six Sigma y Lean, e ingeniería de producto con QFD, FMEA y DOE (página del curso, consultada el 30/09/2026).
Salario y salario mínimo legal en Brasil
Según Glassdoor, el promedio de un ingeniero de calidad en Brasil es de R$ 8,833 (reales brasileños) al mes (R$ 8,000 de base y R$ 833 variables), con la mitad de los valores entre R$ 6,942 y R$ 11,500, a partir de 250 salarios informados hasta mayo de 2026. Es un dato autodeclarado, que varía según la región, el tamaño de la empresa y el sector.
El salario mínimo legal es otra cifra. La Ley 4.950-A/1966 de Brasil fija para el ingeniero 6 salarios mínimos en la jornada de 6 horas diarias, con las horas siguientes pagadas con un recargo del 25 %, lo que da 8.5 salarios mínimos para 8 horas según el texto de la ley; el CREA-PA y el SEESP calculan 9, aplicando a la hora extra el 50 % de la Constitución brasileña de 1988. En 2022 (ADPF 171), el STF (Supremo Tribunal Federal de Brasil) mantuvo la ley, pero prohibió el reajuste automático por el salario mínimo, y las entidades aplican la decisión de maneras distintas:
- el CREA-PA (junio de 2023) usa la base congelada de R$ 1,212, el mínimo de la fecha de la decisión: R$ 7,272 para 6 horas y R$ 10,908 para 8 horas;
- el SEESP (enero de 2026) aplica el mínimo vigente en la contratación, R$ 1,621 desde el 01/01/2026: 6 × R$ 1,621 = R$ 9,726 para 6 horas (el sindicato publica R$ 9,729) y 9 × R$ 1,621 = R$ 14,589 para 8 horas.
El promedio de Glassdoor, por debajo del mínimo de 8 horas con ambos cálculos, muestra que parte de las vacantes no sigue ese cálculo, por una jornada menor o por un puesto no registrado como ingeniero. Para una contratación específica, rige la convención colectiva de la región.
Normas citadas
La tabla reúne las normas y los manuales citados en este artículo, con la edición vigente verificada el 30/09/2026:
| Norma | De qué trata | Edición |
|---|---|---|
| ISO 9001 | sistemas de gestión de la calidad: requisitos | 2026 (certificados 2015 válidos hasta el 30/09/2029) |
| ABNT NBR ISO 9001 | versión brasileña de la ISO 9001 | 2015 |
| ISO 9000 | fundamentos, vocabulario y los siete principios de la gestión de la calidad | 2026 |
| IATF 16949 | sistema de gestión de la calidad automotriz | 2016 (2.ª edición prevista para 2027) |
| ISO/IEC 17025 | competencia de los laboratorios de ensayo y calibración | 2017 (ABNT NBR ISO/IEC 17025:2017) |
| ISO 10012 | sistemas de gestión de las mediciones | 2026 (sustituyó a la de 2003) |
| ISO 7500-1 | calibración y verificación de la fuerza de máquinas de tracción y compresión | 2018 (ABNT NBR ISO 7500-1:2023) |
| ISO 9513 | calibración de extensómetros | 2012 (ABNT NBR ISO 9513:2013) |
| ASTM E4 | verificación de fuerza de máquinas de ensayo | vigente |
| ASTM E83 | verificación y clasificación de extensómetros | E83-25 |
| ABNT NBR 5426 | planes de muestreo en la inspección por atributos (norma brasileña) | 1985 |
| ABNT NBR 5427 | guía de uso de la NBR 5426 | 1985 |
| AIAG y VDA, FMEA Handbook | FMEA (AMEF) de diseño y de proceso, prioridad de acción | 2019 |
| AIAG, Measurement Systems Analysis | análisis de sistemas de medición, criterios de %GRR y ndc | 4.ª ed., 2010 |
Otros ensayos y referencias técnicas
Máquina universal de ensayos: qué es, cómo funciona y tipos
Máquina universal de ensayos (MUE/UTM): qué es, cómo funciona, tipos electromecánica e hidráulica, ensayos, normas, calibración y cómo elegir.
Ingeniería civil: qué es, qué hace, áreas, salario y ensayos de materiales
La ingeniería civil es la ingeniería que planea, proyecta, construye y mantiene edificaciones e infraestructura, como carreteras, puentes, presas, puertos y saneamiento. En Brasil, las atribuciones del ingeniero civil están en el art. 7º de la Resolución CONFEA 218/1973 (del consejo federal de ingeniería de Brasil) y el ejercicio de la profesión exige registro en el CREA. Vea las áreas, la carrera, el salario en Brasil con fuente fechada, el salario mínimo profesional de la Ley brasileña 4.950-A/66 y los ensayos de concreto, acero, mortero y suelos.
Ingeniería industrial (ingeniería de producción): qué es, las 10 áreas de la ABEPRO, atribuciones, salario y herramientas
La ingeniería industrial (en Brasil, ingeniería de producción) es la ingeniería que diseña, implanta, opera y mejora sistemas productivos integrados de bienes y servicios, según la ABEPRO (Asociación Brasileña de Ingeniería de Producción). Vea las 10 áreas y 58 subáreas de la ABEPRO, las atribuciones de la Resolución Confea 235/1975 (Consejo Federal de Ingeniería de Brasil), el plan de estudios, el salario en el Novo CAGED y el salario mínimo profesional de la Ley 4.950-A brasileña, y las herramientas Lean, Seis Sigma, PCP (planeación y control de la producción), MRP y OEE con ejemplos calculados.
Ingeniería mecánica: qué es, qué hace el ingeniero, plan de estudios, atribuciones y salario
La ingeniería mecánica es la rama de la ingeniería que diseña, fabrica, ensaya y mantiene máquinas, equipos, vehículos y sistemas térmicos. En Brasil, las atribuciones del ingeniero mecánico están en el art. 12 de la Resolución CONFEA 218/1973 (del consejo federal brasileño de ingeniería), la carrera tiene como mínimo 3,600 h en 5 años y el salario mínimo legal para 6 h diarias es de R$ 7,272.00 (reales brasileños). Vea áreas, plan de estudios, ensayos mecánicos en la formación y en la industria, y salario con fuente fechada.
Preguntas frecuentes
¿Qué es la ingeniería de calidad?
Es el área que usa estadística, metrología y ensayos para diseñar, medir, controlar y mejorar procesos, de modo que los productos salgan conformes con las especificaciones y las normas. Sus herramientas centrales son el CEP (control estadístico de procesos), los índices Cp y Cpk, el MSA, el AMEF (FMEA) y el análisis de causa raíz.
¿Qué hace un ingeniero de calidad?
Elabora el plan de control, implementa cartas de control y estudios de capacidad, gestiona la calibración y el MSA, conduce AMEF (FMEA), investiga las no conformidades hasta la causa raíz y mantiene el sistema de gestión conforme a la ISO 9001. En el sector automotriz también se encarga de las core tools de la IATF 16949 y de la calificación de proveedores.
¿Cuál es el salario mínimo profesional de un ingeniero de calidad en Brasil?
Según la Lei 4.950-A/1966 (la ley brasileña del salario mínimo profesional de los ingenieros), son 6 salarios mínimos por 6 horas diarias, con las horas siguientes pagadas con un recargo del 25 %, lo que da 8.5 salarios mínimos por 8 horas (el CREA-PA y el SEESP calculan 9, con hora extra al 50 %). Con el salario mínimo de 2026, el SEESP publica R$ 9,729 (reales brasileños) por 6 horas y R$ 14,589 por 8 horas; el CREA-PA usa la base congelada de R$ 1,212 de la decisión del STF (Supremo Tribunal Federal de Brasil) de 2022. El promedio de mercado en Glassdoor es de R$ 8,833 al mes (mayo de 2026).
¿Cuántos años dura la carrera de ingeniería de calidad?
En general, la formación es una especialización posterior a la licenciatura en ingeniería, que dura unos cinco años. Los posgrados del área son cortos: el de la Uninter (en Brasil), por ejemplo, dura 6 meses y 360 horas.
¿Cuáles son los 4 pilares de la gestión de la calidad?
No existe una lista oficial de cuatro pilares. La referencia normativa son los siete principios de la ISO 9000: enfoque al cliente, liderazgo, compromiso de las personas, enfoque a procesos, mejora, toma de decisiones basada en la evidencia y gestión de las relaciones.
¿La ISO 9001 cambió en 2026?
Sí. La ISO 9001:2026 se publicó el 16/09/2026, y los certificados con la versión 2015 son válidos hasta el 30/09/2029. Los cambios refuerzan la cultura de la calidad, la separación entre riesgos y oportunidades y la gestión de cambios. La versión brasileña de la ABNT sigue siendo la de 2015.
¿Cuál es la diferencia entre Cp y Cpk?
El Cp compara el ancho de la tolerancia con la dispersión de 6σ del proceso y no considera dónde está la media. El Cpk mide la distancia de la media al límite más cercano en unidades de 3σ. Un proceso con Cp de 1.67 y Cpk de 1.33 tiene una dispersión adecuada, pero está descentrado.
¿Qué es el MSA y cuándo se acepta el sistema de medición?
El MSA es el análisis del sistema de medición. Según el manual de la AIAG (4.ª ed., 2010), un %GRR menor al 10 % es aceptable, del 10 % al 30 % es condicional y a partir del 30 % es inaceptable; el número de categorías distintas debe ser al menos 5.
¿Cuál es la diferencia entre ISO 9001 e ISO/IEC 17025?
La ISO 9001 certifica el sistema de gestión de una organización. La ISO/IEC 17025 acredita la competencia técnica de un laboratorio para ensayos o calibraciones específicos; en Brasil, esa acreditación la otorga la Cgcre, del Inmetro.
¿Con qué frecuencia se debe calibrar una máquina universal de ensayos?
La ISO 7500-1 recomienda verificarla a intervalos de 12 meses como máximo, salvo que se especifique otra cosa, y antes de ese plazo después de una reparación o un ajuste importante, un cambio de ubicación o un uso intenso, con un laboratorio con trazabilidad, de preferencia acreditado en la RBC (Rede Brasileira de Calibração).
¿Qué es la NBR 5426?
Es la norma brasileña ABNT de 1985, aún vigente, con planes de muestreo para inspección por atributos: planes simples, dobles y múltiples, en función del tamaño del lote y del nivel de calidad aceptable (NCA). Se usa para aceptar o rechazar lotes en la recepción; la NBR 5427 es su guía de uso.