
La ASTM D882, Standard Test Method for Tensile Properties of Thin Plastic Sheeting, es el método de ASTM International para medir las propiedades de tracción de películas y láminas plásticas de menos de 1.0 mm de espesor, y la edición vigente es la D882-26. La probeta es una tira rectangular de 5.0 a 25.4 mm de ancho, con un ancho de al menos 8 veces el espesor. La velocidad resulta de multiplicar la separación inicial de las mordazas por una velocidad de deformación que depende del alargamiento esperado y, salvo otra indicación de la especificación del material, queda en 12.5, 50 o 500 mm/min. El módulo de elasticidad se mide en una probeta aparte, con 250 mm entre mordazas y 25 mm/min.
En resumen:
- Alcance: plásticos en forma de lámina o película de menos de 1.0 mm; de 1.0 mm en adelante, la norma es la ASTM D638.
- Probeta: tira de 5.0 a 25.4 mm de ancho, al menos 50 mm más larga que la separación de las mordazas, cortada sin muescas.
- Acondicionamiento: como mínimo 40 h a 23 °C y 50 % de humedad relativa, con el ensayo en la misma atmósfera.
- Resultados: resistencia a la tracción, fluencia, alargamiento, módulo (tangente o secante), factor de rotura en N/m y energía de rotura.
- No es la ISO 527-3: ASTM declara ambas técnicamente similares, pero la probeta, la longitud de medición y las velocidades difieren.
La norma es de pago y la vende ASTM. Esta guía la explica con palabras propias, para quien va a aplicarla en el control de calidad de empaque, película agrícola o película técnica, o va a comprar el equipo, con los requisitos numéricos esenciales y la fuente de cada uno.
Qué es la ASTM D882 y cuál es la edición vigente
La ASTM D882 es la norma de ensayo de tracción (prueba de tensión) para plástico en película y lámina delgada, de menos de 1.0 mm de espesor, y la edición vigente, verificada el 01/10/2026 en la tienda de ASTM, es la D882-26. El ensayo de tracción aplica a la probeta una fuerza axial creciente, con velocidad controlada, hasta la rotura, y registra la fuerza y el alargamiento. Sin embargo, en una película de 50 µm casi todo lo que funciona para una barra de acero o para una probeta tipo halterio de plástico inyectado deja de funcionar: la sección es tan delgada que un error de unos pocos micrómetros en el espesor cambia el esfuerzo en varios por ciento, la mordaza que sujeta sin que la probeta se deslice fácilmente corta la película, y el material puede alargarse cientos por ciento antes de romperse. La ASTM D882 establece cómo resolver cada uno de estos problemas.
Según la página oficial de la norma, consultada el 30/09/2026 y de nuevo el 01/10/2026, la D882-26 está activa en la tienda de ASTM, con actualización del 29/04/2026, y la mantiene el subcomité D20.19, de películas y láminas, del comité D20, de plásticos. El alcance cubre plásticos en forma de lámina delgada, incluida la película, de menos de 1.0 mm de espesor. Según la terminología de la ASTM D883, "película" es el nombre opcional de la lámina con espesor nominal de hasta 0.25 mm; por encima de eso y por debajo de 1.0 mm, el material se llama lámina delgada, pero el método es el mismo. A partir de 1.0 mm aplica la ASTM D638, y la propia D638-22 indica la D882 como el método preferido por debajo de ese espesor. Los detalles de la D638 están en la guía ASTM D638.
La norma prevé tres formas de medir la extensión (por la separación de las mordazas, con un indicador de extensión o con marcas en la tira) y un procedimiento propio para el módulo de elasticidad. Muchas páginas, e incluso el resumen automático de Google, todavía citan la D882-18 o la D882-02; esas ediciones fueron sustituidas. El resumen de los cambios entre la D882-18 y la D882-26 no está disponible en la página pública de ASTM, y esta guía no afirma qué cambió: trata los requisitos que se mantienen en la estructura de la norma y cita la edición vigente.
Para qué sirve el ensayo de tracción en película plástica
El ensayo de tracción según la D882 sirve para identificar y caracterizar la película con números comparables: cuánta fuerza por sección soporta, cuánto se alarga antes de romperse, qué tan rígida es y cuánta energía absorbe hasta la rotura. La sección de significado y uso de la norma enumera tres finalidades: control de calidad y especificación, investigación y desarrollo, y datos para diseño de ingeniería. También es el método de arbitraje cuando la especificación del material no indica otro, y la especificación del material, cuando existe y modifica el procedimiento, tiene precedencia sobre la norma.
En la industria, el ensayo aparece en la recepción de bobinas y en el control de línea de película para empaque flexible, película agrícola y de invernadero, película barrera, película para empaque médico y, más recientemente, película separadora de baterías de ion litio, una película de poliolefina de pocos micrómetros que también es anisotrópica. La propia norma limita el alcance de los números: los resultados obtenidos en una escala de fuerza y tiempo muy diferente a la del ensayo, como la fluencia lenta (creep) de larga duración o el impacto, no quedan representados por él.
La probeta en tira
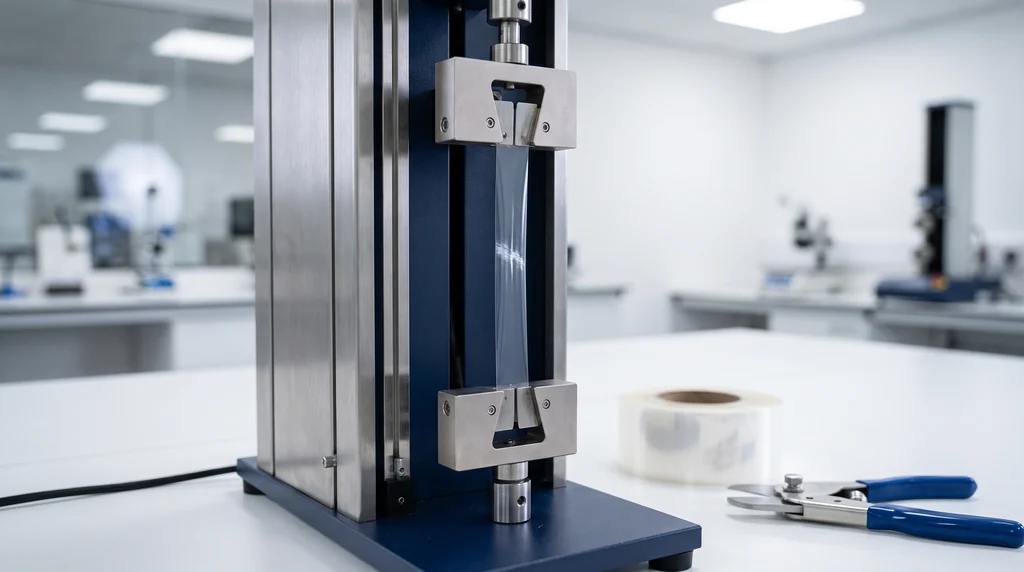
La probeta de la ASTM D882 es una tira rectangular de ancho y espesor uniformes, y no la probeta tipo halterio (hueso de perro) de la D638; la deformación se distribuye por todo el tramo entre las mordazas. La tira es la elección natural para película porque troquelar una probeta tipo halterio en una película delgada deja los radios de transición con rebabas y micromuescas, y la película tiende a romperse justamente ahí. En la foto, una tira de película transparente sujeta entre mordazas de cara plana en una máquina de columna sencilla; al lado, el rollo del que se cortó la tira y la cortadora que garantiza bordes limpios, sin muescas que adelanten la rotura.
Dimensiones de la tira
El ancho nominal va de 5.0 a 25.4 mm, y la relación entre ancho y espesor debe ser de al menos 8. La razón es el borde: el corte siempre deja alguna irregularidad en la arista, y en una tira angosta y gruesa esa arista pesa más en la sección. En una película de 50 µm la relación es holgada (una tira de 25 mm da 500); en una lámina delgada de 0.90 mm, el ancho mínimo pasa a ser 8 × 0.90 = 7.2 mm, y una tira de 5 mm deja de cumplir. En la práctica, la tira de 25 mm (1 in) es la más usada.
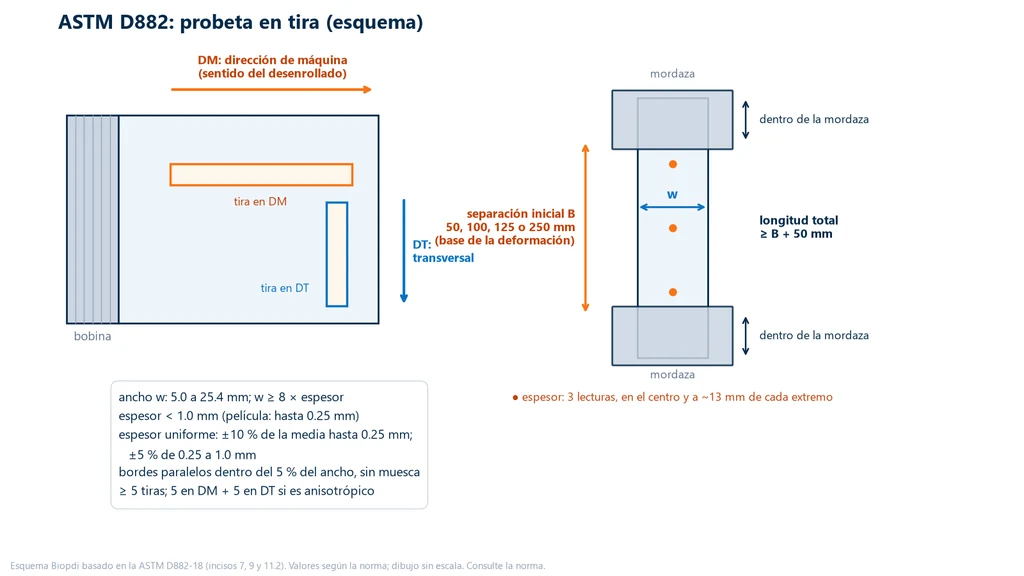
La separación inicial de las mordazas, que en esta guía llamamos B, es la distancia entre las caras internas de las dos mordazas al inicio del ensayo, y sobre ella se calcula la deformación. La tira debe ser al menos 50 mm más larga que esa separación, para que cada mordaza sujete un tramo suficiente. La separación va de 50 a 250 mm según el ensayo, como se ve en la sección de velocidad, así que la longitud de la tira también varía. Los bordes deben ser paralelos dentro del 5 % del ancho, y el espesor uniforme dentro del 10 % del promedio en el tramo entre las mordazas en las tiras de hasta 0.25 mm, y dentro del 5 % en las tiras de 0.25 a 1.0 mm.
Corte y preparación
El corte es la mayor fuente de dispersión en el ensayo de película. Una muesca en el borde, invisible a simple vista, concentra esfuerzos y hace que la tira se rompa antes y con menos alargamiento. La D882 remite a una práctica propia de corte, la ASTM D6287-25, que trata los equipos y técnicas para obtener probetas sin muescas y sin estiramiento. Las cortadoras de cuchillas paralelas montadas en un dispositivo dan buen resultado en películas que se alargan mucho. El corte con suaje (troquel), común para probetas tipo halterio, tiende a dejar bordes deficientes en película, y la plantilla con una sola cuchilla pierde con facilidad el paralelismo. Las marcas de medición, cuando se usan, se hacen con tinta o crayón, nunca rayadas, porque la raya se convierte en un concentrador de esfuerzos.
Dirección de máquina, dirección transversal y número de tiras
La película soplada o plana sale de la extrusora estirada en un sentido preferente, y las cadenas del polímero quedan más orientadas en esa dirección. Se llama dirección de máquina (DM), o sentido longitudinal (MD, de machine direction, en las fichas en inglés), al sentido en que la película avanza en la línea de producción, que es el sentido de desenrollado de la bobina, y dirección transversal (DT), o TD (transverse direction), al sentido perpendicular, a lo ancho. Las propiedades de tracción suelen ser diferentes en las dos. En un estudio brasileño con película tubular de PEBD ensayada según la D882-09 a 500 mm/min, la resistencia en la rotura fue de 30 MPa en DM y 23 MPa en DT con una relación de soplado de 1.5:1, alrededor de 30 % más en DM; con relaciones de soplado de 2.5:1 y 3.5:1, las dos direcciones quedaron iguales (Ferreira y Santana, revista Polímeros, 2015).
Por eso la norma pide, para material isotrópico, un mínimo de 5 tiras por muestra y, cuando se sospecha anisotropía, dos conjuntos, uno paralelo y otro perpendicular a la dirección sospechada, con un mínimo de 5 tiras cada uno. En película, esto significa 5 tiras en DM y 5 en DT, y el resultado se reporta por separado para cada dirección. La norma admite, como opción (sección 9.3 de la D882-18), ensayar solo 3 tiras, o 3 en cada dirección si el material es anisotrópico, en el control de calidad en línea o cuando no hay muestra suficiente para 5; en ese caso la desviación estándar no se calcula ni se reporta. El esquema siguiente muestra las dos direcciones de corte en la bobina y la tira montada entre las mordazas, con el ancho, la separación inicial, el sobrante que sujeta cada mordaza y los tres puntos donde se lee el espesor, en el centro y a unos 13 mm de cada extremo:
Los cuidados generales de preparación, identificación y cantidad de probetas, comunes a todos los ensayos, están en probeta de ensayo.
Acondicionamiento y medición del espesor
El acondicionamiento según la ASTM D882 es de un mínimo de 40 horas a 23 ± 2 °C y 50 ± 10 % de humedad relativa, según la ASTM D618-21, procedimiento A, con el ensayo realizado en la misma atmósfera, salvo otra exigencia de la especificación del material o acuerdo entre las partes. El requisito existe porque el plástico cambia sus propiedades con la temperatura y con la humedad absorbida, y la película, por tener mucha superficie para poco volumen, responde rápido al ambiente. En caso de discrepancia entre laboratorios, la referencia pasa a ser el intervalo estrecho de ±1 °C y ±5 % de humedad. Cuando la película trabaja en frío o en caliente, como en el empaque de congelados o la cubierta de invernaderos, la especificación puede pedir el ensayo a la temperatura de uso, en cámara térmica, y el resultado solo es válido para esa temperatura.
El espesor es la medida que más pesa en el resultado de esfuerzo. La norma exige una resolución de 0.0025 mm (2.5 µm) o mejor en las tiras de menos de 0.25 mm, y del 1 % del espesor en las tiras de 0.25 a 1.0 mm, con lecturas en tres puntos: en el centro y a unos 13 mm de cada extremo del tramo ensayado. El ancho se mide con una resolución de 0.25 mm. El micrómetro es el de peso muerto descrito en la ASTM D5947 o en la guía ASTM D6988-26, según el material, ambos con presión de contacto controlada: un micrómetro común de taller, apretado con la matraca, aplasta la película blanda y lee menos que el espesor real.
La magnitud del problema se ve con un cálculo: en una película de 50 µm, un error de 2.5 µm en el espesor, que es exactamente la resolución mínima exigida, ya cambia el área y el esfuerzo en 2.5 / 50 = 5 %. Por eso la norma ofrece una alternativa para películas muy delgadas, el factor de rotura en fuerza por ancho, que se explica en la sección de cálculo.
Separación de las mordazas y velocidad de ensayo
En la D882, la velocidad de separación de las mordazas se calcula, no se elige. La norma define una velocidad inicial de deformación, C, en milímetros por milímetro de longitud por minuto, y una separación inicial, B, para cada caso. La velocidad es el producto de ambas:
A = B × C
Con B en milímetros y C por minuto, A resulta en mm/min, y debe mantenerse dentro de ±5 % del valor ajustado con la probeta bajo carga. La idea física es que la misma velocidad de deformación produce el mismo estado en el material, sea cual sea la longitud de la tira: duplicar la separación y mantener la velocidad reduciría la velocidad de deformación a la mitad, y el polímero, que es sensible a la velocidad, respondería como un material más blando.
Para la resistencia, la fluencia y el alargamiento, la velocidad de deformación y la separación dependen del alargamiento a la rotura esperado de la película, en tres intervalos. Para el módulo de elasticidad hay una combinación propia, válida para cualquier película. El esquema siguiente muestra las cuatro combinaciones con las separaciones dibujadas a escala entre sí:
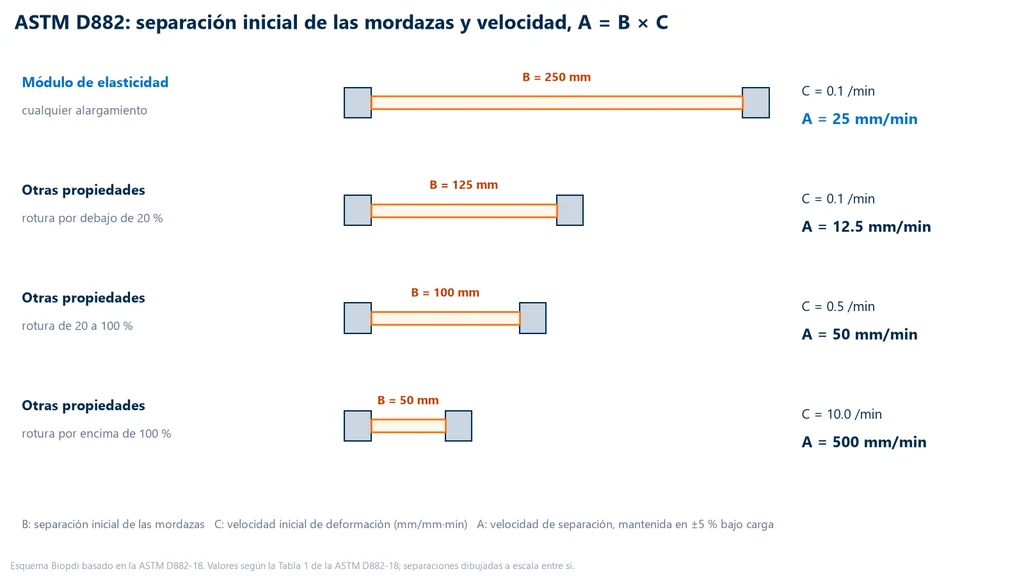
La tabla resume las mismas combinaciones, verificadas en la Tabla 1 de la ASTM D882-18; la D882-26 no se verificó en su texto completo:
| Determinación | Alargamiento a la rotura | B y C | Velocidad A |
|---|---|---|---|
| Módulo de elasticidad | cualquiera | 250 mm; 0.1 /min | 25 mm/min |
| Demás propiedades | menos de 20 % | 125 mm; 0.1 /min | 12.5 mm/min |
| Demás propiedades | de 20 a 100 % | 100 mm; 0.5 /min | 50 mm/min |
| Demás propiedades | más de 100 % | 50 mm; 10 /min | 500 mm/min |
Tres reglas acompañan la tabla. Los resultados obtenidos con velocidades de deformación diferentes no son comparables entre sí. Cuando el alargamiento de la película queda en la frontera entre dos intervalos y la clasificación es ambigua, se usa la velocidad de deformación menor. Y el ensayo del módulo se hace en una probeta separada: 250 mm es la separación estándar y la de referencia en caso de discrepancia; cuando no hay película suficiente, la separación puede reducirse hasta 100 mm, ajustando la velocidad para mantener la velocidad de deformación de 0.1 /min, siempre que se demuestre que el resultado no cambia.
Mordazas, deslizamiento y medición de la extensión
La mordaza es el punto crítico del ensayo de película. Tiene que transmitir la fuerza sin dejar que la tira se deslice y sin marcarla, y las dos exigencias se contraponen: un apriete mayor evita el deslizamiento y aumenta el riesgo de cortar la película en el borde de la mordaza. La D882 acepta mordazas fijas o autoalineables y menciona caras que han funcionado bien con película, como hule delgado, lija fina pegada y cinta adhesiva, además de las mordazas de contacto en línea. La lija, cuando se usa, debe ser fina, con grano de al menos 800. La norma también menciona las mordazas dentadas y de cara tipo lima entre las que funcionan con muchos materiales, pero en película delgada el dentado tiende a entallar la película en la línea de apriete; en esos casos, las caras lisas forradas o la mordaza en línea suelen dar menos rupturas en la mordaza. Si la tira se rompe con frecuencia en el borde de la mordaza, la norma admite redondear ligeramente ese borde.
En la práctica de los laboratorios de película, la combinación más repetible es la mordaza neumática de acción lateral con caras planas de hule. La presión de aire regulable aplica el mismo apriete a todas las tiras, algo que la mordaza de tornillo apretada a mano no garantiza, y el hule acompaña el adelgazamiento de la película sin cortarla. La cara debe tener al menos el ancho de la tira (la de 25 × 25 mm es la más común, para la tira de 25 mm), y la tira tiene que entrar alineada con el eje de tracción, porque una tira chueca se rompe por desgarre a partir de un borde. Para películas demasiado delgadas para la cara de hule se usan la mordaza de contacto en línea (una cara plana contra una cara redondeada) o, por práctica de mercado y no por exigencia de la norma, la mordaza de rodillo autoapretante.
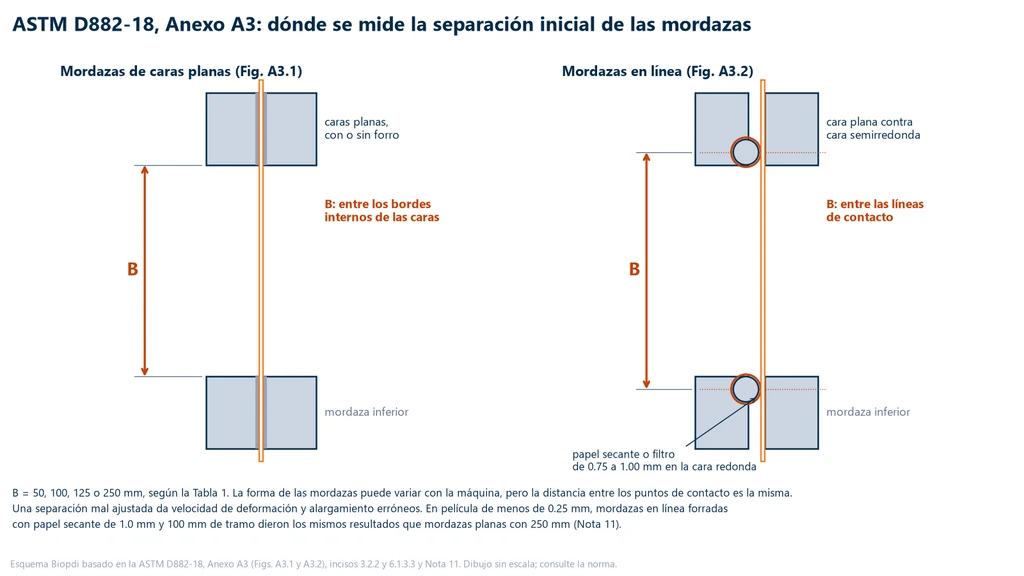
El tipo de mordaza cambia el punto desde el cual se mide la separación inicial B, como muestra el esquema de abajo, basado en el Anexo A3 de la norma: en las mordazas de caras planas, va del borde interno de una cara al de la otra; en las mordazas en línea, de una línea de contacto a la otra. Observe que la norma considera superior la mordaza en línea con la cara redonda forrada de papel secante o de papel filtro de 0.75 a 1.00 mm, y que una separación mal ajustada da una velocidad de deformación y un alargamiento incorrectos.
El deslizamiento aparece en la curva como escalones o como un alargamiento inflado, porque el desplazamiento de las mordazas deja de corresponder a la deformación de la tira. La norma reconoce que es difícil de evitar en láminas de módulo alto con más de 0.25 mm. La ruptura junto a la cara de la mordaza es el otro síntoma: el resultado solo entra en el promedio si se demuestra que las rupturas en la mordaza concuerdan con las que ocurren en el tramo libre; de lo contrario, la tira se descarta y se sustituye.
En la D882, la extensión se mide por regla general con la propia separación de las mordazas, y la deformación unitaria es la variación de esa separación dividida entre la separación inicial. Es una diferencia importante respecto a la D638, que exige extensómetro para el módulo. La norma admite también extensómetro, que en el ensayo de módulo debe tener una exactitud del 1 % (clase C de la ASTM E83 o mejor), y marcas de tinta como longitud calibrada. En las mediciones de gran alargamiento, la exigencia baja a cerca del 10 % del valor. En una película que se alarga cientos por ciento, la sección que se estrecha cerca de la mordaza "se afloja" en el borde interno de esta, y la separación de las mordazas sobreestima la extensión del tramo útil; por eso la norma admite marcar una longitud calibrada o usar un extensómetro de gran carrera. Los principios del extensómetro están en extensómetro y galga extensiométrica.
La fuerza se mide con la celda de carga, con exactitud de ±1 % del valor indicado, verificada según la ASTM E4; en Brasil, la clase 1 de la ABNT NBR ISO 7500-1:2023 (la adopción brasileña de la ISO 7500-1) corresponde a ese mismo ±1 %. La D882 pide además que el intervalo de fuerza se elija de modo que la ruptura caiga en los dos tercios superiores del intervalo. Para película, esta regla es la que más pesa en la elección del equipo, porque las fuerzas son de decenas de newtons.
Como la deformación se lee por regla general a partir de la separación de las mordazas, la norma exige que el indicador de desplazamiento del travesaño tenga una exactitud del 1 % del valor indicado o mejor (sección 6.1.6 de la D882-18), mucho más estricta que el 10 % aceptado por la D638. Sin extensómetro, el movimiento del propio sistema de medición de fuerza tampoco puede superar el 2 % de la extensión medida.
Qué se calcula y cómo
La D882 trabaja con esfuerzos nominales: toda fuerza se divide entre el área inicial promedio, A0 = w × t, donde w es el ancho y t el espesor promedio de la tira. La resistencia a la tracción es la fuerza máxima dividida entre A0. La resistencia a la ruptura usa la fuerza en el instante de la ruptura en lugar de la máxima; muchas veces las dos coinciden, pero no siempre, y la norma pide ambas. La fluencia es el punto de la curva en que la deformación empieza a crecer sin aumento de fuerza; en poliolefinas aparece como un codo o un pequeño pico, seguido de un largo tramo de estirado en el que la fuerza casi no varía mientras la película se alarga, y de un endurecimiento hasta la ruptura. El concepto de resistencia está en resistencia a la tracción, el de fluencia en límite de fluencia, el estirado en estricción y estirado, y la lectura de la curva en diagrama esfuerzo-deformación. En un material con tramo lineal, la norma admite como alternativa la fluencia convencional por desplazamiento paralelo (offset), con el procedimiento descrito en la D638.
El alargamiento, en la fluencia o en la ruptura, es la extensión en el evento dividida entre la separación inicial de las mordazas (o entre la longitud calibrada marcada), en porcentaje.
Factor de ruptura
El factor de ruptura (breaking factor) es la fuerza máxima dividida entre el ancho original, en newtons por metro. No usa el espesor. La norma lo indica como útil para películas de 0.13 mm o menos, cuyo espesor es difícil de medir con precisión, y para películas de estructura laminar, en las que una orientación o cristalinidad no uniformes hacen que la "sección" sea poco representativa. Cuando se reporta, el espesor promedio va junto en el informe. Es un resultado común en las especificaciones de empaque, porque el comprador de película piensa en la fuerza que la película soporta por unidad de ancho.
Módulo tangente y módulo secante
El módulo de elasticidad es la pendiente del tramo lineal inicial de la curva esfuerzo × deformación; la D882 lo llama también módulo tangente. La película de polietileno, sin embargo, rara vez tiene un tramo lineal claro: la curva empieza a curvarse a pocas décimas de por ciento. En ese caso, la norma indica calcular el módulo secante, el esfuerzo en una deformación designada dividido entre esa deformación, que es la pendiente de la recta que une el cero con el punto de la curva en esa deformación. La norma prefiere el módulo tangente siempre que se pueda obtener, y no fija la deformación designada del secante: esta viene de la especificación del material. Las fichas técnicas de película usan, en general, 1 % o 2 %, y por eso el resultado siempre se reporta con la deformación, como "módulo secante al 1 %". El concepto de módulo está en módulo de elasticidad.
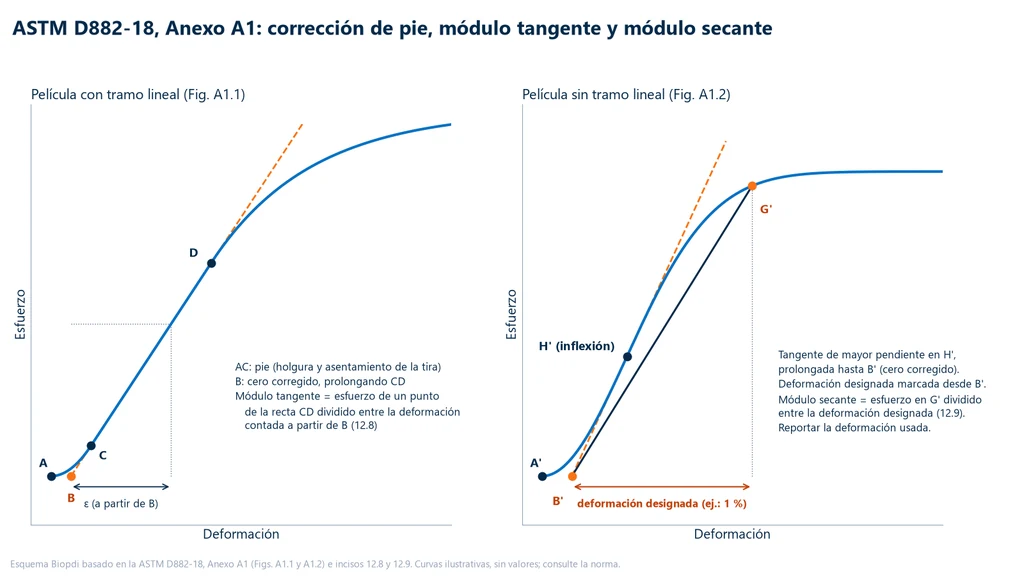
Antes de cualquier módulo, la curva pasa por la corrección del pie (toe compensation). El tramo inicial cóncavo, llamado pie, se debe a la holgura y al asentamiento de la tira en las mordazas y no es una propiedad del material. La corrección prolonga la recta del tramo de mayor pendiente hasta el eje de la deformación y usa ese punto como nuevo cero; toda deformación, incluida la del 1 % del secante, se cuenta a partir de él. En la práctica de laboratorio, una pequeña precarga al inicio del ensayo reduce el pie, pero no elimina la necesidad de la corrección.
El Anexo A1 de la norma distingue dos casos. En la película con tramo lineal, la recta CD prolongada da el cero corregido B, y el módulo tangente es el esfuerzo de cualquier punto de esa recta dividido entre la deformación contada a partir de B. En la película sin tramo lineal, la tangente de mayor pendiente en el punto de inflexión H' da el cero corregido B'; la deformación designada se marca a partir de B', y el módulo secante es el esfuerzo en el punto G' de la curva dividido entre esa deformación. El esquema de abajo muestra los dos casos, con los puntos que nombra la norma.
Energía de ruptura
La energía de ruptura por volumen (TEB, de tensile energy to break, sigla de la propia D882; algunos textos llaman tenacidad a esta magnitud) es el área bajo la curva esfuerzo × deformación hasta la ruptura, en MJ/m³; equivale a la energía absorbida, integrada por el software, dividida entre el volumen inicial entre mordazas, B × w × t. Mide la tenacidad de la película en tracción y sirve para evaluar películas sometidas a uso severo o que pueden trabar el avance de la bobina en la máquina: dos películas con la misma resistencia pueden tener energías muy distintas si una de ellas se alarga mucho más. La propia norma pide cautela con la TEB en diseño, porque la velocidad de deformación, las dimensiones de la tira y sobre todo los defectos hacen variar mucho el valor. Por el mismo motivo, la tira que falla por desgarre, propagando una grieta desde el borde en lugar de romperse de forma normal, da datos anómalos, que no se comparan con los de las demás; el informe indica el desgarre y calcula los resultados en el punto en que este comienza. La tabla reúne las fórmulas y la forma de reportar cada resultado:
| Resultado | Fórmula | Unidad y redondeo |
|---|---|---|
| Área inicial | A0 = w × t | mm², con t promedio |
| Resistencia a la tracción | σ = Fmáx / A0 | MPa, 3 cifras significativas |
| Resistencia a la ruptura | σr = Fr / A0 | MPa, 3 cifras significativas |
| Esfuerzo de fluencia | σe = Fe / A0 | MPa, 3 cifras significativas |
| Factor de ruptura | Fmáx / w | N/m o kN/m, 3 cifras significativas |
| Alargamiento | ε = ΔL / B × 100 | %, 2 cifras significativas |
| Módulo secante | Es = σ(εd) / εd | MPa, 3 cifras significativas, con la deformación εd declarada |
| Energía de ruptura (TEB) | energía / (B × w × t) | MJ/m³, 2 cifras significativas |
| Desviación estándar | de cada resultado | 2 cifras significativas |
Qué va en el informe
El informe de la D882 identifica el material y la muestra, incluida la dirección de corte (DM o DT), y registra la longitud, el ancho y el espesor promedio de las tiras, la velocidad de deformación, la separación inicial de las mordazas y la velocidad, el tipo de mordaza y el forro de las caras, la longitud calibrada cuando no es la separación de las mordazas, el uso de extensómetro, el acondicionamiento y la atmósfera de ensayo, el número de tiras, el promedio y la desviación estándar de cada resultado por dirección, las tiras descartadas y el motivo, y la deformación usada en el módulo secante. Conviene registrar también el método de medición del espesor y la edición de la norma. La edición importa: un informe que cita la D882-02 no declara el mismo método que un informe según la D882-26.
Cómo interpretar la norma
La D882 es breve y prescriptiva, y varias decisiones quedan en manos del laboratorio. Los puntos siguientes son los que más dudas generan en la rutina, con la razón de cada respuesta.
¿Qué separación de mordazas usar si todavía no conozco el alargamiento de la película?
El intervalo de alargamiento viene de la especificación del material, de la ficha técnica o de un ensayo preliminar. Una película que se rompe cerca del 80 % queda en el intervalo de 20 a 100 %: B = 100 mm, C = 0.5 /min y A = 100 × 0.5 = 50 mm/min. Si el preliminar muestra un alargamiento en la frontera, cerca del 100 % o del 20 %, la norma indica usar la velocidad menor. Lo que no se hace es ensayar parte de las tiras en un intervalo y parte en otro y juntar los resultados: con velocidades diferentes, no son comparables.
¿Puedo medir el módulo en la misma probeta de la resistencia?
No según la D882. El módulo tiene separación (250 mm) y velocidad (0.1 /min) propias, y las demás propiedades usan otra tira, con la separación y la velocidad del intervalo de alargamiento. En una película de PEBD, la tira de resistencia corre a 500 mm/min con 50 mm de separación: el tramo inicial pasa en fracciones de segundo, sobre una base corta en la que el pie y el asentamiento pesan mucho. El ensayo de módulo puede interrumpirse en cuanto alcanza la deformación necesaria para el cálculo.
¿Puedo usar 100 mm de separación en el ensayo de módulo?
Sí, cuando no hay película suficiente para una tira de 300 mm (250 + 50), siempre que se demuestre que el resultado no cambia y que se mantenga la velocidad de 0.1 /min. Con 100 mm, la velocidad baja a 100 × 0.1 = 10 mm/min y la tira necesita 150 mm. En caso de discrepancia entre laboratorios, el resultado de referencia es el de 250 mm, porque la base larga diluye el efecto de las mordazas.
¿Secante al 1 % o al 2 %?
La que pida la especificación del material o del cliente. La D882 deja abierta la deformación designada, y los dos valores no son comparables: como la curva del polietileno se curva pronto, la secante al 2 % es menor que la secante al 1 % en la misma película. Una ficha que dice solo "módulo secante" sin la deformación está incompleta.
¿Cuándo reportar el factor de ruptura en lugar de MPa?
Cuando el espesor no puede medirse con la precisión que exige el esfuerzo, lo que ocurre con películas de hasta cerca de 0.13 mm, y cuando el contrato pide fuerza por ancho. En una película de 25 µm, una resolución de 2.5 µm ya representa el 10 % del espesor. Los dos resultados pueden salir del mismo ensayo, y es común reportar ambos.
¿La ruptura junto a la mordaza entra en el promedio?
Por regla general, no. La tira se descarta y se sustituye, y el descarte va en el informe. La norma solo acepta esas rupturas si se demuestra que concuerdan con las que ocurren en el tramo libre. Si la mayoría de las tiras se rompe en la mordaza, el problema es la mordaza o el corte, no el material: cambiar las caras, ajustar la presión o revisar el cortador va antes de repetir el ensayo.
Ejemplo resuelto: película de PEBD de 50 µm
Un laboratorio de empaques recibe una película soplada de PEBD (polietileno de baja densidad) con espesor nominal de 50 µm. Las tiras tienen 25.0 mm de ancho y un espesor promedio medido de 0.050 mm; según la ficha técnica del proveedor, se espera un alargamiento de más de 100 %. Los números siguientes son de una tira en DM (dirección de máquina); las tiras en DT (dirección transversal) siguen el mismo cálculo y se reportan por separado.
Parte 1: resistencia, fluencia, alargamiento y energía
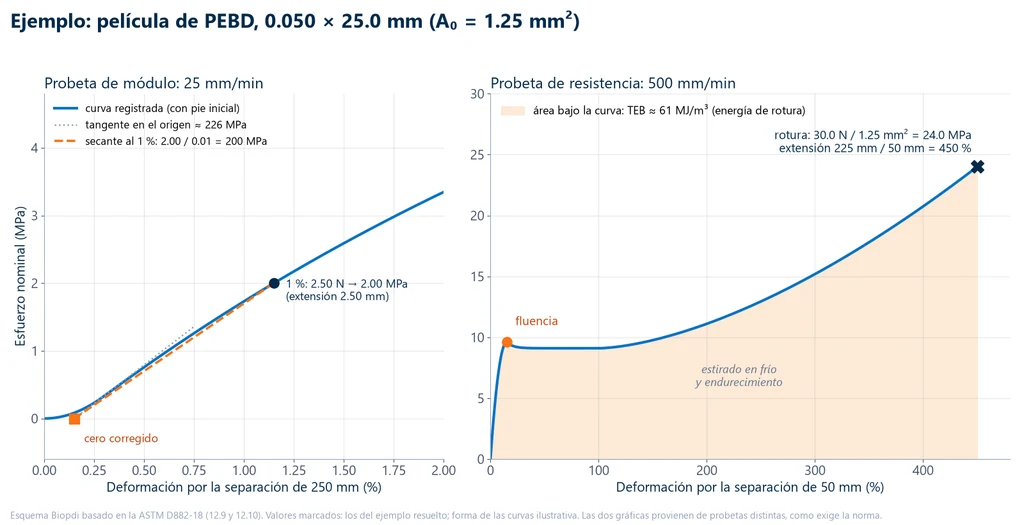
La tira de resistencia se rompe con una fuerza máxima de 30.0 N y una extensión de 225 mm; la fuerza en la fluencia es de 12.0 N, con una extensión de 7.5 mm; y el software integra una energía de 3.79 J hasta la rotura.
- Rango y velocidad. Alargamiento por encima de 100 %: B = 50 mm y C = 10 /min, por lo tanto A = 50 × 10 = 500 mm/min.
- Tira. Longitud mínima de 50 + 50 = 100 mm. Relación ancho/espesor: 25.0 / 0.050 = 500, mayor que 8.
- Área: A0 = 25.0 × 0.050 = 1.25 mm².
- Resistencia a la tracción: σ = 30.0 / 1.25 = 24.0 MPa.
- Fluencia: σe = 12.0 / 1.25 = 9.60 MPa, con un alargamiento de 7.5 / 50 × 100 = 15 % (los 7.5 mm ya se cuentan desde el cero corregido, como pide la norma).
- Factor de rotura: 30.0 N / 0.0250 m = 1,200 N/m = 1.20 kN/m, reportado junto con el espesor de 0.050 mm.
- Alargamiento a la rotura: 225 / 50 × 100 = 450 % (dos cifras significativas, 4.5 × 10² %).
- Energía de rotura: volumen inicial = 50 × 25.0 × 0.050 = 62.5 mm³ = 6.25 × 10⁻⁸ m³. TEB = 3.79 / 6.25 × 10−8 = 6.06 × 10⁷ J/m³ = 61 MJ/m³.
Comprobación: la TEB dividida entre el alargamiento da el esfuerzo promedio a lo largo del ensayo, 61 / 4.5 ≈ 13.5 MPa, un valor entre la meseta de estirado, cercana a 9 MPa, y la rotura, de 24 MPa, como se espera en una curva que se endurece al final. La resistencia de 24 MPa queda dentro del rango de 23 a 30 MPa medido por Ferreira y Santana en películas de PEBD.
Parte 2: módulo secante al 1 %
Una segunda tira, de 300 mm, se monta con 250 mm de separación a 25 mm/min (250 × 0.1). Después de la corrección de pie, al 1 % de deformación la extensión es 0.01 × 250 = 2.50 mm, y la fuerza leída en ese punto es de 2.50 N.
- Esfuerzo al 1 %: σ = 2.50 / 1.25 = 2.00 MPa.
- Módulo secante: Es = 2.00 / 0.01 = 200 MPa, reportado como "módulo secante al 1 %: 200 MPa".
- Tiempo hasta el 1 %: 2.50 mm / 25 mm/min = 0.1 min = 6 s, contados desde el cero corregido. La adquisición debe registrar suficientes puntos en esos segundos.
El secante queda por debajo de la pendiente inicial de la curva, cercana a 226 MPa en este ejemplo, porque la curva ya se flexiona antes del 1 %. Los módulos de 278 a 283 MPa medidos por Ferreira y Santana en PEBD son del mismo orden de magnitud, pero se obtuvieron en otra condición de ensayo y no se comparan número a número. Las gráficas de abajo muestran las dos tiras: a la izquierda, el tramo inicial del ensayo de módulo, con el pie, el cero corregido y la recta secante hasta el 1 %; a la derecha, la curva completa de la tira de resistencia, con la fluencia, el estirado, la rotura y el área sombreada que corresponde a la energía de rotura.
Parte 3: rango de fuerza y celda de carga
La rotura debe caer en los dos tercios superiores del rango de fuerza. Con Fmáx = 30.0 N:
- Rango de 50 N: los dos tercios superiores van de 16.7 a 50 N. Los 30.0 N caen dentro: cumple.
- Rango de 100 N: van de 33.3 a 100 N. Los 30.0 N quedan por debajo: no cumple.
- Rango de 1 kN: 30 N son el 3 % del rango: no cumple.
En el ensayo de módulo, los 2.50 N leídos al 1 % son el 5 % de una celda de 50 N y el 0.25 % de una de 1 kN; en la segunda, la señal del punto que define el módulo queda del tamaño del ruido y de la resolución de la celda. Para el módulo, la D882 pide además el rango de fuerza más sensible que deje la curva fuerza × extensión entre 30° y 60° respecto al eje horizontal de la gráfica. Para esta película, la celda de 50 N es la indicada en los dos ensayos. El desplazamiento total también cuenta: el 450 % sobre 50 mm son 225 mm de carrera, y las películas más dúctiles piden más.
ASTM D882, ASTM D638 e ISO 527-3
La ASTM D882, la ASTM D638 y la ISO 527-3 miden las mismas propiedades de tracción en plásticos, y la elección entre ellas empieza por el espesor: por debajo de 1.0 mm, D882 o ISO 527-3; de 1 mm en adelante, D638. La D638 es la norma de tracción de plásticos de hasta 14 mm, con probetas tipo halterio (hueso de perro), e indica la D882 como método preferido por debajo de 1.0 mm; se explica en la guía ASTM D638. La ISO 527-3:2018, confirmada por ISO en 2024, es la parte de la serie ISO 527 para películas y láminas de menos de 1 mm; se apoya en los principios generales y en las velocidades de la ISO 527-1. En Brasil, los laboratorios de películas suelen usar la propia ISO o la ASTM.
ASTM declara la D882 técnicamente similar a la ISO 527-3, y similar no quiere decir intercambiable. La edición de 2018 de la D882 explicaba la diferencia: la ISO 527-3 admite más tipos de probeta y otras velocidades y exige extensómetro o marcas de medición. En fuentes secundarias, la probeta preferida de la ISO 527-3 aparece como la tira tipo 2, de 10 a 25 mm de ancho, con longitud calibrada marcada de 50 mm; estas cotas no se verificaron en el texto íntegro de la ISO, así que confírmelas en la edición de 2018. En la ISO, la deformación se lee sobre la longitud calibrada marcada o con extensómetro, y no sobre la separación de las mordazas, y la velocidad sigue la lista de la ISO 527-1 según la especificación del material, sin los tres rangos de alargamiento de la D882. La tabla lo resume:
| Concepto | ASTM D882-26 | ASTM D638-22 | ISO 527-3:2018 |
|---|---|---|---|
| Espesor | menos de 1.0 mm | hasta 14 mm (la D882 es la preferida por debajo de 1.0 mm) | menos de 1 mm |
| Probeta | tira de 5 a 25.4 mm, ancho ≥ 8 × espesor | halterio, tipos I a V | varios tipos; tira tipo 2 (cotas por verificar en la norma) |
| Base de la deformación | separación de las mordazas (o marcas y extensómetro) | extensómetro en la sección reducida | marcas de medición o extensómetro |
| Velocidad | 12.5, 50 o 500 mm/min según el alargamiento; módulo a 25 mm/min | 5, 50 o 500 mm/min, rotura entre 0.5 y 5 min | lista de la ISO 527-1, según la especificación |
| Resultados propios | factor de rotura y energía de rotura | módulo con extensómetro, Poisson opcional | módulo y deformaciones nominales |
Una ficha técnica hecha con la ISO 527-3 no se compara número a número con una especificación escrita con la D882: la longitud calibrada y la velocidad cambian juntas, y la misma película da alargamientos diferentes. Cuando el cliente pide una norma, el ensayo sigue esa norma.
Errores comunes en la aplicación de la ASTM D882
Los errores siguientes aparecen en el laboratorio y en páginas que explican la norma, y cada uno tiene una corrección directa:
- Usar la norma equivocada para el espesor. Por debajo de 1.0 mm, la norma de películas es la D882; la tira de la D882 en lámina de 1.5 mm está fuera del alcance. La frontera es 1.0 mm.
- Citar la D882-18 o la D882-02 como vigente. La vigente es la D882-26.
- Obtener el módulo de la tira de resistencia. El módulo tiene tira, separación y velocidad propias.
- Reportar "módulo secante" sin la deformación. El secante al 1 % y al 2 % son números diferentes.
- Mezclar velocidades. Las tiras ensayadas en rangos diferentes no entran en el mismo promedio.
- Apriete excesivo o cara inadecuada para la película. Marca la película y provoca rotura en la mordaza, que no entra en el promedio.
- Cortar con troquel de impacto o navaja desgastada. La muesca en el borde reduce la resistencia y, todavía más, el alargamiento.
- Omitir la corrección de pie. La holgura inicial infla el alargamiento y hace caer el módulo.
- Medir el espesor con un micrómetro inadecuado. En la película de 50 µm, 2.5 µm de error son 5 % en el esfuerzo. Para películas muy delgadas, reporte también el factor de rotura.
- Ignorar la dirección. Si se sospecha anisotropía, son 5 tiras en DM y 5 en DT, reportadas por separado.
- Celda de carga demasiado grande. La rotura debe caer en los dos tercios superiores del rango; 30 N en una celda de 1 kN no cumple.
- Adoptar una velocidad fija, como 200 o 300 mm/min. Páginas de servicios e incluso el resumen automático de Google citan esos valores, que no están en la D882: la velocidad sale de B × C y queda en 12.5, 50 o 500 mm/min, y en 25 mm/min en el módulo, a menos que la especificación del material indique otra velocidad.
- Tratar la D882 y la ISO 527-3 como intercambiables. La longitud calibrada, la probeta y la velocidad difieren; ASTM las declara similares, no equivalentes.
- Incluir en el promedio la tira que se desgarró. La falla por desgarre a partir del borde da datos anómalos y no se compara con la rotura normal.
- Confundir con otras normas de películas. La perforación (como la ASTM D5748, de película estirable), el desgarre y la fricción de películas tienen normas propias y no sustituyen a la tracción; vea el ensayo de perforación, el ensayo de desgarre y el coeficiente de fricción (ASTM D1894).
Equipo para el ensayo según la ASTM D882
El ensayo de películas pide una máquina universal de ensayos con características diferentes de las que se usan en metales: la fuerza es baja, de decenas de newtons en una tira de PEBD de 25 mm, así que importa una celda de carga pequeña, con resolución al inicio de la escala; la velocidad debe llegar a 500 mm/min y mantenerse dentro de ±5 % con la tira bajo carga; la carrera debe admitir alargamientos de cientos por ciento; y las mordazas deben sujetar sin marcar. En la línea M2 de Biopdi, la máquina portátil MBIOI-1P-M2 se ofrece en 200 N, 500 N o 1 kN, con velocidad de 0.02 a 600 mm/min, carrera vertical de 425 mm y celdas intercambiables de 0.05, 0.1, 0.5 y 1 kN, y tiene películas y empaques entre sus aplicaciones declaradas. La MBIOI-10-M2 de columna extendida, de 2 a 10 kN, tiene 1,290 mm de carrera y velocidad de 0.02 a 500 mm/min, para películas de alto alargamiento. Las celdas son clase 1 según la ISO 7500-1 (ABNT NBR ISO 7500-1:2023 en Brasil), y el software BioLab traza la curva y genera el reporte. El panel de abajo muestra la máquina, la función de cada parte en el ensayo según la D882 y los dispositivos de la línea que se usan en tracción de polímeros.
La máquina universal en el ensayo de tracción de películas
La línea M2 tiene modelos de columna simple, de 200 N a 10 kN, que cubren las fuerzas de películas y láminas delgadas, y de columna doble, de 5 kN a 1,000 kN. En el ensayo de películas, cada parte de la máquina tiene una función:

- Travesaño móvil separa las mordazas a 12.5, 25, 50 o 500 mm/min
- Celda de carga pequeña, con la rotura en los 2/3 superiores del rango
- Mordazas sujetan la tira sin resbalar y sin marcarla
- Carrera admite alargamientos de cientos por ciento
- Software BioLab curva, corrección de pie, promedios por dirección y reporte
- Panel y paro de emergencia posiciona y detiene el ensayo
Dispositivos para el ensayo de tracción de polímeros
Las mordazas y los extensómetros de abajo se montan en la misma máquina; la configuración de caras y mordazas para cada película se define con el equipo técnico:
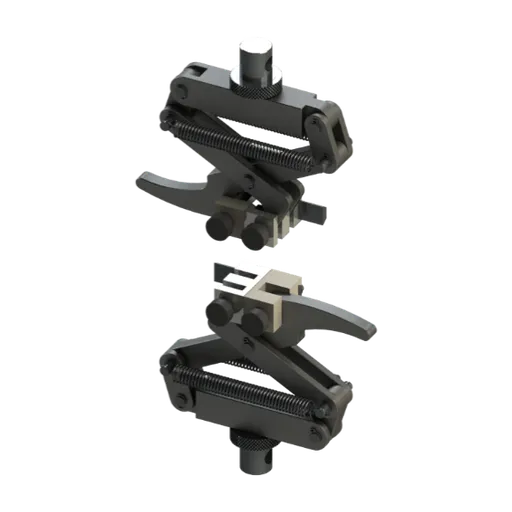
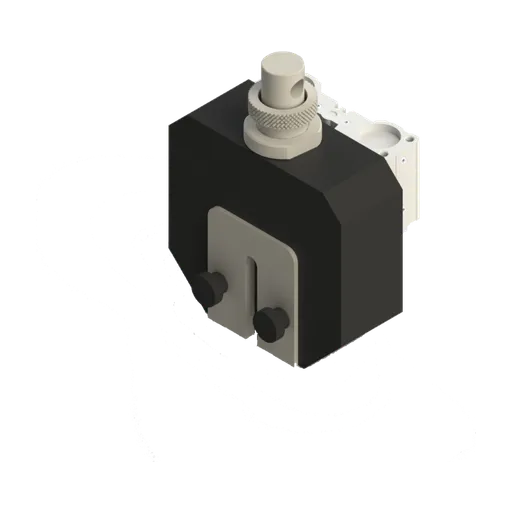
La elección del modelo parte de la fuerza máxima esperada, F ≈ σ × w × t, y del desplazamiento hasta la rotura, B × alargamiento. La tabla de abajo indica el modelo por aplicación:
| Material | Fuerza típica | Modelo Biopdi |
|---|---|---|
| Películas de empaque y agrícolas, tiras de hasta 25 mm | decenas de N | MBIOI-1P-M2 (200 N a 1 kN) |
| Películas de alargamiento muy alto | decenas a cientos de N | MBIOI-10-M2 de columna extendida |
| Láminas delgadas rígidas, cerca de 1 mm | más de 1 kN | MBIOI-10-M2 (2, 5 o 10 kN) |
Una lámina de policarbonato de 0.90 mm, en tira de 25 mm, con resistencia cercana a 65 MPa, exige 65 × 25 × 0.90 = 1,463 N, cerca de 1.5 kN: por encima de la portátil y dentro de la columna simple de 2 kN. En cambio, una película que alarga 700 % sobre 50 mm se desplaza 350 mm, y la holgura de carrera de la columna extendida pasa a ser el criterio. La misma máquina hace la tracción de plásticos rígidos según la D638 y la flexión según la ASTM D790, así como ensayos de películas como los descritos en polímeros biodegradables. El funcionamiento interno de la máquina está en máquina universal de ensayos; para definir la celda, las mordazas y la carrera para sus películas, solicite una cotización.
Normas citadas
La tabla reúne las normas citadas en esta guía con la edición vigente, verificada el 30/09/2026 en la página oficial de cada organización; la D882 y la D412 se volvieron a verificar el 01/10/2026:
| Norma | Tema | Edición |
|---|---|---|
| ASTM D882 | tracción de películas y láminas delgadas, menos de 1.0 mm | D882-26 |
| ASTM D638 | tracción de plásticos, hasta 14 mm | D638-22 |
| ASTM D412 | tracción de caucho vulcanizado y elastómeros termoplásticos | D412-16 (reaprobada en 2021) |
| ASTM D618 | acondicionamiento de plásticos | D618-21 |
| ASTM D6287 | corte de probetas de película y lámina | D6287-25 |
| ASTM D6988 | espesor de probetas de película | D6988-26 |
| ASTM D883 | terminología de plásticos | D883-26b |
| ASTM E4 | verificación de la fuerza de la máquina | E4-24 |
| ASTM E83 | clases de extensómetro | E83-25 |
| ISO 527-3 | tracción de películas y láminas | 2018 (confirmada en 2024) |
| ISO 527-1 | tracción de plásticos: principios generales | 2019 |
| ABNT NBR ISO 7500-1 | verificación de la fuerza de máquinas de ensayo (adopción brasileña de la ISO 7500-1) | 2023 |
| ABNT NBR ISO 6892-1 | tracción de metales a temperatura ambiente (adopción brasileña de la ISO 6892-1) | 2024 |
Fuente de los datos de DM y DT: R. L. R. Ferreira y R. M. C. Santana, "Estudo comparativo da influência da razão de sopro nas propriedades de filmes tubulares de PEBD e PEAD", Polímeros, v. 25, n. 1, 2015, DOI 10.1590/0104-1428.1618.
Otros ensayos y referencias técnicas
Ensayos realizados en la máquina universal de Biopdi
 ensayo de tracción
 ensayo de compresión
 ensayo de aplastamiento
 indentación de espuma
 ensayo de flexión
 ensayo de corte (cizallamiento)
 ensayo de arrancamiento (pull-out)
 ensayo de adherencia
 ensayo de pelado (peel)
 ensayo de desgarre
 ensayo de fatiga
 tenacidad a la fractura
 ensayo de doblado
 ensayo de embutición (Erichsen)
 ensayo de perforación (punción)
 ensayo de fluencia lenta (creep)
 ensayo de torsión
 ensayo de tracción-torsión
 coeficiente de fricción
Referencias técnicas relacionadas
ASTM D638: ensayo de tracción (prueba de tensión) de plásticos, probetas de ensayo tipo I a V, velocidad y cálculo
La ASTM D638-22 es el método de la ASTM para determinar las propiedades de tracción de plásticos de hasta 14 mm de espesor, con probetas de ensayo en forma de halterio (hueso de perro) tipo I a V. Vea dimensiones, velocidad de ensayo, acondicionamiento, extensómetro, fórmulas, un ejemplo resuelto y las diferencias con la ISO 527-2:2025.
ASTM D3039: ensayo de tracción de compuestos, probeta de ensayo con tabs, módulo de cuerda y modos de falla
ASTM D3039: ensayo de tracción de compuestos de matriz polimérica: probeta con tabs, módulo de cuerda de 1,000 a 3,000 µε y código de falla.
ASTM E8 vs. ISO 6892-1: ensayo de tracción (prueba de tensión) en metales, diferencias y requisitos (NBR ISO 6892-1 y A370)
La ASTM E8/E8M-25 y la ISO 6892-1:2019, adoptada en Brasil como ABNT NBR ISO 6892-1:2024, rigen el mismo ensayo de tracción (prueba de tensión) de metales a temperatura ambiente. Difieren en la longitud calibrada de la probeta (4D en la E8, 5D en la E8M y 5.65√S0 en la ISO), en el control y la tolerancia de velocidad, en los símbolos, en el redondeo y en las normas de la máquina y del extensómetro. Por eso el alargamiento de una no se compara directamente con el de la otra.
Preguntas frecuentes
¿Qué es la ASTM D882?
Es el método de ensayo de ASTM International para las propiedades de tracción de plásticos en forma de lámina delgada y película, con menos de 1.0 mm de espesor. Usa tiras rectangulares de 5.0 a 25.4 mm de ancho y proporciona resistencia a la tracción, fluencia, alargamiento, módulo de elasticidad o secante, factor de rotura y energía de rotura. La edición vigente es la D882-26.
¿Cuál es la edición vigente de la ASTM D882?
La D882-26, activa en la tienda de ASTM con actualización del 29/04/2026, verificada el 01/10/2026. Las páginas e informes que citan la D882-18, la D882-12 o la D882-02 se refieren a ediciones reemplazadas.
¿Para qué sirve el ensayo de tracción en película plástica?
Sirve para medir cuánto resiste la película, cuánto se alarga, qué tan rígida es y cuánta energía absorbe hasta romperse, con números comparables entre lotes y proveedores. Se usa en el control de calidad y en la especificación de películas de empaque, agrícolas, de barrera y médicas, en investigación y desarrollo y como dato de diseño.
¿Cuál es la norma ASTM para el ensayo de tracción?
Depende del material. Los metales siguen la ASTM E8/E8M; los plásticos rígidos, semirrígidos y no rígidos de hasta 14 mm, la D638, que indica la D882 como preferida por debajo de 1.0 mm; las películas y láminas con menos de 1.0 mm, la D882; los compuestos de matriz polimérica con fibra, la D3039/D3039M; los cauchos y elastómeros termoplásticos, la D412.
¿Cuál es la norma ABNT (brasileña) para el ensayo de tracción?
Depende del material. Para metales, la ABNT NBR ISO 6892-1:2024, adopción brasileña de la ISO 6892-1. Para películas plásticas, el ensayo en Brasil sigue en general la ASTM D882 o la propia ISO 527-3, según la especificación del producto o del cliente.
¿Cuál es la diferencia entre la ASTM D638 y la ASTM D882?
La D638 ensaya plásticos de hasta 14 mm en probetas tipo halterio (hueso de perro), con extensómetro para el módulo y una velocidad elegida para romper entre 0.5 y 5 minutos. La D882 ensaya películas y láminas con menos de 1.0 mm en tiras rectas, mide la deformación por regla general por la separación de las mordazas y calcula la velocidad a partir del alargamiento esperado. La propia D638-22 indica la D882 como método preferido por debajo de 1.0 mm.
¿Para qué sirve la ASTM D638?
La ASTM D638 es el método de ensayo de tracción de plásticos rígidos, semirrígidos y no rígidos de hasta 14 mm de espesor, en probetas tipo halterio de los tipos I a V. Proporciona resistencia a la tracción, fluencia, alargamiento y módulo de elasticidad medido con extensómetro, y la edición vigente es la D638-22.
¿Qué es la ASTM D412 y en qué se diferencia de la ASTM D638?
La ASTM D412 es el método de tracción de caucho vulcanizado y elastómeros termoplásticos, con probeta tipo halterio, tira recta o anillo, y la edición vigente es la D412-16, reaprobada en 2021. La diferencia con la D638 es el material: la D412 trata de elastómeros, que se alargan cientos por ciento y recuperan su forma, y reporta esfuerzos a alargamientos fijos; la D638 trata de plásticos rígidos, semirrígidos y no rígidos.
¿Cuál es el ancho de la probeta de ensayo de la ASTM D882?
De 5.0 a 25.4 mm, con un ancho de al menos 8 veces el espesor y una longitud al menos 50 mm mayor que la separación de las mordazas. La tira de 25 mm es la más usada en película.
¿Cuál es la velocidad del ensayo según la ASTM D882?
Es la separación inicial de las mordazas por la tasa inicial de deformación. Para alargamiento a la rotura menor de 20 %, 125 mm y 12.5 mm/min; de 20 a 100 %, 100 mm y 50 mm/min; mayor de 100 %, 50 mm y 500 mm/min. El módulo se mide con 250 mm y 25 mm/min, en una tira aparte.
¿Qué es el módulo secante al 1 %?
Es el esfuerzo al 1 % de deformación, contado a partir del cero corregido de la curva, dividido entre 0.01. La D882 lo usa cuando la curva no tiene un tramo lineal claro, como en el polietileno, y no fija la deformación designada: esta viene de la especificación, por eso el resultado siempre se reporta junto con la deformación, al 1 % o al 2 %.
¿Cuántas probetas exige la ASTM D882?
Como mínimo 5 por muestra de material isotrópico. Cuando se sospecha anisotropía, como en película extruida, son dos conjuntos de mínimo 5: uno en la dirección de máquina y otro en la transversal, reportados por separado.
¿Por qué ensayar la película en la dirección de máquina y en la transversal?
Porque la extrusión orienta las cadenas del polímero en el sentido de producción y la película queda anisotrópica. En un estudio con PEBD soplado con relación de soplado de 1.5:1, la resistencia fue de 30 MPa en la dirección de máquina y 23 MPa en la transversal (Ferreira y Santana, 2015).
¿Qué acondicionamiento exige la ASTM D882?
Como mínimo 40 horas a 23 ± 2 °C y 50 ± 10 % de humedad relativa, según la ASTM D618 procedimiento A, con el ensayo realizado en la misma atmósfera, salvo otra exigencia de la especificación del material.
¿La ASTM D882 es equivalente a la ISO 527-3?
No. ASTM la declara técnicamente similar, pero la ISO 527-3:2018 admite más tipos de probeta, lee la deformación en marcas de medición o con extensómetro y elige la velocidad de la lista de la ISO 527-1. Los resultados de las dos normas no deben mezclarse.
¿Qué es el factor de rotura?
Es la fuerza máxima dividida entre el ancho original de la tira, en N/m o kN/m. La norma lo indica como útil para películas de 0.13 mm o menos, cuyo espesor es difícil de medir con precisión. Una tira de 25 mm que se rompe con 30 N tiene un factor de rotura de 1.20 kN/m.
¿La rotura junto a la mordaza invalida el ensayo?
Por regla general, sí: la tira se descarta, se reemplaza y el descarte se registra en el informe. La norma solo acepta esas roturas si se demuestra que concuerdan con las que ocurren en el tramo libre entre las mordazas.
¿Qué mordaza usar en el ensayo de película según la ASTM D882?
Una mordaza de cara plana que no entalle la película: la más usada es la neumática de acción lateral con caras de hule, por su apriete regulable y repetible. Las películas muy delgadas piden mordaza de contacto en línea, que la norma considera superior con la cara redonda forrada de papel secante, o, en la práctica del mercado, mordaza de rodillo. Las mordazas dentadas suelen entallar la película delgada en la línea de apriete; prefiera caras forradas.
¿Cómo se elabora el informe de un ensayo de tracción según la ASTM D882?
El informe identifica el material, la dirección de corte (DM o DT) y la edición de la norma, y registra el ancho y el espesor promedio, la tasa de deformación, la separación inicial de las mordazas, la velocidad, el tipo de mordaza y de forro, el uso de extensómetro, el acondicionamiento, el número de tiras, el promedio y la desviación estándar de cada resultado por dirección, las tiras descartadas con el motivo y la deformación usada en el módulo secante.