
ASTM D3039/D3039M es el método de ASTM International para medir la resistencia a la tracción, el módulo de cuerda entre 1,000 y 3,000 µε, la deformación última y el coeficiente de Poisson de compuestos de matriz polimérica (PMC) reforzados con fibras de alto módulo, ensayados en tira rectangular con tabs a 2 mm/min. La edición vigente es la D3039/D3039M-17(2025), reaprobada en 2025 sin cambio técnico. El título oficial es Standard Test Method for Tensile Properties of Polymer Matrix Composite Materials. La tira tiene sección rectangular constante, con tabs (también llamados lengüetas o talones) pegados en los extremos, y el ensayo entrega la resistencia última a la tracción, Ftu = Pmáx / A, la deformación última, el módulo de elasticidad de cuerda, el coeficiente de Poisson y la deformación de transición.
En resumen:
- Alcance: laminados de fibra continua o discontinua, balanceados y simétricos respecto a la dirección del ensayo: unidireccionales a 0° y a 90°, laminados cruzados, tejidos y mats.
- Probeta: tira recta, sin la forma de halterio (hueso de perro) de los plásticos. Recomendada a 0°: 250 × 15 × 1.0 mm con tabs de 56 mm.
- Módulo: de cuerda, Δσ entre 1,000 y 3,000 µε dividido entre 0.002, medido con extensómetro o galga extensiométrica (strain gauge), nunca con el desplazamiento del travesaño.
- Validez: el modo de falla se registra con un código de tres letras, y las roturas recurrentes junto al tab indican un problema de sujeción, no la resistencia del material.
- No es ISO 527-4 ni ISO 527-5: las probetas y el intervalo del módulo difieren, y los valores de las dos familias no son intercambiables.
La norma es de pago y la vende ASTM. Esta guía la explica con palabras propias, para el laboratorio que la va a aplicar y para quien va a comprar el equipo, con los requisitos numéricos esenciales y la fuente de cada uno.
Qué cubre ASTM D3039 y cuál es la edición vigente
El ensayo de tracción en compuestos es un ensayo mecánico destructivo que mide la resistencia y la rigidez de un laminado de fibra y resina, como el plástico reforzado con fibra de carbono (CFRP) o con fibra de vidrio (GFRP). Como todo ensayo de tracción (prueba de tensión), aplica a la probeta una fuerza axial creciente, a velocidad controlada, hasta la rotura, y registra fuerza y deformación. La D3039 adapta ese ensayo a un material que no se comporta como metal ni como plástico: un compuesto de fibra larga es muy rígido y resistente en la dirección de las fibras, débil en la dirección transversal, rompe de forma frágil y es sensible a cualquier concentración de esfuerzos introducida por la mordaza. Casi todas las exigencias de la norma nacen de estas cuatro características.
Según la página oficial de la norma, consultada el 01/10/2026 en store.astm.org, la designación vigente es la D3039/D3039M-17(2025), activa, con 13 páginas, bajo responsabilidad del subcomité D30.04 de ASTM. El número entre paréntesis indica la reaprobación de 2025 del texto de 2017. La designación doble significa que la norma presenta los valores en unidades del SI y en unidades inglesas, como dos sistemas independientes: el informe usa uno de ellos, sin mezclarlos.
El alcance está delimitado por tres condiciones:
- Matriz polimérica, termofija (epóxica, poliéster, viniléster) o termoplástica.
- Fibra de alto módulo, como carbono, vidrio y aramida, continua o discontinua.
- Laminado balanceado y simétrico respecto a la dirección del ensayo. Balanceado quiere decir que, por cada capa a +θ, existe una a −θ; simétrico, que la secuencia de capas se refleja respecto al plano medio. Un laminado sin estas propiedades se tuerce o se flexiona al traccionarlo, y la tira deja de estar en tracción pura.
Quedan fuera los materiales que tienen norma propia. Los plásticos sin refuerzo o reforzados con fibra corta, moldeados por inyección, siguen la ASTM D638, con probeta tipo halterio. El caucho vulcanizado y los elastómeros termoplásticos siguen la ASTM D412. Los metales siguen la ASTM E8/E8M o la ISO 6892-1, tratadas en la guía ASTM E8 e ISO 6892-1. Dentro de la propia familia de compuestos, la resistencia al corte en el plano medida en laminado de ±45° sigue la ASTM D3518/D3518M, y la compresión, la flexión y el corte interlaminar tienen normas hermanas, listadas al final de esta guía.
La probeta: tira rectangular con tabs
La probeta de la D3039 es una tira plana, de ancho y espesor constantes en toda su longitud, cortada de una placa laminada. Los extremos, que van a las mordazas, reciben en general tabs (talones): placas pequeñas pegadas que protegen el laminado del apriete y distribuyen la fuerza. En el centro queda la longitud de medición, donde se instala el extensómetro o la galga extensiométrica y donde debe ocurrir la rotura. La idea general de probeta, con los formatos de otros materiales, está en el artículo probeta de ensayo.
Por qué la tira es recta, sin forma de halterio
En los metales y en los plásticos, la probeta tiene la sección central reducida para que la rotura ocurra lejos de la mordaza. En un compuesto de fibra continua, el rebaje se maquinaría a través de las fibras. Cada fibra cortada en la zona de transición pierde la continuidad con la cabeza de la probeta, y la fuerza que llevaba tiene que pasar a las fibras vecinas por corte de la matriz, que es mucho más débil. El esfuerzo se concentra justo en el radio de transición, y la rotura empieza ahí, por un mecanismo que no existe en la pieza real. La tira recta mantiene las fibras enteras de una mordaza a la otra; el precio es que la introducción de la fuerza queda a cargo de los tabs, y su calidad pasa a decidir la validez del ensayo.
Dimensiones recomendadas por orientación
La norma no tiene un tamaño único. Fija requisitos generales para la probeta y recomienda geometrías por tipo de laminado, porque el ancho, el espesor y el tab que funcionan bien dependen de la orientación de las fibras. El esquema siguiente muestra las tres geometrías recomendadas a la misma escala de longitud y ancho, con el espesor ampliado en la vista lateral: la de 0° es larga y angosta, con tabs biselados; la de 90° es más corta y ancha, con tabs rectos; el laminado balanceado prescinde del tab pegado.
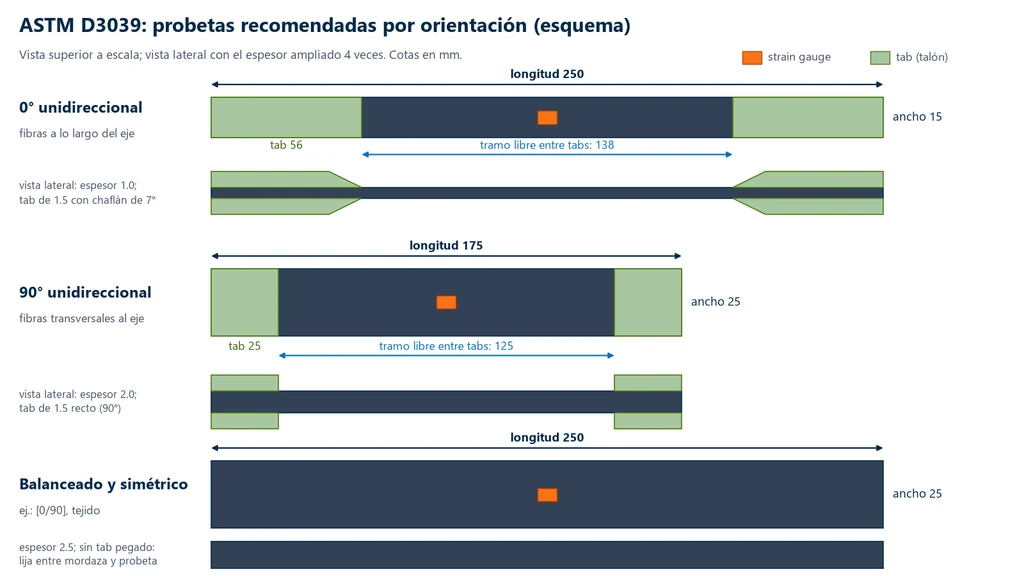
La tabla resume las geometrías recomendadas, en milímetros. En la de 0°, los tabs de 56 mm dejan 250 − 2 × 56 = 138 mm de tramo libre; en la de 90°, quedan 175 − 2 × 25 = 125 mm:
| Laminado | Ancho × longitud × espesor | Tab (longitud × espesor, bisel) |
|---|---|---|
| 0° unidireccional | 15 × 250 × 1.0 | 56 × 1.5, bisel de 7° o recto |
| 90° unidireccional | 25 × 175 × 2.0 | 25 × 1.5, recto (90°) |
| Balanceado y simétrico | 25 × 250 × 2.5 | sin tab pegado; lija en la mordaza |
| Discontinuo aleatorio | 25 × 250 × 2.5 | sin tab pegado; lija en la mordaza |
Fuentes: tabla de geometrías recomendadas de la D3039/D3039M (verificada en la edición de 2014, mantenida en 2017) y el laboratorio Grasse Zur, que aplica la norma.
Tabs: material, bisel y pegado
El tab más usado es una placa de laminado de vidrio/epóxico con las fibras a ±45°, pegada con adhesivo estructural. El vidrio a ±45° tiene baja rigidez en la dirección de la fuerza, lo que hace que el tab acompañe la deformación de la probeta en lugar de restringirla, y resiste bien el estriado de la mordaza. La norma acepta biseles de 5° a 90°, pero señala que, con mordaza de cuña, los mejores resultados se obtienen con biseles bajos, de 7° a 10°: el espesor del tab crece poco a poco y la fuerza pasa al laminado a lo largo de una rampa, sin escalón. Con mordazas de presión sin cuña, el tab recto funciona. Los tabs de una misma probeta deben tener el mismo espesor, porque cualquier diferencia desplaza el eje de la fuerza respecto al eje del laminado y genera flexión.
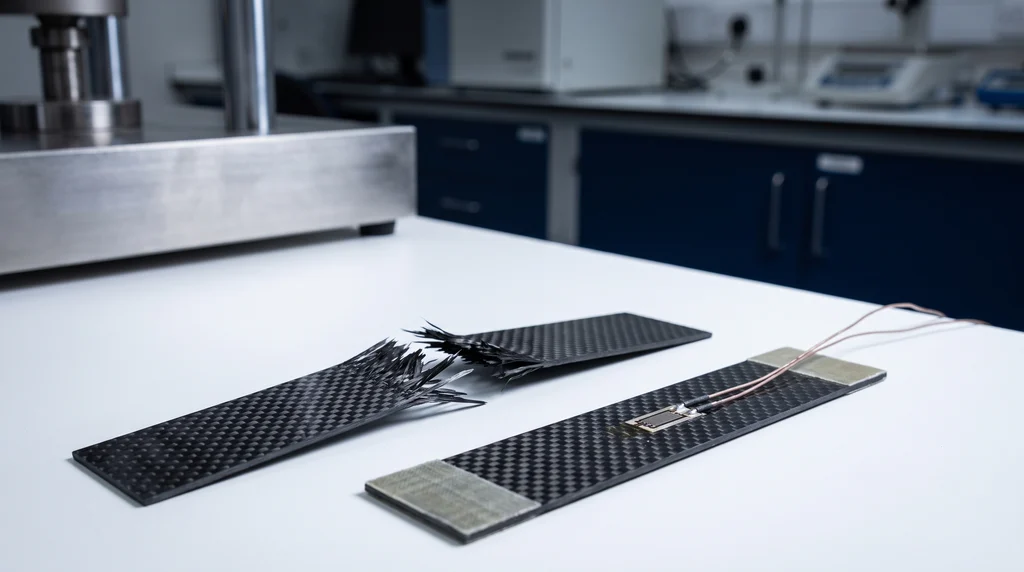
Hay dos alternativas al tab pegado. El tab de fricción no se pega: se sujeta solo con la presión de la mordaza, con una lija entre él y la probeta. Y en el laminado balanceado, que es menos sensible al apriete, se puede prescindir del tab y colocar una tira de lija doblada, de grano 80 a 150, con el abrasivo hacia la probeta, entre esta y el estriado. En la foto, dos probetas de fibra de carbono con tabs pegados en los extremos: una rompió en el tramo útil, con las fibras astilladas, y la otra todavía tiene la galga extensiométrica en el centro, que mide la deformación para el módulo.
Corte, medición y número de probetas
La tira se corta de la placa con disco diamantado refrigerado o por fresado, de modo que los bordes queden lisos y paralelos. Un corte burdo deja microgrietas y fibras arrancadas en el borde, y ahí empieza la delaminación de borde. En el unidireccional a 0°, el corte también debe seguir la dirección de las fibras: una desviación de pocos grados hace que parte de las fibras termine en el borde libre, y la resistencia medida baja. Laboratorios que hacen el ensayo con frecuencia, como Element, trabajan con la alineación entre corte y fibra dentro de 0.5°. La norma admite una variación de ±1 % en el ancho y de ±4 % en el espesor a lo largo de la probeta y pide que sea plana. El ancho y el espesor se miden en la longitud de medición; en una superficie irregular, como la cara de un tejido, el espesor se lee con micrómetro de punta esférica, que no se apoya solo en los picos de la trama. El área A = ancho × espesor, con los valores promedio, es la que se usa en todos los cálculos.
El mínimo es de cinco probetas por condición de ensayo, a menos que un plan de muestreo válido justifique otro número. Condición de ensayo es cada combinación de material, orientación, temperatura y humedad. Cuando el contrato pide ensayo en condición húmeda, el acondicionamiento sigue la ASTM D5229/D5229M. Los ensayos en frío o en caliente, comunes en la calificación aeronáutica, requieren una cámara térmica montada entre las mordazas y un transductor de deformación que funcione a la temperatura del ensayo; el informe registra la temperatura y el tiempo de estabilización de la probeta.
Qué mide cada orientación: 0°, 90° y [0/90]
La misma placa da resultados muy diferentes según la dirección en que se corte la tira, y cada orientación responde a una pregunta distinta sobre el material:
- 0° unidireccional: la fuerza corre a lo largo de las fibras, y quien resiste es la fibra. El resultado es la resistencia y el módulo longitudinales del material, los mayores posibles. En un carbono/epóxico aeronáutico, la resistencia supera los 2,000 MPa y el módulo ronda los 160 GPa, con una curva prácticamente recta hasta la rotura, sin fluencia.
- 90° unidireccional: la fuerza es transversal a las fibras, y quien resiste es la matriz y la interfaz entre fibra y matriz. La resistencia baja a decenas de MPa, el módulo a pocos GPa, y la deformación en la rotura suele quedar por debajo de 1 %. Es la propiedad que gobierna el agrietamiento de la matriz en el laminado.
- Laminado [0/90] y tejido: la fuerza se reparte entre las capas a 0°, que llevan la mayor parte, y las capas a 90°. En algún punto de la curva, las capas a 90° se agrietan; la rigidez del laminado cae de golpe y la curva cambia de pendiente, formando una "rodilla". La deformación en la que esto ocurre es la deformación de transición, que la D3039 pide reportar cuando existe.
Por eso el informe siempre identifica el laminado por la secuencia de capas y la dirección del ensayo. "Resistencia a la tracción del compuesto" sin orientación no tiene significado. La relación entre las rigideces en las dos direcciones también aparece en el coeficiente de Poisson, que en un compuesto depende de la dirección en que se mide, como explica el artículo coeficiente de Poisson.
Máquina, mordazas, alineación y velocidad
El ensayo se hace en una máquina universal con un cabezal fijo y otro móvil. La norma exige que la fuerza se verifique según la ASTM E4, con error dentro de ±1 % del valor indicado en el intervalo de uso. En Brasil, la verificación equivalente es la de la ABNT NBR ISO 7500-1:2023 (adopción brasileña de la ISO 7500-1), cuya clase 1 corresponde al mismo ±1 %. La clase vale dentro del intervalo verificado que consta en el certificado, y la D3039 llama la atención sobre un conflicto propio de este ensayo: el módulo se calcula con fuerzas pequeñas, al inicio de la curva, y la resistencia, con la fuerza máxima. La celda de carga debe tener buena exactitud en ambos extremos, lo que a veces requiere calibración extendida o intervalos diferentes. El funcionamiento de la celda está en celda de carga.
Las mordazas deben sujetar la probeta sin dejarla resbalar y sin marcarla. Las más usadas son las de cuña, mecánicas, neumáticas o hidráulicas. En la mordaza de cuña, la fuerza de apriete crece con la fuerza de tracción; la norma recomienda un estriado ligero, cerca de un diente por milímetro, porque el estriado grueso muerde el laminado y provoca la rotura en la mordaza en probetas sin tab. La mordaza de cuña neumática añade un apriete inicial controlado, que se repite de una probeta a otra, lo que ayuda a la reproducibilidad.
La alineación es el requisito que más pesa en el resultado. Si el eje de las mordazas no coincide con el eje de la probeta, la tira recibe tracción y flexión al mismo tiempo: una cara se deforma más que la otra, el módulo calculado varía de una probeta a otra y la rotura llega antes. La norma pide mordazas que alineen el eje de la fuerza con el de la probeta, de preferencia autoalineables, y recomienda evaluar el sistema con una probeta instrumentada con galgas extensiométricas en las caras, conforme a la ASTM E1012. Como buena práctica, la flexión del sistema queda entre 3 % y 5 % en deformaciones superiores a 1,000 µε.
La velocidad debe producir una tasa de deformación casi constante en la longitud de medición, elegida de modo que la rotura ocurra entre 1 y 10 minutos. Cuando no se conoce la deformación última del material, la norma sugiere velocidades estándar para los primeros ensayos: 0.01 min⁻¹ en control de deformación o 2 mm/min de desplazamiento del travesaño. Después de conocer el material y la rigidez del sistema, se ajusta la velocidad para caer dentro de esa ventana.
Deformación, módulo de cuerda y coeficiente de Poisson
La deformación se mide en la longitud calibrada, con un extensómetro o una galga extensiométrica (strain gauge) pegada, colocados a la mitad de la longitud y del ancho. El extensómetro es removible y sirve para varias probetas. La galga extensiométrica se pega en cada probeta, mide con alta resolución en un punto y se pierde en la rotura. Las diferencias entre los dos, y cuándo usar cada uno, están en el artículo extensómetro y galga extensiométrica. En las fibras de carbono, cuya rotura es violenta, el extensómetro de contacto se suele retirar antes del final o sustituir por una medición sin contacto.
El módulo de cuerda es la pendiente de la recta que une dos puntos fijos de la curva esfuerzo × deformación: el de 1,000 µε y el de 3,000 µε. El cálculo es Echord = (σ3000 − σ1000) / (0.003 − 0.001) = Δσ / 0.002. Este intervalo debe caer en la mitad inferior de la curva. En materiales que rompen con menos de 6,000 µε, como la mayoría de los laminados a 90°, el intervalo pasa a ser del 25 % al 50 % de la deformación última. Si la curva cambia de pendiente dentro del intervalo, se elige otro, y el informe indica cuál se usó. El concepto de módulo, también llamado módulo de Young, se explica en módulo de elasticidad.
El coeficiente de Poisson exige una segunda medición, la de la deformación transversal, hecha con una galga extensiométrica biaxial, una roseta 0°/90° o un extensómetro biaxial. Se calcula en el mismo intervalo del módulo, con las variaciones de las dos deformaciones: ν = −Δεt / Δεl. El signo negativo se debe a que la deformación transversal es de contracción.
La flexión en la probeta se mide con dos transductores en caras opuestas, leídos en el punto de 2,000 µε: By = (εf − εv) / (εf + εv) × 100, donde εf es la deformación de la cara frontal y εv la de la cara posterior. La norma pide esta verificación en al menos una probeta por muestra. Si la flexión queda en 3 % o menos, las demás se pueden ensayar con un solo transductor; por encima de eso, se usa el promedio de las dos caras. La tabla reúne las fórmulas:
| Resultado | Fórmula | Observación |
|---|---|---|
| Resistencia a la tracción última | Ftu = Pmáx / A | fuerza máxima antes de la falla, en MPa |
| Esfuerzo en cada punto | σi = Pi / A | A = ancho × espesor promedio |
| Deformación | εi = δi / Lg | 1,000 µε = 0.001 |
| Módulo de cuerda | Echord = Δσ / Δε | de 1,000 a 3,000 µε, o del 25 % al 50 % de la última |
| Coeficiente de Poisson | ν = −Δεt / Δεl | mismo intervalo del módulo |
| Flexión en la probeta | By = (εf − εv) / (εf + εv) × 100 | en el punto de 2,000 µε |
La resistencia y el módulo se reportan con tres cifras significativas, y el módulo siempre con el intervalo de deformación usado. La resistencia a la tracción última es el mismo concepto explicado en resistencia a la tracción, aplicado a un material que rompe sin fluencia.
Modos de falla: el código de tres letras
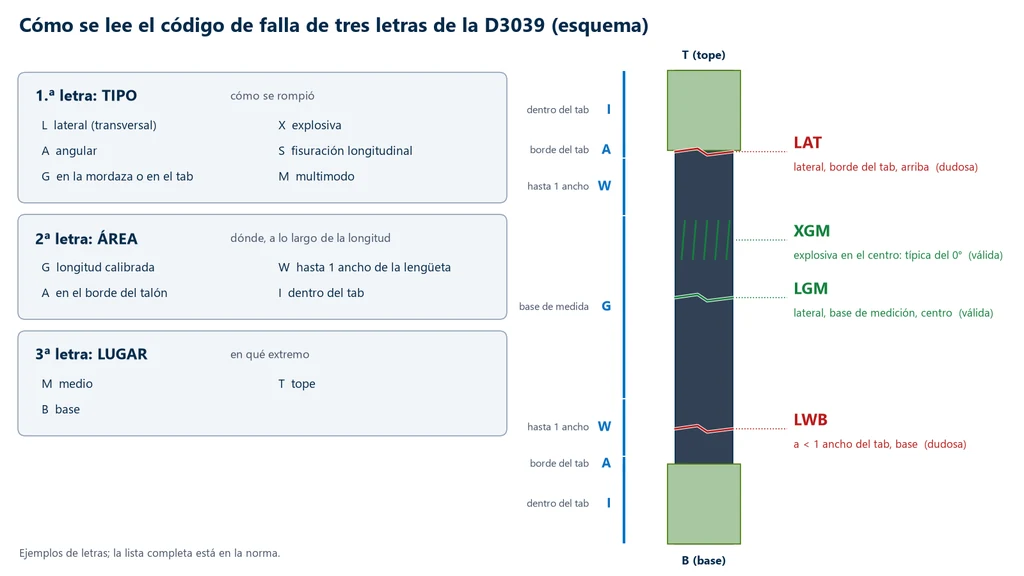
En un compuesto, el valor de resistencia solo es válido si la rotura ocurrió de la forma y en el lugar correctos. Por eso la D3039 exige registrar el modo de falla de cada probeta con un código de tres letras, que funciona como una dirección: la primera letra dice cómo rompió (el tipo), la segunda dice dónde, a lo largo de la longitud (el área), y la tercera dice en qué extremo o lado (la ubicación). El esquema muestra las letras más usadas de cada posición y, en una probeta vertical, las áreas de la segunda letra y cuatro ejemplos marcados: dos aceptables y dos que requieren investigación.
Leídos con esta lógica, los códigos se interpretan sin tabla:
- LGM: rotura lateral (transversal al eje), en la longitud calibrada, en el medio. Es la falla de referencia, válida.
- XGM: rotura explosiva, en la longitud calibrada, en el medio. Es típica del carbono a 0°, que libera de golpe la energía elástica acumulada y se deshace en haces de fibra, como en la foto anterior. Se acepta.
- LAT: rotura lateral justo en el borde del tab, en la parte superior. El tab concentró esfuerzo; el valor tiende a quedar por debajo de la resistencia real.
- LWB: rotura lateral a menos de un ancho del tab, en la parte inferior. Todavía está en la zona perturbada por la introducción de la fuerza, y es sospechosa por el mismo motivo.
- Códigos con G en la primera letra, o I en la segunda: la falla ocurrió en la mordaza o dentro del tab, incluido el despegue del tab. No miden el laminado.
La norma no descarta automáticamente cada falla junto al tab. El criterio es estadístico: si una fracción significativa de las fallas de una muestra ocurre a menos de un ancho del tab o de la mordaza, la forma de introducir la fuerza debe revisarse (material y chaflán del tab, adhesivo, presión y dentado de la mordaza, alineación) antes de continuar. Como estas fallas bajan el promedio en proporción a la concentración de esfuerzo del tab, la práctica de los laboratorios es no usarlas como resistencia del material y reportarlas por separado.
Cómo se realiza el ensayo de tracción según la ASTM D3039, paso a paso
El ensayo de tracción según la ASTM D3039 es una secuencia de preparación, sujeción, carga hasta la rotura y cálculo, en la que cada etapa controla una fuente de error descrita en las secciones anteriores. En el banco de ensayo, el orden es este:
- Identificar y cortar: definir el laminado, la secuencia de capas y la dirección de ensayo; cortar las tiras de la placa con disco de diamante refrigerado o fresado, alineadas con las fibras.
- Pegar los tabs: pegar tabs del mismo espesor en los dos extremos, curar el adhesivo y numerar cada probeta.
- Acondicionar y medir: acondicionar cuando el plan lo pida (ASTM D5229/D5229M para humedad) y medir el ancho y el espesor en varios puntos de la longitud calibrada, para obtener el área promedio A.
- Instrumentar: pegar la galga extensiométrica o instalar el extensómetro en el centro de la longitud calibrada; para el coeficiente de Poisson, usar un transductor biaxial o una roseta 0°/90°.
- Sujetar: fijar los tabs en las mordazas con el eje de la tira alineado con el eje de la fuerza y poner la fuerza en cero antes de cargar.
- Ensayar: traccionar a 2 mm/min, o a la velocidad ajustada para romper entre 1 y 10 minutos, registrando fuerza y deformación hasta la rotura.
- Clasificar la falla: registrar el código de tres letras de cada probeta y separar las fallas junto al tab o en la mordaza.
- Calcular y repetir: calcular Ftu, el módulo de cuerda, el coeficiente de Poisson y la deformación de transición, y repetir hasta tener al menos cinco resultados válidos por condición.
Qué debe contener el informe del ensayo
El informe de un ensayo de tracción según la D3039 es el documento que permite repetir el ensayo y comparar el resultado con otro laboratorio; por eso registra, además de los números, todo lo que influye en ellos. Los puntos siguientes siguen la lógica de la sección de informe de la norma, en palabras propias:
- Norma y edición: ASTM D3039/D3039M-17(2025) y cualquier desviación del método.
- Material: fibra, matriz, fabricante, lote, proceso de curado, secuencia de capas y, cuando se miden, los contenidos de fibra y de vacíos (ASTM D3171).
- Probeta: geometría, ancho y espesor promedio de cada una, método de corte, material, espesor y chaflán del tab, y adhesivo.
- Condiciones de ensayo: acondicionamiento, temperatura y humedad del ensayo, máquina, mordazas, transductor de deformación, longitud calibrada y velocidad.
- Resultados por probeta: fuerza máxima, Ftu, deformación última, módulo de cuerda con el intervalo usado, coeficiente de Poisson, deformación de transición cuando existe y código de falla.
- Estadística de la muestra: número de probetas, promedio, desviación estándar y coeficiente de variación de cada propiedad.
El software BioLab arma la parte numérica de este informe a partir de la curva registrada; los datos de material, corte y tab provienen del registro de preparación del laboratorio.
Cómo interpretar la norma
La D3039 está escrita en forma de método, con varias decisiones que se dejan al laboratorio y que solo se justifican por el resultado. Los puntos siguientes son los que más se malinterpretan en el banco de ensayo y en la especificación, con la razón de cada uno.
¿Las dimensiones recomendadas son obligatorias?
No. La norma separa requisitos de recomendaciones. Son obligatorios la sección rectangular constante, las tolerancias de ancho y espesor, la planicidad y una longitud mínima suficiente para las mordazas, para la longitud calibrada y para alejar la rotura de las mordazas, que la norma expresa como la longitud de sujeción más dos veces el ancho más la longitud calibrada. Las geometrías de la tabla, como 15 × 250 × 1.0 mm a 0°, son recomendadas porque suelen producir fallas aceptables. Un laboratorio puede usar otra geometría dentro de los requisitos, siempre que la reporte. La consecuencia práctica es que dos informes según la D3039 con geometrías distintas no son, en sentido estricto, comparables, sobre todo en la resistencia, que depende del volumen de material sometido a carga.
¿Se puede ensayar sin tab?
Sí, y la norma lo dice de forma explícita: si el sistema de sujeción produce fallas aceptables con una frecuencia razonable, no hay motivo para cambiarlo. El tab es muy recomendable en el unidireccional a 0°, donde la fuerza es alta y el laminado delgado no resiste la presión del dentado, y puede ser necesario a 90°, donde el laminado es frágil y se agrieta en la mordaza. En el laminado balanceado y en el compuesto de fibra aleatoria, la lija en la mordaza suele bastar. Quien decide es el resultado: si las fallas se desplazan hacia la mordaza o al borde del tab, el tab vuelve o se modifica.
¿Por qué el módulo empieza en 1,000 µε y no en cero?
El inicio de la curva mezcla el material con el asentamiento de la probeta en las mordazas, el acomodo del extensómetro y la eliminación de pequeñas curvaturas de la tira. A partir de 1,000 µε estos efectos ya pasaron, y hasta 3,000 µε la mayoría de los compuestos todavía está lejos de cualquier daño. La cuerda entre dos puntos fijos también hace que el valor sea reproducible: dos laboratorios calculan el mismo valor sobre los mismos puntos, sin depender de quién eligió el "tramo lineal". La regla de los 6,000 µε sigue la misma lógica. En un material que rompe con 5,000 µε, el intervalo estándar llegaría al 60 % de la rotura, ya en la región en que la matriz empieza a agrietarse; el intervalo del 25 % al 50 % vuelve a situar la medición en el tramo inicial.
¿Basta con un solo transductor?
Basta cuando se demostró que la flexión es pequeña. La tira es delgada, y una desalineación de décimas de milímetro hace que una cara se deforme más que la otra. Un transductor en una sola cara lee esa deformación como si fuera la de todo el material y se equivoca en el módulo hacia arriba o hacia abajo, según la cara. Por eso la norma pide transductores en las dos caras en al menos una probeta por muestra: si la flexión en el punto de 2,000 µε queda en 3 % o menos, el sistema está bien alineado y un transductor representa el promedio; por encima de eso, el promedio de las dos caras es obligatorio, y la alineación debe corregirse.
¿Qué significa "balanceado y simétrico" en la práctica?
Significa que el laminado no tiene acoplamientos. En un laminado no balanceado, la tracción genera distorsión angular y la tira tiende a torcerse; en un laminado no simétrico, la tracción genera curvatura y la tira tiende a flexionarse. Sujeta en las mordazas, la tira no puede torcerse ni flexionarse, y los esfuerzos que surgen no aparecen en el cálculo P / A. El resultado sale, pero no mide la propiedad que su nombre sugiere. Los laminados con capas fuera del eje tienen además un efecto de borde: los esfuerzos entre capas se concentran en el borde libre de la tira y pueden subestimar mucho la resistencia y la rigidez, una limitación que la propia norma registra.
¿El resultado de la D3039 sirve como valor de diseño?
No por sí solo. La D3039 da la resistencia y el módulo de una muestra, bajo una condición de ensayo. Los valores de diseño requieren varios lotes de material, condiciones ambientales (frío, calor, humedad) y un tratamiento estadístico propio de cada sector, como el aeronáutico. La norma es el ladrillo de esa construcción, y por eso el informe debe registrar todo lo que define el ensayo, con los puntos enumerados en la sección sobre el informe.
Ejercicios resueltos
Los ejercicios usan números hipotéticos, coherentes con materiales reales, y siguen la secuencia del laboratorio: esfuerzo, módulo, Poisson, flexión, elección del intervalo y validez de las fallas. En todos, el área es el promedio medido en la longitud de medición.
Ejercicio 1: carbono/epóxico unidireccional a 0°
Una probeta a 0°, con ancho promedio de 15.00 mm, espesor promedio de 1.00 mm y tabs (talones) de vidrio/epóxico de 56 mm, se rompe con 36.0 kN, con falla XGM. La galga extensiométrica (strain gauge) registró 2.42 kN a 1,000 µε y 7.26 kN a 3,000 µε. Calcule la resistencia y el módulo, y elija la máquina.
- Área: A = 15.00 × 1.00 = 15.0 mm².
- Resistencia: Ftu = 36,000 / 15.0 = 2,400 MPa. La falla XGM está en la longitud de medición, por lo que el valor es válido.
- Esfuerzos de la cuerda: σ1000 = 2,420 / 15.0 = 161.3 MPa; σ3000 = 7,260 / 15.0 = 484.0 MPa.
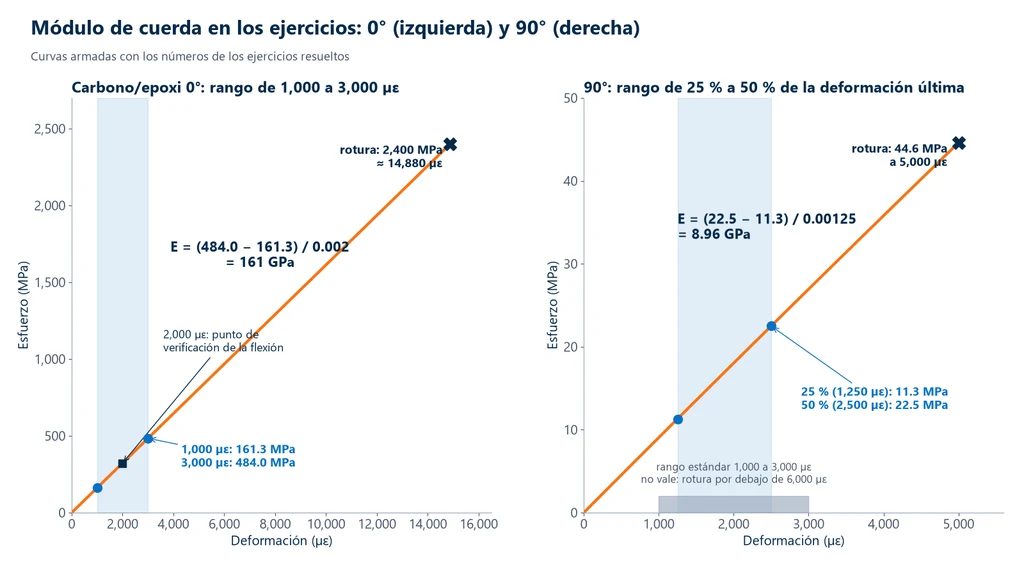
- Módulo: Echord = (484.0 − 161.3) / 0.002 = 322.7 / 0.002 = 161,350 MPa, reportado como 161 GPa (intervalo de 1,000 a 3,000 µε).
- Verificación: como la curva del carbono a 0° es prácticamente recta, la deformación última queda cerca de 2,400 / 161,350 = 0.0149, es decir, unos 14,900 µε. El intervalo del módulo termina en 3,000 µε, bien dentro de la mitad inferior de la curva, como pide la norma. El módulo y la resistencia quedan dentro del rango publicado para carbonos de módulo intermedio con epóxico, cerca de 160 GPa.
- Duración del ensayo: a 2 mm/min sobre 138 mm de tramo libre, la velocidad de deformación nominal es 2 / 138 = 0.0145 min⁻¹, y la ruptura llegaría en 0.0149 / 0.0145 ≈ 1.0 min. Como parte del desplazamiento del travesaño se pierde en las mordazas y en los tabs, la deformación real es más lenta y el ensayo dura un poco más, dentro de la ventana de 1 a 10 minutos.
- Máquina: 36 kN exige la máquina de doble columna de 50 kN, con mordazas de cuña o de cuña neumática de esa capacidad; la mordaza de 20 kN no es suficiente. Observe que la fuerza del módulo, 2.42 kN, es menos del 5 % de la capacidad: el certificado de calibración de la celda de carga debe cubrir ese intervalo.
Ejercicio 2: coeficiente de Poisson y flexión
En la misma probeta, la galga transversal leyó −310 µε cuando la longitudinal marcaba 1,000 µε, y −930 µε a 3,000 µε. En una probeta gemela, con galgas en las dos caras, la lectura en el punto de 2,000 µε fue de 2,080 µε en el frente y 1,920 µε en el reverso.
- Poisson: Δεt = −930 − (−310) = −620 µε; Δεl = 3,000 − 1,000 = 2,000 µε. ν = −(−620) / 2,000 = 0.31, valor típico del ν12 de un carbono/epóxico unidireccional.
- Flexión: By = (2,080 − 1,920) / (2,080 + 1,920) × 100 = 160 / 4,000 × 100 = 4 %.
- Decisión: como supera el 3 %, la muestra no puede ensayarse con un solo transductor. Se usa el promedio de las dos caras, 2,000 µε, y se revisan la alineación de las mordazas y el espesor de los tabs antes de las siguientes probetas. Una sola galga en el frente habría leído un 4 % más de deformación en ese punto, y el módulo calculado con ella saldría proporcionalmente menor.
Ejercicio 3: unidireccional a 90°, que se rompe por debajo de 6,000 µε
Una probeta a 90° del mismo material, con sección de 25.0 × 2.00 mm, se rompe con 2.23 kN, con falla LGM, a 5,000 µε. Las fuerzas leídas fueron 0.565 kN a 1,250 µε y 1.125 kN a 2,500 µε.
- Área y resistencia: A = 25.0 × 2.00 = 50.0 mm²; Ftu = 2,230 / 50.0 = 44.6 MPa.
- Elección del intervalo: la ruptura, a 5,000 µε, quedó por debajo de 6,000 µε, así que el intervalo estándar no aplica. El nuevo intervalo va del 25 % al 50 % de la deformación última: 0.25 × 5,000 = 1,250 µε y 0.50 × 5,000 = 2,500 µε.
- Esfuerzos: σ = 565 / 50.0 = 11.3 MPa y σ = 1,125 / 50.0 = 22.5 MPa.
- Módulo: E = (22.5 − 11.3) / (0.0025 − 0.00125) = 11.2 / 0.00125 = 8,960 MPa, reportado como 8.96 GPa (intervalo de 1,250 a 2,500 µε).
- Coherencia: si la curva fuera recta hasta el final, 8.96 GPa a 5,000 µε darían 44.8 MPa; la ruptura a 44.6 MPa muestra una curva que se ablanda muy poco al final, como se espera de una propiedad dominada por la matriz.
- Velocidad: a 2 mm/min sobre 125 mm de tramo libre, la velocidad de deformación nominal sería 0.016 min⁻¹ y la ruptura llegaría en 0.005 / 0.016 ≈ 0.31 min, por debajo de 1 minuto. A 0.5 mm/min, la velocidad nominal baja a 0.004 min⁻¹ y el ensayo pasa a durar unos 1.25 min o más, dentro de la ventana.
- Máquina: 2.23 kN caben en una máquina de columna simple de 5 o 10 kN, con mordaza de cuña de 5 kN.
Las gráficas siguientes muestran los ejercicios 1 y 3 tal como los traza el software: a la izquierda, la recta del 0° hasta 2,400 MPa, con el intervalo de 1,000 a 3,000 µε sombreado y el punto de verificación de la flexión en 2,000 µε; a la derecha, la curva del 90°, en la que el intervalo estándar (gris, abajo) da paso al intervalo del 25 % al 50 % de la deformación última.
Ejercicio 4: un lote con fallas en la mordaza
Una muestra de seis probetas a 0° se rompe con los códigos XGM, LGM, LGM, LAT, XGM y LWB. ¿Cuántos resultados representan al material y qué hay que hacer?
- Clasificación: XGM, LGM, LGM y XGM se rompieron en la longitud de medición, en el centro: son cuatro resultados representativos.
- Sospechosos: LAT (en el borde del tab, arriba) y LWB (a menos de un ancho del tab, abajo) están en la zona de introducción de la fuerza. Son 2 de 6, un tercio de la muestra, una fracción significativa según el criterio de la norma.
- Decisión: antes de ensayar más, revisar la introducción de la fuerza: espesor y pegado de los tabs, chaflán, presión y dentado de la mordaza, alineación. Con cuatro resultados válidos, la muestra queda por debajo del mínimo de cinco por condición; después de la corrección, se ensayan probetas nuevas hasta completar el número, y el informe de ensayo registra los seis códigos.
ASTM D3039, ISO 527-4 e ISO 527-5
La ISO 527-4 y la ISO 527-5 son las normas internacionales equivalentes a la D3039 para la tracción de plásticos reforzados con fibra. Fuera de Estados Unidos, el mismo ensayo suele pedirse por la ISO 527, que divide los compuestos en dos partes. Según iso.org, consultado el 01/10/2026, la ISO 527-4:2023 (3a edición, publicada en marzo de 2023) cubre compuestos isotrópicos y ortotrópicos, como mats, tejidos y laminados multidireccionales simétricos, y la ISO 527-5:2021 (3a edición, noviembre de 2021) cubre los unidireccionales. Las dos se apoyan en los principios generales de la ISO 527-1. La D3039 reúne los dos casos en un solo método. La tabla compara los puntos que más cambian el resultado:
| Aspecto | ASTM D3039/D3039M-17(2025) | ISO 527-4:2023 | ISO 527-5:2021 |
|---|---|---|---|
| Materiales | todos los balanceados y simétricos | mats, tejidos, multidireccionales | unidireccionales |
| Probeta | tira rectangular, tab opcional | tipo halterio (hueso de perro) o tira rectangular, con o sin tab | tira con tabs: 15 × 1 mm a 0°, 25 × 2 mm a 90° |
| Tab | achaflanado (5° a 90°) o recto | recto | recto |
| Intervalo del módulo | 1,000 a 3,000 µε | 0.05 % a 0.25 % (500 a 2,500 µε) | 0.05 % a 0.25 % |
Fuentes: store.astm.org e iso.org (alcance y ediciones); ZwickRoell (probetas y tabs de la ISO). Las secciones transversales recomendadas a 0° y a 90° coinciden en las dos familias, pero el intervalo del módulo y la forma del tab no. En un carbono a 0° de curva recta la diferencia de módulo es pequeña; en un laminado cuyo tramo inicial ya se curva, los dos intervalos dan números distintos. Una ficha técnica hecha por la ISO no se compara con una especificación escrita por la ASTM sin ensayar según la norma pedida, y el informe de ensayo cita la norma y la edición ejecutadas.
Errores comunes en la aplicación de la ASTM D3039
Los errores siguientes aparecen tanto en el laboratorio como en páginas que explican la norma, y cada uno tiene una corrección directa:
- Usar la probeta tipo halterio de la D638 en un compuesto de fibra continua. La reducción de sección corta fibras y la ruptura empieza en el radio de transición. La tira recta es la forma de la D3039.
- Calcular el módulo con el desplazamiento del travesaño. El desplazamiento incluye el asentamiento, la deformación de los tabs y del adhesivo y la holgura de las mordazas, y da un módulo muy bajo. La norma exige extensómetro o galga extensiométrica.
- Contar las fallas en la mordaza o en el borde del tab como resistencia del material. Bajan el promedio y ocultan un problema de sujeción.
- Tabs de espesores distintos, mal pegados o desalineados. Generan flexión y se despegan; el código de falla pasa a tener G en la primera letra o I y A en la segunda.
- No medir la flexión. Una galga en una sola cara, en un sistema desalineado, da un módulo erróneo sin ninguna señal en la curva.
- Usar el intervalo de 1,000 a 3,000 µε en un laminado a 90° o en una curva con un codo dentro del intervalo. La norma indica cambiar el intervalo y reportar el elegido.
- Ensayar a 2 mm/min sin verificar el tiempo de ruptura. En el 90°, la ruptura llega en pocos segundos; la velocidad estándar es un punto de partida, no una regla.
- Corte burdo. Las microgrietas en el borde inician delaminación y reducen la resistencia, sobre todo en laminados multidireccionales.
- Ensayar un laminado no balanceado o asimétrico según la D3039 y reportar el resultado como propiedad del material.
- Citar la edición D3039-08, que todavía aparece en resúmenes automáticos de los buscadores, o trabajar con un PDF no autorizado de una edición antigua. La vigente es la D3039/D3039M-17(2025).
Equipo para el ensayo según la ASTM D3039
El ensayo requiere una máquina universal de ensayos con velocidad de travesaño baja y estable, para cubrir desde fracciones de milímetro por minuto hasta los 2 mm/min estándar, una celda de carga con buena exactitud tanto en las fuerzas del módulo como en la fuerza de ruptura, mordazas de cuña alineadas y un extensómetro de pequeñas deformaciones en la longitud de medición. En la línea M2 de Biopdi, la MBIOII-50-M2, de doble columna, se ofrece de 5 a 50 kN, con velocidad de 0.02 a 500 mm/min, y tiene los compuestos entre sus aplicaciones indicadas. La celda de carga es clase 1 según la ISO 7500-1 (ABNT NBR ISO 7500-1:2023 en Brasil), y el software BioLab registra la curva y genera el informe. El panel siguiente muestra la máquina, la función de cada parte en el ensayo según la D3039 y los dispositivos utilizados.
La máquina universal en el ensayo de tracción de compuestos
La línea M2 tiene modelos de columna simple, de 200 N a 10 kN, que atienden las probetas a 90°, y de doble columna, de 5 kN a 1,000 kN, para los laminados a 0° y los balanceados. En el ensayo según la D3039, cada parte de la máquina tiene una función:

- Travesaño móvil tracciona la tira a 2 mm/min o menos
- Celda de carga mide desde las fuerzas del módulo hasta la ruptura, clase 1
- Mordazas de cuña sujetan los tabs alineadas con el eje de la tira
- Extensómetro de 25 o 50 mm en la longitud de medición
- Software BioLab registra la curva y genera el informe
- Panel y paro de emergencia posiciona y detiene el ensayo
Dispositivos para el ensayo de tracción de compuestos
Las mordazas y el extensómetro siguientes se montan en la misma máquina, según la fuerza de la probeta:

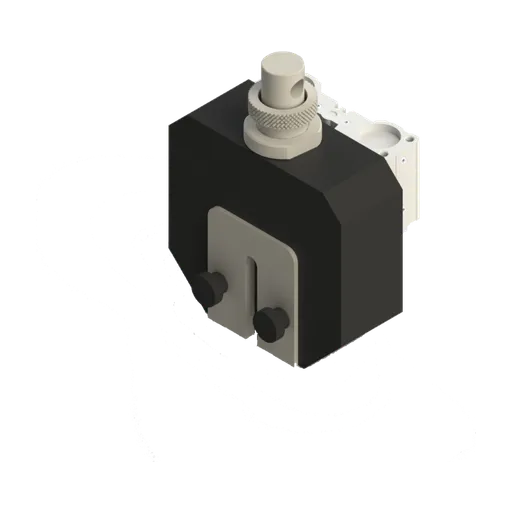
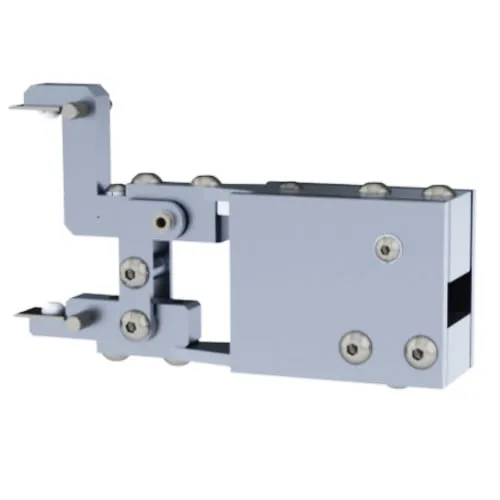
La elección del modelo parte de la fuerza máxima esperada, F ≈ Ftu × A. La tabla siguiente indica el modelo por tipo de probeta, con las fuerzas típicas calculadas a partir de los ejercicios:
| Probeta | Fuerza típica | Modelo Biopdi |
|---|---|---|
| 90° unidireccional, 25 × 2 mm | pocos kN (2.2 kN en el ejercicio 3) | MBIOI-10-M2 (2, 5 o 10 kN) |
| 0° unidireccional de carbono, 15 × 1 mm | 30 a 45 kN (36 kN en el ejercicio 1) | MBIOII-50-M2 (5 a 50 kN) |
| Laminados más gruesos o más anchos | más de 50 kN | MBIOII-200-M2 (100 a 200 kN) |
Un laminado balanceado de 25 × 2.5 mm, con 62.5 mm² de sección, se rompe con 50 kN si la resistencia es de 800 MPa: queda en el límite de la máquina de 50 kN, y el margen decide entre ella y la de 200 kN. La misma máquina realiza la flexión de compuestos, tema del artículo ensayo de flexión, y la compresión, tratada en ensayo de compresión. El funcionamiento interno está en máquina universal de ensayos, y para una propuesta con la configuración de su laboratorio, solicite una cotización.
Normas citadas
La tabla reúne las normas citadas en esta guía, con la edición vigente verificada el 01/10/2026 en la página oficial de cada organización:
| Norma | Tema | Edición |
|---|---|---|
| ASTM D3039/D3039M | tracción de compuestos de matriz polimérica | 17 (reaprobada en 2025) |
| ISO 527-4 | tracción de compuestos isotrópicos y ortotrópicos | 2023 |
| ISO 527-5 | tracción de compuestos unidireccionales | 2021 |
| ISO 527-1 | tracción de plásticos: principios generales | 2019 |
| ASTM D3518/D3518M | corte en el plano por tracción a ±45° | 18 (reaprobada en 2025) |
| ASTM D3410/D3410M y D6641/D6641M | compresión de compuestos | 16 (reaprobada en 2024) y 23 |
| ASTM D7264/D7264M | flexión de compuestos | 26 |
| ASTM D2344/D2344M | corte interlaminar en viga corta | 22 |
| ASTM D5766/D5766M | tracción con agujero abierto | 23 |
| ASTM D5229/D5229M | absorción de humedad y acondicionamiento | 20 |
| ASTM D3171 | contenido de fibra y de vacíos | 22 |
| ASTM E4 | verificación de la fuerza de la máquina | 24 |
| ASTM E1012 | verificación de la alineación | 19 |
| ASTM D638 | tracción de plásticos | 22 |
| ASTM D412 | tracción de caucho y elastómeros termoplásticos | 16 (reaprobada en 2021) |
| ASTM D882 | tracción de películas plásticas | 26 |
| ASTM E8/E8M | tracción de metales | 25 |
| ABNT NBR ISO 6892-1 (adopción brasileña de ISO 6892-1) | tracción de materiales metálicos a temperatura ambiente | 2024 |
| ABNT NBR ISO 7500-1 (adopción brasileña de ISO 7500-1) | verificación de la fuerza de máquinas de ensayo | 2023 |
Otros ensayos y referencias técnicas
Ensayos realizados en la máquina universal de Biopdi
 ensayo de tracción
 ensayo de compresión
 ensayo de aplastamiento
 indentación de espuma
 ensayo de flexión
 ensayo de corte (cizallamiento)
 ensayo de arrancamiento (pull-out)
 ensayo de adherencia
 ensayo de pelado (peel)
 ensayo de desgarre
 ensayo de fatiga
 tenacidad a la fractura
 ensayo de doblado
 ensayo de embutición (Erichsen)
 ensayo de perforación (punción)
 ensayo de fluencia lenta (creep)
 ensayo de torsión
 ensayo de tracción-torsión
 coeficiente de fricción
Referencias técnicas relacionadas
ASTM D882: ensayo de tracción de películas plásticas, probeta en tira, velocidad y módulo secante
ASTM D882-26: tracción de películas plásticas de menos de 1.0 mm en tiras de 5 a 25.4 mm. Velocidad, mordazas, módulo secante, ejemplo, diferencia con D638.
ASTM D695: ensayo de compresión de plásticos rígidos (probeta de ensayo, 1.3 mm/min y cálculo)
La ASTM D695-26 mide resistencia, fluencia y módulo de plásticos rígidos en compresión: prisma de 12.7 × 12.7 × 25.4 mm a 1.3 mm/min. Cálculo e ISO 604.
ASTM E8 vs. ISO 6892-1: ensayo de tracción (prueba de tensión) en metales, diferencias y requisitos (NBR ISO 6892-1 y A370)
La ASTM E8/E8M-25 y la ISO 6892-1:2019, adoptada en Brasil como ABNT NBR ISO 6892-1:2024, rigen el mismo ensayo de tracción (prueba de tensión) de metales a temperatura ambiente. Difieren en la longitud calibrada de la probeta (4D en la E8, 5D en la E8M y 5.65√S0 en la ISO), en el control y la tolerancia de velocidad, en los símbolos, en el redondeo y en las normas de la máquina y del extensómetro. Por eso el alargamiento de una no se compara directamente con el de la otra.
Preguntas frecuentes
¿Qué es la ASTM D3039?
Es el método de ensayo de ASTM International para determinar las propiedades de tracción en el plano de compuestos de matriz polimérica reforzados con fibras de alto módulo: resistencia a la tracción última, deformación unitaria última, módulo de cuerda, coeficiente de Poisson y deformación de transición. La edición vigente es la D3039/D3039M-17(2025).
¿Cuál es el tamaño estándar de la probeta de ensayo de la ASTM D3039?
No hay un tamaño único. Las geometrías recomendadas son 15 × 250 × 1.0 mm para unidireccional a 0°, con tabs (talones) de 56 mm; 25 × 175 × 2.0 mm para unidireccional a 90°, con tabs de 25 mm; y 25 × 250 × 2.5 mm para laminados balanceados y de fibra aleatoria, sin tab pegado. Lo obligatorio es la sección rectangular constante, con tolerancia de ±1 % en el ancho y ±4 % en el espesor.
¿Por qué la probeta de la D3039 es rectangular y no en forma de halterio (hueso de perro)?
Porque maquinar la reducción de sección del halterio en un compuesto de fibra continua corta fibras en la zona de transición y crea ahí una concentración de esfuerzos, y la rotura comienza en ese punto. La tira recta mantiene las fibras enteras, y la fuerza entra por los tabs.
¿Los tabs son obligatorios en la ASTM D3039?
No. La norma juzga por el resultado: si las fallas ocurren en la zona de medición con una frecuencia razonable, el sistema de sujeción sirve. Los tabs son muy recomendables en el unidireccional a 0° y pueden ser necesarios a 90°. Con mordaza de cuña, el chaflán de 7° a 10° da los mejores resultados.
¿Cuál es la velocidad del ensayo según la ASTM D3039?
La que produzca la rotura entre 1 y 10 minutos con una velocidad de deformación casi constante. Como punto de partida, la norma sugiere 2 mm/min de desplazamiento del travesaño o 0.01 min⁻¹ en control de deformación.
¿Cómo se calcula el módulo de elasticidad en la ASTM D3039?
Con el módulo de cuerda: la diferencia de esfuerzo entre 1,000 y 3,000 µε dividida entre 0.002. Los materiales que rompen por debajo de 6,000 µε usan el intervalo de 25 % a 50 % de la deformación última, y el informe indica el intervalo utilizado.
¿Cuándo invalida la falla el resultado?
Las fallas dentro de la mordaza, en el tab, en el borde del tab o a menos de un ancho de él no miden el laminado. Si una fracción significativa de la muestra rompe en esa zona, la norma indica revisar tabs, adhesivo, mordazas y alineación antes de continuar.
¿Qué significan los códigos LGM y XGM?
La primera letra es el tipo de falla (L lateral, X explosiva), la segunda es el área (G, zona de medición) y la tercera es la ubicación (M, centro). LGM y XGM son fallas en el centro de la zona de medición, las típicas y aceptadas; XGM es la rotura en haces del carbono a 0°.
¿Cuál es la diferencia entre la ASTM D3039 y la ISO 527-4 e ISO 527-5?
La ISO separa los unidireccionales (527-5:2021) de los tejidos y multidireccionales (527-4:2023), usa tabs rectos y calcula el módulo entre 0.05 % y 0.25 % de deformación. La D3039 cubre ambos casos, acepta tab con chaflán y usa de 1,000 a 3,000 µε. Los resultados no son directamente intercambiables.
¿Cuál es la diferencia entre la ASTM D3039 y la ASTM D638?
La D638 es para plásticos, sin refuerzo o con refuerzo corto, en probeta en forma de halterio. La D3039 es para compuestos de matriz polimérica con fibra de alto módulo, en tira rectangular con tabs.
¿Para qué sirve la ASTM D412?
Para el ensayo de tracción de caucho vulcanizado y elastómeros termoplásticos, con probeta en forma de halterio o de anillo. No se aplica a compuestos.
¿Cuáles son las normas ASTM para ensayos de compuestos?
Las principales son la D3039 (tracción), la D3410 y la D6641 (compresión), la D7264 (flexión), la D2344 (corte interlaminar en viga corta), la D3518 (corte en el plano por tracción a ±45°) y la D5766 (tracción con agujero abierto).
¿Cómo se realiza el ensayo de tracción en compuestos?
Se corta una tira rectangular del laminado, se pegan tabs en los extremos, se instala un extensómetro o una galga extensiométrica en el centro y se tracciona la tira en una máquina universal, a unos 2 mm/min, hasta la rotura. De la curva fuerza × deformación se obtienen la resistencia, el módulo de cuerda y el coeficiente de Poisson, y el código de falla indica si el resultado es válido.
¿Cuál es la norma ASTM para el ensayo de tracción (prueba de tensión)?
Depende del material: ASTM D3039 para compuestos de matriz polimérica con fibra de alto módulo, ASTM D638 para plásticos, ASTM D882 para películas plásticas de menos de 1 mm de espesor, ASTM D412 para caucho y ASTM E8/E8M para metales.
¿Cuál es la norma ABNT para el ensayo de tracción de compuestos?
Para compuestos de matriz polimérica, los laboratorios brasileños aplican directamente la ASTM D3039 o la ISO 527-4 y la ISO 527-5. Para metales, la norma brasileña de tracción es la ABNT NBR ISO 6892-1:2024 (adopción brasileña de ISO 6892-1), y la verificación de la fuerza de la máquina sigue la ABNT NBR ISO 7500-1:2023 (adopción brasileña de ISO 7500-1).
¿Cuántas probetas exige la ASTM D3039?
Como mínimo cinco probetas por condición de ensayo, contando solo las que rompieron de forma válida. Condición de ensayo es cada combinación de material, orientación, temperatura y humedad.
¿Cómo se elabora el informe de un ensayo de tracción de compuestos?
El informe identifica la norma y la edición, el material y la secuencia de capas, la geometría y el tab de cada probeta y las condiciones de ensayo. Para cada probeta, incluye fuerza máxima, resistencia, deformación última, módulo con el intervalo utilizado, Poisson y código de falla; para la muestra, promedio, desviación estándar y coeficiente de variación.
¿Dónde encontrar la norma ASTM D3039 en PDF?
La versión oficial la vende ASTM International en store.astm.org, en PDF o impresa. Las copias en sitios para compartir documentos no están autorizadas y muchas veces traen ediciones antiguas, como la D3039-08; la vigente es la D3039/D3039M-17(2025).