
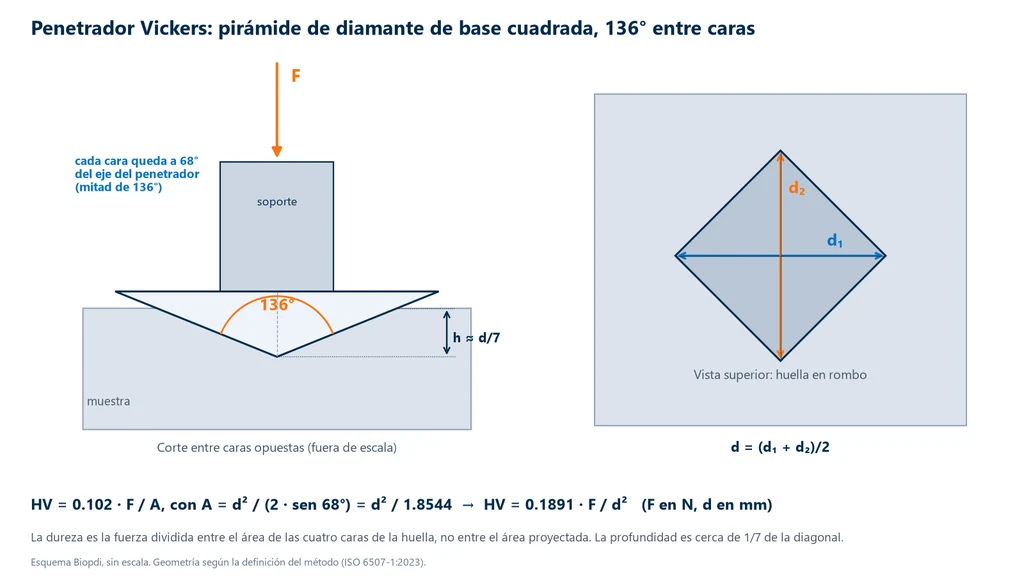
El ensayo de dureza Vickers presiona contra el material una pirámide de diamante de base cuadrada, con 136° entre caras opuestas, mide las dos diagonales de la huella y calcula la dureza como la fuerza dividida entre el área de las caras: HV = 0.1891·F/d², con F en newtons y d, el promedio de las diagonales, en milímetros. La misma fórmula se aplica desde el ensayo macro (fuerza a partir de 49.03 N, HV 5) hasta la microdureza (por debajo de 1.961 N, HV 0.2), según la ISO 6507-1:2023. En la microdureza, la huella mide decenas de micrómetros y permite medir capas, fases y recubrimientos, como la profundidad de una capa cementada.
En resumen:
- Fórmula: HV = 0.1891·F/d² (F en N, d en mm). El 0.1891 proviene de la geometría de la pirámide: 2·sen 68° / 9.80665.
- Rangos de la ISO 6507-1:2023: Vickers a partir de HV 5; baja fuerza de HV 0.2 a menos de HV 5; microdureza de HV 0.001 a menos de HV 0.2. Diagonal válida de 0.020 a 1.400 mm.
- Reglas para la pieza: espesor de al menos 1.5 d; en acero, 3 d entre centros y 2.5 d hasta el borde.
- Perfil de capa: la profundidad efectiva de capa cementada (CHD) es el punto donde el perfil cruza 550 HV (ISO 18203:2026).
- Límite del método: la dureza mide una sola variable, la resistencia a la penetración localizada. La fluencia, el alargamiento, el módulo de elasticidad y la tenacidad se obtienen de los ensayos de tracción, compresión, flexión, doblado e impacto.
La visión general de los métodos de dureza (Brinell, Rockwell, Vickers, Shore y Leeb), la verificación del durómetro y la elección entre ellos están en el artículo ensayo de dureza, y el concepto de dureza con la tabla completa HRC, HV y HB está en dureza de los materiales. Este artículo profundiza en el método Vickers: de dónde viene la fórmula, cómo elegir la fuerza, cómo preparar la muestra para microdureza, cómo leer un perfil de capa, cómo convertir y, sobre todo, lo que el número HV no dice sobre el material.
Cómo funciona el ensayo Vickers
En el ensayo Vickers, el indentador es una pirámide recta de diamante, de base cuadrada, con un ángulo de 136° entre caras opuestas. Se presiona contra la superficie con una fuerza F conocida, se mantiene durante un tiempo definido y se retira. Queda una huella en forma de rombo, cuyas dos diagonales, d1 y d2, se miden al microscopio o con un sistema de imagen. La dureza es la fuerza dividida entre el área inclinada de la huella, es decir, la suma de las áreas de las cuatro caras, suponiendo que la huella reproduce la geometría del indentador.
El esquema de abajo muestra las dos vistas. En el corte, cada cara queda a 68° del eje del indentador, la mitad de 136°, y la profundidad h es pequeña frente al ancho. En la vista superior, el rombo y las dos diagonales, de las que se usa el promedio d = (d1 + d2)/2.
De dónde viene el 0.1891
El área de las cuatro caras de una pirámide de base cuadrada con diagonal d y ángulo de 136° entre caras es A = d² / (2·sen 68°). Como sen 68° = 0.92718, el denominador vale 1.85437 y A = d²/1.8544. La dureza Vickers se define en kilogramo-fuerza por milímetro cuadrado, por tradición; con la fuerza en newtons, entra el factor 0.102, que es 1/9.80665, el inverso de la aceleración de la gravedad estándar. Entonces:
HV = 0.102 × F / A = 0.102 × 1.8544 × F / d² = 0.1891 × F / d²
El cálculo directo da 1.85437 / 9.80665 = 0.18909. Con la fuerza en kilogramo-fuerza, la misma fórmula queda HV = 1.8544·F/d², que es la versión que aparece en textos antiguos. Por convención, el resultado se escribe sin unidad.
La misma geometría da la profundidad. En la pirámide, la profundidad es h = d / (2·√2·tg 68°) = d / 7.0006, es decir, h ≈ d/7. Una huella de 0.300 mm de diagonal penetra solo 0.043 mm. Esta relación explica dos reglas que aparecen más adelante: el espesor mínimo de la pieza y el cuidado con la rugosidad en la microdureza.
Notación y origen del nombre
El resultado se escribe con el valor, el símbolo HV y la fuerza en kilogramo-fuerza: 640 HV 30 es una dureza de 640 medida con 30 kgf (294.2 N), en el tiempo estándar. Si el tiempo de mantenimiento de la fuerza es otro, se indica después de una diagonal: 640 HV 30/20 indica 20 s. En la microdureza, la fuerza aparece con decimales: 580 HV 0.5 se midió con 4.903 N.
El nombre proviene de la empresa británica Vickers. Los ingenieros R. L. Smith y G. E. Sandland, que trabajaban para ella en Erith, Inglaterra, publicaron el método en 1922 en los Proceedings of the Institution of Mechanical Engineers (v. 102, p. 623-641). El título del artículo ya indicaba el propósito: medir con exactitud la dureza de los metales, con atención especial a los de alta dureza, en los que la esfera de acero usada en el Brinell de la época se deformaba. Muchos textos dan 1925 como año de creación; la publicación original es la de 1922.
Por qué una sola escala sirve del metal blando al metal duro
La dureza Vickers es una escala única y continua, sin subescalas, que mide desde el plomo hasta el metal duro con el mismo indentador. El Brinell cambia de esfera y de fuerza según el material, y el Rockwell tiene una letra de escala para cada combinación de indentador y fuerza. El Vickers no lo necesita, por una razón geométrica. Toda huella de pirámide es semejante a las demás: al aumentar la fuerza, la huella crece, pero conserva el mismo ángulo y la misma proporción entre profundidad y diagonal. Por lo tanto, la deformación impuesta al material no cambia con el tamaño de la huella, y el número HV de un material homogéneo prácticamente no depende de la fuerza. En la esfera, en cambio, una huella poco profunda y una profunda tienen formas diferentes, y por eso el Brinell exige fijar la relación entre fuerza y diámetro.
El diamante, por su parte, casi no se deforma frente a ningún metal, y por eso basta un solo indentador. Esto es lo que hace del Vickers el método de referencia en investigación, en la comparación de materiales muy diferentes y en perfiles que atraviesan regiones de dureza muy distinta en la misma sección, como una capa templada sobre un núcleo blando.
La independencia de la fuerza tiene un límite. Con fuerzas muy bajas, muchos materiales muestran una dureza mayor que en el ensayo macro, efecto conocido como efecto del tamaño de la huella (ISE, de indentation size effect). Parte de él viene de la física de la deformación a pequeña escala y parte del propio ensayo: la punta del diamante nunca es perfecta, la diagonal de pocos micrómetros tiene una incertidumbre óptica relativa grande y la capa endurecida por deformación durante la preparación pesa más. Por eso un valor de microdureza solo se compara con otro medido con la misma fuerza, y la fuerza siempre aparece en la notación.
Rangos de fuerza: Vickers, baja fuerza y microdureza
La ISO 6507-1:2023 divide el método en tres rangos según la fuerza de ensayo: Vickers (el rango macro, llamado también macrodureza), Vickers de baja fuerza y microdureza Vickers. El indentador, la fórmula y la medición de las diagonales son los mismos; cambian el tamaño de la huella, el acabado exigido y lo que se puede medir. La tabla muestra los tres:
| Rango (ISO 6507-1:2023) | Fuerza | Símbolos | Qué mide |
|---|---|---|---|
| Vickers | 49.03 N o más | HV 5 o más | dureza promedio de la pieza |
| Vickers de baja fuerza | 1.961 N a menos de 49.03 N | HV 0.2 a menos de HV 5 | piezas delgadas, capas, uniones soldadas |
| Microdureza Vickers | 0.009807 N a menos de 1.961 N | HV 0.001 a menos de HV 0.2 | fases, capas poco profundas, recubrimientos |
En todos los rangos, la ISO solo acepta diagonales de 0.020 mm a 1.400 mm. Por debajo de 0.020 mm, la incertidumbre de la medición óptica y las imperfecciones de la punta hacen inválido el resultado, y la alternativa es la indentación instrumentada de la ISO 14577-1:2026, que registra fuerza y profundidad durante todo el ciclo, sin medir la huella al microscopio.
Dentro de cada rango, la norma enumera fuerzas nominales, nombradas por su valor en kilogramo-fuerza. En el rango macro son HV 5, HV 10, HV 20, HV 30, HV 50 y HV 100 (49.03 N a 980.7 N), y la más usada en la práctica es HV 30 (294.2 N). En baja fuerza, HV 0.2, HV 0.3, HV 0.5, HV 1, HV 2 y HV 3. En microdureza, las más comunes van de HV 0.01 a HV 0.1, como HV 0.025, HV 0.05 y HV 0.1. Usar una fuerza nominal de la lista es lo que permite comparar resultados de laboratorios diferentes.
La ASTM lo divide de otra manera. La ASTM E92-26 trata del Vickers y del Knoop en materiales metálicos, y la ASTM E384-22 trata de la dureza por microindentación, Vickers y Knoop, con fuerzas de 1 gf a 1,000 gf (9.807 mN a 9.807 N). Lo que la ASTM llama microindentación llega, por lo tanto, hasta HV 1, y abarca la microdureza y parte de la baja fuerza de la ISO. Al leer un informe, la fuerza explícita en la notación resuelve la ambigüedad: "microdureza" sin fuerza no dice si fue HV 0.01 o HV 1.
La diagonal mínima limita la fuerza en materiales duros
La regla de la diagonal mínima tiene una consecuencia práctica poco recordada: una fuerza demasiado baja en un material duro produce una huella menor a 0.020 mm, fuera del alcance de la norma. De la fórmula, la mayor dureza que todavía da una diagonal de 0.020 mm es HVmáx = 0.1891 × F / 0.020² = 472.75 × F, con F en newtons. La tabla muestra el resultado para las fuerzas usuales de microdureza y de baja fuerza:
| Fuerza | F (N) | Mayor dureza con d ≥ 0.020 mm |
|---|---|---|
| HV 0.01 | 0.09807 | 46 HV |
| HV 0.05 | 0.4903 | 232 HV |
| HV 0.1 | 0.9807 | 464 HV |
| HV 0.2 | 1.961 | 927 HV |
| HV 0.5 | 4.903 | 2,318 HV |
| HV 1 | 9.807 | 4,636 HV |
Una capa nitrurada de 900 HV, por ejemplo, no se puede medir en HV 0.1: la diagonal resultaría de 0.014 mm. En cambio, en HV 0.5 tendría 0.032 mm. La elección de la fuerza es, por lo tanto, un equilibrio: una fuerza demasiado alta hace que la huella atraviese la capa o la fase que se quiere medir; una fuerza demasiado baja da una diagonal pequeña e incierta.
Procedimiento del ensayo Vickers
El procedimiento del ensayo Vickers tiene seis etapas, iguales en los tres rangos de fuerza: preparar la superficie, apoyar la pieza, elegir la fuerza, aplicar y mantener la fuerza, medir las diagonales y calcular. Lo que cambia entre los rangos es el cuidado con la superficie y la amplificación del microscopio. Según la ISO 6507-1:2023, la secuencia es esta:
- Preparar la superficie: lisa, plana, sin óxido ni lubricante, con un acabado que permita ver los vértices del rombo. Cuanto menor la fuerza, mejor debe ser el acabado (siguiente sección).
- Apoyar la pieza sobre una mesa rígida, con la superficie perpendicular al eje del indentador. Una pieza pequeña o delgada se monta en resina.
- Elegir la fuerza según el espesor de la pieza o de la capa y la dureza esperada, verificando el espesor mínimo y la diagonal mínima.
- Aplicar la fuerza sin impacto, alcanzando el valor pleno en 2 a 8 s (7 s nominales), y mantenerla de 10 a 15 s (14 s nominales). Un tiempo diferente se indica en la notación.
- Medir las dos diagonales y calcular el promedio. Si difieren más de 5 %, la diferencia se reporta en el informe: suele indicar una superficie inclinada respecto al indentador o un material anisotrópico.
- Calcular HV con la fórmula o con las tablas de la norma, y registrar la notación completa, con la fuerza.
El ensayo se realiza entre 10 °C y 35 °C, y la ISO 6507-1 incluye factores de corrección para superficies esféricas y cilíndricas, porque en una superficie curva la huella sale distorsionada. El ciclo de fuerza, la verificación diaria con el bloque patrón y la calibración del durómetro (ISO 6507-2 e ISO 6507-3) se describen en el artículo ensayo de dureza.
Ventajas y desventajas del ensayo Vickers
El ensayo Vickers cambia rapidez por versatilidad: un indentador y una escala sirven para todos los metales, pero cada lectura exige una superficie preparada y la medición óptica de las diagonales. Las ventajas son estas:
- Escala única: el mismo diamante y la misma fórmula se aplican desde el metal blando hasta el metal duro, y el número HV de materiales diferentes se compara directamente.
- Independencia de la fuerza: en un material homogéneo, HV 10 y HV 30 dan prácticamente el mismo valor, lo que no ocurre entre escalas Rockwell.
- Huella pequeña: el ensayo es casi no destructivo y, con fuerza baja, mide piezas delgadas, capas, recubrimientos y fases aisladas.
- Indentador indeformable: el diamante no se aplana en material duro, como sí se aplanaba la esfera de acero del Brinell antiguo.
Las desventajas provienen de la medición óptica:
- Superficie preparada: los vértices del rombo deben verse con nitidez, lo que exige una superficie plana y, en la microdureza, pulida.
- Más lento que el Rockwell: el Rockwell lee la profundidad en el propio equipo; el Vickers exige enfocar y medir dos diagonales al microscopio.
- Dependencia de la lectura: en la medición manual, la colocación de las líneas en los vértices varía entre operadores, sobre todo en huellas pequeñas; los sistemas de imagen reducen esa variación.
- Volumen pequeño: la huella representa una región pequeña. En un material de grano grueso y heterogéneo, como el hierro fundido, el Brinell, con esfera grande, da un promedio más representativo.
Espesor mínimo, espaciamiento y elección de la fuerza
El espesor mínimo y el espaciamiento entre huellas existen porque la huella deforma plásticamente una región mucho mayor que la propia marca. Si la pieza es delgada, esa región llega a la cara opuesta, la mesa pasa a sostener la huella y la lectura sale alta; una marca visible en la cara opuesta invalida el ensayo. Cerca del borde, falta material para contener la deformación y la lectura sale baja. Cerca de otra huella, el diamante cae en la región que la primera endureció por deformación.
Por eso la ISO 6507-1:2023 fija tres límites, todos en múltiplos de la diagonal d:
- Espesor mínimo: 1.5 d, para la pieza completa o para la capa que se quiere medir.
- Distancia entre centros: 3 d en acero, cobre y aleaciones de cobre; 6 d en metales ligeros, plomo, estaño y sus aleaciones. Con huellas de tamaños diferentes, se toma la diagonal de la mayor.
- Distancia del centro al borde: 2.5 d en acero, cobre y aleaciones de cobre; 3 d en metales ligeros, plomo, estaño y sus aleaciones.
Los metales ligeros requieren más espacio porque, al ser más blandos, dejan huellas cuya zona deformada se extiende más en relación con la diagonal. Como los límites dependen de la diagonal, y la diagonal depende de la fuerza y de la dureza, la fuerza se elige antes del ensayo con la fórmula invertida, d = √(0.1891·F/HV). La tabla muestra las diagonales esperadas para dos durezas típicas, una de acero recocido y otra de acero templado:
| Fuerza | d a 200 HV (mm) | d a 600 HV (mm) | Espesor mínimo a 200 HV (mm) |
|---|---|---|---|
| HV 30 (294.2 N) | 0.527 | 0.304 | 0.79 |
| HV 10 (98.07 N) | 0.304 | 0.176 | 0.46 |
| HV 1 (9.807 N) | 0.096 | 0.056 | 0.14 |
| HV 0.1 (0.9807 N) | 0.030 | 0.018 (por debajo de 0.020: inválida) | 0.046 |
De la tabla salen dos lecturas. La primera: una tira de acero de 0.5 mm no se puede ensayar en HV 30, pero sí en HV 10 (ejercicio 3). La segunda: la misma fuerza que sirve en un acero recocido puede quedar por debajo de la diagonal mínima en un acero templado, como en la última fila.
Preparación de la muestra para microdureza
La preparación de la muestra para microdureza es la secuencia de corte, montaje (embutido), desbaste y pulido que deja la superficie plana, con acabado espejo y sin capa endurecida por deformación, condición para medir diagonales de decenas de micrómetros. En el rango macro basta con una superficie rectificada. En la microdureza, la preparación pasa a formar parte del resultado. Una huella HV 0.5 en un material de 580 HV tiene una diagonal de cerca de 0.040 mm y una profundidad de d/7, cerca de 6 µm. Las rayas de una lija gruesa tienen una profundidad del mismo orden: los vértices del rombo quedan irregulares, la diagonal no se lee con precisión y la huella puede caer en un surco. Además, el desbaste grueso endurece por deformación una capa superficial de algunos micrómetros, que eleva la lectura justo en el rango en que la huella la detecta.
La ISO 6507-1:2023 pide que la preparación no caliente ni endurezca por deformación la superficie y, en la microdureza, recomienda un pulido mecánico o electrolítico adecuado al material. La secuencia usual es la de la metalografía:
- Corte refrigerado con disco abrasivo, para no calentar la zona que se va a medir. En un acero templado, el calor del corte puede revenir la superficie y bajar la dureza que se quiere medir.
- Montaje en resina, que da una cara plana y soporta el borde. Es esencial en el perfil de capa, porque las primeras huellas quedan a fracciones de milímetro de la superficie y un borde redondeado por el pulido desplaza la referencia.
- Desbaste con lijas de grano cada vez más fino, eliminando en cada etapa las rayas y la capa endurecida de la etapa anterior.
- Pulido con diamante o alúmina hasta el acabado espejo.
- Ataque químico, cuando hay que ver las fases, el límite de la capa o las zonas de una soldadura antes de posicionar las huellas.
Los equipos de esta secuencia son la cortadora metalográfica, la pulidora metalográfica y el microscopio metalográfico. El concepto de muestra representativa y de preparación sin alterar el material está en el artículo sobre la probeta de ensayo, y el efecto de la deformación en frío sobre la dureza, en acritud (endurecimiento por deformación).
Perfil de microdureza: capa cementada, nitrurada y soldadura
El uso industrial más importante de la microdureza y del Vickers de baja fuerza es el perfil de dureza: una serie de huellas en una sección transversal pulida, a distancias crecientes de la superficie, que muestra cómo cae la dureza desde la capa endurecida hasta el núcleo. Es el perfil el que define la profundidad de capa de una pieza cementada, nitrurada o templada por inducción.
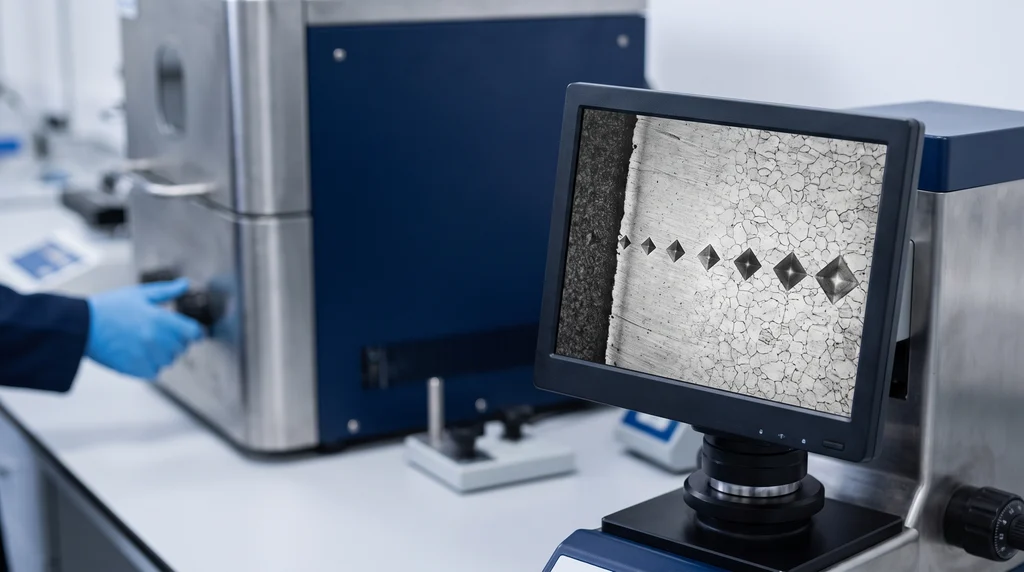
En la foto, la pantalla de un microdurómetro con una fila de huellas Vickers en una sección de acero cementado: cerca del borde, donde la capa es más dura, las huellas son más pequeñas; en el núcleo, más grandes. Es este perfil el que define la profundidad de la capa endurecida.
Profundidad efectiva de capa: CHD y NHD
Como la dureza cae de forma continua, la profundidad solo tiene sentido con un criterio. La ISO 18203:2026 (2.ª edición, que sustituyó a la de 2016 y absorbió la antigua ISO 2639) reúne los criterios de las capas endurecidas:
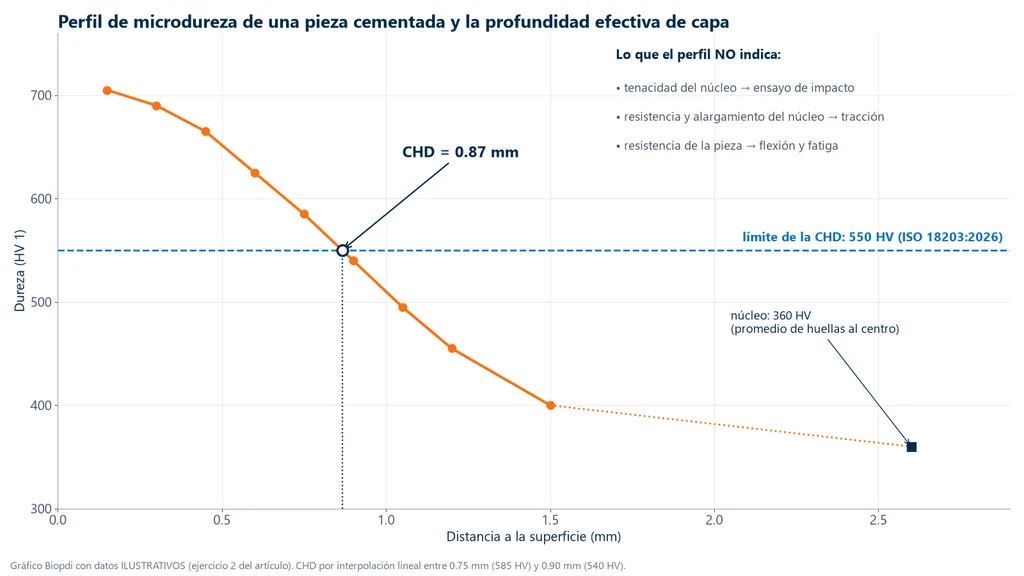
- CHD, capa cementada: distancia perpendicular desde la superficie hasta el punto en que la dureza vale 550 HV, medida por Vickers (ISO 6507-1) o por Knoop equivalente (ISO 4545-1). Si el acero tiene más de 450 HV a tres veces la CHD, las partes pueden acordar un límite mayor, en pasos de 25 HV. El control del proceso está en cementación.
- NHD, capa nitrurada: distancia hasta el punto en que la dureza queda 50 HV por encima de la dureza del núcleo. El límite es relativo porque el núcleo nitrurado cambia con el acero y con el revenido previo; el perfil y la capa blanca están en nitruración.
- SHD, temple superficial: la capa templada por inducción o por flama tiene un criterio propio en la misma norma, ligado a la dureza superficial especificada.
Según la edición de 2016, las fuerzas del perfil van de HV 0.1 a HV 1 (0.9807 N a 9.807 N), con la primera huella a por lo menos 2.5 diagonales de la superficie; la antigua ISO 2639 fijaba HV 1. Según el resumen de cambios publicado con la edición de 2026, esta pasó a indicar fuerzas estándar en función de la profundidad y un procedimiento de arbitraje. En cualquier caso, la especificación de la pieza debe indicar el criterio, el límite y la fuerza, como "CHD 550 HV 1 = 0.8 a 1.0 mm".
La gráfica siguiente muestra el perfil del ejercicio 2, en HV 1: la dureza parte de 705 HV a 0.15 mm de la superficie, cruza 550 HV entre 0.75 mm y 0.90 mm y llega a 360 HV en el núcleo. La interpolación lineal entre las dos lecturas vecinas da CHD = 0.87 mm. A la derecha, la lista de lo que ese mismo perfil no informa, tema de la siguiente subsección.
El paso deseado en profundidad suele ser menor que la distancia mínima entre centros. La solución es disponer las huellas en zigzag, en dos líneas paralelas a la superficie desplazadas lateralmente: cada huella queda a la profundidad correcta, y la distancia real hasta la vecina es la diagonal del desplazamiento, no el paso. El ejercicio 2 muestra el cálculo.
Lo que el perfil de dureza no dice sobre la pieza
El perfil responde a una sola pregunta: hasta qué profundidad quedó dura la superficie. Es la pregunta correcta para aprobar el tratamiento térmico de un lote, pero no es la resistencia de la pieza. Un engrane cementado falla por fatiga de flexión en el pie del diente, por fatiga de contacto en el flanco o por fractura bajo impacto, y ninguno de esos modos se lee en el perfil:
- La tenacidad del núcleo decide si el diente se rompe ante un pico de carga. Dos núcleos con la misma dureza pueden tener tenacidades diferentes, según la microestructura y el tamaño de grano; quien la mide es el ensayo de impacto.
- La fluencia, la resistencia y el alargamiento del núcleo vienen del ensayo de tracción de una probeta testigo, del mismo acero y del mismo ciclo térmico.
- La resistencia de la pieza como estructura, con la capa dura y el núcleo tenaz trabajando juntos, aparece en el ensayo de flexión y en el ensayo de fatiga. La austenita retenida, la oxidación intergranular y la descarburación pueden dejar la dureza dentro del rango y aun así reducir la vida a fatiga.
Por lo tanto, el perfil aprueba la capa; la pieza se aprueba con el conjunto de ensayos. La sección sobre lo que la dureza no mide, más abajo, muestra el mismo razonamiento para cualquier material.
Fases, uniones soldadas y Knoop
Con fuerzas de HV 0.01 a HV 0.1, la huella queda más pequeña que un grano y mide constituyentes aislados: martensita, ferrita, perlita, carburos, fases intermetálicas. Una sola huella no representa la dureza media del material, y el resultado debe indicar en qué fase cayó. El mismo método sirve para cerámicos, vidrios y materiales odontológicos, con los cuidados propios de los materiales frágiles, que pueden agrietarse en los vértices de la huella.
En recubrimientos, como el cromo duro electrodepositado, el metalizado por aspersión térmica y los recubrimientos galvánicos, vale la misma regla de espesor: la huella tiene que caber en el recubrimiento, con un espesor de por lo menos 1.5 d. En un cromo duro del orden de 1,000 HV, una huella HV 0.5 tiene d = √(0.1891 × 4.903 / 1,000) = 0.030 mm y requiere por lo menos 0.046 mm de capa. Un recubrimiento más delgado que eso se mide con una fuerza menor, en sección transversal pulida o por indentación instrumentada.
En uniones soldadas, la ISO 9015-1:2001 usa Vickers HV 5 o HV 10 en filas que atraviesan el metal base, la zona afectada por el calor (ZAC) y el metal de soldadura; el espaciamiento y los límites de aceptación están resumidos en el artículo ensayo de dureza. El pico de dureza suele aparecer en la ZAC de los aceros templables, donde el ciclo térmico de la soldadura forma martensita.
El Knoop (ISO 4545-1:2023) usa una pirámide de diamante de base rómbica, que deja una huella estrecha y alargada, con la diagonal larga cerca de siete veces la corta; solo se mide la larga. Para la misma fuerza, la huella Knoop es mucho menos profunda que la Vickers, lo que favorece las capas muy delgadas y los gradientes medidos a distancias pequeñas. En cambio, el valor Knoop varía más con la fuerza, y HK y HV no se comparan directamente.
Conversión de HV a HRC, HB y resistencia a la tracción
No existe una fórmula para convertir HV a HRC: la conversión se hace con tablas empíricas, una para cada grupo de material, como las de la ISO 18265:2013 y la ASTM E140-12B(2019)e1. HV mide el área de una huella de pirámide, HRC la profundidad de un cono, y la relación entre ambos depende de cómo se endurece el material por deformación. Por eso las tablas se obtienen en ensayos comparativos, material por material.
La tabla siguiente reúne filas de la Tabla A.1 de la ISO 18265:2013, válida para aceros no aleados y de baja aleación y acero fundido, con la resistencia a la tracción estimada. La ISO 18265 solo tabula Rm hasta 650 HV (2,180 MPa); por encima de ese valor, la columna queda vacía.
| HV | HRC | HB | Rm estimada (MPa) |
|---|---|---|---|
| 250 | 22.2 | 238 | 800 |
| 300 | 29.8 | 285 | 965 |
| 360 | 36.6 | 342 | 1,155 |
| 400 | 40.8 | 380 | 1,290 |
| 450 | 45.3 | 428 | 1,455 |
| 500 | 49.1 | 475 | 1,630 |
| 550 | 52.3 | 523 | 1,810 |
| 600 | 55.2 | 570 | 1,995 |
| 640 | 57.3 | 608 | 2,145 |
| 700 | 60.1 | no tabulado | no tabulada |
Los límites de la conversión los fija la propia norma. La tabla vale para el grupo de material para el que se obtuvo: usar la tabla del acero al carbono en un inoxidable austenítico, en un aluminio o en un latón da un número erróneo, y esos materiales tienen tablas propias. El valor convertido es una estimación y no demuestra la conformidad con una especificación escrita en otra escala; en el informe, aparece identificado como convertido, con la tabla utilizada. Y de las conversiones, la de resistencia a la tracción es la menos confiable, porque la dureza se mide en un punto de la superficie y la resistencia a la tracción es una propiedad de todo el volumen de la probeta.
Dos tablas reconocidas tampoco coinciden entre sí. Para 640 HV, la ISO 18265 da 57.3 HRC y 2,145 MPa. La tabla de la ASTM E140 usada en dureza de los materiales, interpolada entre 613 HV (56 HRC, 2,158 MPa) y 653 HV (58 HRC, 2,330 MPa), da los mismos 57.3 HRC, pero 2,274 MPa. La conversión entre durezas concuerda; la estimación de resistencia difiere un 6 % (ejercicio 4).
Lo que la dureza no mide: por qué complementar con la máquina universal
El ensayo Vickers mide una sola variable: la resistencia del material a la penetración localizada, en un punto de la superficie o de la sección. Es una medición rápida, casi no destructiva y excelente para controlar el proceso: confirma si el tratamiento térmico funcionó, si la capa tiene la profundidad correcta, si el lote es igual al anterior. Pero no describe cómo se comporta el material bajo carga hasta la falla, y ese comportamiento es el que usa el diseño y el que exigen las normas de producto. Las propiedades que faltan vienen de los ensayos realizados en la máquina universal de ensayos (tracción, compresión, flexión, doblado) y del ensayo de impacto.
La razón física es que el indentador crea un estado de compresión confinada en un volumen pequeño. El material alrededor de la huella no puede fluir libremente, y ninguna grieta se abre bajo compresión. En la tracción, toda la probeta está solicitada, los defectos internos trabajan como entallas, el material fluye, se endurece por deformación, presenta estricción y se rompe. La dureza ve la resistencia a la fluencia local; no ve la ductilidad, la rigidez, la presencia de defectos ni la energía que el material absorbe hasta fracturarse. La tabla muestra cada propiedad y el ensayo que la mide:
| Propiedad | Ensayo que la mide | Equipo | ¿La dureza la indica? |
|---|---|---|---|
| Resistencia a la penetración localizada | Vickers, Brinell, Rockwell | durómetro | Sí: es lo que mide |
| Límite de fluencia (ReH, Rp0.2) | tracción | máquina universal con extensómetro | No: la relación cambia con el endurecimiento por deformación y el tratamiento |
| Resistencia a la tracción (Rm) | tracción | máquina universal | Solo una estimación, la conversión menos confiable |
| Alargamiento después de la rotura y estricción | tracción | máquina universal | No |
| Módulo de elasticidad | tracción con extensómetro | máquina universal con extensómetro | No |
| Resistencia a la compresión | compresión | máquina universal con platos | No |
| Resistencia a la flexión y flecha | flexión | máquina universal con dispositivo de flexión | No |
| Ductilidad en doblado (grietas) | doblado | máquina universal con dispositivo de doblado | No |
| Tenacidad al impacto | Charpy o Izod | péndulo de impacto | No |
| Vida a la fatiga | fatiga | máquina de ensayo cíclico | No |
Cada fila tiene su artículo: ensayo de tracción (prueba de tensión), ensayo de compresión, ensayo de flexión, ensayo de doblado, ensayo de impacto y ductilidad.
La correlación entre dureza y resistencia, y dónde falla
En los aceros, la dureza y la resistencia a la tracción van juntas, porque ambas dependen de la resistencia a la fluencia plástica. La regla de libro de texto (Callister) es Rm ≈ 3.45 × HB, en MPa, y la Tabla A.1 de la ISO 18265 sigue una razón parecida: 800/238 = 3.36 a 250 HV y 2,145/608 = 3.53 a 640 HV. La correlación es útil para una evaluación preliminar y tiene tres límites:
- Solo vale para el material en el que se obtuvo. El hierro fundido, el latón y el aluminio tienen relaciones propias, y el mismo factor aplicado a ellos se equivoca mucho.
- Estima la resistencia, no la fluencia. Un acero estirado en frío (trefilado) y un acero normalizado con la misma resistencia tienen relaciones distintas entre fluencia y resistencia, y la dureza no los distingue.
- No dice nada de la ductilidad ni de la tenacidad. Dos aceros con la misma dureza pueden tener alargamiento y energía de impacto muy diferentes, según la microestructura, el tamaño de grano y la fragilización por revenido.
Ejemplo numérico: misma dureza, resistencias diferentes
El caso más claro es el del hierro fundido gris. La clase G4000 de la SAE J431, un hierro gris perlítico usado en piezas de motores diésel, camisas y cilindros, se especifica con una dureza de 217 a 269 HB y una resistencia a la tracción mínima de 276 MPa. Un acero no aleado de 238 HB, a la mitad de ese intervalo, tiene una resistencia estimada de 800 MPa según la ISO 18265, y la regla 3.45 × 238 da 821 MPa. Quien aplicara la regla del acero al hierro fundido estimaría cerca de 820 MPa para un material cuyo mínimo es 276 MPa: casi tres veces más.
La gráfica siguiente compara los tres números. La diferencia no es solo de valor: el acero fluye, se alarga y presenta estricción antes de romperse, y el hierro gris se rompe de forma frágil, prácticamente sin deformación plástica.
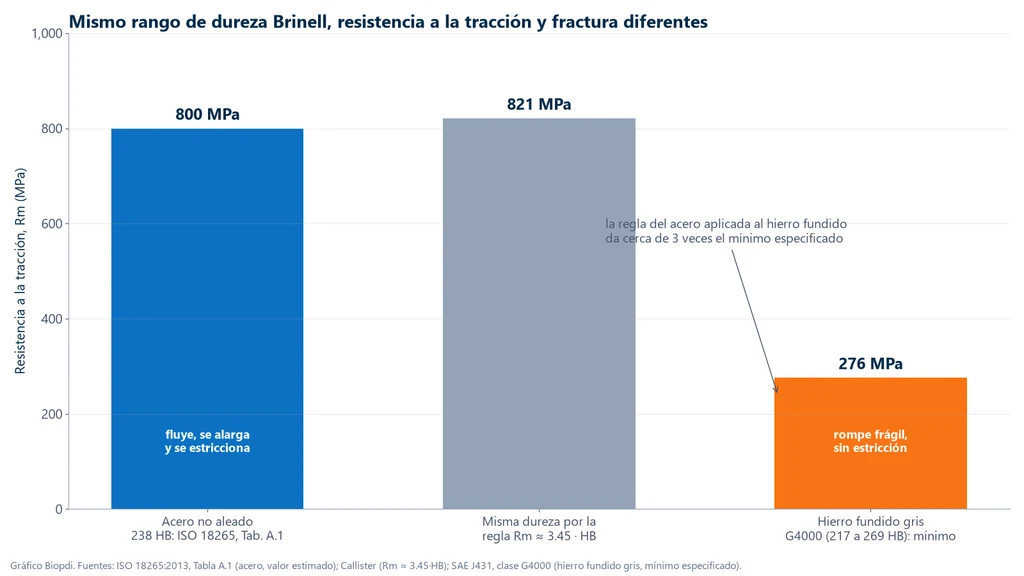
La explicación está en el grafito. En el hierro gris, las hojuelas de grafito funcionan como grietas internas: en tracción se abren y concentran esfuerzos, y la pieza se rompe con poca carga. Bajo el indentador, en compresión confinada, las hojuelas casi no influyen, y la matriz perlítica da una dureza de acero. La dureza ve la matriz; la tracción ve los defectos.
En la pieza cementada del ejercicio 2, el mismo razonamiento aparece de otra forma. La superficie tiene 705 HV, por encima del límite en el que la ISO 18265 tabula la resistencia: no existe una Rm estimada para ella. El núcleo tiene 360 HV, que la tabla convierte en cerca de 1,155 MPa. Ninguno de los dos números es "la resistencia de la pieza", que depende de la capa y del núcleo trabajando juntos, de la geometría y de los esfuerzos residuales. Para conocer la resistencia del núcleo, se ensaya a tracción una probeta testigo del mismo acero y ciclo: en una probeta de 10 mm de diámetro (78.5 mm²), 1,155 MPa corresponden a cerca de 91 kN. Para conocer la tenacidad, se hace el ensayo de impacto; para la resistencia del diente, flexión y fatiga.
Cómo interpretar el resultado del ensayo Vickers
Interpretar un resultado Vickers es, ante todo, verificar que los números comparados se midieron con la misma fuerza, en la misma región de la pieza y con el mismo criterio. Las dudas siguientes aparecen con frecuencia en el laboratorio, en la inspección de recepción y en ingeniería, y casi todas provienen de comparar números medidos en condiciones diferentes.
Dos laboratorios midieron la misma pieza en HV 1 y HV 10 y obtuvieron valores diferentes. ¿Alguno está equivocado?
No necesariamente. En un material homogéneo y bien preparado, ambos deberían quedar cerca; en un material con capa, gradiente o fases gruesas, miden volúmenes diferentes. La huella HV 10 es unas tres veces mayor que la HV 1 y promedia una región más grande, que puede incluir material más blando debajo de la superficie. Con fuerzas bajas, el efecto del tamaño de la huella y la preparación también elevan la lectura. Solo se compara con la misma fuerza, y la especificación debe indicar cuál.
La microdureza de la capa salió menor que la dureza superficial especificada en HRC. ¿La capa está blanda?
Primero, verifique si la comparación es posible. HRC y HV miden cosas diferentes y solo se relacionan mediante tablas. Después, vea dónde cayó la huella: la primera huella de un perfil queda a por lo menos 2.5 diagonales del borde, y la superficie puede tener una capa descarburada o con austenita retenida, que da una dureza más baja justo debajo de la superficie. Una dureza superficial especificada en HRC se verifica en HRC (o en la escala superficial N) sobre la propia superficie; el perfil en HV verifica la profundidad.
Las dos diagonales difieren 8 %. ¿El resultado es válido?
El valor puede calcularse con el promedio, pero una diferencia superior a 5 % debe registrarse en el reporte. Las causas comunes son una superficie inclinada respecto al indentador (muestra mal montada o mesa fuera de nivel), un material anisotrópico, como la lámina laminada, o una huella cerca de un límite de fase. Si la causa es el asentamiento de la muestra, corríjalo y repita.
¿Puedo aprobar un lote de acero por la dureza?
Depende de lo que exija la especificación. Si pide un intervalo de dureza, la dureza aprueba ese requisito. Si pide límite de fluencia, resistencia a la tracción, alargamiento o energía de impacto, como las normas de acero estructural, de varilla corrugada y de tornillos, esos requisitos solo se aprueban con los ensayos respectivos. La dureza convertida no sustituye al ensayo de tracción.
El perfil dio una CHD dentro de la tolerancia. ¿La pieza está aprobada?
La capa sí. La aprobación de la pieza requiere también la dureza superficial, la dureza del núcleo, la metalografía de la capa (austenita retenida, oxidación intergranular, red de carburos) y, según la especificación, las propiedades del núcleo mediante tracción en una probeta testigo. La CHD solo responde a la profundidad.
Ejercicios resueltos
Los cuatro ejercicios aplican la fórmula HV, las reglas de espesor y espaciamiento, el criterio de CHD y las tablas de conversión a casos comunes de laboratorio.
1. HV a partir de las diagonales. Una lámina de acero se ensayó en HV 10 (F = 98.07 N), y las diagonales medidas fueron d1 = 0.300 mm y d2 = 0.306 mm. Calcule la dureza y verifique la pieza.
- Promedio: d = (0.300 + 0.306)/2 = 0.303 mm; d² = 0.091809 mm².
- Dureza: HV = 0.1891 × 98.07 / 0.091809 = 18.545 / 0.091809 = 202 HV 10.
- Diferencia entre diagonales: 0.006 / 0.303 = 2.0 %, por debajo de 5 %.
- Espesor mínimo: 1.5 × 0.303 = 0.45 mm. Profundidad de la huella: 0.303 / 7 = 0.043 mm.
- Posición: en acero, la siguiente huella queda a por lo menos 3 × 0.303 = 0.91 mm, y el borde a por lo menos 2.5 × 0.303 = 0.76 mm.
2. Perfil de microdureza y CHD. Un engrane cementado se cortó, se montó y se pulió, y el perfil se midió en HV 1 (F = 9.807 N), con estos resultados (datos ilustrativos):
| Distancia desde la superficie (mm) | HV 1 | Distancia desde la superficie (mm) | HV 1 |
|---|---|---|---|
| 0.15 | 705 | 0.90 | 540 |
| 0.30 | 690 | 1.05 | 495 |
| 0.45 | 665 | 1.20 | 455 |
| 0.60 | 625 | 1.50 | 400 |
| 0.75 | 585 | núcleo | 360 |
- Los 550 HV quedan entre 0.75 mm (585 HV) y 0.90 mm (540 HV).
- Interpolación lineal: CHD = 0.75 + (585 − 550)/(585 − 540) × 0.15 = 0.75 + 0.778 × 0.15 = 0.87 mm.
- Límite estándar: a tres veces la CHD, cerca de 2.6 mm, el núcleo tiene 360 HV, por debajo de 450 HV, así que se aplica el límite de 550 HV.
- Primera huella: con 705 HV, d = √(0.1891 × 9.807 / 705) = √0.002631 = 0.0513 mm, y 2.5 d = 0.128 mm. La primera lectura, a 0.15 mm, cumple.
- Espaciamiento: cerca de los 550 HV, d = √(0.1891 × 9.807 / 540) = 0.0586 mm y 3 d = 0.176 mm. El paso de 0.15 mm en línea recta no cumple. En zigzag, con las dos líneas separadas 0.20 mm lateralmente, la distancia entre huellas vecinas es √(0.15² + 0.20²) = 0.25 mm, mayor que 3 d incluso en el núcleo (d = 0.0718 mm, 3 d = 0.215 mm).
El resultado se escribe con el criterio y la fuerza: CHD 550 HV 1 = 0.87 mm. El método de interpolación normativo está en el Anexo A de la ISO 18203:2026.
3. Elección de la fuerza. (a) ¿Una tira de acero de 0.50 mm con cerca de 200 HV puede ensayarse en HV 30? (b) ¿Una capa nitrurada con cerca de 900 HV puede medirse en HV 0.1?
- (a) En HV 30 (294.2 N): d = √(0.1891 × 294.2 / 200) = √0.2782 = 0.527 mm, y 1.5 d = 0.79 mm, más que los 0.50 mm de la tira: no cumple. En HV 10: d = 0.304 mm y 1.5 d = 0.46 mm: cumple, en el límite. En HV 5 (49.03 N): d = 0.215 mm y 1.5 d = 0.32 mm, con holgura.
- (b) En HV 0.1 (0.9807 N): d = √(0.1891 × 0.9807 / 900) = √0.0002061 = 0.0144 mm, por debajo de 0.020 mm: fuera del alcance de la ISO 6507-1. En HV 0.5 (4.903 N): d = √0.0010302 = 0.0321 mm, válida. Falta verificar si la huella cabe en la capa: la profundidad es 0.0321/7 = 0.005 mm.
4. Conversión de 640 HV 30 y el tamaño del error. Un reporte indica 640 HV 30 en un acero templado de baja aleación. Estime HRC y Rm.
- ISO 18265:2013, Tabla A.1: 640 HV equivale a 57.3 HRC, 608 HB y una Rm de 2,145 MPa.
- Regla de Callister: 3.45 × 608 = 2,098 MPa, 2.2 % por debajo de la ISO.
- ASTM E140, interpolada entre 613 HV (56 HRC, 2,158 MPa) y 653 HV (58 HRC, 2,330 MPa): fracción (640 − 613)/(653 − 613) = 0.675; HRC = 56 + 0.675 × 2 = 57.3; Rm = 2,158 + 0.675 × 172 = 2,274 MPa.
- Lectura: el HRC estimado coincide en las dos tablas; la Rm varía de 2,098 a 2,274 MPa, 176 MPa entre el menor y el mayor. Para un valor de diseño, el ensayo de tracción es obligatorio. En una probeta de 6 mm de diámetro (28.3 mm²), 2,274 MPa darían cerca de 64 kN.
Errores comunes en el ensayo Vickers y en la microdureza
Los errores más frecuentes en el ensayo Vickers son de unidades, de fuerza mal elegida, de posición de la huella y de interpretación del número. La lista reúne los que aparecen en reportes, en especificaciones y en textos de referencia:
- Usar d en micrómetros en la fórmula. HV = 0.1891·F/d² exige d en milímetros: 40 µm son 0.040 mm.
- Confundir el área de las caras con el área proyectada. El Vickers divide entre el área de las caras; el Knoop, entre el área proyectada. Cambiar una por otra modifica el número.
- Decir que la microdureza es "por debajo de 10 gf" o que el Vickers "va de 1 a 120 kgf". Según la ISO 6507-1:2023, la microdureza va de HV 0.001 a menos de HV 0.2, la de baja fuerza de HV 0.2 a menos de HV 5, y el intervalo macro empieza en HV 5. Los ensayos en HV 1 a HV 3 son, por lo tanto, de baja fuerza, y el límite de 1 kgf (1,000 gf) es el de la microindentación en la ASTM E384.
- Escribir el resultado sin la fuerza. "580 HV" sin la fuerza no se puede comparar, sobre todo en microdureza.
- Fuerza baja en material duro. Una diagonal por debajo de 0.020 mm está fuera del alcance de la norma (ejercicio 3).
- Huella cerca del borde, de otra huella o en una pieza delgada. La lectura cambia sin aviso; una marca en el reverso invalida el ensayo.
- Preparación que calienta o endurece por deformación. El corte en seco puede revenir un acero templado; un desbaste grueso con lija eleva la lectura de microdureza.
- Perfil en línea recta con paso menor que 3 d. Cada huella cae en la zona endurecida por deformación de la anterior; use zigzag.
- Convertir con la tabla equivocada. La tabla de acero al carbono no vale para inoxidable austenítico, aluminio, latón ni hierro fundido.
- Estimar la resistencia de una pieza cementada por la dureza superficial. La superficie no representa el volumen, y por encima de 650 HV la ISO 18265 ni siquiera tabula Rm.
- Aprobar un material solo por la dureza. Fluencia, alargamiento, estricción, módulo y tenacidad vienen de tracción, flexión, doblado e impacto.
- Citar una norma retirada, como la ISO 6507-1:2018 o la ISO 2639, hoy absorbida por la ISO 18203:2026.
Máquina universal para los ensayos que complementan la dureza
Biopdi no fabrica durómetros. Fabrica los equipos de metalografía que preparan la muestra para la microdureza y la máquina universal de ensayos que mide lo que la dureza no mide. En la máquina universal Biopdi de la línea M2, electromecánica, con celdas de carga clase 1 según la ABNT NBR ISO 7500-1:2023 (adopción brasileña de la ISO 7500-1), extensómetros y el software BioLab, se realizan los ensayos de tracción, compresión, flexión y doblado de la tabla anterior, con la curva esfuerzo-deformación completa en el reporte. El panel de abajo muestra la máquina, la función de cada parte y los dispositivos que se usan en esos ensayos.
La máquina universal en los ensayos que complementan la dureza
La línea M2 tiene modelos de columna simple, de 200 N a 10 kN, y de columna doble, de 5 kN a 1,000 kN. Cada parte de la máquina tiene una función en los ensayos que la dureza no sustituye:

- Travesaño móvil: tracciona, comprime o flexiona a la velocidad de la norma
- Celda de carga clase 1: fuerza para fluencia, resistencia y flexión
- Mordazas de cuña para la probeta testigo
- Extensómetro para módulo, Rp0.2 y alargamiento
- Dispositivos de compresión, flexión y doblado
- Software BioLab: traza la curva y calcula fluencia, resistencia y alargamiento
Dispositivos para los ensayos complementarios
Los dispositivos de abajo se montan en la misma máquina, según el ensayo y la probeta:

La capacidad se elige por la fuerza máxima esperada. La probeta testigo de un núcleo cementado de cerca de 1,155 MPa, de 10 mm de diámetro, rompe cerca de 91 kN, lo que pide la máquina de columna doble de 100 a 200 kN, en la versión de 150 o 200 kN para tener margen. Los aceros recocidos y normalizados en probetas más pequeñas quedan en el rango de la máquina de 5 a 50 kN. El software BioLab arma el reporte con la curva y los resultados, y la norma de tracción de metales se explica en la guía de la ASTM E8 e ISO 6892-1. Las demás configuraciones están en la página de la máquina universal de ensayos, y puede solicitar una cotización para los materiales de su laboratorio.
Normas del ensayo Vickers y de la microdureza
El método Vickers tiene tres partes en ISO: método de ensayo, verificación de la máquina y calibración de los bloques patrón. La tabla reúne las normas citadas en este artículo. La edición vigente de las normas ISO se verificó el 01/10/2026 en el catálogo de iso.org; las de ASTM y ABNT, el 30/09/2026 en sus respectivos catálogos:
| Norma | Qué trata | Edición |
|---|---|---|
| ISO 6507-1 | Vickers, método de ensayo: macro, baja fuerza y microdureza | 2023 |
| ABNT NBR ISO 6507-1 | adopción brasileña de la ISO 6507-1 | 2026 |
| ISO 6507-2 e ISO 6507-3 | verificación de la máquina y calibración de los bloques patrón | 2018 |
| ASTM E92 | Vickers y Knoop de materiales metálicos | E92-26 |
| ASTM E384 | dureza por microindentación, de 1 gf a 1,000 gf | E384-22 |
| ISO 4545-1 | Knoop, método de ensayo | 2023 |
| ISO 14577-1 | indentación instrumentada, por debajo de la diagonal de 0.020 mm | 2026 |
| ISO 18203 | profundidad de capas endurecidas (CHD, SHD, NHD); absorbió la ISO 2639 | 2026 |
| ISO 18265 | conversión de valores de dureza | 2013 |
| ASTM E140 | tablas de conversión de dureza para metales | E140-12B(2019)e1 |
| ISO 9015-1 | dureza en uniones soldadas por arco | 2001 |
La ISO 6507-1:2023 sustituyó a la edición de 2018, y la ABNT (el organismo brasileño de normalización) publicó la nueva NBR ISO 6507-1 en febrero de 2026, en lugar de la edición de 2019. Las ISO 6507-2 y 6507-3, de 2018, siguen vigentes, revisadas y confirmadas en 2023 y 2022, respectivamente; la ISO 18265:2013 se confirmó en 2024 y la ISO 9015-1:2001, en 2022. La ISO 18203:2016 y la ISO 2639:2002 están retiradas.
Otros ensayos y referencias técnicas
Ensayos realizados en la máquina universal de Biopdi
 ensayo de tracción
 ensayo de compresión
 ensayo de aplastamiento
 indentación de espuma
 ensayo de flexión
 ensayo de corte (cizallamiento)
 ensayo de arrancamiento (pull-out)
 ensayo de adherencia
 ensayo de pelado (peel)
 ensayo de desgarre
 ensayo de fatiga
 tenacidad a la fractura
 ensayo de doblado
 ensayo de embutición (Erichsen)
 ensayo de perforación (punción)
 ensayo de fluencia lenta (creep)
 ensayo de torsión
 ensayo de tracción-torsión
 coeficiente de fricción
Referencias técnicas relacionadas
Ensayo de dureza: tipos, cómo se realiza y normas (Brinell, Rockwell, Vickers y Shore)
El ensayo de dureza presiona un penetrador normalizado contra la pieza, con fuerza y tiempo controlados, y mide la huella o la profundidad. Conozca los tipos, el paso a paso de cada método, el espesor y las distancias mínimas, la verificación del durómetro y las normas.
Dureza Rockwell: ensayo, cómo funciona, escalas HRC y HRB y norma ISO 6508-1
Dureza Rockwell: el ensayo convierte la profundidad permanente de la huella en HR = N − h/S. Escalas HRC y HRBW, ISO 6508-1:2023 y lo que no mide.
Ensayo de pelado (peel test): 90°, 180°, T y cálculo
El ensayo de pelado (peel test) mide la fuerza por ancho para separar materiales unidos. Vea 90°, 180° y T-peel, fórmula, unidades y normas ASTM e ISO.
Preguntas frecuentes
¿Qué es el ensayo de dureza Vickers?
Es un ensayo de penetración en el que una pirámide de diamante de base cuadrada, con 136° entre caras opuestas, se presiona contra el material con una fuerza conocida. Se miden las dos diagonales de la huella y se calcula HV = 0.1891·F/d², con F en newtons y d en milímetros. El método está en la ISO 6507-1:2023 y en la ASTM E92-26.
¿Qué significa Vickers?
Es el nombre de la empresa británica Vickers. Los ingenieros R. L. Smith y G. E. Sandland, que trabajaban para ella, publicaron el método en 1922 en los Proceedings of the Institution of Mechanical Engineers. El símbolo HV viene de "hardness Vickers".
¿Cómo se realiza el ensayo de dureza Vickers?
La superficie se prepara lisa y limpia, y pulida en la microdureza. La fuerza se aplica sin impacto, llegando al valor pleno en 2 a 8 s, y se mantiene de 10 a 15 s. Después de retirar la fuerza, se miden las dos diagonales al microscopio y se calcula HV con el promedio, registrando la fuerza en la notación, como 640 HV 30.
¿Cómo convertir dureza HV a HRC?
Con la tabla del grupo de material de la ISO 18265:2013 o de la ASTM E140. En acero no aleado y de baja aleación, 300 HV equivalen a cerca de 29.8 HRC, 400 HV a 40.8 HRC y 500 HV a 49.1 HRC. Es una estimación: no demuestra conformidad con una especificación en HRC y no vale para otro grupo de material.
¿Qué es la microdureza Vickers?
Es el ensayo Vickers con fuerza de 0.009807 N a menos de 1.961 N (de HV 0.001 a menos de HV 0.2), según la ISO 6507-1:2023. La huella mide decenas de micrómetros y permite medir fases de la microestructura, recubrimientos y perfiles de capa cementada o nitrurada, en una muestra montada y pulida.
¿Qué es un ensayo de microdureza?
Es un ensayo de dureza por penetración con fuerza muy baja, que deja una huella de decenas de micrómetros, medida al microscopio. Según la ISO 6507-1:2023, la microdureza Vickers queda por debajo de 1.961 N (HV 0.2); según la ASTM E384-22, la microindentación va de 1 gf a 1,000 gf. Sirve para medir fases, capas, recubrimientos y piezas muy delgadas.
¿Cuáles son los principales ensayos para medir microdureza?
Los dos principales son el Vickers, con pirámide de base cuadrada (ISO 6507-1:2023), y el Knoop, con pirámide alargada (ISO 4545-1:2023); la ASTM E384-22 trata ambos. Por debajo de 0.020 mm de diagonal se usa la indentación instrumentada de la ISO 14577-1:2026, que registra fuerza y profundidad en lugar de medir la huella.
¿Cuál es la diferencia entre dureza Vickers y microdureza Vickers?
El penetrador y la fórmula son los mismos; cambia la fuerza. El Vickers macro usa 49.03 N o más (HV 5 o más) y mide la dureza promedio; la microdureza queda por debajo de 1.961 N y mide regiones de micrómetros. Entre ambas está el rango de baja fuerza, de HV 0.2 a menos de HV 5.
¿Cuál es la escala de dureza Vickers?
Es una escala continua y única, sin subescalas, que va de metales blandos, con pocas decenas de HV, a metales duros por encima de 1,500 HV. Esto es posible porque las huellas de la pirámide son geométricamente semejantes con cualquier fuerza, y el diamante mide cualquier metal.
¿Cuál es el espesor mínimo de la muestra en el ensayo Vickers?
Al menos 1.5 veces la diagonal de la huella, sin marca visible en el reverso (ISO 6507-1:2023). Una huella HV 10 de 0.30 mm exige cerca de 0.45 mm de espesor; en una capa, la regla vale para el espesor de la capa.
¿Cuál es la distancia mínima entre huellas Vickers?
En acero, cobre y aleaciones de cobre, 3 diagonales entre centros y 2.5 diagonales del centro al borde; en metales ligeros, plomo, estaño y sus aleaciones, 6 y 3 diagonales (ISO 6507-1:2023). En un perfil de microdureza con paso menor que eso, las huellas se colocan en zigzag.
¿Cuáles son las ventajas y desventajas del ensayo Vickers?
Las ventajas son la escala única, del metal blando al metal duro, con un solo penetrador de diamante, y la huella pequeña, que permite medir piezas delgadas, capas y fases. Las desventajas son la exigencia de una superficie preparada, pulida en la microdureza, y la medición óptica de las diagonales, más lenta que la lectura directa del Rockwell.
¿Cómo se mide la profundidad de capa cementada con microdureza?
Con un perfil de dureza Vickers en una sección transversal pulida, de la superficie hacia el núcleo, en general entre HV 0.1 y HV 1. La CHD es la distancia a la que el perfil cruza 550 HV, según la ISO 18203:2026, obtenida por interpolación entre las dos lecturas vecinas. En la nitruración, el límite es la dureza del núcleo más 50 HV.
¿Cuál es la diferencia entre Vickers y Knoop?
El Knoop usa una pirámide de base rómbica que deja una huella alargada y menos profunda, con la diagonal larga de cerca de siete veces la corta, buena para capas muy delgadas. El valor Knoop varía más con la fuerza que el Vickers, y HK y HV no se comparan directamente. El Knoop está en la ISO 4545-1:2023 y en la ASTM E92.
¿La dureza Vickers sustituye al ensayo de tracción?
No. La dureza mide una sola variable, la resistencia a la penetración localizada. La resistencia a la tracción puede estimarse por tabla, con incertidumbre, pero el límite de fluencia, el alargamiento, la estricción y el módulo de elasticidad solo se obtienen del ensayo de tracción, y la tenacidad, del ensayo de impacto. Un hierro fundido gris de 217 a 269 HB tiene una resistencia mínima de 276 MPa, cerca de un tercio de la de un acero de la misma dureza.
¿Qué es el ensayo de dureza Shore?
Es un ensayo de dureza para hules y plásticos, que se hace con un durómetro de penetrador con resorte, con lectura de 0 a 100 (ASTM D2240): la escala A es para hules y elastómeros blandos, la D para plásticos rígidos. No se aplica a metales y no se convierte a HV; la comparación entre los métodos está en el artículo dureza de los materiales.