
La cementación es el tratamiento termoquímico que enriquece con carbono la superficie de un acero de bajo carbono. La pieza se calienta en el campo de la austenita, por lo general entre 900 y 930 °C, en contacto con un medio rico en carbono, y después se templa y se reviene. El resultado es una superficie dura, de 58 a 62 HRC en el acero 8620, sobre un núcleo que sigue siendo tenaz. La capa enriquecida va de algunas décimas de milímetro a cerca de 2 mm y crece con la raíz cuadrada del tiempo: a 925 °C, la profundidad total es de cerca de 0.63·√t mm, con t en horas (fórmula de Harris).
El artículo sigue el orden del proceso: qué hace la cementación y en qué se diferencia del temple, los tipos de cementación, el cálculo del tiempo y de la profundidad, los aceros que se usan, el temple y el revenido que vienen después, la medición de la capa, los defectos y, al final, ejercicios resueltos.
Qué es la cementación y para qué sirve
El diente de un engrane necesita una superficie dura, que resista el desgaste y la fatiga de contacto, y un cuerpo que aguante impactos y flexión sin agrietarse. Un acero de alto carbono templado queda duro, pero frágil; uno de bajo carbono es tenaz, pero blando. La cementación resuelve el conflicto cambiando la composición solo de la superficie: la pieza se fabrica con un acero de 0.10 a 0.25 % de carbono, y el horno agrega carbono en una capa externa hasta cerca de 0.8 %.
El carbono entra por difusión. Por encima de la temperatura crítica el acero se transforma en austenita, la fase cúbica centrada en las caras que disuelve mucho más carbono que la ferrita, y los átomos de carbono, pequeños, migran por los espacios entre los átomos de hierro, de la superficie hacia el interior. Por eso la cementación necesita temperatura alta: el rango general va de 850 a 1,000 °C (MacKenzie, Gear Solutions, 2017), y lo usual está entre 900 y 930 °C.
Después del temple, la capa rica en carbono se transforma en martensita de alto carbono, muy dura, y el núcleo, que sigue con cerca de 0.2 % de carbono, forma martensita de bajo carbono, bainita o ferrita con perlita, según el acero y la sección. Además, la superficie queda en compresión, porque la martensita de alto carbono ocupa más volumen, lo que favorece la resistencia a la fatiga. Las aplicaciones típicas son engranes, coronas y piñones, ejes, pernos, bujes y levas. El nombre viene de "cemento", el medio carbonoso de la cementación en caja, y no tiene relación con el cemento de la construcción; en inglés, carburizing.
La cementación es uno de los tratamientos termoquímicos, la familia que cambia la composición de la superficie. La visión de conjunto de todos los procesos, térmicos y termoquímicos, está en tratamientos térmicos de los metales, y el concepto de dureza y sus escalas en dureza.
Cementación y temple: cuál es la diferencia
La cementación cambia la composición química de la superficie: agrega carbono. El temple cambia la microestructura: transforma la austenita en martensita mediante un enfriamiento rápido. En una pieza cementada ambos ocurren en secuencia. Cementada y enfriada lentamente, la pieza sigue blanda, con ferrita y perlita en la superficie; solo el temple posterior produce la superficie dura.
La diferencia práctica aparece en la elección del acero. El temple de un acero de medio carbono, como el 1045, endurece la pieza con el mismo contenido de carbono del centro a la superficie, hasta donde lo permite la templabilidad. La cementación parte de un acero de bajo carbono y crea el gradiente: superficie con el carbono de un acero para herramientas, núcleo con el carbono de un acero estructural. Cuando basta una dureza uniforme, el temple y el revenido de un acero de medio carbono resuelven el problema; cuando la pieza necesita superficie dura y núcleo tenaz, la cementación va antes del temple. El ciclo del temple, con la austenitización y los medios de enfriamiento, está en el artículo del temple del acero.
Tipos de cementación
Los procesos se distinguen por el medio que aporta el carbono, y eso define cuánto se controla el contenido de carbono de la superficie, la uniformidad de la capa y lo que se puede hacer justo después, como el temple directo.
Cementación gaseosa
Es el proceso más usado en la industria. La pieza permanece en un horno con atmósfera de gas endotérmico (CO, H2 y N2) enriquecida con gas natural o propano. La capacidad de la atmósfera de ceder carbono se llama potencial de carbono, el contenido que la superficie alcanzaría en equilibrio, y se controla con sonda de oxígeno, punto de rocío o análisis de CO2. El objetivo usual es cerca de 0.8 % C en la superficie: por encima de 0.65 % la ganancia de dureza es pequeña (MacKenzie, 2017), y el exceso de carbono genera defectos. El control permite ciclos en dos etapas, con potencial alto para enriquecer y más bajo para difundir, y el temple directo al salir del horno. El punto débil es el oxígeno residual de la atmósfera, que oxida los límites de grano justo debajo de la superficie: es la oxidación intergranular, tratada en la sección de defectos.
Cementación sólida (en caja)
Las piezas se empacan en una caja de acero con carbón vegetal y un activador, por lo general un carbonato, y la caja entra cerrada al horno. El carbonato libera CO2, que reacciona con el carbón y forma el CO que cede carbono al acero. Es el proceso más sencillo y barato, adecuado para piezas sueltas y herramentales, pero el potencial de carbono no se controla, la caja tarda en calentarse y la capa sale menos uniforme. Aun así, cumple especificaciones: Fertig y Pimenta (Tecnologia em Metalurgia, Materiais e Mineração, 2021) cementaron en caja engranes de módulo 2 de acero SAE 8620 a 900 °C durante 2 h 19 min, con temple directo en aceite, y obtuvieron dureza superior a 50 HRC hasta 0.45 a 0.50 mm, dentro de los 0.40 a 0.60 mm exigidos.
Cementación líquida (baño de sales)
La pieza se sumerge en un baño de sales fundidas con cianuro de sodio, cloruros y carbonatos, que la calienta rápido y de manera uniforme. El problema es el cianuro. MacKenzie (Thermal Processing, 2021) señala que estas sales contienen de 30 a 35 % de cianuro de sodio y que la descomposición del baño puede liberar gas cianhídrico (HCN), por lo que el baño exige una extracción mecánica potente. No se deben almacenar ácidos cerca de la sal, y las piezas deben lavarse bien antes de cualquier etapa con ácido, como el decapado, porque el contacto del cianuro con ácido libera HCN. La sal usada y el agua de lavado contaminada deben descomponerse químicamente, por lo general con hipoclorito de sodio, antes de desecharse. Este riesgo ambiental y de seguridad ha venido reduciendo el uso del proceso, y existen baños de cementación sin cianuro.
Cementación al vacío (baja presión) y por plasma
En la cementación a baja presión, la pieza permanece en una cámara de vacío y recibe pulsos de un hidrocarburo, por lo general acetileno, alternados con periodos de difusión. Sin oxígeno en la cámara, no hay oxidación intergranular ni descarburación, y el proceso admite temperaturas más altas, que acortan el ciclo. El temple suele hacerse con gas a presión, con menos distorsión que en aceite; el costo es el del horno, bastante mayor. La cementación por plasma, o iónica, usa una descarga eléctrica en metano e hidrógeno y ocupa un nicho menor.
La tabla resume los cuatro procesos principales:
| Proceso | Fuente de carbono | Control del carbono | Punto de atención |
|---|---|---|---|
| Gaseosa | gas endotérmico con gas natural o propano | bueno (sonda de O2, punto de rocío) | oxidación intergranular |
| Sólida (en caja) | carbón vegetal con carbonato | ninguno | capa menos uniforme, ciclo lento |
| Líquida | baño de sales con cianuro de sodio | medio | cianuro tóxico, HCN, tratamiento de efluentes |
| Al vacío (baja presión) | pulsos de acetileno | muy bueno | costo del horno, hollín si el ciclo está mal ajustado |
Temperatura, tiempo y profundidad: la fórmula de Harris
El tiempo de horno es la variable que más pesa en el costo, y la profundidad no crece en proporción al tiempo. Esta sección muestra de dónde viene esa relación, cómo estimar el tiempo y cómo es el perfil de carbono que se forma.
Por qué la capa crece con la raíz del tiempo
La difusión del carbono sigue la segunda ley de Fick. Para una superficie mantenida con contenido constante Cs en una pieza de contenido inicial C0, el contenido a una profundidad x, después de un tiempo t, es:
(Cx − C0) / (Cs − C0) = 1 − erf[x / (2√(D·t))]
donde erf es la función error y D es el coeficiente de difusión del carbono en la austenita. La profundidad solo aparece dividida entre √(D·t): para llegar al mismo contenido al doble de profundidad, se necesita cuatro veces el tiempo. El coeficiente D crece con la temperatura según la ecuación de Arrhenius, D = D0·exp(−Qd/RT). Para el carbono en la austenita, Callister y Rethwisch (Ciência e Engenharia de Materiais, Tabla 5.2) dan D0 = 2.3×10⁻⁵ m²/s y Qd = 148 kJ/mol. Con estos valores, D vale 5.9×10⁻¹² m²/s a 900 °C y 1.1×10⁻¹¹ m²/s a 950 °C: 50 °C más casi duplican la velocidad de difusión (factor 1.86).
La fórmula de Harris
En la práctica de horno, la estimación más usada es la de F. E. Harris (Metal Progress, 1943), que condensa la ley de Fick para una superficie saturada de carbono. En su forma métrica:
p = 803·√t / 10(3722/T), con p en mm, t en horas y T en kelvin.
El factor que multiplica a √t depende solo de la temperatura: 0.54 mm/√h a 900 °C, 0.63 mm/√h a 925 °C y 0.73 mm/√h a 950 °C. A 925 °C, por lo tanto, la profundidad es de cerca de 0.63·√t mm. De 900 a 950 °C el factor aumenta 1.35 veces y el tiempo baja a 1/1.35² = 0.55, la misma ganancia que Arrhenius da para D. La gráfica siguiente traza la fórmula a las tres temperaturas: a 925 °C, 1 mm tarda cerca de 2.5 h, y 8 h dan 1.78 mm, cerca de los 1.9 mm que la tabla de la distribuidora Açovisa registra para el acero 8620 cementado a 925 °C durante 8 h.
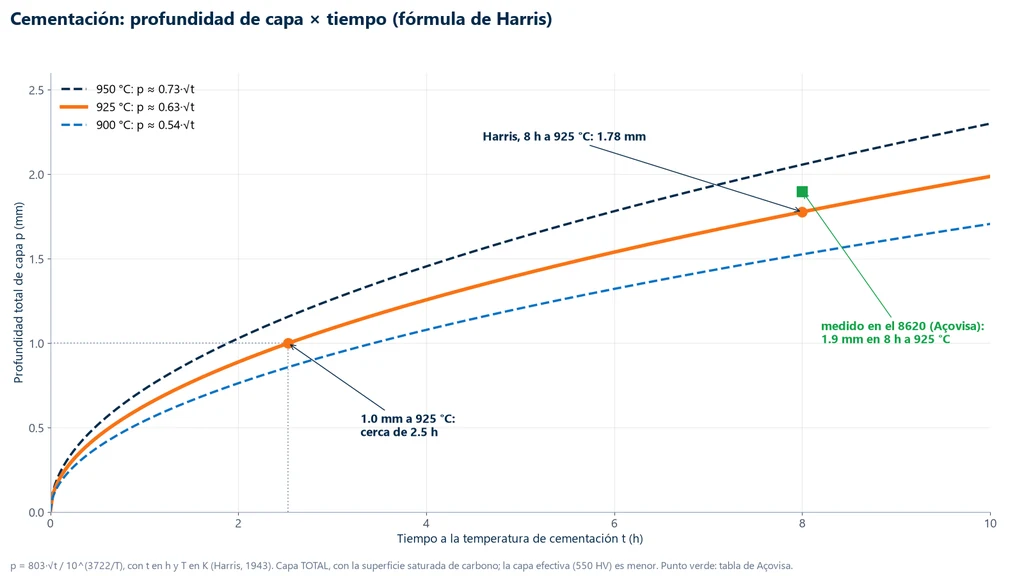
Harris estima la profundidad total, hasta donde el carbono vuelve al contenido del núcleo, con superficie saturada; no considera la aleación, el potencial de carbono controlado ni los ciclos en dos etapas. Sirve para planear el primer ciclo. La especificación de la pieza, la profundidad efectiva medida por dureza, es menor y se confirma en el ensayo.
El perfil de carbono de la capa
Aplicada al 8620 (0.20 % C) cementado a 925 °C con la superficie a 0.80 % C, la ley de Fick predice un carbono que disminuye de forma continua de la superficie al núcleo y se profundiza con el tiempo: después de 8 h, a 0.5 mm el contenido todavía es de 0.48 %, y cerca de 1.8 mm vuelve al 0.20 % del núcleo, la misma profundidad total que Harris da para ese tiempo. La gráfica siguiente muestra los perfiles después de 2, 4 y 8 h, calculados con el D de Callister (modelo, no medición).
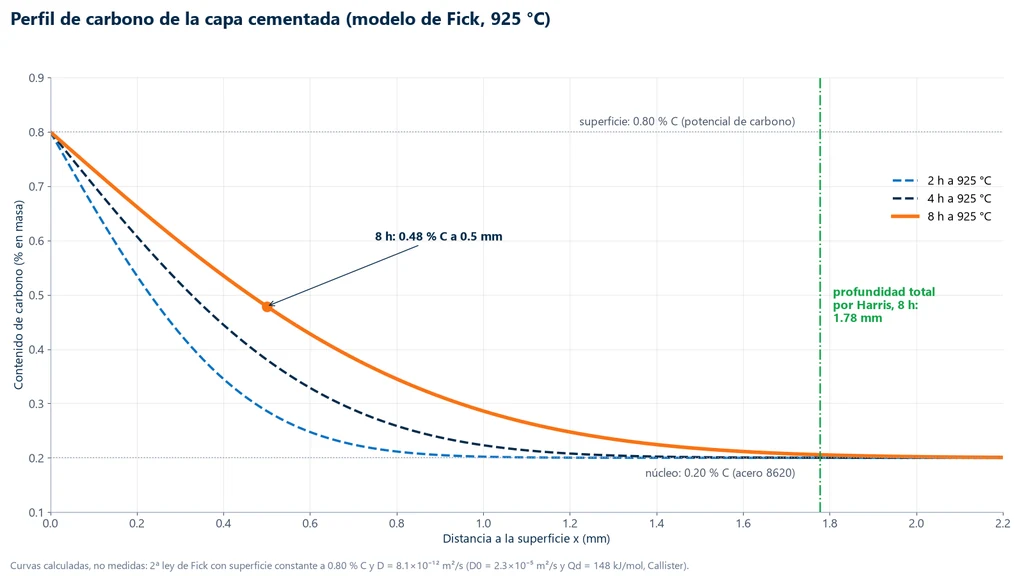
Este gradiente de carbono se convierte, después del temple, en un gradiente de dureza: donde hay más carbono, la martensita es más dura. Por eso la capa no tiene una frontera nítida, y la profundidad necesita un criterio declarado para poder medirse.
Aceros para cementación y durezas esperadas
Los aceros para cementación tienen de 0.10 a 0.25 % de carbono. En un acero de medio o alto carbono el núcleo quedaría duro y frágil después del temple, y se perdería la ventaja del proceso. Dentro de ese rango, lo que distingue a los aceros es la aleación: el níquel, el cromo y el molibdeno aumentan la templabilidad, y con ella la dureza del núcleo y la de la capa en piezas gruesas.
- SAE 1020 y 1018: aceros al carbono, baratos, para pernos, bujes y piezas pequeñas. Tienen baja templabilidad: la capa endurece en sección delgada, y el núcleo sigue con ferrita y perlita. En el calentamiento, la austenita empieza a formarse a cerca de 730 °C (Ac1) y el acero queda totalmente austenítico a cerca de 840 °C (Ac3), según la ficha Lucefin del C22E, equivalente al 1020.
- SAE 8620 (Ni-Cr-Mo): el acero de cementación más común en Brasil, en engranes, coronas, piñones y ejes. Tiene de 0.18 a 0.23 % C.
- SAE 5115 y 20MnCr5 (Mn-Cr): el 5115 equivale al europeo 16MnCr5; los dos aceros Mn-Cr se usan en engranes automotrices.
- SAE 4320 (Ni-Cr-Mo, con más níquel): núcleo más tenaz, para engranes de carga alta; Perussatto y colaboradores (ABM, 2024) estudiaron el 8620 y el 4320 en engranes de diferencial de vehículos eléctricos.
La tabla reúne las durezas publicadas para el 8620, el acero con los datos de fabricante más completos. La dureza del núcleo depende de la sección, porque una barra gruesa se enfría más lentamente en el centro:
| Condición del 8620 | Superficie | Núcleo | Fuente |
|---|---|---|---|
| cementado y templado (rango usual) | 58 a 62 HRC | cerca de 30 a 45 HRC, según la sección | GGD Metals; Açovisa; Lucefin |
| 925 °C durante 8 h, recalentado a 845 °C, aceite, revenido a 230 °C | 61 HRC, capa de 1.9 mm | 341 HB (cerca de 36 HRC) | Açovisa |
| barra de 10 mm, temple en aceite, revenido a 50 °C | 64 HRC | 44.5 HRC | Lucefin 20NiCrMo2-2 |
Temple y revenido después de cementar
La capa cementada solo queda dura con el temple, y hay tres formas de hacerlo. La elección pondera costo, distorsión y tamaño de grano, porque las horas a 900 °C o más hacen crecer el grano austenítico, y un grano grueso vuelve más frágil la martensita.
- Temple directo: la pieza sale del horno de cementación al aceite, por lo general después de bajar la temperatura hasta la de temple del acero. Es el más económico y exige un acero de grano fino. Fue el que se usó en los engranes de Fertig y Pimenta.
- Temple simple con recalentamiento: la pieza se enfría después de cementar y se recalienta para templarla. El recalentamiento refina el grano. Para el 8620, el temple se hace de 830 a 860 °C, en aceite; el ciclo de Açovisa usa 845 °C.
- Temple doble: el primero, por encima de la Ac3 del núcleo (cerca de 820 °C en el 8620), refina el núcleo; el segundo, un poco por encima de la temperatura crítica de la capa rica en carbono, refina la capa superficial. Da la mejor microestructura, con más costo y distorsión.
Después del temple viene siempre un revenido bajo, en el rango de 150 a 250 °C, que alivia los esfuerzos y reduce el riesgo de grietas sin bajar la dureza de la superficie: el 8620 revenido a 230 °C mantiene 61 HRC en la tabla de Açovisa. Los rangos de revenido y lo que cambia en la martensita están en el artículo del revenido. Cuando el acero llega con grano grueso o con estructura en bruto de forja, un normalizado antes de maquinar y cementar homogeneiza la estructura; un recocido puede usarse para facilitar el maquinado.
Profundidad efectiva de capa (CHD) y control de la pieza
Como la dureza disminuye de forma continua, la profundidad de la capa solo tiene sentido con un criterio. La profundidad total llega hasta donde la dureza, o el carbono, se iguala a la del núcleo. La profundidad efectiva llega hasta donde la dureza cae a un valor fijado, y es la que va en el plano, porque es la parte de la capa que trabaja.
La norma vigente es la ISO 18203:2026 (2ª edición, enero de 2026), que sustituyó a la ISO 18203:2016; esta ya había absorbido a la antigua ISO 2639, la norma de capa cementada. Según la definición de la norma, la profundidad efectiva de capa cementada, la CHD (case hardening depth), es la distancia perpendicular desde la superficie hasta el punto en que la dureza vale 550 HV, medida por Vickers conforme a la ISO 6507-1 o por Knoop equivalente conforme a la ISO 4545-1. En Estados Unidos, la SAE J423 usa otro corte, 50 HRC, que equivale a 513 HV según la ASTM E140; 550 HV corresponden a cerca de 52 HRC. Los dos criterios no son intercambiables, y la especificación debe indicar cuál aplica y con qué carga de ensayo.
La profundidad total siempre es mayor que la efectiva, en general de 1.3 a 2.0 veces, según la pendiente del gradiente (UTEC, Effective vs. total case depth). Por eso la fórmula de Harris, que da la total, no entrega por sí sola la CHD del plano. La CHD especificada depende de la pieza: en los engranes de módulo 2 de Fertig y Pimenta era de 0.40 a 0.60 mm, y los engranes más grandes y más cargados piden capas más profundas.
En la foto, el corte de un engrane cementado, pulido y atacado químicamente: la franja más oscura que sigue el contorno de los dientes es la capa enriquecida en carbono, y el núcleo más claro sigue siendo tenaz.
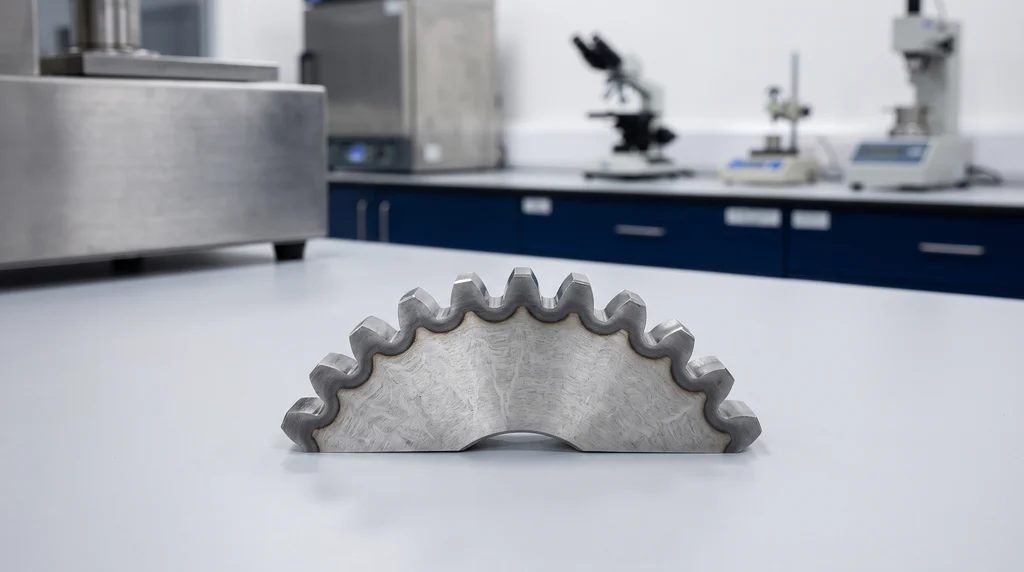
El ataque muestra la capa, pero la CHD se mide con un perfil de microdureza Vickers en una sección transversal pulida; el procedimiento, con cargas, espaciamiento de las huellas y un perfil interpolado hasta los 550 HV, está en el artículo del ensayo de dureza.
El control de un lote cementado combina tres verificaciones. La dureza superficial y el perfil de microdureza verifican la capa. La metalografía muestra la microestructura de la capa y los defectos descritos más adelante: la muestra se corta sin calentarla en la cortadora metalográfica, se desbasta y se pule en la pulidora metalográfica y se observa en el microscopio metalográfico. Y el ensayo de tracción (prueba de tensión) de una probeta testigo, del mismo acero y del mismo ciclo, confirma las propiedades del núcleo. La máquina universal de ensayos Biopdi de la línea M2, electromecánica, de 200 N a 1,000 kN, con celdas de carga clase 1 y extensómetros, realiza ese ensayo, y el software BioLab calcula fluencia, resistencia y alargamiento en el reporte.
Carbonitruración
La carbonitruración es una variante de la cementación gaseosa con amoniaco (NH3) en la atmósfera. La superficie recibe carbono y nitrógeno, la temperatura es un poco más baja y el nitrógeno aumenta la templabilidad de la capa, lo que permite endurecer aceros al carbono con un temple menos severo; en contrapartida, favorece la austenita retenida. Borges y colaboradores (Matéria, 2021) carbonitruraron engranes de motocicleta de acero SAE 1015 a 880 °C por 6 h, con potencial de carbono de 1 %, temple en aceite y revenido a 180 °C por 1 h, y midieron 949 HV0.1 de dureza máxima y 0.8 mm de capa, con austenita retenida detectada por difracción de rayos X. La capa carbonitrurada también se mide por la CHD de 550 HV.
Defectos de la cementación
Los defectos nacen casi siempre del potencial de carbono, de la atmósfera o de la temperatura, y aparecen en el perfil de dureza y en la metalografía.
- Austenita retenida: el carbono y los aleantes bajan la temperatura de inicio de la martensita (Ms). En el 8620, la Ms del núcleo es de cerca de 380 °C y la de la superficie cementada baja a cerca de 200 °C (ficha Lucefin). Con demasiado carbono, parte de la austenita no se transforma en el temple: la dureza baja y la austenita puede transformarse en servicio, cambiando dimensiones. Aparece como una dureza más baja justo debajo de la superficie y se confirma por difracción de rayos X.
- Red de carburos: con un potencial de carbono demasiado alto, la superficie rebasa el contenido eutectoide y la cementita precipita en los límites de grano, formando una red frágil que favorece grietas en el rectificado y por fatiga.
- Oxidación intergranular: el oxígeno, el vapor de agua y el CO2 de la atmósfera endotérmica oxidan elementos como cromo, manganeso y silicio en los límites de grano, en una franja delgada de la superficie. Esa franja pierde templabilidad y puede no transformarse en martensita. No ocurre en la cementación al vacío.
- Descarburación: pérdida de carbono en la superficie por atmósfera oxidante o potencial bajo durante el enfriamiento. Produce dureza baja en la superficie y reduce la vida a la fatiga.
- Grano grueso y distorsión: una temperatura alta sin refinación de grano fragiliza la capa, y el temple deforma la pieza; el rectificado que corrige la distorsión consume parte de la capa.
Una capa con defectos puede tener la dureza correcta y aun así fallar pronto: la austenita retenida, la oxidación intergranular y la descarburación reducen la resistencia a la fatiga de contacto y de flexión, evaluada en el ensayo de fatiga. El núcleo, por su parte, es responsable de la tenacidad de la pieza.
Cementación o nitruración
Las dos endurecen la superficie por difusión, pero en regímenes opuestos. La cementación trabaja en la austenita, alrededor de 900 °C, exige temple después y forma capas de décimas de milímetro a cerca de 2 mm, adecuadas para cargas altas de contacto, como en engranes. La nitruración trabaja en la ferrita, en la gaseosa entre cerca de 495 y 565 °C, no necesita temple y deforma mucho menos, pero la capa es más delgada, con zona de difusión de cerca de 0.1 a 0.6 mm. La comparación completa entre los dos procesos está en el artículo de la nitruración.
Ejercicios resueltos
Los ejercicios usan la fórmula de Harris, la ley de Fick y la relación entre profundidad total y efectiva vistas arriba.
Ejercicio 1: tiempo para 1 mm de capa total
Un engrane de 8620 necesita 1.0 mm de capa total. ¿Cuánto tiempo de cementación gaseosa a 900, 925 y 950 °C?
- Por la fórmula de Harris, t = (p / f)², con f = 803 / 10(3722/T).
- 900 °C = 1,173.15 K: 3722 / 1,173.15 = 3.173; 103.173 = 1,488; f = 803 / 1,488 = 0.540 mm/√h; t = (1 / 0.540)² = 3.4 h.
- 925 °C = 1,198.15 K: f = 0.628 mm/√h; t = (1 / 0.628)² = 2.5 h.
- 950 °C = 1,223.15 K: f = 0.727 mm/√h; t = (1 / 0.727)² = 1.9 h.
Ejercicio 2: duplicar la capa
A 925 °C, ¿cuánto tiempo toman 0.5 mm y 1.0 mm de capa total?
- 0.5 mm: t = (0.5 / 0.628)² = 0.63 h.
- 1.0 mm: t = (1.0 / 0.628)² = 2.5 h.
- La capa se duplicó y el tiempo se cuadruplicó: t2 = t1·(p2/p1)² = 0.63 × 4 = 2.5 h.
Ejercicio 3: de la CHD del plano al tiempo de horno
El plano de un piñón de 8620 pide una CHD de 0.8 mm a 550 HV. ¿Qué tiempo planear a 925 °C?
- La profundidad total queda entre 1.3 y 2.0 veces la efectiva: 0.8 × 1.3 = 1.04 mm y 0.8 × 2.0 = 1.60 mm.
- Por Harris: (1.04 / 0.628)² = 2.7 h y (1.60 / 0.628)² = 6.5 h.
- El rango es amplio porque la relación depende del gradiente. El ciclo se fija en un lote piloto: se cementa, se templa, se mide el perfil de microdureza y se corrige el tiempo con la regla de la raíz. Si el piñón se va a rectificar, se suma el sobremetal.
Ejercicio 4: contenido de carbono a 0.5 mm por la ley de Fick
Un 8620 (C0 = 0.20 %) se cementa a 925 °C por 8 h con la superficie a 0.80 % C. ¿Cuál es el contenido de carbono a 0.5 mm?
- D = 2.3×10⁻⁵ × exp[−148,000 / (8.314 × 1,198.15)] = 2.3×10⁻⁵ × exp(−14.86) = 8.1×10⁻¹² m²/s.
- t = 8 × 3,600 = 28,800 s; D·t = 2.34×10⁻⁷ m²; √(D·t) = 4.83×10⁻⁴ m; 2√(D·t) = 0.967 mm.
- x / (2√(D·t)) = 0.5 / 0.967 = 0.517; erf(0.517) = 0.535.
- Cx = 0.20 + (0.80 − 0.20) × (1 − 0.535) = 0.20 + 0.60 × 0.465 = 0.48 % C, el punto marcado en la gráfica del perfil de carbono.
Normas de la cementación
No hay norma que fije la temperatura y el tiempo de cementación: provienen de la ficha técnica del acero y de la especificación de la pieza. Las normas tratan de la medición de la capa y de los ensayos de dureza que la sustentan. La tabla reúne las citadas en este artículo:
| Norma | De qué trata | Edición |
|---|---|---|
| ISO 18203 | espesor de capas endurecidas (CHD a 550 HV, temple superficial, nitruración); sustituyó a la ISO 2639 | 2026 |
| ISO 6507-1 | dureza Vickers, método de ensayo | 2023 |
| ISO 4545-1 | dureza Knoop, método de ensayo | 2023 |
| ASTM E384 | dureza por microindentación (Vickers y Knoop) | E384-22 |
| ASTM E140 | tablas de conversión de dureza (HV y HRC) | E140-12B(2019)e1 |
| ISO 18265 | conversión de valores de dureza | 2013 |
| SAE J423 | métodos de medición de la profundidad de capa (corte de 50 HRC) | no indicada |
Otros ensayos y referencias técnicas
Nitrurado (nitruración): qué es, procesos (gaseoso, por plasma y en baño de sales), capa blanca, NHD y diferencia con la cementación
El nitrurado (nitruración) es el tratamiento termoquímico que difunde nitrógeno en la superficie del acero por debajo de la temperatura de austenización, sin temple: de 495 a 565 °C por vía gaseosa, de 430 a 595 °C por plasma y alrededor de 570 a 580 °C en baño de sales. Forma una capa blanca de 10 a 20 µm sobre una zona de difusión de 0.1 a 0.6 mm, con 600 a más de 1,000 HV según el acero. Vea los procesos, los aceros, la medición de la NHD según ISO 18203 y la comparación con la cementación.
Temple del acero: qué es, temperatura, medios de enfriamiento, tipos y ciclo con revenido
El temple del acero consiste en calentar la pieza hasta formar austenita, en general de 30 a 50 °C por encima de Ac3, y enfriarla rápido en agua, aceite, polímero o gas para formar martensita. El carbono define la dureza máxima y la aleación define la profundidad templada. Vea las temperaturas por acero (1045, de 820 a 850 °C), la severidad H de Grossmann, la martensita y Ms, el ensayo Jominy, los tipos de temple, el acero inoxidable, las grietas y el ciclo con revenido.
Sinterizado (sinterización): qué es, etapas de la metalurgia de polvos, temperatura, densidad y ensayos de piezas sinterizadas
El sinterizado es la consolidación de un polvo compactado por calentamiento por debajo de la fusión, en general a 70 a 85 % de la temperatura absoluta de fusión: la difusión forma cuellos entre las partículas y reduce la porosidad. No es un tratamiento térmico del acero en el sentido clásico. Acero sinterizado Fe-Cu-C: 1,120 a 1,150 °C durante 20 a 30 min y 6.8 a 7.2 g/cm³. Vea etapas, mecanismos, estadios, fase líquida, porosidad, ensayos según ISO 2738, ISO 3325 e ISO 2739 y ejercicios resueltos.
Revenido del acero: qué es, temperatura, curva de dureza y fragilidad por revenido
El revenido es el recalentamiento del acero templado por debajo de la temperatura crítica, en general entre 150 y 650 °C, para cambiar parte de la dureza de la martensita por tenacidad y aliviar los esfuerzos del temple. Vea lo que ocurre en la martensita, los rangos de temperatura, la curva de dureza e impacto del 4140, el parámetro de Hollomon-Jaffe, las dos fragilidades, los colores de revenido y cómo verificar el resultado.
Preguntas frecuentes
¿Qué es el proceso de cementación?
Es un tratamiento termoquímico en el que un acero de bajo carbono se calienta en la austenita, en general entre 900 y 930 °C, en un medio rico en carbono. El carbono se difunde en la superficie hasta cerca de 0.8 %. Después vienen el temple y un revenido bajo, que dejan la superficie con 58 a 62 HRC y el núcleo tenaz.
¿Cuál es la diferencia entre temple y cementación?
La cementación cambia la composición química de la superficie, agregando carbono. El temple cambia la microestructura, transformando austenita en martensita por enfriamiento rápido. En una pieza cementada las dos ocurren en secuencia: sin el temple, la capa rica en carbono no queda dura.
¿Qué significa cementar?
Cementar es enriquecer de carbono la superficie de un acero, el carburizing del inglés. El nombre viene de "cemento", el medio carbonoso de la cementación en caja, y no tiene relación con el cemento de la construcción.
¿Cuáles son los tipos de cementación?
Los principales son la gaseosa, la más usada, con potencial de carbono controlado; la sólida, en caja con carbón y activador; la líquida, en baño de sales con cianuro; y la cementación al vacío, con pulsos de acetileno a baja presión, sin oxidación intergranular. Existe además la cementación por plasma, de uso más restringido.
¿Cuál es la temperatura de la cementación?
El rango general va de 850 a 1,000 °C, y lo usual está entre 900 y 930 °C. Para el 8620, las fichas indican de 900 a 925 °C (GGD Metals). Unos 50 °C más casi duplican la velocidad de difusión del carbono, pero aumentan el crecimiento de grano.
¿Cuánto tiempo se necesita para cementar 1 mm?
Por la fórmula de Harris, cerca de 2.5 h a 925 °C para 1 mm de capa total, 3.4 h a 900 °C y 1.9 h a 950 °C. La capa efectiva, medida a 550 HV, es menor que la total, así que una CHD de 1 mm pide más tiempo, confirmado con un perfil de microdureza en un lote piloto.
¿Cómo se mide la profundidad de la capa cementada?
Con un perfil de microdureza Vickers en una sección transversal pulida. La profundidad efectiva, CHD, es la distancia desde la superficie hasta el punto con 550 HV, según la ISO 18203:2026. En Estados Unidos, la SAE J423 usa 50 HRC como corte.
¿Qué aceros se usan para cementación?
Aceros de bajo carbono, de 0.10 a 0.25 % C, como el SAE 1020, el 8620 (el más común en engranes), el 5115 y el 20MnCr5 y el 4320. Los aceros aleados dan un núcleo más resistente: el 8620 queda con cerca de 30 a 45 HRC en el núcleo, según la sección.
¿Hay que revenir después de cementar?
Sí. Un revenido bajo, entre 150 y 250 °C, alivia los esfuerzos del temple y reduce el riesgo de grietas sin bajar la dureza de la superficie. El 8620 revenido a 230 °C mantiene 61 HRC en la superficie (Açovisa).
Cementación o nitruración: ¿cuál elegir?
La cementación da una capa más profunda, para cargas altas de contacto, pero exige temple y deforma más. La nitruración se realiza por debajo de cerca de 600 °C, sin temple, con distorsión mínima y capa más delgada. La comparación completa está en el artículo de la nitruración.
¿Qué es la austenita retenida en la cementación?
Es la austenita que no se transforma en martensita en el temple, porque el exceso de carbono y de aleantes en la superficie baja la temperatura de inicio de la martensita. Reduce la dureza y puede transformarse en servicio. Limitar el potencial de carbono a cerca de 0.8 % ayuda a evitarla.