
La nitruración (nitrurado) es un tratamiento termoquímico de endurecimiento superficial que difunde nitrógeno en la superficie del acero a una temperatura inferior a la de austenitización, sin temple posterior. El nitrógeno forma nitruros de hierro y de los elementos de aleación, que crean una capa muy dura, de cerca de 600 HV en el acero 4140 a más de 1,000 HV en los aceros propios para nitruración, sobre un núcleo que sigue siendo tenaz.
La temperatura depende del proceso: de 495 a 565 °C en la nitruración gaseosa, de 430 a 595 °C en la nitruración por plasma y de cerca de 570 a 580 °C en el baño de sales. Como el acero no pasa por la austenita ni se templa, la pieza casi no se deforma, y por eso la nitruración se aplica a piezas ya maquinadas. A continuación se presentan los procesos, la capa blanca, los aceros y las durezas, la medición de la profundidad (NHD) según la ISO 18203:2026 y la comparación con la cementación.
Qué es la nitruración y cómo endurece el acero
La nitruración pertenece al grupo de los tratamientos termoquímicos, los que cambian la composición química de la superficie. Los tratamientos en volumen, como el temple y el recocido, y los demás termoquímicos están en el artículo sobre tratamiento térmico de metales. Aquí el elemento que se agrega es el nitrógeno, en forma atómica, que entra por los intersticios de la red cristalina del hierro y se difunde hacia el interior de la pieza.
En la nitruración gaseosa, la fuente de nitrógeno es el amoniaco, que se descompone en la superficie caliente del acero: NH3 → [N] + 3/2 H2, donde [N] es el nitrógeno disuelto en el hierro (Czerwinski, Thermochemical Treatment of Metals, InTech, 2012). En los otros procesos cambia la fuente, pero el mecanismo en el acero es el mismo.
El endurecimiento proviene de dos reacciones. Cerca de la superficie, donde la concentración de nitrógeno es alta, se forman nitruros de hierro que constituyen una capa continua, la capa de compuestos. Más hacia adentro, el nitrógeno encuentra cromo, molibdeno, aluminio y vanadio disueltos en el acero y precipita nitruros finos de esos elementos. Estos precipitados bloquean el movimiento de las dislocaciones, los defectos lineales del cristal que permiten la deformación plástica, y la dureza aumenta. Por eso el acero al carbono común, sin esos elementos, endurece poco, y los aceros con cromo y aluminio alcanzan las mayores durezas.
La diferencia con la cementación está en la fase en que se encuentra el acero. La cementación difunde carbono en la austenita, por encima de 900 °C, y la dureza solo aparece después, con el temple, que transforma la capa rica en carbono en martensita. En la nitruración el acero permanece en la ferrita, por debajo de la temperatura crítica Ac1 (745 °C en el 4140) y por debajo del eutectoide hierro-nitrógeno, a 590 °C (A3TS, hoja técnica de nitruración y nitrocarburación ferrítica). La dureza ya sale lista del horno, y la pieza se enfría lentamente.
Temperatura y etapas del proceso de nitruración
La nitruración es la última operación térmica de la pieza, y todo lo que se hace antes está pensado para ella. El núcleo debe estar templado y revenido, la pieza debe estar maquinada y la superficie debe estar limpia. Las etapas son las siguientes:
- Temple y revenido previos. El acero se templa y se reviene para dar al núcleo la resistencia y la tenacidad de diseño (el ciclo está en los artículos de temple y de revenido). El revenido se realiza por encima de la temperatura de nitruración; Villares Metals recomienda nitrurar por lo menos 50 °C por debajo de la temperatura de revenido (hoja técnica del VH13). Si no se respeta ese margen, el ciclo de nitruración sigue reviniendo el núcleo, que se ablanda.
- Maquinado y alivio de esfuerzos. La pieza se maquina cerca de la medida final; a una pieza con mucho maquinado se le aplica antes un alivio de esfuerzos, para que no se deforme en el horno.
- Limpieza. El aceite, el fluido de corte y el óxido bloquean el nitrógeno y dejan manchas sin capa; la pieza se desengrasa.
- Nitruración. La pieza permanece a la temperatura de mantenimiento el tiempo que exige la profundidad: en general de 10 a 130 h por la vía gaseosa y de 1 a 2 h en el baño de sales (Herring, ASM Handbook Vol. 4A, reproducido en notas de clase; Durferrit, catálogo Tufftride).
- Enfriamiento lento en el horno o en atmósfera protectora. No hay temple ni revenido después.
- Acabado ligero, si es necesario: la capa es poco profunda, y un rectificado fuerte la elimina.
La pieza sale con la forma con la que entró: el nitrógeno expande la red y la superficie crece un poco, pero la variación es pequeña y predecible, y el diseño la contempla en la tolerancia.
Tipos de nitruración: gaseosa, por plasma y en baño de sales
Los tres procesos industriales difieren en la fuente de nitrógeno y en la forma de controlar la capa. El intervalo de 350 a 600 °C que aparece en resúmenes generales mezcla los tres; cada proceso tiene su propio intervalo, y es ese el que se indica en la especificación.
Nitruración gaseosa y potencial de nitruración
En la nitruración gaseosa, la pieza se coloca en un horno con amoniaco parcialmente disociado. En el proceso de una etapa la temperatura va de 495 a 525 °C. En el proceso de dos etapas, creado por Carl Floe, una segunda etapa a 550 a 565 °C con amoniaco más disociado reduce el espesor de la capa blanca (MacKenzie, "Nitriding of steels", Gear Solutions, 2022). El intervalo gaseoso que se usa en este sitio es, por lo tanto, de 495 a 565 °C, típicamente cerca de 520 °C.
El control moderno se realiza mediante el potencial de nitruración, KN = p(NH3) / p(H2)3/2, con las presiones parciales en atm y KN en atm−1/2. Este mide la tendencia de la atmósfera a entregar nitrógeno al acero. Un KN alto forma una capa blanca gruesa; un KN bajo forma poca o ninguna capa blanca, solo difusión. El diagrama de Lehrer relaciona KN y temperatura con las fases que se forman, y los hornos con sensor de hidrógeno o de amoniaco ajustan la atmósfera durante el ciclo. La especificación aeronáutica SAE AMS2759/10 trata precisamente de la nitruración gaseosa automatizada controlada por el potencial de nitruración.
Nitruración por plasma (iónica)
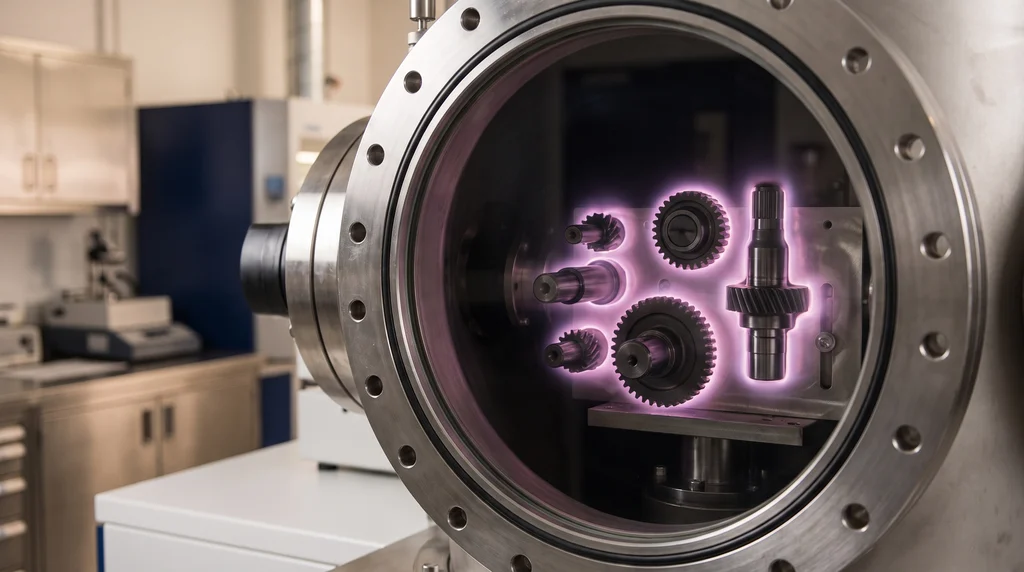
En la nitruración por plasma, también llamada nitruración iónica, la pieza se coloca en una cámara con una mezcla de nitrógeno e hidrógeno a baja presión y se conecta como cátodo de una fuente de alto voltaje. Se forma una descarga luminiscente alrededor de la pieza; los iones bombardean la superficie, calientan la pieza y suministran el nitrógeno. La temperatura va de 430 a 595 °C (Advanced Heat Treat Corp., reimpresión técnica sobre nitruración iónica), y el control se realiza mediante el voltaje, la corriente y la mezcla de gases. "Plasma" e "iónica" son nombres del mismo proceso.
En la foto, engranes y ejes dentro de la cámara de nitruración por plasma, vistos por la mirilla: el brillo violeta es la descarga luminiscente que envuelve cada pieza y suministra el nitrógeno a la superficie.
Las zonas que no deben nitrurarse, como las roscas, se protegen con una máscara mecánica. El plasma controla la capa blanca con precisión, incluso eliminándola, y el intervalo bajo de temperatura sirve para aceros revenidos a menor temperatura, que no admitirían los 520 °C de la vía gaseosa.
Baño de sales y nitrocarburación ferrítica
En el baño de sales, la pieza se sumerge en sales fundidas a base de cianato, que suministran nitrógeno y también carbono. El proceso es, en realidad, una nitrocarburación ferrítica: difunde ambos elementos con el acero todavía en la ferrita, sin temple. El ciclo estándar es de 580 °C durante 1 a 2 h, y la capa de compuestos queda entre 10 y 20 µm (Durferrit, catálogo Tufftride). El ciclo corto es la ventaja; la desventaja es el manejo y la disposición de las sales.
El QPQ (quench-polish-quench) es la variante con postoxidación: una capa delgada de óxido de hierro mejora la resistencia a la corrosión y da el acabado negro. No debe confundirse con la carbonitruración, que también agrega carbono y nitrógeno, pero con el acero austenitizado y seguida de temple, como una cementación.
La tabla resume los tres procesos con los intervalos adoptados en este sitio:
| Proceso | Medio | Temperatura | Control de la capa blanca |
|---|---|---|---|
| Gaseosa (1 o 2 etapas) | Amoniaco parcialmente disociado | 495 a 565 °C (típicamente ≈ 520 °C) | Por el potencial KN o por la 2.ª etapa del proceso Floe |
| Plasma (iónica) | N2 + H2 a baja presión, descarga luminiscente | 430 a 595 °C | Por la mezcla de gases; puede eliminarse |
| Baño de sales (nitrocarburación, QPQ) | Sales fundidas de cianato | ≈ 570 a 580 °C (estándar 580 °C durante 1 a 2 h) | Siempre forma una capa de 10 a 20 µm |
Capa blanca y zona de difusión
Una pieza nitrurada, cortada y observada al microscopio, muestra dos regiones sobre el núcleo. La exterior es la capa de compuestos, formada por nitruros de hierro ε (Fe2−3N, hexagonal) y γ' (Fe4N, cúbica). Se le llama capa blanca porque el ataque con nital, que oscurece el acero debajo, casi no la afecta, y aparece como una franja clara en el borde. Debajo de ella está la zona de difusión, en la que el nitrógeno está en solución y en los nitruros finos de aleación; al microscopio óptico no tiene un límite nítido, y la dureza disminuye gradualmente hasta la del núcleo.
El esquema siguiente muestra esas tres regiones fuera de escala. La capa blanca mide de 10 a 20 µm aproximadamente (llega a cerca de 25 µm), y la zona de difusión, de 0.1 a 0.6 mm, siendo usuales 0.2 a 0.3 mm (Durferrit; MacKenzie, 2022). La capa blanca es, por lo tanto, de 5 a 60 veces más delgada que la zona de difusión.
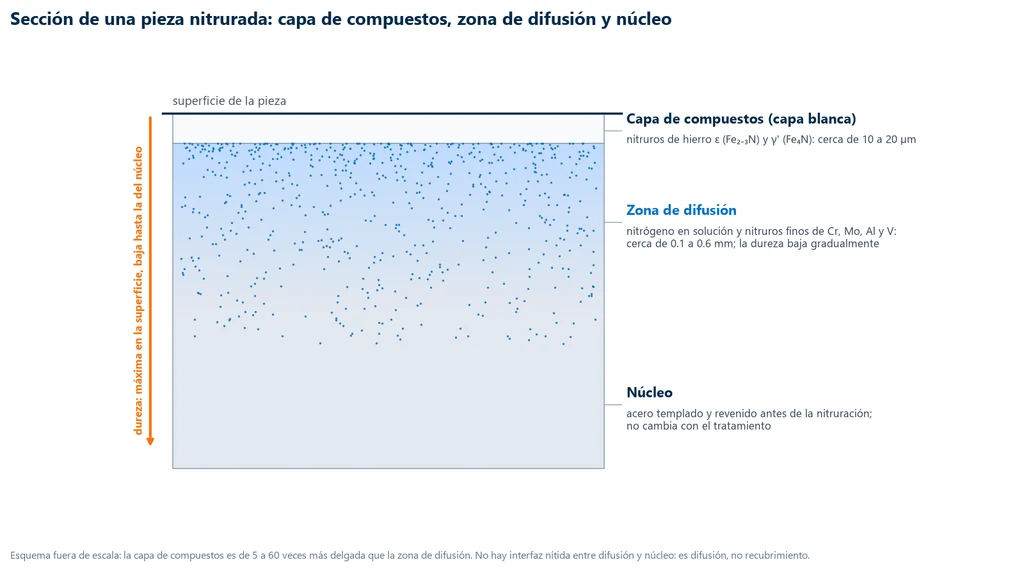
Cada región tiene una función. La capa blanca resiste el desgaste adhesivo, el gripado y, sobre todo después de la postoxidación, la corrosión; la capa ε tiene un bajo coeficiente de fricción. Por otro lado, es frágil: si es demasiado gruesa, se desprende bajo impacto o bajo carga de contacto concentrada. La zona de difusión da la dureza en profundidad y concentra los esfuerzos residuales de compresión que aumentan la resistencia a la fatiga. Por eso la especificación define ambas por separado: el espesor de la capa blanca, medido por metalografía, y la profundidad de la capa nitrurada, medida por dureza. Como la nitruración es difusión y no depósito, no hay interfaz entre capa y metal como en un recubrimiento aplicado.
Aceros para nitruración y dureza obtenida
La dureza que alcanza la nitruración depende de los elementos que forman nitruros: aluminio, cromo, molibdeno, vanadio, titanio y tungsteno. Cuantos más de estos elementos, más precipitados finos y mayor dureza, pero la capa también se vuelve menos dúctil. Los aceros se agrupan así:
- Aceros propios para nitruración, con aluminio (familia Nitralloy, como el Nitralloy 135M): las mayores durezas, por encima de 1,000 HV.
- Aceros de baja aleación al cromo-molibdeno, como el 4140 y el 4340: los más usados en engranes, ejes y cigüeñales, con una dureza superficial menor que la del Nitralloy, pero con un núcleo más tenaz.
- Aceros para herramientas para trabajo en caliente (H11, H13) y en frío (D2), y aceros rápidos (M2): se nitruran para aumentar la vida de matrices de forja y de inyección, moldes y herramientas de corte.
- Acero al carbono común: forma una capa frágil y poco dura; en él se usa, en general, la nitrocarburación, con miras al desgaste y la corrosión.
La tabla reúne la dureza superficial con la fuente y la condición de cada valor. La dureza de la nitruración siempre debe acompañarse de la carga de ensayo: en una capa poco profunda, una fuerza mayor hace que la huella atraviese la capa y lea parte del núcleo, y el número disminuye.
| Acero | Dureza superficial | Condición y fuente |
|---|---|---|
| 4140 (42CrMo4) | ≈ 600 a 700 HV | Intervalo según proceso y carga; en el baño de sales Durferrit mide 650 HV1, 500 HV10 y 450 HV30 (580 °C, 90 min); en el QPQ, cerca de 700 HV (Chen et al., 2025) |
| 4340 | ≈ 800 HV | Templado y revenido (bonificado) y nitrurado, capa recomendada de 0.30 a 0.60 mm (GGD Metals, hoja técnica del 4340) |
| H13 | ≈ 1,000 a 1,100 HV | Nitrurado por lo menos 50 °C por debajo del revenido (Villares Metals, VH13) |
| Nitralloy 135M | más de 1,000 HV (más de 65 HRC equivalente) | Nitruración gaseosa; ejemplo de 1,300 HV0.5 (Advanced Heat Treat Corp.) |
Una capa cementada de 58 a 62 HRC equivale a cerca de 650 a 750 HV: el 4140 nitrurado queda en el mismo intervalo, y el H13 y el Nitralloy, muy por encima (conversión y límites en dureza de los materiales).
El acero inoxidable se puede nitrurar, pero con una salvedad que cambia el resultado. A las temperaturas usuales de nitruración, el nitrógeno se combina con el cromo y precipita nitruro de cromo; el cromo sale de la solución, y es él el que forma la película pasiva del inoxidable. La superficie queda dura, pero pierde resistencia a la corrosión. Los procesos de nitruración a baja temperatura, realizados en general por plasma, forman una austenita expandida (fase S), dura y sin esa pérdida. Por eso "nitrurar para mejorar la corrosión" aplica al acero común con capa blanca y postoxidación, y no al inoxidable tratado en el intervalo usual.
Profundidad de nitruración (NHD) según la ISO 18203
La capa nitrurada no tiene una frontera visible, así que la profundidad se define por dureza. La NHD (nitriding hardness depth, profundidad de dureza de nitruración) es la distancia perpendicular desde la superficie hasta el punto en que la dureza es igual a la dureza del núcleo más 50 HV. La definición proviene de la ISO 18203, que reúne las profundidades de capas endurecidas (CHD en la cementación, SHD en el temple superficial y NHD en la nitruración) y sustituyó, entre otras, a la antigua DIN 50190-3. La edición vigente es la ISO 18203:2026, que sustituyó a la de 2016; la definición anterior se verificó en el texto de la edición de 2016, y no fue posible confirmar si la de 2026 modificó algún detalle.
El límite es relativo al núcleo, y no un valor fijo, porque la dureza del núcleo cambia con el acero y con el revenido previo, y lo que interesa es hasta dónde la nitruración elevó la dureza por encima de él. En la cementación es diferente: la CHD usa el valor absoluto de 550 HV, y aplicar ese número a una pieza nitrurada da una profundidad sin sentido. El perfil se mide con Vickers de baja fuerza o microdureza en una sección pulida; el procedimiento, la elección de la fuerza y el espaciamiento de las huellas están en ensayo de dureza.
La gráfica siguiente muestra un perfil ilustrativo de un 4140 templado, revenido a 600 °C y nitrurado por gas, medido en HV 0.2. La dureza parte de 690 HV a 0.06 mm de la superficie y baja hasta 350 HV en el núcleo. El límite es 350 + 50 = 400 HV, que queda entre las lecturas de 0.30 mm (425 HV) y 0.40 mm (378 HV); la interpolación lineal da NHD = 0.30 + (425 − 400)/(425 − 378) × 0.10 = 0.30 + 0.053 = 0.35 mm, registrada como NHD 400 HV 0.2 = 0.35 mm.
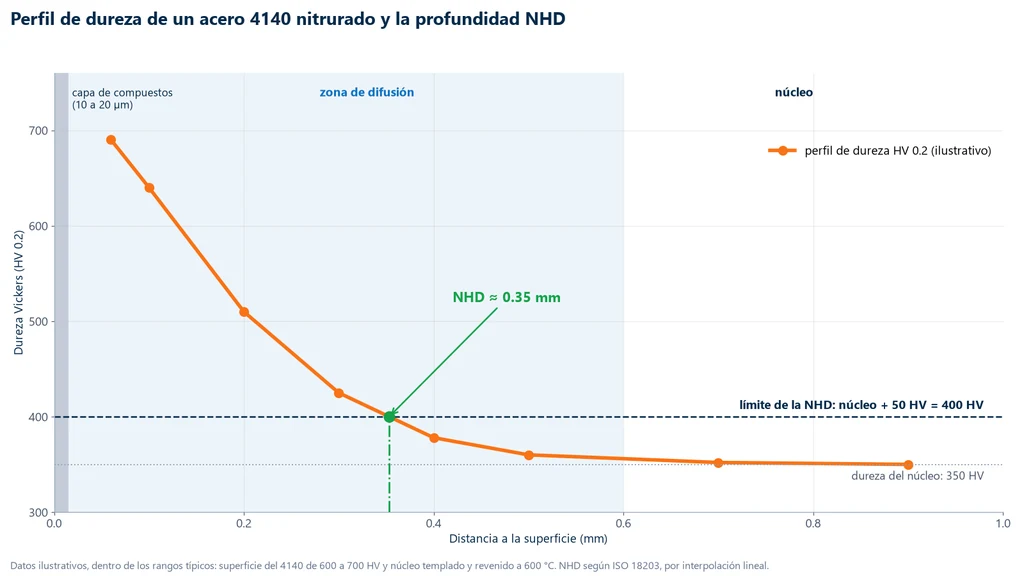
El perfil no detecta la capa blanca: la primera huella debe quedar por lo menos a 2.5 diagonales del borde, y la capa de 10 a 20 µm queda antes de ella. El espesor de la capa blanca se mide por separado, en el microscopio. Una especificación de pieza nitrurada incluye, por lo tanto, tres números: dureza superficial con la carga, NHD con el límite y la carga, y espesor de la capa blanca.
Fatiga y desgaste: por qué funciona la nitruración
El nitrógeno que entra en la zona de difusión expande la red cristalina de la superficie, pero el núcleo, que no cambió, impide esa expansión. El resultado es una capa con esfuerzo residual de compresión. Como las grietas de fatiga nacen casi siempre en la superficie y crecen bajo tracción, la compresión residual reduce la tracción efectiva en el ciclo de carga y retrasa la nucleación y el crecimiento de la grieta.
El efecto se midió en un acero 4140 tratado por QPQ (nitrocarburación en sal a 570 °C durante 2 h, con postoxidación), en ensayo de flexión rotativa. El esfuerzo residual de compresión llegó a cerca de −350 MPa justo debajo de la superficie, en una franja de cerca de 200 µm, con una capa de compuestos de 18 a 21 µm. El límite de fatiga subió de cerca de 400 MPa, en el acero solo revenido a 570 °C, a 800 a 825 MPa en las piezas tratadas (Chen et al., Materials, 2025, DOI 10.3390/ma18091995). El método para obtener la curva S-N y el límite de fatiga está en ensayo de fatiga.
En el desgaste, la capa blanca trabaja contra el gripado y la adhesión entre metales, y la zona de difusión sostiene la capa bajo carga.
Aplicaciones de la nitruración
La nitruración se elige cuando la pieza necesita al mismo tiempo superficie dura, resistencia a la fatiga y forma preservada. En la industria automotriz y de maquinaria se aplica en cigüeñales, ejes de transmisión, engranes y árboles de levas, que sufren carga cíclica y desgaste y no admiten la distorsión de un temple. En sistemas hidráulicos, los vástagos y las camisas de cilindros reciben nitrocarburación con postoxidación, por el desgaste y la corrosión.
En moldes y matrices, el H13 se nitrura contra la erosión y el desgaste en matrices de forja, de extrusión y de inyección. Las herramientas de acero rápido (M2) y de acero para trabajo en frío (D2) también se nitruran, a veces en tratamiento dúplex, con un recubrimiento aplicado sobre la capa nitrurada.
Cementación vs. nitruración
La cementación y la nitruración resuelven el mismo problema, superficie dura sobre núcleo tenaz, por caminos diferentes. La cementación trabaja en la austenita y depende del temple; la nitruración trabaja en la ferrita y prescinde del temple. De ahí salen las demás diferencias: temperatura, distorsión, profundidad y acero adecuado. La tabla reúne los criterios con los valores adoptados en el sitio:
| Criterio | Cementación | Nitruración |
|---|---|---|
| Elemento difundido | Carbono | Nitrógeno (y carbono, en la nitrocarburación) |
| Fase del acero en el proceso | Austenita | Ferrita (por debajo de Ac1 y del eutectoide Fe-N, 590 °C) |
| Temperatura | 900 a 930 °C (rango general de 850 a 1,000 °C) | Gaseosa 495 a 565 °C; plasma 430 a 595 °C; sal ≈ 570 a 580 °C |
| Después del tratamiento | Temple y revenido obligatorios | Solo enfriamiento lento; el temple y el revenido se hacen antes |
| Distorsión | Mayor, causada por el temple | Mínima; pequeño crecimiento previsible |
| Profundidad | Del orden de milímetros (≈ 1.8 mm en 8 h a 925 °C) | Zona de difusión de 0.1 a 0.6 mm; capa blanca de 10 a 20 µm |
| Dureza superficial | 58 a 62 HRC en el 8620 (≈ 650 a 750 HV) | ≈ 600 a 700 HV en el 4140; arriba de 1,000 HV en el H13 y en el Nitralloy |
| Criterio de profundidad (ISO 18203) | CHD: hasta 550 HV | NHD: hasta núcleo + 50 HV |
| Acero típico | Bajo carbono aleado (8620) | Aleado con Cr, Mo, Al y V (4140, 4340, H13, Nitralloy) |
| Tiempo típico | Horas (8 h dan ≈ 1.8 mm a 925 °C) | 10 a 130 h en la gaseosa; 1 a 2 h en la sal |
La elección se desprende de la tabla. La cementación es la opción para capa profunda bajo alta presión de contacto, como en engranes de gran tamaño, y en acero de bajo carbono, más barato. La nitruración es la opción cuando la pieza ya está maquinada y no puede deformarse, cuando mandan la fatiga y el desgaste y cuando el acero es aleado y ya fue bonificado (templado y revenido). La capa nitrurada es menos profunda, y hacerla más profunda cuesta caro en tiempo (ejercicio 2). Los cálculos de la profundidad cementada y el ciclo completo están en el artículo sobre cementación.
Defectos y desventajas de la nitruración
Los defectos de la nitruración aparecen casi todos en la metalografía y en el perfil de dureza, rara vez a simple vista. Los más comunes son estos:
- Capa blanca gruesa y frágil. Con un potencial de nitruración demasiado alto, la capa crece y se desprende bajo impacto o contacto. La corrección es bajar el KN, usar la segunda etapa del proceso Floe o nitrurar por plasma con poca o ninguna capa blanca.
- Porosidad en la capa ε. La parte externa de la capa de compuestos puede quedar porosa con potencial alto y en el baño de sal. Los poros retienen lubricante, lo que ayuda en el deslizamiento, pero perjudican la fatiga.
- Red de nitruros en el límite de grano. En esquinas vivas y con potencial alto, el nitrógeno en exceso precipita nitruros a lo largo de los límites de grano, en forma de red, y reduce la tenacidad de la capa.
- Núcleo ablandado por un revenido previo sin el margen de 50 °C; aparece como dureza de núcleo baja en el perfil.
- Capa poco profunda y ciclo largo. La nitruración no sustituye a la cementación cuando la carga de contacto pide capa profunda, y el ciclo gaseoso largo pesa en el costo.
- Pérdida de resistencia a la corrosión en el inoxidable nitrurado en el rango usual de temperatura, por el nitruro de cromo.
Cómo verifica el laboratorio la nitruración
Un lote nitrurado se aprueba con tres verificaciones, hechas en una pieza del lote o en una probeta testigo que acompañó la carga del horno. Biopdi fabrica los equipos de la preparación metalográfica y la máquina del ensayo de tracción:
- Metalografía de la capa. La muestra se corta sin calentar el borde en la cortadora metalográfica, se monta y se pule con el borde preservado en la pulidora metalográfica, se ataca con nital y se observa en el microscopio metalográfico, donde se miden el espesor de la capa blanca y la presencia de porosidad o de red de nitruros.
- Perfil de dureza en la misma sección, para la dureza superficial y la NHD, de acuerdo con el ensayo de dureza.
- Propiedades del núcleo mediante el ensayo de tracción (prueba de tensión) de una probeta testigo, templada, revenida y nitrurada junto con las piezas, en una máquina universal de ensayos. La resistencia a la tracción y el límite de fluencia muestran si el núcleo mantuvo la resistencia de diseño.
Ejercicios resueltos
1. Potencial de nitruración. La atmósfera de un horno tiene p(NH3) = 0.50 atm y p(H2) = 0.40 atm. ¿Cuál es el KN? Primero, p(H2)3/2 = 0.40 × √0.40 = 0.40 × 0.6325 = 0.2530. Entonces KN = 0.50 / 0.2530 = 1.98 atm−1/2. Si el objetivo es adelgazar la capa blanca en una segunda etapa, la atmósfera se ajusta a un KN menor, con menos amoniaco y más hidrógeno.
2. Tiempo para duplicar la capa. Un lote alcanza 0.20 mm de capa en 20 h. ¿En cuánto tiempo, a la misma temperatura y atmósfera, llegaría a 0.40 mm? Por la aproximación parabólica de la difusión, x es proporcional a √t, por lo tanto t2 = t1 × (x2/x1)² = 20 × (0.40/0.20)² = 20 × 4 = 80 h. Duplicar la profundidad cuesta cuatro veces el tiempo. Es una aproximación didáctica: en la práctica el crecimiento depende también del acero, del KN y de la precipitación de los nitruros.
3. Núcleo verificado en la máquina universal. Una probeta de 4140 con d0 = 10.0 mm, templada, revenida a 600 °C y nitrurada junto con el lote, se rompe con Fmáx = 86.0 kN. El área es A0 = π × 10.0² / 4 = 78.54 mm², y Rm = 86,000 / 78.54 = 1,095 MPa. El valor coincide con la referencia del 4140 en barra de 10 mm revenido a 600 °C (1,100 MPa, Lucefin 42CrMo4): el núcleo no se ablandó en el ciclo. Un valor mucho menor indicaría un revenido previo por debajo de la temperatura de nitruración. El ensayo sigue la ISO 6892-1 (ABNT NBR ISO 6892-1:2024 en Brasil).
Normas de la nitruración
No existe una norma ISO de proceso de nitruración; se normalizan la medición de la capa, los ensayos de verificación y, en el sector aeronáutico, el proceso mediante SAE:
| Norma | Aplicación | Edición |
|---|---|---|
| ISO 18203 | Espesor de capas endurecidas: NHD, CHD y SHD | 2026 (sustituyó a la de 2016) |
| ISO 6507-1 | Dureza Vickers, de baja fuerza y microdureza, usada en el perfil | 2023 |
| ABNT NBR ISO 6507-1 | Dureza Vickers (adopción brasileña) | 2026 |
| ISO 4545-1 | Dureza Knoop, alternativa para capas delgadas | 2023 |
| ASTM E384 | Dureza por microindentación | E384-22 |
| ISO 6892-1 y ABNT NBR ISO 6892-1 | Ensayo de tracción de la probeta testigo | 2019 y 2024 |
| SAE AMS2759/10 | Nitruración gaseosa automatizada controlada por el potencial de nitruración | revisión vigente de SAE |
La especificación del plano indica qué norma de medición aplica y cuáles son los límites de aceptación: dureza superficial con la carga, NHD con el límite y espesor máximo de la capa blanca.
Otros ensayos y referencias técnicas
Cementación del acero: qué es, tipos, temperatura, profundidad de capa y control
La cementación es el tratamiento termoquímico que enriquece con carbono la superficie de un acero de bajo carbono, en general entre 900 y 930 °C, antes del temple y el revenido. La pieza queda con una superficie de 58 a 62 HRC y un núcleo tenaz. Vea los tipos (gaseosa, sólida, líquida y al vacío), la fórmula de Harris para el tiempo (cerca de 0.63·√t mm a 925 °C), los aceros utilizados, la profundidad efectiva de capa a 550 HV según ISO 18203:2026, los defectos y ejercicios resueltos.
Sinterizado (sinterización): qué es, etapas de la metalurgia de polvos, temperatura, densidad y ensayos de piezas sinterizadas
El sinterizado es la consolidación de un polvo compactado por calentamiento por debajo de la fusión, en general a 70 a 85 % de la temperatura absoluta de fusión: la difusión forma cuellos entre las partículas y reduce la porosidad. No es un tratamiento térmico del acero en el sentido clásico. Acero sinterizado Fe-Cu-C: 1,120 a 1,150 °C durante 20 a 30 min y 6.8 a 7.2 g/cm³. Vea etapas, mecanismos, estadios, fase líquida, porosidad, ensayos según ISO 2738, ISO 3325 e ISO 2739 y ejercicios resueltos.
Normalizado del acero (tratamiento térmico): temperatura, enfriamiento al aire y diferencia con el recocido y el temple
El normalizado del acero es el tratamiento térmico en que el acero se calienta por encima de la temperatura crítica superior (Ac3, o Acm en el acero hipereutectoide), se mantiene hasta transformarse en austenita y se enfría al aire quieto. El resultado es un grano refinado y perlita fina, con más resistencia que en el recocido y mucha menos dureza que en el templado. En el acero 1045, se normaliza a cerca de 850 a 880 °C.
Revenido del acero: qué es, temperatura, curva de dureza y fragilidad por revenido
El revenido es el recalentamiento del acero templado por debajo de la temperatura crítica, en general entre 150 y 650 °C, para cambiar parte de la dureza de la martensita por tenacidad y aliviar los esfuerzos del temple. Vea lo que ocurre en la martensita, los rangos de temperatura, la curva de dureza e impacto del 4140, el parámetro de Hollomon-Jaffe, las dos fragilidades, los colores de revenido y cómo verificar el resultado.
Preguntas frecuentes
¿Qué es la nitruración?
Es un tratamiento termoquímico que difunde nitrógeno en la superficie del acero por debajo de la temperatura de austenitización, sin temple posterior. El nitrógeno forma nitruros de hierro y de elementos de aleación, y la superficie llega a cerca de 600 a 700 HV en el 4140 y a más de 1,000 HV en el H13 y en el Nitralloy.
¿Cuál es la temperatura de la nitruración?
Depende del proceso: de 495 a 565 °C en la nitruración gaseosa, típicamente cerca de 520 °C; de 430 a 595 °C en la nitruración por plasma; y cerca de 570 a 580 °C en el baño de sal. Todas quedan por debajo de la temperatura del revenido previo del acero y por debajo de Ac1.
¿Cuál es la profundidad de la nitruración?
La zona de difusión suele tener de 0.1 a 0.6 mm, siendo usuales 0.2 a 0.3 mm, y la capa blanca, de 10 a 20 µm. La profundidad de especificación es la NHD de la ISO 18203: la distancia hasta el punto en que la dureza es igual a la del núcleo más 50 HV.
¿Cuál es la diferencia entre cementación y nitruración?
La cementación difunde carbono en la austenita, alrededor de 900 a 930 °C, y exige temple y revenido después. La nitruración difunde nitrógeno en la ferrita, a cerca de 500 a 580 °C, sin temple, con distorsión mínima y capa menos profunda. La cementación sirve para capa profunda en acero de bajo carbono; la nitruración, para piezas maquinadas en acero aleado.
¿Cuáles son las desventajas de la nitruración?
Capa poco profunda, rara vez arriba de 0.6 mm; ciclos gaseosos largos, de 10 a más de 100 h; necesidad de acero aleado para dureza alta; capa blanca frágil cuando es gruesa; y pérdida de resistencia a la corrosión en el inoxidable nitrurado en el rango usual de temperatura.
¿Qué es la capa blanca de la nitruración?
Es la capa de compuestos en la superficie, formada por nitruros de hierro ε (Fe2−3N) y γ' (Fe4N), con cerca de 10 a 20 µm. Se ve blanca en el microscopio porque el nital no la ataca. Resiste el desgaste y la corrosión, pero se desprende cuando es demasiado gruesa.
¿Qué aceros se pueden nitrurar?
Los que tienen elementos formadores de nitruros, como aluminio, cromo, molibdeno y vanadio: 4140, 4340, H13, D2, M2 y los aceros Nitralloy. El acero al carbono común forma una capa frágil y poco dura, y suele recibir nitrocarburación. El inoxidable se nitrura, pero pierde resistencia a la corrosión si se trata en el rango usual.
¿Hay que templar la pieza después de la nitruración?
No. El temple y el revenido se hacen antes, con el revenido por encima de la temperatura de nitruración, de preferencia con un margen de al menos 50 °C. Después de la nitruración la pieza solo se enfría lentamente.
¿La nitruración mejora la resistencia a la fatiga?
Sí. La zona de difusión queda con esfuerzo residual de compresión, que retrasa la nucleación y el crecimiento de las grietas. En un 4140 tratado por QPQ, el esfuerzo residual llegó a cerca de −350 MPa y el límite de fatiga en flexión rotativa pasó de cerca de 400 a 800 a 825 MPa (Chen et al., 2025).
¿Cómo funciona la nitruración por plasma?
La pieza es el cátodo en una cámara con nitrógeno e hidrógeno a baja presión. La descarga luminiscente que se forma a su alrededor calienta la superficie y aporta el nitrógeno, entre 430 y 595 °C. El proceso permite controlar o eliminar la capa blanca y proteger regiones con máscara.
¿Cómo se verifica si la nitruración quedó bien?
Mediante la metalografía, que mide la capa blanca y busca porosidad y red de nitruros; mediante el perfil de dureza Vickers, que da la dureza superficial y la NHD; y mediante el ensayo de tracción de una probeta testigo, que confirma la resistencia del núcleo.