
La maleabilidad es la capacidad de un material, sobre todo un metal, de sufrir una gran deformación plástica bajo compresión (martillado, prensado o laminado) sin agrietarse, y de transformarse así en láminas u hojas delgadas. El oro es el metal más maleable: se convierte en hojas de alrededor de 0.1 µm.
La maleabilidad es hermana de la ductilidad: ambas indican cuánto se deforma un metal sin romperse, pero la maleabilidad se refiere a la compresión, que produce lámina, y la ductilidad a la tracción, que produce alambre. A diferencia de la ductilidad, la maleabilidad no tiene un índice normalizado: se evalúa con ensayos de conformado, como la compresión de cilindros, el doblado, la embutición de láminas y el aplastamiento de tubos. Este artículo parte de la definición, explica por qué los metales son maleables, compara los metales, muestra cómo se evalúa la maleabilidad en el laboratorio y termina con ejercicios resueltos. El conjunto de las propiedades está en propiedades mecánicas de los materiales.
Qué es la maleabilidad
Los glosarios de metalurgia llaman maleable al material que puede extenderse o conformarse por martillado o laminado sin romperse; la base CAMEO, del Museum of Fine Arts de Boston, añade que los metales maleables pueden laminarse o martillarse en láminas delgadas. La definición tiene tres partes, y cada una descarta un malentendido común.
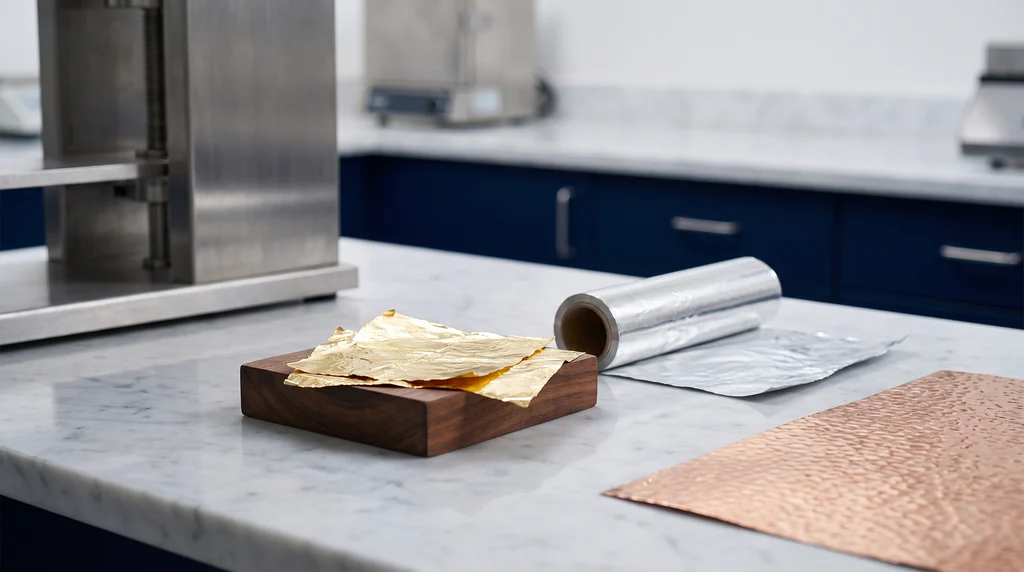
En la foto, hojas de oro sobre un bloque de madera, papel aluminio y una lámina delgada de cobre martillado: los tres muestran la maleabilidad, la capacidad de convertirse en lámina sin agrietarse.
La primera es el tipo de deformación. La deformación elástica desaparece cuando se retira la carga; la deformación plástica es permanente. La maleabilidad se refiere solo a la plástica: un hule que se aplasta y recupera su forma es elástico, no maleable. La deformación plástica de un metal comienza en el límite de fluencia, y la maleabilidad indica cuánta de ella acepta el material antes de agrietarse.
La segunda es el modo de carga. Martillar, prensar y laminar comprimen el metal: el espesor disminuye y el material fluye hacia los lados y hacia adelante. La tercera es el criterio de falla, la grieta, en el borde de la lámina o en la cara lateral de un cilindro comprimido. Por eso maleable no es sinónimo de blando: un metal suave y lleno de impurezas puede agrietarse pronto.
En las clases de química, la maleabilidad aparece explicada por el enlace metálico; es el mismo fenómeno visto desde el lado atómico, que se trata en la siguiente sección. En sentido figurado, la palabra significa flexibilidad. Técnicamente, es una propiedad física, más precisamente mecánica: se observa deformando el material, sin reacción química.
Por qué los metales son maleables
La explicación tiene tres niveles, del átomo al cristal, y juntos explican por qué el oro se convierte en hoja, el zinc se agrieta en frío y la cerámica se rompe.
Enlace metálico: el enlace se rehace
En un metal, los electrones externos están deslocalizados y forman una "nube" alrededor de los iones positivos. Este enlace no es direccional: cuando un plano de átomos se desliza sobre otro, el enlace se rehace con los nuevos vecinos y el material sigue entero. En las cerámicas, el enlace es iónico o covalente. Deslizar un plano de un cristal iónico pone frente a frente iones de la misma carga, y la repulsión abre una grieta; en el enlace covalente, deslizar significa romper enlaces direccionales. Por eso las cerámicas y los vidrios son frágiles a temperatura ambiente.
Dislocaciones: el deslizamiento ocurre poco a poco
Un plano completo de átomos no se desliza de una sola vez: la fuerza necesaria sería mucho mayor que la observada. El deslizamiento avanza mediante dislocaciones, defectos lineales del cristal que se mueven bajo esfuerzo y desplazan los átomos una fila a la vez, como una arruga que recorre una alfombra. Sin movimiento de dislocaciones no hay deformación plástica (Rethwisch, Universidad de Washington, 2009). Cuando se multiplican y se enredan, el metal se endurece y se vuelve más difícil de deformar: es la acritud (endurecimiento por deformación).
Sistemas de deslizamiento: la estructura cristalina decide
Las dislocaciones se mueven en los planos y direcciones más compactos del cristal. Cada par de plano y dirección es un sistema de deslizamiento, y cuantos más sistemas haya, más formas existen de acomodar la deformación. La estructura cúbica centrada en las caras (FCC) tiene 12 sistemas, de los cuales 5 son independientes, el mínimo para que un grano de un policristal cambie de forma libremente (DoITPoMS, Universidad de Cambridge). La hexagonal compacta (HCP) tiene solo 3 en el plano basal (MIT OpenCourseWare 3.40J, 2009), y por eso los metales HCP tienden a ser frágiles en frío. La tabla resume el efecto:
| Estructura | Sistemas principales | Ejemplos | Maleabilidad en frío |
|---|---|---|---|
| FCC | {111}⟨110⟩, 12 sistemas | oro, plata, cobre, aluminio, níquel, plomo | alta: encabezan la clasificación |
| BCC | {110}⟨111⟩, 12 sistemas (hasta 48 en el hierro α, sumando otros planos) | hierro α, tungsteno, molibdeno | intermedia: deslizamiento más difícil |
| HCP | {0001}⟨11−20⟩, 3 sistemas en el plano basal | zinc, magnesio, cadmio, titanio | baja; el titanio es la excepción |
Metales más maleables: clasificación y ejemplos
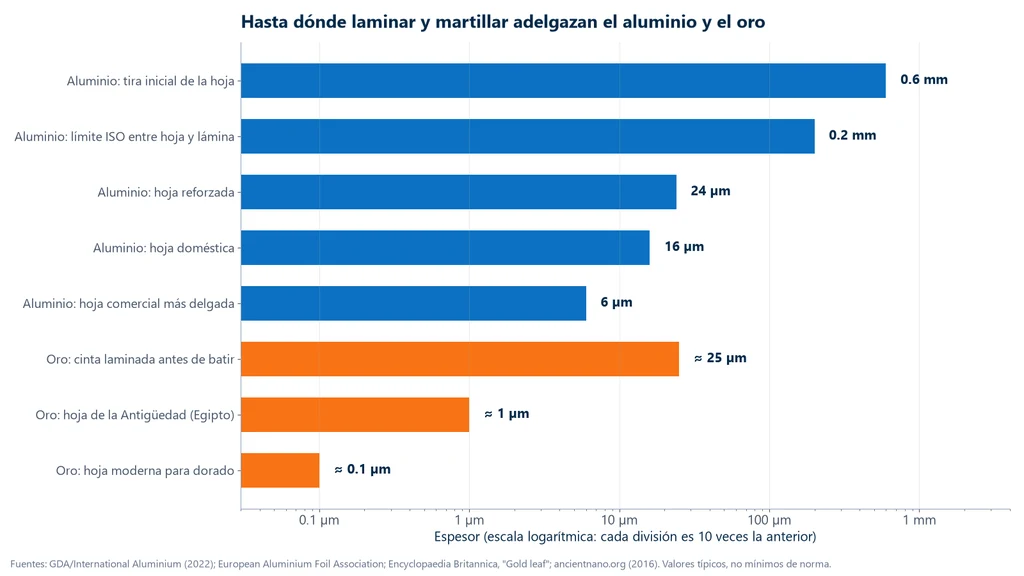
El oro es el metal más maleable, y en eso las fuentes coinciden. La hoja de oro para dorado tiene alrededor de 0.1 µm (Encyclopaedia Britannica, "Gold leaf"), tan delgada que deja pasar una luz verdosa. El proceso comienza con una cinta laminada de alrededor de 0.025 mm, que después se bate entre hojas de separación. La hoja del antiguo Egipto tenía alrededor de 1 µm (ancientnano.org, 2016).
Después del oro, el orden depende del proceso. No existe una unidad de maleabilidad, así que toda clasificación es cualitativa, y la base CAMEO registra dos listas distintas: una por martillado, de Mayer (1969), y otra por laminado, de Untracht (1968). La tabla muestra ambas lado a lado:
| Posición | Por martillado (Mayer, 1969) | Por laminado (Untracht, 1968) |
|---|---|---|
| 1 | oro | plomo |
| 2 | plata | estaño |
| 3 | aluminio | oro |
| 4 | cobre | plata |
| 5 | estaño | aluminio |
| 6 | platino | cobre |
| 7 | plomo | platino |
| 8 | zinc (en caliente) | no listado |
| 9 | acero dulce | no listado |
La diferencia entre las columnas es física: en el martillado cada golpe es localizado, y en el laminado la compresión es continua y los rodillos contienen el material, lo que favorece a metales muy blandos como el plomo y el estaño. Las clasificaciones sin fuente que ponen al plomo por debajo del hierro contradicen ambas listas.
El aluminio muestra lo que alcanza el laminado industrial. La hoja parte de una tira de 0.6 a 1.5 mm (GDA/International Aluminium, 2022) y llega a 6 µm en las más delgadas; por encima de 0.2 mm el producto ya es lámina o tira (European Aluminium Foil Association, EAFA). El papel aluminio doméstico tiene alrededor de 16 µm y el reforzado, 24 µm. Los más delgados se laminan en dos capas juntas, y por eso un lado sale brillante y el otro mate. La gráfica siguiente compara estos espesores con los del oro en una escala logarítmica, en la que cada división vale diez veces la anterior: de la tira al producto final, el aluminio se adelgaza 100 veces y el oro, alrededor de 250 veces.
El hierro y el acero requieren una salvedad. El hierro puro y el acero de bajo carbono son maleables y por eso se laminan en lámina y se estampan; el acero duro y el hierro fundido común, según la misma base CAMEO, no lo son.
Maleabilidad y ductilidad: la diferencia
Ambas propiedades nacen del mismo mecanismo, el deslizamiento por dislocaciones, y por eso suelen ir juntas: el oro es el metal más maleable y también el más dúctil. La diferencia está en el esfuerzo y en lo que pone fin a la deformación. Bajo tracción, la probeta se adelgaza en un punto, forma un cuello y se rompe ahí; esa inestabilidad, la estricción, termina pronto la deformación uniforme. Bajo compresión no hay estricción, y la grieta tarda en aparecer. Por eso un ensayo de compresión suele revelar más capacidad de deformación que uno de tracción del mismo metal.
El plomo separa ambas propiedades. Se lamina muy bien, pero no se trefila en alambre fino (trefilar es jalar el alambre a través de una hilera que lo adelgaza): con una resistencia a la tracción de 12 a 17 MPa en el plomo puro, el alambre se rompe bajo la propia fuerza de trefilado, y los tubos de plomo se fabrican por extrusión (Uddin, 2016). Decir que el plomo "no es dúctil" es una exageración; lo correcto es que es poco dúctil en el trefilado porque su resistencia es baja. La tabla resume la comparación:
| Aspecto | Maleabilidad | Ductilidad |
|---|---|---|
| Esfuerzo dominante | compresión: martillar, prensar, laminar | tracción: estirar, trefilar |
| Producto típico | lámina, hoja, chapa delgada | alambre, hilo |
| Cómo se mide | sin índice único; ensayos de conformado | alargamiento A y estricción Z en el ensayo de tracción |
| Lo que pone fin a la deformación | grieta lateral o de borde | estricción y rotura |
La ductilidad tiene una medida normalizada, el alargamiento después de la rotura A y la reducción de área Z, obtenidos en el ensayo de tracción (prueba de tensión) según la ISO 6892-1 (ABNT NBR ISO 6892-1:2024 en Brasil); las fórmulas y los valores por material están en el artículo de ductilidad. La tenacidad, otra propiedad vecina, es la energía absorbida hasta la fractura, y no una medida de conformado.
Cómo se cuantifica la deformación en el conformado
Como la maleabilidad no tiene unidad, lo que se mide es la deformación que el material soportó en un proceso o ensayo. Tres magnitudes bastan para casi todos los casos.
La reducción de espesor es la más intuitiva: r = (h0 − hf) / h0 × 100, en %, con h0 el espesor inicial y hf el final. Su problema es que no se suma entre pasadas: tres pasadas de 30 % no dan 90 %. La deformación verdadera, ε = ln(h0 / hf), resuelve esto: como el logaritmo de un producto es la suma de los logaritmos, las deformaciones verdaderas de pasadas sucesivas se suman. Ambas se convierten mediante r = 1 − e−ε. En el ensayo de compresión, con la altura del cilindro, se usa e = (hf − h0) / h0 y ε = ln(hf / h0), ambas negativas.
La conservación del volumen relaciona las dimensiones: en la deformación plástica el volumen prácticamente no cambia, así que h0·w0·L0 = hf·wf·Lf, con w el ancho y L la longitud. En una tira ancha, en la que el ancho casi no cambia, la longitud crece en la misma proporción en que disminuye el espesor. En un cilindro comprimido sin fricción, el diámetro crece hasta df = d0·√(h0 / hf), y el esfuerzo verdadero es la fuerza dividida entre esa área instantánea, σ = F / A. Es el formalismo estándar del conformado, reunido en el ASM Handbook Vol. 14A (2005).
Cómo se evalúa la maleabilidad en la práctica
A falta de un índice único, la industria evalúa la capacidad de deformarse sin agrietarse con ensayos que reproducen el conformado que sufrirá el material, y cada uno da un resultado propio. Los cuatro más usados se presentan a continuación, del más cercano al forjado al más cercano al estampado.
Compresión y recalcado de cilindros
En el ensayo de compresión de metales, según la ASTM E9-19 (reaprobada en 2025), un cilindro corto se comprime entre platos paralelos, el llamado recalcado, y la máquina registra la fuerza y el acortamiento. Sin estricción, la compresión amplía el intervalo de deformación útil, y la norma se aplica a procesos como el forjado y el laminado. Un metal dúctil no se rompe: la curva sube de forma continua, porque el material se endurece por deformación. Con fricción en los platos, las caras quedan sujetas y la zona media de la altura se abomba; es el abarrilamiento. La grieta aparece en la superficie lateral abombada, donde el esfuerzo circunferencial es de tracción, y la mayor reducción de altura sin grieta es el número del material. Lubricar los platos reduce la fricción, que la ASTM E9 señala como fuente de error junto con el pandeo.
Doblado
En el ensayo de doblado, según la ISO 7438:2020 o la ASTM E290-22, la probeta se dobla sobre un mandril de diámetro definido hasta un ángulo especificado, como 90° o 180°. La cara externa queda en tracción y la interna, en compresión; el resultado se aprueba si la cara convexa no se agrieta. Es el ensayo más usado en el control de láminas y varillas corrugadas. La ABNT NBR 6153 (la antigua norma brasileña de ensayo de doblado), que muchos textos todavía citan, fue cancelada en 2015 y sustituida por la ABNT NBR ISO 7438.
Embutición Erichsen
Para láminas delgadas, el ensayo de embutición (Erichsen), según la ISO 20482:2013, empuja un punzón esférico de 20 mm contra una lámina de 0.1 a 2 mm sujeta entre la matriz y el pisador, hasta la primera grieta. El resultado es la profundidad de la copa en ese instante, el índice Erichsen IE, en mm. El esfuerzo es de estirado biaxial, pero el ensayo responde cuánto conformado acepta la lámina. La ABNT NBR 5902 (la antigua norma brasileña de ensayo Erichsen) fue cancelada en 2011; la ABNT NBR 16281:2014 (norma brasileña) trata del método Erichsen modificado en láminas de 0.3 a 5.0 mm. El equivalente estadounidense, el ensayo Olsen de la ASTM E643-24, advierte que no hay una correlación precisa entre el resultado y la conformabilidad en producción.
Aplastamiento de tubos
En el aplastamiento, según la ISO 8492:2013, un anillo cortado del tubo se comprime entre platos paralelos hasta una distancia H especificada, y el tubo se aprueba si no se agrieta. La ASTM A370-26 también incluye este ensayo. La tabla resume los cuatro ensayos:
| Ensayo | Norma | Esfuerzo | Resultado |
|---|---|---|---|
| Compresión y recalcado | ASTM E9 | compresión axial | curva esfuerzo-deformación; mayor reducción de altura sin grieta |
| Doblado | ISO 7438, ASTM E290 | flexión (tracción afuera, compresión adentro) | aprobado o rechazado en el ángulo y el mandril |
| Embutición Erichsen | ISO 20482, ABNT NBR 16281 | estirado biaxial de la lámina | índice IE, en mm |
| Aplastamiento de tubo | ISO 8492, ASTM A370 | compresión diametral del anillo | aprobado si no se agrieta hasta la distancia H |
La dureza no entra en esta lista: mide la resistencia a la penetración, y no la capacidad de deformarse hasta agrietarse. Un metal duro tiende a ser menos maleable, pero no existe una conversión de una a la otra.
Qué aumenta o reduce la maleabilidad
La maleabilidad no es un número fijo del metal: depende de la temperatura, del estado del material, de la pureza y de la composición.
Temperatura. En general, calentar aumenta la maleabilidad: en el trabajo en caliente la fuerza necesaria baja y el grano se recristaliza, lo que elimina la acritud (endurecimiento por deformación) durante el conformado (Kapoor, Davis y Li, Steel Research International, 2024). Por eso los aceros y las aleaciones se laminan y forjan en caliente en las primeras etapas. El zinc es el caso extremo: frágil a temperatura ambiente y por encima de 150 °C, solo es trabajable entre 100 °C y 150 °C (HyperPhysics, Georgia State University). De ahí el "zinc en caliente" en la clasificación de Mayer.
Acritud y recocido. Cada pasada de laminación en frío multiplica las dislocaciones, y el metal se vuelve más duro y menos capaz de seguir deformándose. La hoja de aluminio sale de la laminación dura y frágil y se recuece al final para que vuelva a ser flexible (GDA, 2022). El recocido recristaliza el grano y devuelve la maleabilidad, y por eso las rutas en frío alternan pasadas y recocidos intermedios.
Impurezas. Pequeños contenidos de ciertos elementos causan fragilidad en caliente, el agrietamiento durante el conformado a alta temperatura. En el hierro, Cain (National Bureau of Standards, 1924) no observó fragilidad con azufre por debajo de 0.01 %; por encima de ese valor, el manganeso en alrededor de tres veces el contenido de azufre la prevenía, y de ahí el manganeso del acero. El cobre residual de la chatarra forma una fase líquida bajo la cascarilla, la capa de óxido de la superficie, por encima de unos 1,100 °C (Kapoor et al., 2024), y las trazas de plomo y bismuto fragilizan el acero inoxidable austenítico (Melford, 1980).
Carbono y tratamiento térmico. Cuanto más carbono, menor la conformabilidad del acero: el de bajo carbono es el de lámina y estampado, y el temple, que produce martensita dura, reduce todavía más la capacidad de deformarse. Las rutas de tratamiento térmico sirven, entre otras cosas, para devolver al acero la maleabilidad que el conformado necesita.
Hierro fundido maleable
"Hierro fundido maleable" es el nombre de un material, y no una afirmación de que sea maleable como el oro. Parte de un hierro fundido blanco, con el carbono en forma de cementita, dura y frágil. Un recocido largo, la maleabilización, descompone la cementita en nódulos irregulares de grafito, el "carbono revenido", en una matriz de ferrita o perlita. En el proceso americano, de corazón negro, el recocido empieza alrededor de 950 °C (Infomet); en el europeo, de corazón blanco, la pieza se descarbura en un medio oxidante.
La norma estadounidense es la ASTM A47/A47M-99(2022)e1: el grado 32510, o 22010 en el sistema métrico, exige como mínimo 340 MPa de resistencia a la tracción, 220 MPa de esfuerzo de fluencia y 10 % de alargamiento en 50 mm. Los tres primeros dígitos del grado son la fluencia mínima y los dos últimos, el alargamiento mínimo. Aun así, es un material para piezas fundidas, como conexiones y soportes, y no para laminarse en lámina.
Aplicaciones de la maleabilidad en la industria
Todo conformado por compresión depende de la maleabilidad: la laminación de láminas y hojas para empaque y latas, el forjado de piezas de acero, la acuñación de monedas, la orfebrería y el dorado con hoja de oro, las láminas dobladas y perfiladas de la construcción y las fachadas de zinc-titanio, aleación que se usa porque el zinc puro es demasiado frágil para esos procesos. En todos los casos, la pregunta de ingeniería es cuánto acepta deformarse el material, a esa temperatura y en ese proceso, antes de agrietarse.
Ejercicios resueltos
Los cinco ejercicios usan las magnitudes de la sección sobre cómo se cuantifica la deformación: tres de laminación, uno de hoja de oro y uno de compresión en la máquina universal.
Ejercicio 1: reducción en una pasada de laminación
Una lámina de cobre de 3.0 mm pasa por el laminador y sale con 2.0 mm, con un ancho prácticamente constante. Calcule la reducción, la deformación verdadera y el aumento de longitud.
- Reducción: r = (3.0 − 2.0) / 3.0 × 100 = 33.3 %.
- Deformación verdadera: ε = ln(3.0 / 2.0) = ln 1.5 = 0.405.
- Volumen y ancho constantes: Lf / L0 = h0 / hf = 1.5, es decir, la lámina queda 50 % más larga.
Ejercicio 2: tres pasadas de 30 %
Una tira recibe tres pasadas, cada una con 30 % de reducción. ¿Cuál es la reducción total?
- Cada pasada deja el 70 % del espesor: hf / h0 = 0.70³ = 0.343.
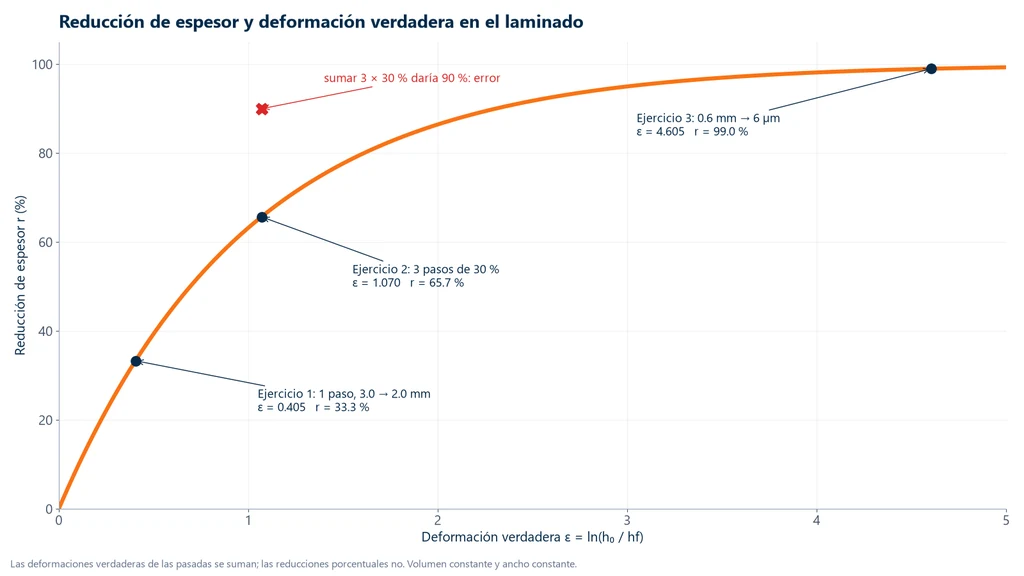
- Reducción total: 1 − 0.343 = 65.7 %, y no 90 %.
- Comprobación: 3 × ln(1 / 0.70) = 3 × 0.357 = 1.070, igual a ln(1 / 0.343) = 1.070.
Ejercicio 3: de la tira a la hoja de aluminio
La hoja de aluminio (papel aluminio) parte de una tira de 0.6 mm (GDA, 2022) y llega a 6 µm (EAFA). Calcule la reducción, la deformación verdadera y el aumento de longitud.
- Reducción: (600 − 6) / 600 = 99 %.
- Deformación verdadera: ε = ln(600 / 6) = ln 100 = 4.61.
- Con ancho constante, la longitud se multiplica por 100: 1 m de tira se convierte en 100 m de hoja.
La gráfica de abajo coloca los tres ejercicios en la curva que relaciona la reducción con la deformación verdadera. Muestra por qué la suma de las reducciones engaña: la curva se aplana cerca de 100 %, y cada punto porcentual adicional cuesta cada vez más deformación.
Ejercicio 4: cuánto cubre 1 g de oro
Con una densidad del oro de 19.3 g/cm³ (Clarke, 2005) y una hoja de alrededor de 0.1 µm (Britannica), ¿qué área cubre 1 g de oro?
- Volumen: V = 1 / 19.3 = 0.0518 cm³.
- Espesor: t = 0.1 µm = 1 × 10⁻⁵ cm.
- Área: A = V / t = 5,181 cm², alrededor de 0.52 m².
La frase popular "1 g de oro cubre 1 m²" supone una hoja de alrededor de 0.05 µm: el orden de magnitud es correcto, pero el área depende del espesor.
Ejercicio 5: recalcado de un cilindro en la máquina universal
Cilindro de aluminio 6061 recocido, con d0 = 10.0 mm y h0 = 20.0 mm, comprimido entre platos lubricados hasta hf = 10.0 mm. Al final, la celda de carga indica F = 30 kN (valor hipotético, para el cálculo). Suponiendo volumen constante y sin abarrilamiento, calcule las deformaciones y el esfuerzo verdadero.
- Deformación de ingeniería: e = (10 − 20) / 20 = −50 %; verdadera: ε = ln(10 / 20) = −0.693.
- Diámetro final: df = 10.0 × √(20 / 10) = 14.14 mm; área A = π × 14.14² / 4 = 157.1 mm².
- Esfuerzo verdadero: σ = 30,000 / 157.1 = 191 MPa.
- Comprobación: con los parámetros de endurecimiento por deformación de la aleación 6061-O en Kalpakjian y Schmid (K = 205 MPa, n = 0.20), σ = 205 × 0.6930.20 = 190 MPa.
Si la superficie lateral no se agrietó, el material soporta 50 % de reducción de altura en frío en esas condiciones, y con 30 kN el ensayo cabe en una máquina de 50 kN.
Errores comunes sobre la maleabilidad
Cuatro confusiones aparecen con frecuencia en textos y exámenes:
- Llamar maleable a lo que es elástico. Los elastómeros se deforman y regresan: es deformación elástica. Los vidrios y las cerámicas, incluidas las odontológicas, son frágiles a temperatura ambiente.
- Usar la dureza como medida de la maleabilidad. La dureza mide la resistencia a la penetración; la maleabilidad se evalúa deformando hasta la grieta.
- Decir que el plomo es frágil en tracción. Tiene baja resistencia y se deforma mucho antes de romperse; frágil es lo que se rompe casi sin deformarse.
- Tratar la ductilidad como un caso particular de la maleabilidad. Son propiedades paralelas, bajo esfuerzos diferentes.
Normas para evaluar la maleabilidad
Como no existe un ensayo único, las normas aplicables son las de los ensayos de conformado y la del hierro fundido maleable. La tabla reúne las citadas en este artículo, con la edición vigente:
| Norma | Qué trata | Edición |
|---|---|---|
| ASTM E9 | compresión de metales a temperatura ambiente | E9-19 (reaprobada en 2025) |
| ISO 7438 | doblado de materiales metálicos | 2020 |
| ABNT NBR ISO 7438 | adopción brasileña de la ISO 7438, doblado de materiales metálicos (sustituyó a la NBR 6153, cancelada en 2015) | 2022 |
| ASTM E290 | doblado para ductilidad | E290-22 |
| ISO 20482 | embutición Erichsen en láminas y tiras de 0.1 a 2 mm | 2013 |
| ABNT NBR 16281 | norma brasileña de Erichsen modificado en láminas de 0.3 a 5.0 mm (la NBR 5902 se canceló en 2011) | 2014 |
| ASTM E643 | ensayo Olsen de láminas (ball punch deformation) | E643-24 |
| ISO 8492 | aplastamiento de tubos | 2013 |
| ASTM A370 | ensayos mecánicos de productos de acero, incluido el aplastamiento de tubos | A370-26 |
| ASTM A47/A47M | piezas de hierro fundido maleable ferrítico | A47/A47M-99(2022)e1 |
| ABNT NBR ISO 6892-1 | adopción brasileña de la ISO 6892-1, tracción de metales: mide A y Z, la ductilidad | 2024 |
| ISO 6892-1 y ASTM E8/E8M | tracción de metales | 2019 y E8/E8M-25 |
Máquina para evaluar la maleabilidad
Los ensayos que le dan un número a la maleabilidad requieren una máquina que comprima la probeta con velocidad controlada y registre fuerza y desplazamiento. La máquina universal Biopdi de la línea M2 es electromecánica y recibe platos de compresión en lugar de las mordazas; en las grandes deformaciones del recalcado, la deformación se obtiene del desplazamiento del travesaño, con corrección de la rigidez de la máquina, y el software BioLab traza la curva. El panel de abajo muestra la máquina, la función de cada parte en el ensayo y los platos de compresión.
La máquina universal en el ensayo de compresión
La línea M2 tiene modelos de una columna, de 200 N a 10 kN, y de dos columnas, de 5 kN a 1,000 kN. En el recalcado de un cilindro, cada parte de la máquina tiene una función:

- Travesaño móvil acerca los platos y acorta el cilindro a la velocidad de la norma
- Celda de carga mide la fuerza durante todo el recalcado, clase 1
- Platos de compresión planos y paralelos, lubricados para reducir el abarrilamiento
- Deformación por el desplazamiento del travesaño, con corrección de la rigidez
- Software BioLab curva fuerza × desplazamiento, esfuerzo y deformación verdaderos e informe
- Panel y paro de emergencia posiciona y detiene el ensayo
Dispositivos para el ensayo de compresión
Para el recalcado de cilindros y el aplastamiento entre platos, el dispositivo se monta en la misma máquina:
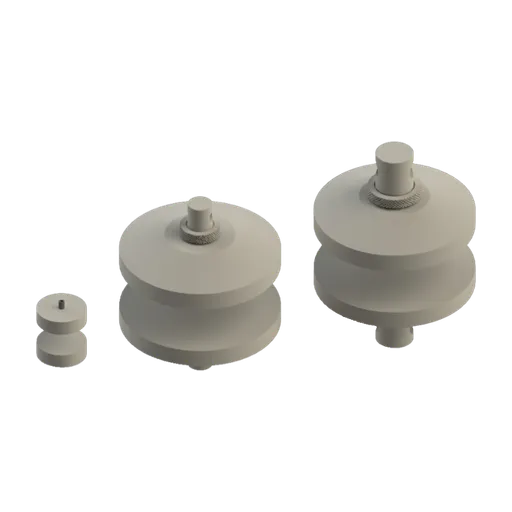
Para láminas delgadas, cintas de cobre y aluminio y cilindros pequeños como el del ejercicio 5, el rango indicado es el de la máquina universal de 5 a 50 kN (MBIOII-50-M2). El recalcado de cilindros de acero y el aplastamiento de tubos más grandes requieren 100 kN o más, como la MBIOII-200-M2; para rutinas dedicadas de compresión está la prensa eléctrica e hidráulica. El dispositivo de doblado (ISO 5173:2023) forma parte de la línea M2; los dispositivos de embutición o aplastamiento para una aplicación específica se evalúan bajo consulta, mediante la solicitud de cotización. Las demás capacidades están en la página de la máquina universal de ensayos.
Otros ensayos y referencias técnicas
Acritud (endurecimiento por deformación): qué es, mecanismo, ley de Hollomon (exponente n), recocido y cómo medirla
La acritud, o endurecimiento por deformación, es el endurecimiento de un metal por deformación plástica en frío: aumentan la fluencia, la resistencia y la dureza, disminuye la ductilidad y el módulo de elasticidad no cambia. Vea el mecanismo de las dislocaciones, el porcentaje de trabajo en frío (%TF), la ley de Hollomon y el exponente n, la medición según ISO 10275 y ASTM E646, el recocido y ejercicios resueltos.
Deformación plástica: qué es, mecanismo, fórmulas, conformado de metales y ejercicios
La deformación plástica es el cambio de forma permanente que queda en el material después de retirar la carga. En los metales comienza en el límite de fluencia y ocurre por el movimiento de dislocaciones. Vea el mecanismo, las fórmulas (εp = ε − σ/E y deformación verdadera), el conformado en frío y en caliente, cómo medirla en el ensayo de tracción (prueba de tensión) y ejercicios resueltos.
Ley de Hooke: fórmula, gráfica y ejercicios resueltos
Ley de Hooke: F = k·x en el resorte, σ = E·ε en los materiales y la forma generalizada en 3D. Fórmula, gráfica, experimento, 7 ejercicios resueltos y simulador.
Límite de proporcionalidad: qué es, diferencia con el límite elástico y la fluencia, y cómo medirlo
En resistencia de materiales, el límite de proporcionalidad es el mayor esfuerzo en el que el esfuerzo y la deformación todavía son proporcionales: el fin del tramo recto de la curva y de la ley de Hooke. Vea la definición de la ASTM E6, la diferencia con el límite elástico y el Rp0.2, cómo medirlo con extensómetro y ejercicios resueltos.
Preguntas frecuentes
¿Qué es la maleabilidad?
Es la capacidad de un material, sobre todo de un metal, de sufrir una gran deformación plástica bajo compresión, al ser martillado, prensado o laminado, sin agrietarse, hasta convertirse en lámina u hoja. La deformación es permanente; la que desaparece al retirar la carga es elástica y no cuenta.
¿Cuál es el metal más maleable?
El oro, que puede batirse hasta obtener hojas de unos 0.1 µm (Britannica). En el orden por martillado le siguen la plata, el aluminio y el cobre (Mayer, 1969, citado por el Museum of Fine Arts de Boston).
¿Cuáles son los principales materiales maleables?
Oro, plata, aluminio, cobre, estaño, platino, plomo y el acero de bajo carbono. No son maleables a temperatura ambiente el hierro fundido común, el acero templado, el vidrio, las cerámicas y el zinc en frío.
¿Cuál es la diferencia entre maleabilidad y ductilidad?
La maleabilidad es deformarse bajo compresión, hasta convertirse en lámina; la ductilidad es deformarse bajo tracción, hasta convertirse en alambre, y tiene una medida normalizada: el alargamiento A y la estricción Z. El plomo muestra la diferencia: se lamina muy bien, pero se trefila mal, porque su resistencia es de solo 12 a 17 MPa.
¿Por qué los metales son maleables?
Porque el enlace metálico no es direccional: cuando los planos de átomos se deslizan por el movimiento de dislocaciones, los enlaces se rehacen con los nuevos vecinos. Los metales cúbicos centrados en las caras, con 12 sistemas de deslizamiento, encabezan la lista.
¿Cómo se mide la maleabilidad?
No existe un índice de maleabilidad en las normas. Se usan la compresión y el recalcado (ASTM E9), el doblado (ISO 7438, ASTM E290), la embutición Erichsen (ISO 20482) y el aplastamiento de tubos (ISO 8492), cada uno con su propio resultado.
¿Todos los metales son maleables?
No. Los metales hexagonales compactos, como el zinc y el magnesio, son poco maleables en frío, y el hierro fundido gris y el acero templado se agrietan antes de deformarse de manera apreciable.
¿Cuáles son los límites de la maleabilidad de un material?
El límite es la grieta: en el borde de la lámina, en la cara lateral del cilindro comprimido o en la cara externa del doblez. Aparece antes con endurecimiento por deformación (acritud) acumulado, con impurezas como azufre, cobre, plomo y bismuto, y fuera del intervalo de temperatura adecuado; el recocido devuelve la maleabilidad.
¿La temperatura cambia la maleabilidad?
La cambia mucho. En general, calentar facilita el conformado, porque la fuerza disminuye y el grano se recristaliza. El zinc solo es trabajable entre 100 °C y 150 °C (HyperPhysics).
¿Qué es el hierro fundido maleable?
Es un hierro fundido blanco que pasa por un recocido largo, el maleabilizado, en el que el carbono se transforma en nódulos de grafito. La ASTM A47, en el grado 22010, exige como mínimo 340 MPa de resistencia a la tracción, 220 MPa de límite de fluencia y 10 % de alargamiento.
¿El acero es maleable?
El acero de bajo carbono sí lo es, y por eso se lamina en lámina y se estampa. Con más carbono o después del temple, pierde conformabilidad.
¿Cuáles son las aplicaciones prácticas de la maleabilidad?
Laminación de láminas y hojas, forja, acuñación de monedas, orfebrería, dorado con hoja de oro, láminas dobladas y perfiladas en la construcción y fachadas de zinc-titanio.