
El tratamiento térmico es el calentamiento y el enfriamiento controlados de un metal en estado sólido para cambiar su microestructura y, con ella, la dureza, la resistencia mecánica y la tenacidad, sin cambiar la forma de la pieza. El resultado depende de tres variables: la temperatura de calentamiento, el tiempo a esa temperatura y la velocidad de enfriamiento.
En el acero, la referencia de todo es el diagrama hierro-carbono, con la transformación eutectoide a 727 °C y 0.77 % de carbono, y las curvas TTT y CCT, que muestran lo que produce la velocidad de enfriamiento. Este artículo reúne esos fundamentos, organiza los tratamientos en familias y muestra cómo elegir el proceso y verificar el resultado. Cada tratamiento tiene su propio artículo, indicado en la sección correspondiente.
Qué es el tratamiento térmico y para qué sirve
Un tratamiento térmico no funde el metal ni cambia a propósito la geometría de la pieza: cambia el arreglo interno, es decir, qué fases existen, en qué proporción, con qué forma y con qué tamaño de grano. Callister y Rethwisch (Ciência e Engenharia de Materiais, cap. 10 y 11) y Chiaverini (Tratamentos Térmicos das Ligas Metálicas, ABM) tratan el tema de esta forma: la microestructura gobierna las propiedades, y el ciclo térmico gobierna la microestructura.
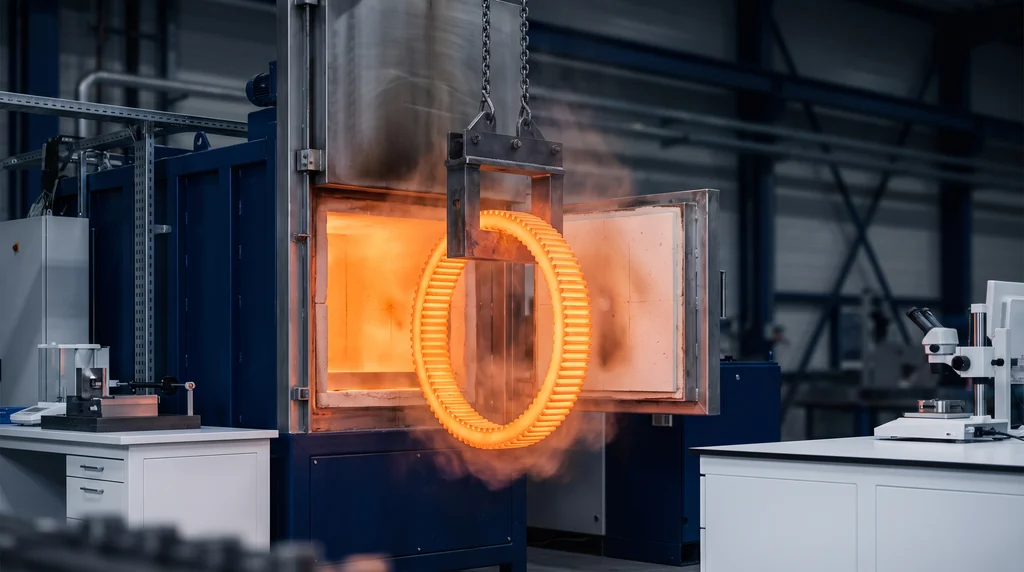
En la foto, una corona de acero al rojo vivo sale del horno: el tratamiento térmico combina la temperatura de calentamiento, el tiempo a esa temperatura y la velocidad de enfriamiento que viene después.
Los objetivos prácticos son ablandar el material para maquinarlo o conformarlo, o para eliminar la acritud (endurecimiento por deformación) de una deformación en frío; aliviar los esfuerzos residuales de soldadura, forja o maquinado pesado; refinar el grano de piezas forjadas; endurecer la pieza completa o solo la superficie; y ajustar la combinación entre resistencia y tenacidad. El efecto es grande. En el acero 4140, el límite de fluencia va de 417 MPa en estado recocido a 1,570 MPa después de templado en aceite y revenido a 315 °C, según la tabla de Callister (7.ª ed., Apéndice B). Con la misma composición, la fluencia casi se cuadruplica. Las propiedades involucradas se explican en propiedades mecánicas de los materiales.
Las tres etapas: calentamiento, permanencia y enfriamiento
Todo ciclo de tratamiento térmico tiene tres etapas, y cada una cumple una función:
- Calentamiento hasta la temperatura definida para el tratamiento. En piezas grandes o complejas, calentar rápido crea una diferencia de temperatura entre la superficie y el núcleo, y la dilatación desigual puede agrietar la pieza.
- Permanencia, también llamada mantenimiento o igualación: la pieza se mantiene a la temperatura hasta que el núcleo alcanza a la superficie y las transformaciones se completan. Poco tiempo deja la transformación incompleta; demasiado tiempo hace crecer el grano y descarbura la superficie.
- Enfriamiento en el medio elegido. Es la etapa que más diferencia los tratamientos del acero: la misma pieza, calentada a la misma temperatura, sale blanda si se enfría en el horno y dura si se sumerge en agua.
Los medios de enfriamiento, del más lento al más rápido, son el horno apagado, el aire quieto o forzado, los baños de sal o de metal fundido, el aceite, las soluciones de polímero, el agua y la salmuera. La agitación del medio aumenta la severidad del enfriamiento, porque rompe la capa de vapor que se forma alrededor de la pieza caliente. La tabla resume el uso típico de cada medio; la severidad medida de cada uno, con el factor H de Grossmann, está en el artículo sobre el temple.
| Medio | Velocidad relativa | Uso típico |
|---|---|---|
| Horno apagado | muy lenta | recocido total |
| Aire quieto o forzado | lenta | normalizado; temple de aceros muy aleados (D2, H13) |
| Baño de sal caliente | controlada | austemplado y martemplado |
| Aceite y polímero | rápida | temple de aceros aleados (4140, 4340) |
| Agua y salmuera | muy rápida | temple de aceros al carbono (1045) y del aluminio solubilizado |
Diagrama hierro-carbono simplificado
El diagrama hierro-carbono es el mapa de las fases que forma el acero en equilibrio, es decir, con calentamiento y enfriamiento lo bastante lentos para que cada transformación se complete. En el eje horizontal está el contenido de carbono, en porcentaje en masa; en el vertical, la temperatura. En la práctica se usa el diagrama metaestable hierro-cementita (Fe-Fe3C), porque en los aceros comunes el carbono queda en forma de cementita y no de grafito.
Fases y puntos del diagrama
Cuatro constituyentes aparecen en la parte de los aceros:
- Ferrita (α): hierro con estructura cúbica centrada en el cuerpo, blando y dúctil. Disuelve muy poco carbono: como máximo 0.022 % a 727 °C, y cerca de 0.008 % a temperatura ambiente (Chiaverini).
- Austenita (γ): hierro con estructura cúbica centrada en las caras, estable a alta temperatura. Disuelve hasta 2.11 % de carbono, a 1,148 °C. Es el punto de partida de casi todos los tratamientos del acero: calentar para austenitizar es el primer paso del temple, del normalizado y del recocido total.
- Cementita (Fe3C): carburo de hierro con cerca de 6.7 % de carbono en masa (valor que se obtiene de la propia fórmula Fe3C; Callister adopta 6.70 %). Es dura y frágil.
- Perlita: no es una fase, sino una mezcla de láminas alternadas de ferrita y cementita, que se forma cuando la austenita con 0.77 % de carbono se enfría por debajo de 727 °C.
Estos números siguen la evaluación adoptada por Chiaverini y por ASM (Verhoeven, Steel Metallurgy for the Non-Metallurgist): eutectoide a 727 °C y 0.77 % C, eutéctico a 1,148 °C y 4.3 % C. Callister usa una evaluación ligeramente distinta, con 0.76 %, 2.14 % y 1,147 °C; la diferencia queda dentro de la incertidumbre experimental. El límite de 2.11 % de carbono separa, por convención, los aceros (por debajo) de las fundiciones de hierro (por encima). La tabla reúne los puntos:
| Punto | Carbono | Temperatura | Qué ocurre |
|---|---|---|---|
| Hierro puro | 0 % | 912 °C | α → γ en el calentamiento (Callister) |
| Máximo en la ferrita | 0.022 % | 727 °C | solubilidad máxima de C en la ferrita |
| Eutectoide | 0.77 % | 727 °C | γ → α + Fe3C (perlita) |
| Máximo en la austenita | 2.11 % | 1,148 °C | límite convencional entre acero y fundición de hierro |
| Eutéctico | 4.3 % | 1,148 °C | líquido → γ + Fe3C (ledeburita), región de las fundiciones de hierro |
Líneas críticas A1, A3 y Acm
Tres líneas del diagrama definen las temperaturas de trabajo de los tratamientos. La A1 es la horizontal a 727 °C: por debajo de ella no existe austenita en equilibrio. La A3 es la frontera entre la austenita y el campo ferrita más austenita, y baja de 912 °C en el hierro puro hasta 727 °C en el eutectoide. La Acm es la frontera entre la austenita y el campo austenita más cementita, y sube del eutectoide hasta 1,148 °C en 2.11 % C.
El acero con menos de 0.77 % C es hipoeutectoide: enfriado lentamente, forma ferrita en los límites de grano y después perlita. El acero con más de 0.77 % C es hipereutectoide: forma primero cementita en los límites y después perlita. El diagrama de abajo muestra las tres líneas, el punto eutectoide, las posiciones de los aceros 1020, 1045 y 52100 y los rangos en que se hace cada tratamiento: la austenitización para recocido total y temple justo por encima de A3 (o de A1, en el hipereutectoide), el normalizado un poco más arriba y los tratamientos subcríticos por debajo de A1.
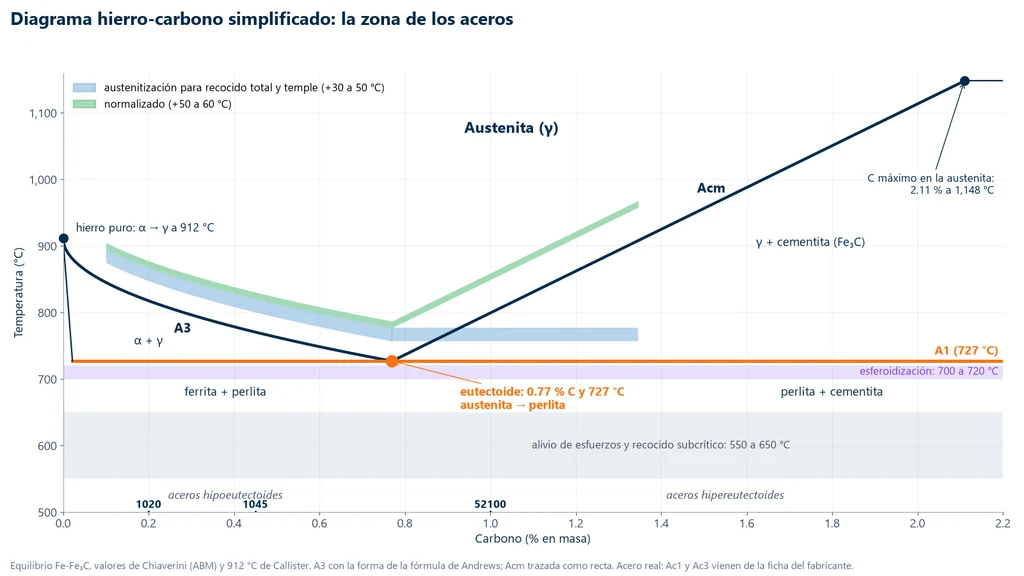
Las líneas de equilibrio se llaman Ae1, Ae3 y Aecm. En la pieza real, la transformación ocurre un poco más arriba en el calentamiento (Ac, del francés chauffage) y un poco más abajo en el enfriamiento (Ar, de refroidissement). Los elementos de aleación también desplazan las líneas: según la fórmula de Andrews (1965), el cromo y el silicio elevan Ac1, y el manganeso y el níquel la bajan. Por eso 727 °C es el valor del sistema hierro-carbono, y las temperaturas de trabajo de cada acero se toman de la ficha del fabricante. La tabla presenta valores aproximados de fichas técnicas (Lucefin, para los equivalentes europeos), medidos en el calentamiento:
| Acero | Ac1 (°C) | Ac3 o Acm (°C) |
|---|---|---|
| 1020 | 730 | 840 |
| 1045 | 735 | 780 |
| 4140 | 745 | 790 |
| 4340 | 725 | 770 |
| 52100 | 750 | Acm ≈ 850 |
Lo que el diagrama no muestra
El diagrama solo es válido para el equilibrio. Indica qué fases existen a cada temperatura cuando hay tiempo para la difusión del carbono, pero no dice cuánto tarda cada transformación ni qué ocurre cuando el enfriamiento es rápido. La martensita, constituyente del temple, no aparece en él porque es metaestable: se forma precisamente cuando el carbono no tiene tiempo de salir de la austenita. Para predecir el resultado de un enfriamiento real se usan las curvas TTT y CCT.
Curvas TTT y CCT: el efecto de la velocidad de enfriamiento
Las curvas de transformación agregan el tiempo al mapa. La curva TTT (tiempo, temperatura, transformación) se obtiene de forma isotérmica: la muestra austenitizada se lleva rápidamente a una temperatura por debajo de A1, se mantiene ahí, y se mide el tiempo de inicio y de fin de la transformación de la austenita. Repetido a varias temperaturas, el ensayo dibuja curvas en forma de C, con el tiempo en escala logarítmica.
La "nariz" de la C es la temperatura a la que la transformación empieza más pronto. Por encima de ella, la austenita se convierte en perlita: gruesa cerca de A1, donde la difusión es fácil y hay poca fuerza motriz, y fina cerca de la nariz. Por debajo de la nariz y por encima de la línea Ms se forma bainita, una mezcla de ferrita y carburos muy finos. Por debajo de Ms la austenita se convierte en martensita, sin difusión, por un cizallamiento de la red cristalina; la cantidad formada depende de la temperatura alcanzada y no del tiempo, y la transformación termina en la línea Mf. La Ms baja con el carbono y con la aleación: cerca de 440 °C en el 1020, 350 °C en el 1045, 335 °C en el 4140 y 300 °C en el 4340; en el 52100, de 220 a 300 °C, según el carbono que disuelva la austenitización (fichas Lucefin y Ovako).
Sin embargo, una pieza real no se mantiene a temperatura constante: se enfría de forma continua. La curva CCT (transformación en enfriamiento continuo) es la versión para ese caso y está desplazada hacia tiempos mayores y temperaturas menores que la TTT. En ella aparece la velocidad crítica de enfriamiento: la menor velocidad que pasa a la izquierda de la nariz y lleva toda la austenita a martensita. El esquema de abajo pone las dos curvas de un acero eutectoide en la misma gráfica, con cuatro enfriamientos continuos (horno, aire, velocidad crítica y agua) y la trayectoria isotérmica de un austemplado. Es un esquema cualitativo, sin escala: los tiempos y temperaturas de cada acero vienen del diagrama publicado para él.
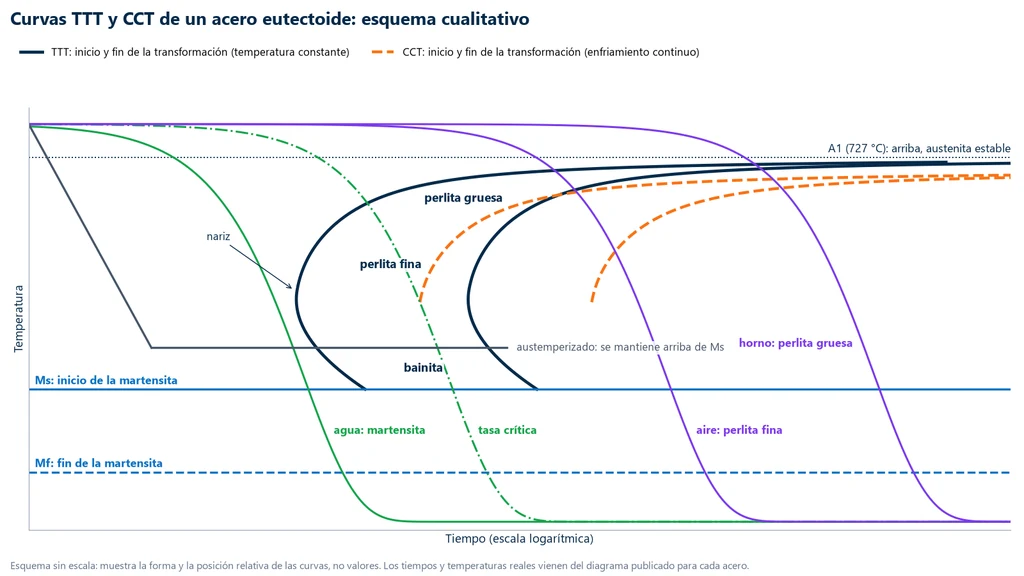
La regla que sale de la gráfica: cuanto más rápido el enfriamiento, más fina y más dura la microestructura, hasta llegar a la martensita. En el acero al carbono eutectoide, el enfriamiento continuo no forma bainita en cantidad apreciable; se obtiene por la trayectoria isotérmica, que es el austemplado.
Elementos de aleación y templabilidad
El cromo, el molibdeno, el níquel y el manganeso retrasan la formación de perlita y empujan las curvas hacia la derecha. La velocidad crítica baja, y el acero forma martensita con un enfriamiento más suave y a mayor profundidad. Esta capacidad se llama templabilidad. Por ella el 4140 templa en aceite, mientras que el 1045, acero al carbono, necesita agua, y aun así solo endurece por completo en secciones pequeñas.
La templabilidad se mide con el ensayo Jominy, de la ASTM A255: una barra de 1 pulgada (25.4 mm) de diámetro, austenitizada, recibe un chorro de agua solo en un extremo, y la dureza se mide a lo largo de su longitud. La curva de dureza en función de la distancia al extremo enfriado muestra hasta qué profundidad endurece el acero.
Microestructuras del acero y dureza
Cada trayectoria en el diagrama TTT termina en una microestructura con un rango propio de propiedades. La esferoidita está formada por partículas redondeadas de cementita en una matriz de ferrita, obtenidas tras muchas horas justo por debajo de A1; es la condición más blanda y más fácil de maquinar. La martensita revenida es la martensita recalentada por debajo de A1, en la que parte del carbono sale en forma de carburos finos; cambia un poco de dureza por tenacidad. Ninguna de las dos aparece en la curva TTT, porque dependen de un segundo tratamiento. La tabla ordena las microestructuras por dureza, de menor a mayor (Callister):
| Microestructura | Cómo se forma | Dureza y resistencia | Ductilidad |
|---|---|---|---|
| Esferoidita | muchas horas justo por debajo de A1 | la menor | la mayor |
| Perlita gruesa | enfriamiento en el horno (recocido) | baja | alta |
| Perlita fina | enfriamiento al aire (normalizado) | media | media |
| Bainita | isotérmico entre la nariz y Ms (austemplado) | alta | buena tenacidad |
| Martensita revenida | temple seguido de revenido | alta, ajustable | ajustable |
| Martensita | enfriamiento por encima de la velocidad crítica | la mayor | muy baja |
La dureza de la martensita depende del contenido de carbono disuelto: aumenta con él y deja de crecer entre cerca de 0.6 y 0.8 % C, y en los aceros de carbono más alto la austenita que no se transforma (austenita retenida) puede incluso bajar la dureza medida (Krauss, Materials Science and Engineering A, 1999). En números de ficha técnica, medidos en barra de 10 mm de diámetro, el 1045 templado en agua llega a cerca de 58 HRC, el 4140 templado en aceite a cerca de 57 HRC y el 52100, con cerca de 1 % C, a 64 a 65 HRC (Lucefin). En una pieza gruesa, el núcleo se enfría más lentamente y queda más blando. La relación entre la dureza y las demás propiedades está en dureza de los materiales.
Familias de tratamiento térmico
Los tratamientos se organizan según lo que cambian en la pieza. Los de volumen cambian la microestructura de toda la sección; los termoquímicos cambian la composición química de la superficie, por difusión de carbono o nitrógeno; los superficiales endurecen solo una capa, sin cambiar la química. Las aleaciones no ferrosas endurecibles siguen un cuarto camino, la precipitación. Cada tratamiento tiene su propio artículo; aquí va lo esencial de cada uno.
Tratamientos de volumen
El recocido ablanda el acero. En el recocido total, la pieza se austeniza de 30 a 50 °C por encima de Ac3 y se enfría dentro del horno, lo que forma perlita gruesa. Las variantes trabajan por debajo de A1: el recocido subcrítico y el relevado de esfuerzos, entre 550 y 650 °C, reducen los esfuerzos residuales y la acritud sin austenizar; la esferoidización, alrededor de 700 a 720 °C durante muchas horas, deja los aceros de alto carbono en su condición más maquinable.
El normalizado austeniza de 50 a 60 °C por encima de Ac3 y enfría al aire. El resultado es perlita fina y un grano refinado y uniforme, con mayor resistencia que la del recocido. Es el tratamiento habitual de las piezas forjadas. La comparación detallada entre recocido, normalizado y temple, con propiedades medidas, está en el artículo del normalizado.
El temple austeniza y enfría por encima de la velocidad crítica para formar martensita. El 1045 se austeniza entre 820 y 850 °C y se templa en agua; el 4140, entre 840 y 870 °C, en aceite. La martensita en bruto es dura, frágil y llena de esfuerzos internos, por eso el temple nunca es el final del proceso.
El revenido recalienta la pieza templada por debajo de A1. Cuanto mayor es la temperatura de revenido, menores son la dureza y la resistencia y mayores la ductilidad y la tenacidad; elegir la temperatura es el ajuste fino del acero templado. Los intervalos que fragilizan ciertos aceros están en el artículo del revenido.
Dos variantes usan baño de sales caliente. El austemplado enfría la pieza hasta una temperatura por encima de Ms y la mantiene ahí hasta que la austenita se transforma en bainita, con buena tenacidad y poca distorsión. El martemplado enfría hasta justo por encima de Ms, espera a que la temperatura se iguale entre la superficie y el núcleo y solo entonces enfría al aire, lo que forma martensita con menos alabeo y menos riesgo de agrietamiento.
Tratamientos termoquímicos
La cementación difunde carbono en la superficie de un acero de bajo carbono, en general entre 900 y 930 °C, hasta cerca de 0.8 % C en la superficie. Después vienen el temple y un revenido bajo. El acero 8620 cementado y templado queda con una superficie de 58 a 62 HRC y un núcleo de cerca de 30 a 45 HRC, según la sección: diente duro contra el desgaste y núcleo tenaz contra el impacto. Es el tratamiento típico de los engranes.
La nitruración difunde nitrógeno a temperaturas mucho menores, por debajo de A1: de 495 a 565 °C en la nitruración gaseosa, de 430 a 595 °C en la nitruración por plasma y cerca de 570 a 580 °C en baño de sales. Como el acero no se austeniza, no hay temple posterior y la pieza se deforma muy poco. La comparación entre cementación y nitruración está en el artículo de la nitruración.
Existen además la carbonitruración, que difunde carbono y nitrógeno juntos, a una temperatura menor que la de la cementación, y la borurización, que forma boruros de hierro muy duros en la superficie. Ninguna de las dos tiene artículo propio en este grupo.
Tratamientos superficiales
En el temple por inducción, por flama, por láser o por haz de electrones, solo una capa de la superficie se calienta por encima de Ac3 y se enfría enseguida, sin cambiar la composición química. El núcleo no llega a austenizarse y queda como estaba. Sirven para endurecer una zona específica, como la pista de rodadura de una flecha o los dientes de un engrane grande, y requieren un acero con carbono suficiente para formar martensita dura, como el 1045 o el 4140.
Aleaciones no ferrosas: solubilización y envejecimiento
El aluminio, el cobre-berilio y muchas aleaciones de níquel no forman martensita como el acero. Las aleaciones endurecibles de estas familias ganan resistencia por precipitación, en tres pasos: solubilización, en la que la aleación se calienta hasta que los elementos de aleación se disuelven en una sola fase; temple en agua, que atrapa esos elementos en solución sobresaturada; y envejecimiento, en el que un recalentamiento moderado precipita partículas finísimas que dificultan el movimiento de las dislocaciones, los defectos del cristal responsables de la deformación plástica.
En el aluminio 6061, la solubilización se hace a cerca de 530 °C, seguida de temple en agua y de envejecimiento artificial a cerca de 175 °C durante 8 horas, o a cerca de 160 °C durante 18 horas. El resultado es la condición T6, que en la designación de tratamientos (tempers) de la Aluminum Association (ANSI H35.1) significa solubilizado y envejecido artificialmente. El 6061-T6 tiene una resistencia a la tracción típica de cerca de 310 MPa y un límite de fluencia de cerca de 275 MPa, con mínimos de 290 y 240 MPa (valores compilados por la UTEC y por la base MakeItFrom).
Sinterización
La sinterización entra en el grupo por cercanía de proceso, pero no es un tratamiento de pieza maciza: es la consolidación de polvo metálico compactado mediante calentamiento por debajo de la fusión, en general a 70 a 85 % de la temperatura absoluta de fusión (Babalola y colaboradores, Heliyon, 2023). En las piezas de acero sinterizado de hierro, cobre y carbono, el ciclo habitual es de cerca de 1,120 °C durante 20 a 30 minutos (Linde), y la pieza final tiene una densidad de 6.8 a 7.2 g/cm³, cerca de 86 a 91 % de la densidad del hierro.
Cómo elegir el tratamiento térmico
La elección empieza por lo que la pieza necesita en servicio y por el acero disponible. Un acero de bajo carbono no endurece por temple directo y requiere cementación; una pieza que no puede deformarse requiere nitruración; una pieza que solo necesita maquinarse requiere recocido. La tabla resume los casos más comunes:
| Objetivo | Tratamiento indicado | Observación |
|---|---|---|
| Ablandar para maquinar o conformar | recocido total o esferoidización | esferoidización para acero de alto carbono |
| Eliminar la acritud del conformado en frío | recocido subcrítico | por debajo de A1, sin austenizar |
| Relevar esfuerzos de soldadura o maquinado | relevado de esfuerzos | 550 a 650 °C; en pieza revenida, por debajo del último revenido |
| Refinar el grano de una pieza forjada | normalizado | enfriamiento al aire |
| Dureza máxima y resistencia al desgaste | temple y revenido bajo | acero con carbono suficiente |
| Alta resistencia con tenacidad | temple y revenido medio o alto | flechas, tornillos de alta resistencia |
| Superficie dura y núcleo tenaz en acero de bajo C | cementación, temple y revenido | engranes de 8620 |
| Superficie dura con deformación mínima | nitruración | sin temple posterior |
| Endurecer solo una zona de la pieza | temple por inducción, flama o láser | pistas y dientes |
| Aumentar la resistencia de aleaciones de aluminio | solubilización y envejecimiento | 6061-T6 |
La tabla indica el camino, no los parámetros. La temperatura, el tiempo y el medio de cada caso salen de la ficha del acero y de la especificación de la pieza, y el resultado debe verificarse mediante ensayos.
Cómo verificar el resultado del tratamiento térmico
El resultado se comprueba en tres frentes, que el proveedor del tratamiento registra en el certificado del lote.
La dureza es el primer control de cualquier lote templado o revenido. Una pieza templada se mide en Rockwell C; una pieza recocida o normalizada, en Brinell; una capa cementada o nitrurada, mediante un perfil de microdureza Vickers, que define la profundidad de capa según la ISO 18203. El procedimiento de cada método y del perfil de capa está en ensayo de dureza.
La metalografía muestra la microestructura: martensita, perlita, bainita, la profundidad de la capa cementada o nitrurada y la descarburación de la superficie. La muestra se corta sin calentarla, para no alterar el tratamiento, en la cortadora metalográfica; se desbasta y pule en la pulidora metalográfica; se ataca con nital y se observa en el microscopio metalográfico. El tamaño de grano, que el normalizado refina, se mide según la ASTM E112.
El ensayo de tracción (prueba de tensión) comprueba el límite de fluencia, la resistencia a la tracción y el alargamiento frente a la especificación. La forma de la curva también cambia con el tratamiento: el acero recocido muestra meseta de fluencia y gran alargamiento; el templado y revenido a baja temperatura tiene una curva alta, corta y sin meseta, como se ve en el diagrama esfuerzo-deformación. El ensayo de impacto completa el cuadro cuando la tenacidad importa, por ejemplo para detectar fragilización en el revenido.
En las industrias que exigen el control del propio horno, como la aeroespacial, la pirometría sigue la SAE AMS2750H (2024), que clasifica los hornos por la uniformidad de temperatura, de ±3 °C en la clase 1 a ±28 °C en la clase 6.
Biopdi fabrica equipos para esta verificación: la máquina universal de ensayos de la línea M2, de 200 N a 1,000 kN, con el software BioLab, que traza la curva y genera el reporte, y la línea de metalografía citada arriba. El ejercicio 3 muestra cómo dimensionar la máquina para acero templado.
Ejercicios resueltos
Los tres ejercicios aplican el diagrama hierro-carbono y el ensayo de tracción.
Ejercicio 1: ferrita y perlita en un acero 1045 recocido
Un acero con 0.45 % C se enfría lentamente a partir de la austenita. ¿Cuánta ferrita proeutectoide y cuánta perlita tendrá justo por debajo de 727 °C?
- Por la regla de la palanca entre 0.022 % (ferrita) y 0.77 % (perlita): Wα = (0.77 − 0.45) / (0.77 − 0.022) = 0.32 / 0.748 = 0.43 (43 %) de ferrita proeutectoide.
- Wperlita = (0.45 − 0.022) / 0.748 = 0.428 / 0.748 = 0.57 (57 %).
- Comprobación: 0.43 + 0.57 = 1. Con los valores de Callister (0.76 % y 0.022 %), el resultado sería 42 % y 58 %: la versión del diagrama que se elija cambia poco.
Ejercicio 2: cementita proeutectoide en un acero con 1.0 % C
Un acero hipereutectoide con 1.0 % C, intervalo en el que está el 52100, se enfría lentamente. ¿Cuánta cementita proeutectoide forma?
- Regla de la palanca entre 0.77 % (perlita) y 6.7 % (cementita): WFe3C = (1.0 − 0.77) / (6.7 − 0.77) = 0.23 / 5.93 = 0.039 (3.9 %).
- El resto, cerca de 96 %, es perlita.
- Ese 3.9 % de cementita se concentra en los límites de grano de la antigua austenita y forma una red continua, dura y frágil. Por eso los aceros hipereutectoides se esferoidizan antes del maquinado: la cementita pasa de red a partículas redondeadas.
Ejercicio 3: fuerza para romper un 4140 antes y después del tratamiento
Una probeta redonda de 12.5 mm de diámetro, de acero 4140, se ensayará recocida (Rm = 655 MPa) y templada en aceite y revenida a 315 °C (Rm = 1,720 MPa), valores de Callister. ¿Qué fuerza máxima debe aplicar la máquina?
- Área: A0 = π × 6.25² = 122.7 mm².
- Recocida: Fmáx = 655 × 122.7 = 80,380 N ≈ 80 kN.
- Templada y revenida: Fmáx = 1,720 × 122.7 = 211,100 N ≈ 211 kN, 2.6 veces más.
- Una máquina de 200 kN no rompe esta probeta. Las opciones son la máquina universal de 300 kN (MBIOII-300-M2) o una probeta reducida: con 9 mm de diámetro, A0 = π × 4.5² = 63.6 mm² y Fmáx ≈ 109 kN, dentro de la máquina de 100 a 200 kN (MBIOII-200-M2). La geometría reducida debe seguir la norma de tracción (ASTM E8/E8M o ISO 6892-1).
Normas citadas
El tratamiento térmico en sí no tiene una norma única: las normas siguientes tratan de la templabilidad, de los ensayos que verifican el resultado y del control de los hornos.
| Norma | Qué trata | Edición |
|---|---|---|
| ASTM A255 | templabilidad del acero (ensayo Jominy) | A255-20a |
| ASTM E18 | dureza Rockwell | E18-25 |
| ASTM E10 | dureza Brinell | E10-23 |
| ASTM E384 | microdureza (perfil de capa) | E384-22 |
| ISO 18203 | profundidad de capas endurecidas superficialmente | 2026 |
| ASTM E112 | tamaño de grano | E112-25e1 |
| ISO 6892-1 | ensayo de tracción de metales a temperatura ambiente | 2019 |
| ABNT NBR ISO 6892-1 | ensayo de tracción de metales a temperatura ambiente (adopción brasileña de la ISO 6892-1) | 2024 |
| ASTM E8/E8M | ensayo de tracción de metales | E8/E8M-25 |
| SAE AMS2750H | pirometría y uniformidad de hornos | 2024 |
| ANSI H35.1 | designación de los tratamientos (tempers) del aluminio (T4, T6) | no indicada |
Otros ensayos y referencias técnicas
Recocido del acero: qué es, tipos, temperaturas y efectos en las propiedades
El recocido es el tratamiento térmico que calienta el metal, mantiene la temperatura y lo enfría lentamente, en general dentro del horno, para reducir la dureza y los esfuerzos internos y recuperar la ductilidad y la maquinabilidad. En el acero, el recocido total austeniza unos 30 a 50 °C por encima de Ac3, y los tipos subcríticos quedan por debajo de Ac1 (alivio de esfuerzos de 550 a 650 °C, esferoidización de 700 a 720 °C). Vea los tipos, las temperaturas, la microestructura, los efectos con números y cómo verificar el resultado.
Normalizado del acero (tratamiento térmico): temperatura, enfriamiento al aire y diferencia con el recocido y el temple
El normalizado del acero es el tratamiento térmico en que el acero se calienta por encima de la temperatura crítica superior (Ac3, o Acm en el acero hipereutectoide), se mantiene hasta transformarse en austenita y se enfría al aire quieto. El resultado es un grano refinado y perlita fina, con más resistencia que en el recocido y mucha menos dureza que en el templado. En el acero 1045, se normaliza a cerca de 850 a 880 °C.
Revenido del acero: qué es, temperatura, curva de dureza y fragilidad por revenido
El revenido es el recalentamiento del acero templado por debajo de la temperatura crítica, en general entre 150 y 650 °C, para cambiar parte de la dureza de la martensita por tenacidad y aliviar los esfuerzos del temple. Vea lo que ocurre en la martensita, los rangos de temperatura, la curva de dureza e impacto del 4140, el parámetro de Hollomon-Jaffe, las dos fragilidades, los colores de revenido y cómo verificar el resultado.
Tipos de materiales: metales, cerámicas, polímeros y compuestos (propiedades, cómo elegirlos y cómo ensayarlos)
Los materiales de ingeniería se dividen en cuatro clases: metales, cerámicas, polímeros y compuestos. Las tres primeras difieren por el tipo de enlace químico, lo que explica su rigidez, su ductilidad y su temperatura de uso; los compuestos combinan dos o más clases. Vea ejemplos, propiedades típicas con fuente, el diagrama de Ashby, cómo elegir y cómo ensayar cada clase.
Preguntas frecuentes
¿Qué es el tratamiento térmico?
Es el calentamiento y el enfriamiento controlados de un metal en estado sólido para cambiar su microestructura y, con ella, la dureza, la resistencia y la tenacidad, sin cambiar la forma de la pieza. Las variables son la temperatura, el tiempo de permanencia y la velocidad de enfriamiento.
¿Cuáles son las 3 fases del tratamiento térmico?
Calentamiento hasta la temperatura definida, permanencia (mantenimiento a temperatura) para homogeneizar la temperatura y completar las transformaciones, y enfriamiento en el medio elegido: horno, aire, aceite o agua. En el acero, la velocidad de enfriamiento decide si se forma perlita, bainita o martensita.
¿Cuáles son los tipos de tratamiento térmico?
Los de volumen (recocido, normalizado, temple y revenido), los termoquímicos (cementación, nitruración, carbonitruración y borurización) y los superficiales (temple por inducción, por flama o por láser). Las aleaciones de aluminio y otras no ferrosas usan solubilización y envejecimiento.
¿Para qué sirve el tratamiento térmico?
Para ajustar la pieza a su uso: ablandar para maquinar, aliviar esfuerzos residuales, refinar el grano o endurecer. En el acero 4140, el límite de fluencia va de 417 MPa recocido a 1,570 MPa templado en aceite y revenido a 315 °C (Callister).
¿Cuál es la temperatura del punto eutectoide del acero?
727 °C, con 0.77 % de carbono (Chiaverini; Callister adopta 0.76 %). En ese punto la austenita se transforma en perlita, mezcla de ferrita y cementita. En los aceros aleados, la temperatura real (Ac1) se toma de la ficha técnica del fabricante.
¿Cuál es la diferencia entre la curva TTT y la CCT?
La TTT muestra las transformaciones de la austenita con la temperatura mantenida constante. La CCT muestra lo que ocurre en enfriamiento continuo, que es el caso real de las piezas, y está desplazada hacia tiempos mayores y temperaturas menores. Es en la CCT donde se lee la velocidad crítica para formar solo martensita.
¿Cuál es la diferencia entre temple y revenido?
El temple enfría rápido a partir de la austenita y forma martensita, dura y frágil. El revenido recalienta la pieza templada por debajo de A1 para devolverle tenacidad, con alguna pérdida de dureza. Uno no sustituye al otro: el temple siempre va seguido de revenido.
¿Cuál es la diferencia entre cementación y nitruración?
La cementación difunde carbono en acero de bajo carbono, por lo general entre 900 y 930 °C, y después exige temple. La nitruración difunde nitrógeno por debajo de A1, de 495 a 565 °C en la vía gaseosa, no exige temple y deforma mucho menos la pieza.
¿Qué significa T6 en el aluminio?
Aleación solubilizada y envejecida artificialmente. En el 6061, la solubilización se hace a cerca de 530 °C, con temple en agua, y el envejecimiento a cerca de 175 °C durante 8 horas. El 6061-T6 tiene un límite de fluencia típico de cerca de 275 MPa.
¿Cómo verificar si el tratamiento térmico se hizo bien?
Con ensayo de dureza, metalografía (microestructura, descarburación y profundidad de capa, según ISO 18203) y ensayo de tracción (prueba de tensión) en la máquina universal de ensayos, comparados con la especificación de la pieza. Los resultados van al certificado del lote.
¿Qué es la templabilidad?
Es la capacidad del acero de formar martensita en profundidad. Se mide con el ensayo Jominy (ASTM A255): una barra de 25.4 mm de diámetro se enfría con agua solo en un extremo, y la dureza se lee a lo largo de ella.