
El sinterizado (sinterización) consolida un polvo compactado mediante calentamiento por debajo de la temperatura de fusión, por lo general entre 0.7 y 0.85 de la temperatura de fusión absoluta, en kelvin (Babalola, Ayodele y Olubambi, Heliyon, 2023). La difusión de los átomos forma cuellos entre las partículas, reduce la porosidad y convierte el compacto frágil que sale de la prensa en una pieza sólida y resistente.
A pesar de la dirección de esta página, el sinterizado no es un tratamiento térmico del acero en el sentido clásico. El temple, el revenido y el recocido modifican una pieza que ya es maciza; el sinterizado es la etapa que crea la pieza a partir del polvo. En una pieza de acero sinterizado de hierro, cobre y carbono (Fe-Cu-C), el ciclo habitual es de 1,120 a 1,150 °C durante 20 a 30 minutos, y la pieza final tiene de 6.8 a 7.2 g/cm³ (Linde, Furnace atmospheres no. 6: Sintering of steels). El artículo explica el proceso, los mecanismos, la temperatura según el material, la fase líquida, la relación entre porosidad y resistencia, los ensayos que controlan la pieza sinterizada y ejercicios resueltos.
Qué es el sinterizado (y qué no es)
El punto de partida del sinterizado es un polvo, metálico o cerámico, ya moldeado con la forma de la pieza. Calentadas por debajo de la fusión, las partículas no se funden: los átomos de la superficie y del contacto entre ellas se desplazan por difusión y sueldan las partículas unas con otras. La fuerza motriz es la reducción de la energía superficial. Un polvo fino tiene un área superficial enorme, y cada átomo de la superficie está en un estado de energía más alto que un átomo del interior; cuando los contactos crecen y los poros se encogen, esa área disminuye y el sistema pierde energía (Babalola y colaboradores, 2023).
La cercanía a la fusión se mide con la temperatura homóloga, la razón entre la temperatura de sinterizado Ts y la de fusión Tf, ambas en kelvin: Th = Ts / Tf. El intervalo típico es de 0.7 a 0.85. En ese intervalo la difusión es lo bastante rápida para unir las partículas en minutos u horas, y el material todavía está lejos de reblandecerse y perder la forma. La razón solo tiene sentido en kelvin; en grados Celsius el número cambia, como muestra el ejercicio 1.
¿El sinterizado es un tratamiento térmico?
No en el sentido clásico. Los tratamientos térmicos de los aceros, como el temple, el revenido, el recocido y el normalizado, calientan y enfrían una pieza maciza para cambiar la microestructura y las propiedades; la pieza entra y sale del horno con la misma forma y la misma masa. El sinterizado usa el calor para fabricar: transforma un conjunto de partículas prensadas en una pieza cohesiva, y en el proceso la pieza cambia de densidad y, a veces, de dimensiones. Por eso se clasifica como proceso de fabricación, la etapa central de la metalurgia de polvos.
La confusión tiene un origen práctico. Los dos procesos usan hornos con atmósfera controlada, y muchas piezas sinterizadas reciben después un tratamiento térmico propiamente dicho, como temple y revenido o cementación. El panorama de esos tratamientos, y el lugar donde encaja el sinterizado, está en la guía de tratamientos térmicos de los metales.
Sinterizado, calcinación, fundición y sínter de alto horno
La palabra "sinterización" aparece en por lo menos tres contextos distintos, y cada uno describe un proceso diferente. La calcinación calienta un sólido para descomponerlo o eliminar volátiles, como la piedra caliza que pierde CO2 y se convierte en cal (CaCO3 → CaO + CO2); el objetivo es cambiar la composición, no consolidar partículas. La fundición lleva todo el metal al estado líquido y lo solidifica en un molde. Y, en la siderurgia, la sinterización de mineral de hierro es la aglomeración de finos de mineral mezclados con combustible en una máquina de sinterizar: el producto, el sínter, alimenta el alto horno y tiene regiones parcialmente fundidas (Vieira y colaboradores, REM, 2003). No es una pieza de ingeniería, sino una materia prima.
La tabla resume las diferencias:
| Proceso | Qué sucede | ¿Hay fusión? | Producto |
|---|---|---|---|
| Sinterizado (metalurgia de polvos, cerámicas) | el polvo compactado se une por difusión | no; en fase líquida, solo una fracción | pieza terminada o casi terminada |
| Sinterización de mineral (siderurgia) | los finos de mineral y el combustible se aglomeran y se queman | parcial | sínter para el alto horno |
| Calcinación | el sólido se descompone o pierde volátiles | no | óxido o material calcinado |
| Fundición | el metal líquido solidifica en un molde | total | pieza fundida |
Cómo se realiza el sinterizado: las etapas de la metalurgia de polvos
En la metalurgia de polvos, el sinterizado es una etapa de una cadena de fabricación. Antes de él, el polvo se produce, se mezcla con elementos de aleación y lubricante y se compacta en una matriz con la forma de la pieza. Después de él, la pieza puede calibrarse, maquinarse, impregnarse con aceite o tratarse térmicamente. Esta ruta se usa para producir en serie piezas de forma compleja con poca pérdida de material, como engranes, bujes autolubricantes, levas y piezas de transmisión.
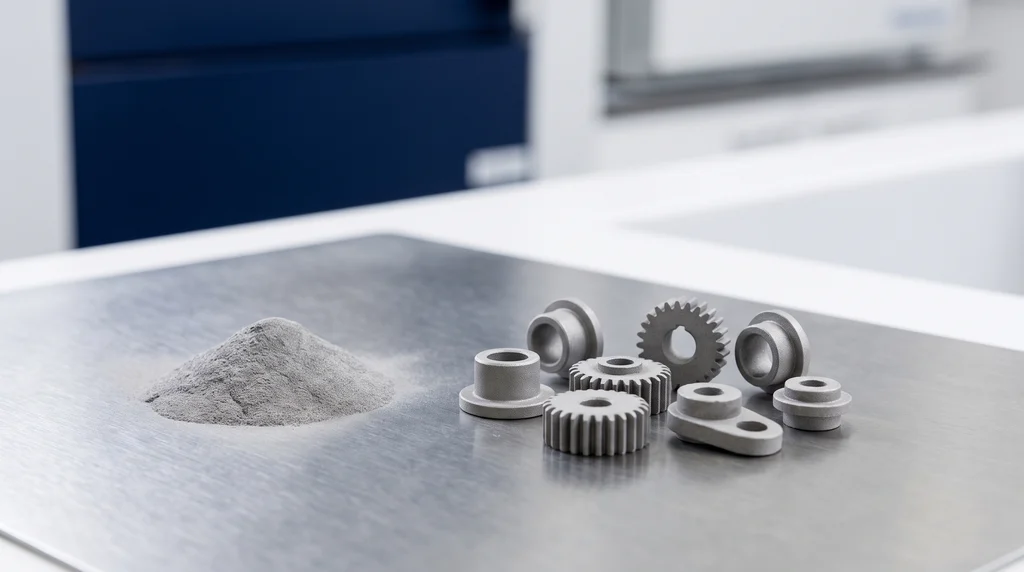
En la foto, un montón de polvo metálico junto a engranes, bujes y levas sinterizados: el polvo se compacta con la forma de la pieza y luego se calienta por debajo de la fusión, hasta que las partículas se unen por difusión.
Polvo, mezcla y compactación
El polvo de hierro se obtiene por atomización, en la que un chorro de agua o de gas fragmenta un hilo de metal líquido, por reducción de óxidos o por electrólisis. El polvo base se mezcla con los elementos de aleación, como el cobre y el grafito, que aporta el carbono, y con un lubricante que reduce la fricción contra la matriz durante el prensado.
La mezcla se compacta en una matriz, por lo general por prensado uniaxial, con presiones de 1 a 7 tf/cm², o cerca de 100 a 690 MPa (Infomet). Lo que sale de la prensa es el compacto en verde: ya tiene la forma y casi las dimensiones de la pieza, pero las partículas están unidas solo por trabazón mecánica. Un compacto en verde se rompe con la mano y todavía no sirve para su uso.
El horno de sinterizado
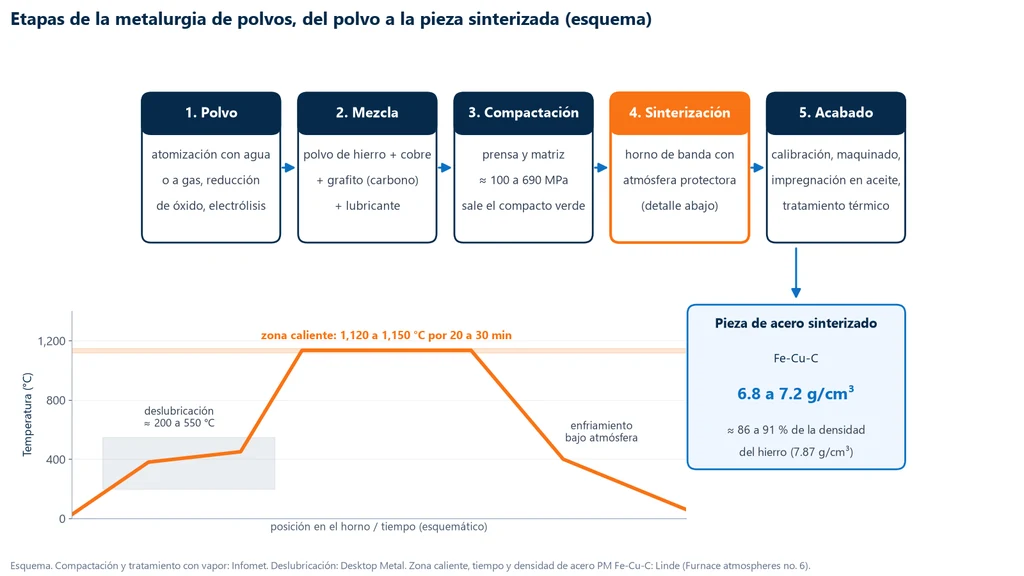
El compacto en verde pasa por un horno continuo, por lo general de banda, dividido en tres zonas y bajo atmósfera protectora. En la primera, la deslubricación, el lubricante se evapora y se quema, a unos 200 a 550 °C (Desktop Metal, "Sintering 101"). En la zona caliente ocurre el sinterizado propiamente dicho: para los aceros de la metalurgia de polvos, incluidos los de hierro y cobre y los de hierro, cobre y carbono, el intervalo habitual es de 1,120 a 1,150 °C durante 20 a 30 minutos, tiempo limitado por la longitud del horno de banda; el sinterizado a alta temperatura llega hasta 1,350 °C (Linde). En la tercera zona la pieza se enfría todavía bajo atmósfera, para que no se oxide.
La atmósfera protege el polvo contra la oxidación y controla el carbono de la pieza. Las opciones industriales incluyen hidrógeno, amoníaco disociado, gas endotérmico y mezclas de nitrógeno e hidrógeno; el vacío se usa para el metal duro y los aceros inoxidables. Una pieza de acero sinterizado sale del horno con una densidad de 6.8 a 7.2 g/cm³, lo que corresponde a cerca del 86 al 91 % de la densidad del hierro macizo, 7.87 g/cm³.
Operaciones secundarias y tratamiento térmico después del sinterizado
Después del horno, la pieza puede calibrarse, una recompresión en la matriz que ajusta las dimensiones; maquinarse, para detalles que la prensa no logra; impregnarse con aceite, en el caso de los bujes autolubricantes; o tratarse con vapor a 580 a 600 °C, lo que forma una capa de óxido en los poros de la superficie (Infomet). Aquí entran los tratamientos térmicos clásicos. Una pieza sinterizada de acero puede pasar por temple y revenido, y las piezas de desgaste por cementación o nitrurado. La porosidad exige un cuidado: los poros abiertos dejan que el gas penetre demasiado, y el tratamiento termoquímico da mejores resultados en piezas con densidad superior a 7.0 g/cm³ (Infomet).
El esquema siguiente reúne las cinco etapas y muestra, en el perfil de temperatura del horno de banda, dónde están la deslubricación y la zona caliente de una pieza de acero Fe-Cu-C:
Cómo ocurre el sinterizado: cuello, difusión y etapas
Al inicio, dos partículas vecinas se tocan en un punto o en un área pequeña. Con el calor, los átomos migran hacia la región de contacto y forman un puente de material entre ellas, el cuello. El contacto entre las dos partículas se convierte en un límite de grano, como los que separan los cristales en un metal macizo. El crecimiento de los cuellos es lo que da resistencia a la pieza; el acercamiento de los centros de las partículas es lo que la hace más densa. Los dos efectos no siempre van juntos.
Mecanismos de difusión: los que densifican y los que no densifican
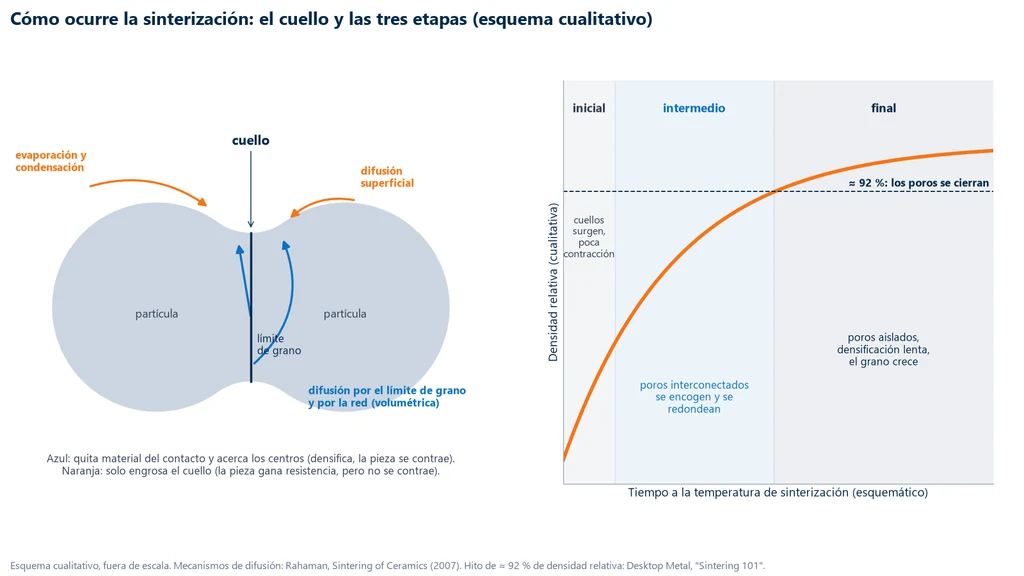
La materia llega al cuello por varios caminos: difusión por la superficie de las partículas, evaporación y condensación a través del poro, difusión por el límite de grano, difusión por el interior de la red cristalina (difusión volumétrica) y, en vidrios y fases amorfas, flujo viscoso. Lo que importa para la densidad es de dónde sale la materia. En la difusión superficial y en la evaporación y condensación, sale de la propia superficie de las partículas: el cuello engrosa, pero los centros no se acercan y la pieza no se contrae. En la difusión por el límite de grano y en la difusión volumétrica desde el límite, la materia sale del contacto entre las partículas: los centros se acercan, el poro disminuye y la pieza se contrae (Rahaman, Sintering of Ceramics, 2007).
Esto explica un comportamiento que sorprende a quien ve el sinterizado por primera vez. A temperatura más baja domina la difusión superficial, y la pieza gana resistencia sin ganar densidad. Para densificar se necesitan temperatura y tiempo suficientes para que la difusión por el límite de grano y por la red pase a dominar.
Las tres etapas del sinterizado
El sinterizado se describe en tres etapas. En la inicial, los cuellos se forman y crecen en los puntos de contacto, con poca o ninguna contracción. En la intermedia, los poros forman una red interconectada, abierta hacia la superficie, que se redondea y se encoge; es la etapa en que la densidad más aumenta, y termina en cerca del 92 % de densidad relativa. En la final, por encima de cerca del 92 %, los poros se cierran en burbujas aisladas, la densificación se vuelve lenta y el crecimiento de grano se acelera (Desktop Metal, "Sintering 101"). La mayoría de las piezas estructurales de acero sinterizado, con 86 a 91 % de la densidad del hierro, termina el ciclo antes del cierre de los poros, y por eso conserva porosidad abierta.
El esquema siguiente muestra a la izquierda el cuello entre dos partículas, con los caminos que densifican en azul y los que solo engrosan el cuello en naranja, y a la derecha la evolución cualitativa de la densidad relativa en las tres etapas:
Temperatura, tiempo y atmósfera de sinterizado
La temperatura de sinterizado depende del material, y la regla general es el intervalo del 70 al 85 % de la temperatura de fusión absoluta. Otras fuentes dan intervalos un poco distintos, porque la temperatura también depende del tamaño de partícula (los polvos más finos sinterizan a temperatura más baja), de la presión aplicada y de la presencia de fase líquida. El intervalo sirve como punto de partida; el ciclo real lo define el fabricante del polvo y la especificación de la pieza.
Para los materiales más comunes, la tabla da los intervalos publicados. El valor del acero es el de Linde para piezas de acero de la metalurgia de polvos; los de los no ferrosos son de la European Powder Metallurgy Association (EPMA), reproducidos por AZoM (2002):
| Material | Temperatura de sinterizado | Fuente |
|---|---|---|
| Acero PM (Fe-Cu y Fe-Cu-C) | 1,120 a 1,150 °C, 20 a 30 min | Linde |
| Acero PM, sinterizado a alta temperatura | hasta 1,350 °C | Linde |
| Cobre | 750 a 1,000 °C | EPMA |
| Latón | 850 a 950 °C | EPMA |
| Bronce | 740 a 780 °C | EPMA |
| Aleaciones de aluminio | 590 a 620 °C | EPMA |
| Metal duro (WC-Co) | cerca de 1,400 a 1,500 °C | Sandvik (US 2016/0122250); Materials (2025) |
El tiempo es corto en comparación con el de muchos tratamientos térmicos: en el acero sinterizado en horno de banda, de 20 a 30 minutos en la zona caliente, porque la difusión a 1,120 °C es rápida y el horno necesita mantener la producción. Más tiempo o más temperatura no siempre significa una pieza mejor. En la etapa final, el exceso de ciclo hace crecer el grano y puede reducir la resistencia.
Sinterizado en fase líquida y métodos con presión
En el sinterizado en fase líquida, parte del material se funde a propósito durante el calentamiento. El líquido moja las partículas sólidas, facilita su reacomodo y acelera la densificación por disolución y reprecipitación (German, Suri y Park, Journal of Materials Science, 2009). El esqueleto principal sigue sólido; lo que se funde es un componente de menor punto de fusión.
Hay dos ejemplos industriales importantes. En los aceros Fe-Cu, el cobre se funde durante el sinterizado y se difunde en el hierro, una fase líquida transitoria que ayuda a unir las partículas (Linde). En el metal duro, el carburo de tungsteno (WC) se sinteriza con cobalto, que forma la fase líquida; el intervalo de sinterizado reportado es de cerca de 1,400 a 1,500 °C (ejemplo de patente de Sandvik a 1,450 °C; estudio en Materials, 2025, a 1,410 °C, 1,450 °C y 1,500 °C), y la pieza sale prácticamente densa. La resistencia a la ruptura transversal del metal duro tiene una norma propia, la ISO 3327, distinta de la que se usa para los demás sinterizados.
Otros métodos aplican presión o un campo durante el calentamiento. En el prensado isostático en caliente (HIP), la pieza se calienta por debajo del solidus bajo argón a 100 a 200 MPa, lo que cierra la porosidad interna. En el sinterizado por plasma pulsado (SPS), una corriente pulsada y una presión uniaxial en una matriz de grafito sinterizan en minutos en lugar de horas (Tokita, Ceramics, 2021). En la manufactura aditiva por inyección de aglutinante (binder jetting), la pieza impresa se deslubrica y se sinteriza, y se contrae de 15 a 20 % en cada dimensión (Desktop Metal).
Las cerámicas técnicas también se sinterizan. Teixeira y colaboradores (Cerâmica, 2007) sinterizaron zirconia tetragonal estabilizada con itria (Y-TZP) con alúmina al aire, a 1,500 °C, 1,550 °C y 1,600 °C durante 120 minutos, y obtuvieron una densidad relativa superior al 99 %. En la zirconia dental, la corona se fresa en estado presinterizado y agrandada, porque se contrae durante el sinterizado; en piezas impresas por DLP, la contracción lineal medida fue de 22 a 25 % (Heliyon, 2024). El ejercicio 6 hace ese cálculo.
Densidad, porosidad y propiedades de la pieza sinterizada
La magnitud que resume la calidad de una pieza sinterizada es la densidad relativa, la razón entre la densidad medida y la densidad teórica del material sin poros: ρrel = ρ / ρteórica. La porosidad total es el complemento, P = 1 − ρrel. Una pieza de acero con 7.0 g/cm³ tiene ρrel = 7.0 / 7.87 = 0.89, es decir, cerca de 11 % de poros.
La porosidad afecta casi todas las propiedades. Ternero y colaboradores (Metals, 2021) revisaron el efecto de la porosidad total y mostraron que reduce fuertemente el módulo de elasticidad, la resistencia y las conductividades térmica y eléctrica. Para la resistencia, la relación empírica más usada es la de Ryshkewitch (Journal of the American Ceramic Society, 1953), medida originalmente en alúmina y zirconia porosas: σ = σ0·e−bP, donde σ0 es la resistencia con porosidad cero y b es una constante empírica del material. La caída es exponencial, y por eso pequeñas reducciones de porosidad cerca de la densidad plena dan grandes ganancias de resistencia. Es el motivo por el que existen la doble compactación, la compactación en tibio y el HIP.
La ductilidad es la propiedad que más sufre, porque los poros concentran esfuerzos e inician grietas. Un acero sinterizado de hierro, cobre y carbono de la clase FC-0208-50 de la norma MPIF 35 (la designación indica cerca de 2 % de cobre y 0.8 % de carbono) tiene un límite de fluencia de cerca de 340 MPa, una resistencia a la tracción de cerca de 410 MPa y un alargamiento de como máximo 1 % (Total Materia, citando a la MPIF). Un acero 1020 laminado, con resistencia parecida, de 380 MPa, se alarga cerca de 25 %. La comparación completa de las propiedades está en propiedades mecánicas de los materiales.
La porosidad también puede ser la función de la pieza. Los bujes autolubricantes se sinterizan con poros abiertos y se impregnan con aceite, que sale a la superficie con el calentamiento del eje en giro; los filtros metálicos sinterizados usan la red de poros para retener partículas. En estas piezas, la porosidad abierta y el contenido de aceite son magnitudes especificadas y medidas.
Ensayos de piezas sinterizadas
Como la porosidad gobierna las propiedades, el control de una pieza sinterizada empieza por la densidad y sigue con ensayos mecánicos adaptados a materiales de poca ductilidad. Tres ensayos son los más usados: densidad por Arquímedes, ruptura transversal en barras y resistencia radial de bujes. Los dos mecánicos se hacen en una máquina universal de ensayos.
Densidad y porosidad: ISO 2738 y ASTM B962
Medir la densidad de una pieza de forma compleja por sus dimensiones es impreciso, y por eso las normas usan el principio de Arquímedes: la pieza se pesa seca, después se pesa en el aire y sumergida en agua. El detalle de la pieza sinterizada son los poros abiertos. Si la pieza se sumerge sin preparación, el agua entra en los poros y el volumen sale mal; las normas sellan antes los poros, en general por impregnación con aceite. Con la masa seca A, la masa impregnada pesada en el aire B y la masa impregnada pesada sumergida C, el volumen es (B − C) / ρagua, y la densidad es ρ = A·ρagua / (B − C). Esta es la forma básica del principio; las correcciones y el procedimiento exacto están en el texto de las normas.
La ISO 2738:2026 determina la densidad seca, la densidad impregnada, el contenido de aceite y la porosidad abierta de sinterizados permeables, y se aplica en especial a los bujes porosos y a las piezas estructurales prensadas y sinterizadas. La ASTM B962-23 mide la densidad de compactos en verde y de piezas sinterizadas con el mismo principio. El ejercicio 2 aplica el cálculo.
Ruptura transversal: ISO 3325 y ASTM B528
La resistencia a la ruptura transversal (TRS, de transverse rupture strength) se mide en un ensayo de flexión en tres puntos: una barra rectangular sinterizada se apoya sobre dos rodillos y se carga en el centro hasta romperse. El esfuerzo de ruptura es Rtr = 3·F·L / (2·b·h²), con F la fuerza de ruptura en newtons, L el claro entre apoyos, b el ancho y h el espesor, en milímetros; el resultado sale en N/mm², o MPa. La probeta de ensayo de la ASTM B528 es una barra de 31.7 × 12.7 × 6.35 mm sobre un claro de 25.4 mm.
El ensayo sirve para materiales de poca ductilidad. La ISO 3325:2026 y la ASTM B528-16(2026) limitan su uso a materiales cuya deformación permanente entre los apoyos quede por debajo de cerca de 0.5 mm; por encima de eso el resultado deja de ser confiable. La ISO 3325 vale para sinterizados con o sin tratamiento térmico posterior y para piezas calibradas, pero excluye el metal duro, que usa la ISO 3327. Es el ensayo clásico para comparar un lote de polvo con un polvo de referencia.
Resistencia radial de bujes: ISO 2739 y ASTM B939
Los bujes y cojinetes sinterizados son cilindros huecos, y el ensayo que los califica es la compresión radial: el buje se acuesta entre dos platos paralelos y se comprime por el diámetro, como en el ensayo de compresión, hasta agrietarse. La constante de resistencia radial es K = F·(D − e) / (L·e²), con F la fuerza de aplastamiento, D el diámetro exterior, e el espesor de la pared y L la longitud del buje. Como el buje ya es la pieza, el ensayo controla el producto final, sin probeta aparte.
La ISO 2739:2012 mide la resistencia radial de bujes sinterizados de metales puros o aleados. La ASTM B939-21(2025) hace lo mismo para cojinetes y para cilindros de pared delgada de material estructural, e impone dos límites: la deflexión permanente no debe pasar del 10 % del diámetro exterior, y los resultados de bujes con pared mayor que un tercio del diámetro exterior solo sirven para comparar piezas iguales. Las especificaciones de cojinetes usan la K como criterio de aceptación.
Dureza aparente y metalografía
La dureza de un sinterizado tiene dos lecturas. La dureza aparente se mide en la pieza entera, con los poros, y sale menor que la del metal; la microdureza se mide solo en la matriz metálica, entre los poros. La ISO 4498:2010 describe los dos procedimientos; el método de medición está en ensayo de dureza.
La metalografía muestra lo que la densidad solo resume: la forma y el tamaño de los poros, los cuellos, las fases y, en el metal duro, la distribución del cobalto. La muestra se corta en la cortadora metalográfica, se desbasta y se pule en la pulidora metalográfica y se examina en el microscopio metalográfico, donde la porosidad puede estimarse por análisis de imagen.
Máquina universal para ensayar piezas sinterizadas
La ruptura transversal y la compresión radial requieren una máquina que aplique fuerza con velocidad controlada y registre la fuerza máxima de ruptura. La máquina universal de ensayos Biopdi de la línea M2 es electromecánica, tiene modelos de 200 N a 1,000 kN y hace los dos ensayos: con el dispositivo de flexión en tres puntos, la ruptura transversal; con los platos de compresión, el aplastamiento radial de los bujes. La misma máquina hace el ensayo de tracción de probetas sinterizadas. El software BioLab registra la curva y arma el reporte.
Las fuerzas involucradas son moderadas. Los bujes pequeños se aplastan con pocos kilonewtons, y caben en la máquina de columna sencilla de 2 a 10 kN (MBIOI-10-M2). Las barras de ruptura transversal de acero sinterizado se rompen cerca de 10 kN, como en el ejercicio 3, y requieren margen de capacidad: la máquina de doble columna de 5 a 50 kN (MBIOII-50-M2) atiende las barras y las piezas estructurales más grandes. El funcionamiento de la máquina está explicado en máquina universal de ensayos.
Ejercicios resueltos
Los ejercicios usan las fórmulas de las secciones anteriores y datos coherentes con los rangos publicados.
Ejercicio 1: temperatura homóloga del acero sinterizado
Una pieza de acero Fe-Cu-C se sinteriza a 1,120 °C. El hierro funde a 1,538 °C. ¿La temperatura está en el rango típico?
- Ts = 1,120 + 273 = 1,393 K; Tf = 1,538 + 273 = 1,811 K.
- Th = 1,393 / 1,811 = 0.77, dentro del rango de 0.7 a 0.85.
- Error común: dividir en grados Celsius da 1,120 / 1,538 = 0.73, otro número. La razón solo tiene sentido en kelvin.
Ejercicio 2: densidad relativa por Arquímedes
Una pieza de acero sinterizado tiene masa seca A = 20.00 g. Impregnada con aceite, pesa B = 20.12 g en el aire y C = 17.30 g sumergida en agua a 25 °C (ρagua = 0.997 g/cm³). La densidad del hierro es 7.87 g/cm³.
- Volumen: V = (B − C) / ρagua = 2.82 / 0.997 = 2.828 cm³.
- Densidad: ρ = A / V = 20.00 / 2.828 = 7.07 g/cm³.
- ρrel = 7.07 / 7.87 = 0.898, o 89.8 %; porosidad P = 10.2 %.
- Lectura: la pieza está en el rango usual de 6.8 a 7.2 g/cm³ y por encima de 7.0 g/cm³, lo que favorece un tratamiento termoquímico posterior.
Ejercicio 3: ruptura transversal de una barra de acero sinterizado
Una barra de 31.7 × 12.7 × 6.35 mm, apoyada con un claro L = 25.4 mm, se rompe con F = 9.50 kN. ¿Cuál es la TRS?
- Rtr = 3·F·L / (2·b·h²) = 3 × 9,500 × 25.4 / (2 × 12.7 × 6.35²).
- Numerador: 723,900 N·mm. Denominador: 2 × 12.7 × 40.32 = 1,024.2 mm³.
- Rtr = 723,900 / 1,024.2 = 707 MPa.
- Capacidad: 9.5 kN está en el límite de una máquina de 10 kN; para esta barra, la máquina de 50 kN da el margen necesario.
Ejercicio 4: resistencia radial de un buje de bronce
Un buje de bronce sinterizado tiene D = 16 mm, barreno de 10 mm y L = 10 mm, y se aplasta con F = 1.80 kN entre platos paralelos.
- Espesor de la pared: e = (16 − 10) / 2 = 3 mm. Es menor que un tercio de D (5.3 mm), y el resultado vale como medida.
- K = F·(D − e) / (L·e²) = 1,800 × 13 / (10 × 9) = 23,400 / 90 = 260 MPa.
- Inverso: para una K mínima especificada, la fuerza mínima de aceptación es F = K·L·e² / (D − e).
Ejercicio 5: porosidad y resistencia por la relación de Ryshkewitch
Con σ = σ0·e−bP y b = 5, valor solo ilustrativo, porque b es empírico y cambia de un material a otro:
- P = 5 %: σ/σ0 = e−0.25 = 0.779.
- P = 15 %: σ/σ0 = e−0.75 = 0.472.
- Razón: 0.779 / 0.472 = 1.65. Reducir la porosidad de 15 % a 5 % aumenta la resistencia en cerca de 65 %.
Ejercicio 6: contracción de una corona de zirconia
Una corona debe medir 10.0 mm después de sinterizada, y la contracción lineal de la zirconia usada es de 22 %. ¿Con qué dimensión debe fresarse en el estado presinterizado?
- Lfinal = L0·(1 − 0.22), entonces L0 = 10.0 / 0.78.
- L0 = 12.8 mm. La pieza se fresa cerca de 28 % más grande.
Normas de piezas sinterizadas
Las normas de piezas sinterizadas tratan de la medición, no del horno: densidad y porosidad, resistencia y dureza. La tabla incluye las citadas en este artículo, con las ediciones verificadas en septiembre de 2026:
| Norma | Qué trata | Edición |
|---|---|---|
| ISO 2738 | densidad, contenido de aceite y porosidad abierta de sinterizados permeables | 2026 |
| ASTM B962 | densidad de compactos y sinterizados por Arquímedes | B962-23 |
| ISO 3325 | resistencia a la ruptura transversal de sinterizados, excepto metal duro | 2026 |
| ASTM B528 | resistencia a la ruptura transversal de probetas PM | B528-16(2026) |
| ISO 2739 | resistencia a la compresión radial de bujes sinterizados | 2012 |
| ASTM B939 | resistencia radial K de cojinetes y materiales estructurales PM | B939-21(2025) |
| ISO 4498 | dureza aparente y microdureza de sinterizados | 2010 |
| ISO 3327 | resistencia a la ruptura transversal de metal duro | 2009 |
| MPIF Standard 35 | designaciones y propiedades de materiales para piezas estructurales PM | no indicada |
Otros ensayos y referencias técnicas
Nitrurado (nitruración): qué es, procesos (gaseoso, por plasma y en baño de sales), capa blanca, NHD y diferencia con la cementación
El nitrurado (nitruración) es el tratamiento termoquímico que difunde nitrógeno en la superficie del acero por debajo de la temperatura de austenización, sin temple: de 495 a 565 °C por vía gaseosa, de 430 a 595 °C por plasma y alrededor de 570 a 580 °C en baño de sales. Forma una capa blanca de 10 a 20 µm sobre una zona de difusión de 0.1 a 0.6 mm, con 600 a más de 1,000 HV según el acero. Vea los procesos, los aceros, la medición de la NHD según ISO 18203 y la comparación con la cementación.
Cementación del acero: qué es, tipos, temperatura, profundidad de capa y control
La cementación es el tratamiento termoquímico que enriquece con carbono la superficie de un acero de bajo carbono, en general entre 900 y 930 °C, antes del temple y el revenido. La pieza queda con una superficie de 58 a 62 HRC y un núcleo tenaz. Vea los tipos (gaseosa, sólida, líquida y al vacío), la fórmula de Harris para el tiempo (cerca de 0.63·√t mm a 925 °C), los aceros utilizados, la profundidad efectiva de capa a 550 HV según ISO 18203:2026, los defectos y ejercicios resueltos.
Recocido del acero: qué es, tipos, temperaturas y efectos en las propiedades
El recocido es el tratamiento térmico que calienta el metal, mantiene la temperatura y lo enfría lentamente, en general dentro del horno, para reducir la dureza y los esfuerzos internos y recuperar la ductilidad y la maquinabilidad. En el acero, el recocido total austeniza unos 30 a 50 °C por encima de Ac3, y los tipos subcríticos quedan por debajo de Ac1 (alivio de esfuerzos de 550 a 650 °C, esferoidización de 700 a 720 °C). Vea los tipos, las temperaturas, la microestructura, los efectos con números y cómo verificar el resultado.
Tratamientos térmicos de los metales: qué son, tipos, diagrama hierro-carbono y curvas TTT
El tratamiento térmico es el calentamiento y enfriamiento controlados de un metal sólido para cambiar su microestructura y, con ella, la dureza, la resistencia y la tenacidad, sin cambiar la forma de la pieza. Vea las tres etapas, el diagrama hierro-carbono (eutectoide a 727 °C y 0.77 % C), las curvas TTT y CCT, las microestructuras, las familias de tratamientos, el 6061-T6, cómo elegir el proceso y cómo verificar el resultado.
Preguntas frecuentes
¿Qué es el proceso de sinterización?
Es la consolidación de un polvo compactado por calentamiento por debajo de la temperatura de fusión, en general a 70 a 85 % de la temperatura de fusión absoluta (Babalola y colaboradores, 2023). La difusión forma cuellos entre las partículas, reduce la porosidad y transforma el compacto en verde en una pieza sólida.
¿Qué significa sinterizado?
Es el material o la pieza hecha de polvo consolidado por sinterización. En general conserva algo de porosidad, que puede ser útil: los bujes autolubricantes se impregnan con aceite a través de los poros, y la ISO 2738 mide el contenido de aceite y la porosidad abierta.
¿La sinterización es un tratamiento térmico?
No en el sentido clásico. Es un proceso de fabricación que usa calor para consolidar el polvo; los tratamientos térmicos modifican una pieza ya maciza. El temple, el revenido o la cementación pueden aplicarse después, con mejor resultado en los termoquímicos cuando la densidad pasa de 7.0 g/cm³ (Infomet).
¿Cuál es la temperatura de sinterización?
Depende del material. Aceros de la metalurgia de polvos Fe-Cu-C: 1,120 a 1,150 °C durante 20 a 30 minutos (Linde). Según la EPMA: cobre 750 a 1,000 °C, bronce 740 a 780 °C y aleaciones de aluminio 590 a 620 °C. Metal duro WC-Co: cerca de 1,400 a 1,500 °C, con fase líquida de cobalto.
¿Qué es la sinterización en horno?
Es la etapa en horno continuo con atmósfera protectora, con tres zonas: deslubricación a cerca de 200 a 550 °C, zona caliente (en el acero, 1,120 a 1,150 °C) y enfriamiento bajo atmósfera, para que la pieza no se oxide.
¿Cuáles son los tipos de sinterización?
Los dos grandes tipos son la sinterización en estado sólido y la sinterización en fase líquida, en la que un componente funde a propósito. Hay variantes con presión o campo: prensado isostático en caliente (HIP, argón a 100 a 200 MPa), sinterización por plasma pulsado (SPS) y sinterización de piezas de manufactura aditiva.
¿Qué es la sinterización en la siderurgia?
Es la aglomeración de finos de mineral de hierro con combustible en una máquina de sinterización, que genera el sínter usado como carga del alto horno (Vieira y colaboradores, 2003). Hay fusión parcial, y el producto es materia prima, no una pieza de ingeniería.
¿Cuál es la diferencia entre sinterización y calcinación?
La calcinación calienta un sólido para descomponer o eliminar volátiles, como el CO2 de la caliza, sin consolidar partículas. La sinterización une partículas de polvo en una pieza cohesiva y más densa.
¿Cómo afecta la porosidad a la resistencia?
La resistencia cae de forma aproximadamente exponencial con la porosidad, σ = σ0·e−bP (Ryshkewitch, 1953). La porosidad también reduce el módulo de elasticidad, la ductilidad y las conductividades (Ternero y colaboradores, 2021).
¿Cómo se ensaya una pieza sinterizada?
Por la densidad por Arquímedes (ISO 2738 y ASTM B962), por la ruptura transversal en tres puntos (ISO 3325 y ASTM B528), por la resistencia radial de bujes (ISO 2739 y ASTM B939) y por la dureza aparente (ISO 4498). Los dos ensayos mecánicos se hacen en una máquina universal de ensayos.
¿Qué es la sinterización en fase líquida?
Es la sinterización en la que parte del material funde y acelera la densificación por reacomodo y por disolución y reprecipitación (German y colaboradores, 2009). Ejemplos: el cobre en los aceros Fe-Cu y el cobalto en el metal duro WC-Co.
¿Cuáles son las ventajas y desventajas de la metalurgia de polvos?
Ventajas: forma casi final, poca pérdida de material, producción en serie y porosidad controlable. Desventajas: la porosidad reduce la resistencia y la ductilidad (un FC-0208-50 se alarga como máximo 1 %), el herramental es caro y el tamaño de la pieza está limitado por la prensa.