
Calibrar una máquina universal de ensayos es comparar la fuerza que indica con la de un instrumento de referencia trazable, en tres series de al menos cinco fuerzas entre 20 % y 100 % de cada rango. Según la ISO 7500-1:2018 (adoptada en Brasil sin cambios como ABNT NBR ISO 7500-1:2023), el resultado clasifica cada rango en la clase 0.5, 1, 2 o 3, con una nueva verificación recomendada en un plazo máximo de 12 meses. Esta guía es para quien responde por la máquina en el laboratorio: qué exige la norma, cómo se hace el servicio, cómo leer el certificado, quién puede calibrar y qué pasa con los resultados cuando la calibración falla o se retrasa.
En resumen:
- Norma: ABNT NBR ISO 7500-1:2023 en Brasil (texto idéntico al de la ISO 7500-1:2018); en Estados Unidos, ASTM E4-24. Ambas aplican a máquinas de tracción, compresión y universales, incluidas las prensas.
- Procedimiento: inspección general, patrón de fuerza según la ISO 376 con clase igual o mejor que la pretendida, tres precargas y tres series crecientes de mínimo cinco fuerzas entre 20 % y 100 % del rango, entre 10 °C y 35 °C.
- Clase 1: error relativo de indicación de hasta ±1.0 % de la fuerza medida y repetibilidad de hasta 1.0 %, válidos por encima del límite inferior del rango, que no puede ser menor que 200 veces la resolución del indicador.
- Intervalo: hasta 12 meses según la NBR ISO 7500-1, salvo otra especificación, y siempre después de un cambio de ubicación con desmontaje, una reparación o un ajuste importante.
- Certificado: la clase vale por rango, por celda y por sentido de la fuerza; la incertidumbre de la calibración no está incluida en la clase.
Qué es calibrar, verificar y ajustar una máquina de ensayos
Calibración, verificación y ajuste son tres operaciones diferentes, y el certificado solo tiene sentido para quien las distingue. La ISO 7500-1:2018 define la calibración (sección 3.1) como la operación que establece la relación entre las fuerzas indicadas por la máquina y las medidas por uno o más instrumentos de referencia de fuerza, con las incertidumbres asociadas. La verificación (sección 3.2) es la confirmación, a partir del análisis de esas mediciones, de que el desempeño de la máquina cumple los límites de una clase. La calibración produce números; la verificación los compara con un criterio y asigna la clase.
El ajuste es otra cosa: es intervenir en el sistema de medición (cero, ganancia, curva de linealización) para que pase a indicar valores más cercanos a los correctos. El Vocabulario Internacional de Metrología (VIM, edición lusobrasileña de 2012, publicada por el Inmetro, el instituto nacional de metrología de Brasil) separa ambos términos. La nota 2 de la definición de ajuste dice que no debe confundirse con la calibración, que es un requisito previo para el ajuste; la nota 3 dice que, después de un ajuste, el sistema generalmente debe recalibrarse. La nota 2 de la definición de calibración califica de impropia la expresión "autocalibración", muy usada para el ajuste automático de un sistema.
En la máquina universal de ensayos, la confusión aparece en dos situaciones comunes. La primera es el cero (tara) que se hace antes de cada ensayo: elimina el peso de la mordaza y la desviación de cero del momento, pero no dice nada sobre el error de la máquina al 50 % del rango. La segunda es el factor de calibración grabado en la electrónica: convierte la señal de la celda en fuerza y se obtuvo en una calibración, pero guardarlo no equivale a calibrar de nuevo. Solo la comparación con un patrón trazable, hecha con la celda montada, muestra el error actual.
La tabla resume las cuatro operaciones que aparecen en la rutina de un laboratorio:
| Operación | Qué hace | Quién la hace | Resultado |
|---|---|---|---|
| Calibración | compara la fuerza indicada con la de un patrón trazable y cuantifica el error y la incertidumbre | laboratorio de calibración, de preferencia acreditado | errores por punto, con incertidumbre |
| Verificación (ISO 7500-1) | compara esos errores con los límites de una clase | el mismo laboratorio, con los datos de la calibración | clase y límite inferior de cada rango |
| Ajuste | modifica cero, ganancia o curva para reducir el error | fabricante o servicio técnico | exige una nueva calibración después |
| Verificación intermedia | comprueba, entre dos calibraciones, si el sistema sigue estable | el propio laboratorio | registro de estabilidad o alerta de deriva |
Qué norma usar: NBR ISO 7500-1:2023, ISO 7500-1:2018 y ASTM E4
La norma brasileña de calibración de máquinas de tracción, compresión y universales es la ABNT NBR ISO 7500-1:2023, publicada en marzo de 2023. Adopta sin modificaciones la ISO 7500-1:2018 (5.ª edición) y sustituye a la ABNT NBR ISO 7500-1:2016, que todavía aparece en sitios de prestadores de servicio. Antes de ella estaba vigente la ABNT NBR NM-ISO 7500-1:2004, adopción del Mercosur, cuya fórmula de repetibilidad era distinta de la actual; un certificado emitido con ella no se compara punto por punto con un certificado de 2023. En el catálogo de la ISO, consultado el 02/10/2026, la edición de 2018 sigue publicada y fue confirmada en la revisión sistemática concluida en agosto de 2026 (etapa 90.93), después de una decisión de revisión registrada en 2023: sigue vigente sin nueva edición prevista.
La norma trata de la calibración estática del sistema de medición de fuerza. La nota del alcance advierte que los valores obtenidos no son necesariamente válidos para ensayos de alta velocidad o dinámicos, como los de fatiga. Aplica a cualquier máquina uniaxial de tracción y compresión, lo que incluye las prensas para concreto: la NBR 5739 (la norma brasileña de ensayo de compresión de concreto) exige una prensa clase 1 según la NBR ISO 7500-1 en laboratorio de ensayo y calibración cada 12 meses como máximo.
El instrumento de referencia tiene su propia norma. Según la ISO 7500-1, debe cumplir la ISO 376:2011 (en Brasil, ABNT NBR ISO 376), que clasifica los patrones de fuerza en las clases 00, 0.5, 1 y 2. La ISO 376 trata del patrón, no de la máquina: citar la "NBR ISO 376" como la norma de calibración de la máquina es un error que circula en páginas de servicios.
En Estados Unidos y en contratos que siguen normas ASTM, la referencia es la ASTM E4-24. No tiene clases: el criterio es un error de hasta ±1.0 % en el rango verificado, y el patrón de fuerza se calibra según la ASTM E74. El resumen oficial de la E4-24 advierte que, sumada la incertidumbre de medición, la desviación de fuerza puede superar ±1.0 %. Un certificado de una familia no demuestra conformidad con la otra: la guía de la ASTM E8 y la ISO 6892-1 muestra que cada norma de tracción remite a su propia norma de máquina. La tabla compara ambas:
| Aspecto | NBR ISO 7500-1:2023 (ISO 7500-1:2018) | ASTM E4-24 |
|---|---|---|
| Criterio | clases 0.5, 1, 2 y 3 | error de hasta ±1.0 %, sin clases |
| Patrón de fuerza | ISO 376, clase igual o mejor que la de la máquina | ASTM E74 |
| Intervalo | recomendado hasta 12 meses, salvo otra especificación | anual, con un máximo de 18 meses (por confirmar en el texto completo) |
| Incertidumbre | no incluida en la clase (sección 7) | no incluida en el ±1.0 % |
Las clases 0.5, 1, 2 y 3 y lo que garantizan
La clase de un rango es la etiqueta que resume el peor desempeño del sistema de medición de fuerza dentro de él. La ISO 7500-1 evalúa en cada fuerza el error relativo de indicación (q), la repetibilidad entre las tres series (b), el error de cero (f0) y la resolución relativa del indicador (a), y, cuando se solicita, la reversibilidad (v). Cada parámetro tiene un límite por clase (Tabla 2 de la norma), y el rango recibe la clase que todos cumplen al mismo tiempo. Como el número de la clase es el error de indicación admitido en porcentaje, un rango clase 1 tiene un error de hasta ±1.0 % de la fuerza medida, y no de la escala completa (fondo de escala).
El cálculo de q y b, la tabla completa con f0, a y v, y la explicación de por qué el criterio en porcentaje de la lectura protege la parte baja del rango están en el artículo sobre la celda de carga. Aquí interesa lo que el responsable del laboratorio necesita tener a la mano: el criterio principal y el límite inferior de cada clase.
| Clase | Error de indicación q | Repetibilidad b | Límite inferior del rango |
|---|---|---|---|
| 0.5 | ±0.5 % | 0.5 % | 400 × r |
| 1 | ±1.0 % | 1.0 % | 200 × r |
| 2 | ±2.0 % | 2.0 % | 100 × r |
| 3 | ±3.0 % | 3.0 % | 67 × r |
En la tabla, r es la resolución del indicador: en un indicador digital, un incremento del conteo; si la lectura oscila más que eso con la máquina encendida y sin carga, r pasa a ser la mitad del intervalo de oscilación más un incremento (sección 6.2). Los valores son de la Tabla 2 y de la sección 6.4.5 de la ISO 7500-1:2018, verificados en el texto completo.
De estas reglas se derivan tres consecuencias prácticas. La clase es del rango, no de la máquina: cada rango de fuerza y cada indicador se calibra por separado (sección 6.1), y una máquina con varias celdas intercambiables tiene una clase para cada celda. La clase vale solo dentro del rango verificado: según la sección 7, un rango solo se considera conforme si la verificación es satisfactoria al menos del 20 % al 100 % de su valor máximo, y por debajo del 20 % solo si el laboratorio midió puntos adicionales. Y la clase no incluye la incertidumbre de la calibración, como muestra la sección sobre el certificado. La mayoría de las normas de ensayo pide clase 1 o mejor: es el caso de la ISO 6892-1 (ABNT NBR ISO 6892-1 en Brasil, tracción de metales), de la NBR 7480 (la norma brasileña de varilla corrugada y acero de refuerzo) a través de ella, de la NBR 5739 y de la NBR 13279 (mortero).
Cómo se realiza la calibración, paso a paso
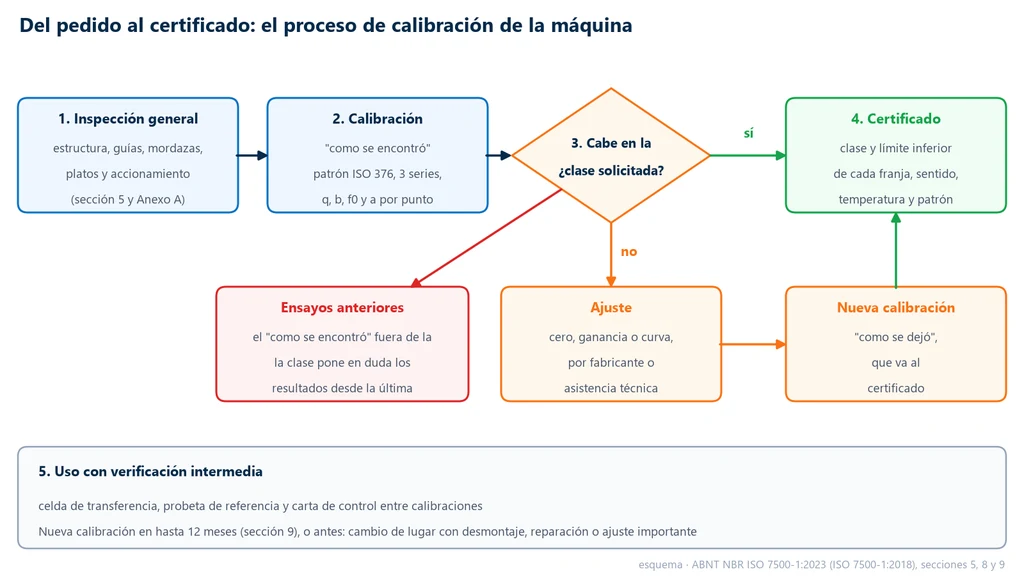
La calibración según la ISO 7500-1 (ABNT NBR ISO 7500-1 en Brasil) se realiza con la máquina en su lugar de uso: se monta un instrumento de referencia en lugar de la probeta y se comparan las dos lecturas, fuerza por fuerza. El esquema siguiente muestra el proceso desde el punto de vista del laboratorio que contrata el servicio: de la inspección al certificado, qué ocurre cuando el intervalo no cumple con la clase y cómo continúa el uso hasta la siguiente calibración.
1. Inspección general de la máquina
La norma solo admite calibrar una máquina en buen estado de funcionamiento (sección 5). Antes de cualquier medición, el técnico realiza la inspección general del Anexo A, que es normativo: desgaste o defectos en las guías del travesaño y en las mordazas, holgura en la fijación de las columnas y del travesaño fijo, interferencias del entorno (vibración, alimentación eléctrica, corrosión, variación local de temperatura), la aplicación axial de la fuerza a través de la estructura y de las mordazas, y un accionamiento capaz de variar la fuerza de manera uniforme y de detenerse en los niveles solicitados. Las anomalías encontradas se registran en el certificado (sección 8.2).
En las máquinas de compresión y en las prensas, el Anexo B, informativo, orienta la inspección de los platos: planitud de hasta 0.01 mm en 100 mm, salvo que la norma de ensayo exija otra cosa, dureza de al menos 55 HRC cuando el plato es de acero y, para probetas sensibles a la flexión, plato superior con rótula prácticamente sin holgura e inclinación libre de unos 3°. Un plato marcado o una rótula trabada no aparecen en el error de fuerza, pero sí en el resultado del ensayo de compresión.
2. Calibración "tal como se encontró"
La nota de la sección 5 indica que la buena práctica metrológica exige una calibración antes de cualquier mantenimiento o ajuste, para registrar la condición en que se encontró la máquina (as found). Es esta calibración la que dice si los ensayos realizados desde la última calibración estaban dentro de la clase. Si el técnico ajusta primero y calibra después, el laboratorio recibe un certificado impecable y pierde la única información sobre el pasado. Cuando hay ajuste, la calibración se repite después, en la condición "tal como se dejó" (as left).
3. El instrumento de referencia
El patrón es una celda de carga de referencia o un anillo dinamométrico calibrado según la ISO 376, de clase igual o mejor que la pretendida para la máquina, con trazabilidad certificada al Sistema Internacional de Unidades (sección 6.1). Cuando la fuerza a calibrar queda por debajo del límite del patrón más pequeño disponible, se usan masas conocidas, con un error relativo de la fuerza generada de hasta ±0.1 %. Si un intervalo amplio exige dos patrones, la fuerza máxima aplicada al menor es la mínima aplicada al mayor, y los errores obtenidos con ambos en la fuerza común deben concordar dentro de la repetibilidad admitida por la clase (sección 6.5.3).
En la foto, un instrumento de referencia de fuerza centrado entre los platos de la máquina, con su propio indicador sobre la mesa de trabajo: la calibración compara, punto por punto, la fuerza que indica la máquina con la fuerza medida por este patrón trazable.
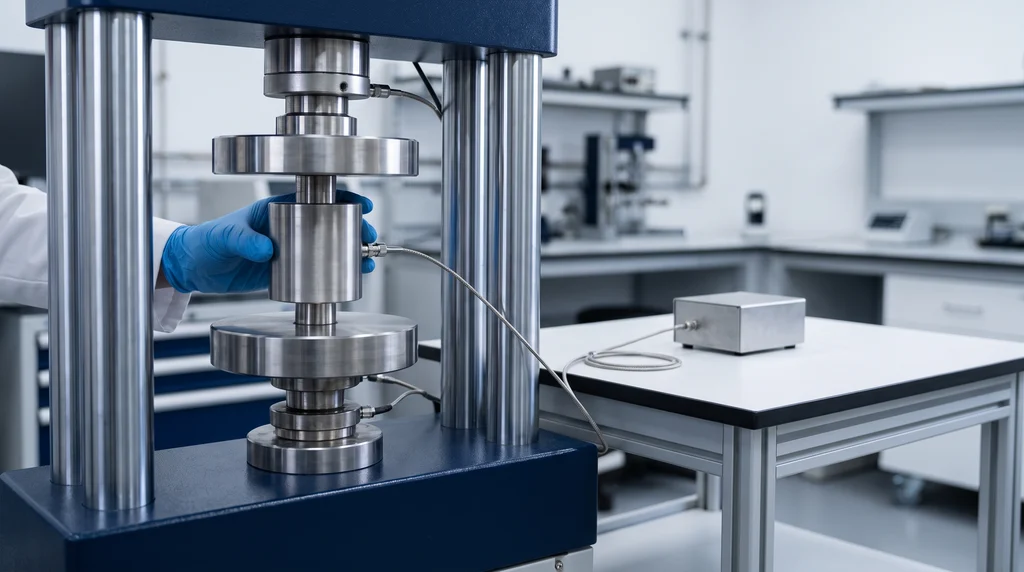
El montaje sigue el sentido calibrado. En compresión, si la máquina no tiene rótula incorporada, el patrón recibe un plato con rótula; en tracción, se monta de forma que se evite la flexión. Cuando el patrón se fija con pernos roscados, debe haberse calibrado de la misma forma y se gira 120° entre una serie y otra (sección 6.4.1). Una máquina con dos áreas de trabajo y un solo sistema de fuerza puede calibrarse en una de ellas, por ejemplo en compresión en el área superior, que equivale a la tracción en el área inferior, con un comentario en el certificado.
4. Temperatura, precarga y series
La calibración se realiza con una temperatura ambiente entre 10 °C y 35 °C, con el patrón estabilizado y sin variar más de 2 °C del inicio al final de cada serie; la temperatura se registra en el certificado (sección 6.4.2). Una vez montado, el patrón se precarga al menos tres veces entre cero y la fuerza máxima (sección 6.4.3). Después vienen tres series de fuerzas crecientes, cada una con al menos cinco niveles a intervalos aproximadamente iguales entre 20 % y 100 % del intervalo. El indicador se pone en cero antes de cada serie, y el cero se lee unos 30 s después de retirar toda la fuerza (sección 6.4.5).
El laboratorio puede trabajar de dos modos (sección 6.4.4): fijar la fuerza indicada por la máquina, Fi, y leer la fuerza de referencia en el patrón, F, o fijar F y leer Fi. En cada nivel, el error relativo de cada serie es qj = (Fij − Fj) / Fj × 100; el error de indicación q es el promedio de las tres series, y la repetibilidad b es la diferencia entre el mayor y el menor qj (sección 6.5). El ejercicio 2, más adelante, rehace este cálculo.
5. Debajo del 20 %, escalas automáticas y accesorios
Para usar la máquina por debajo del 20 % del intervalo, la calibración necesita puntos suplementarios: cinco o más fuerzas por década por debajo del 20 %, con una razón máxima de 2 entre fuerzas vecinas, como 10 %, 7 %, 4 %, 2 % y 1 % del intervalo, hasta el límite inferior (sección 6.4.5). En indicadores con cambio automático de escala, se incluyen al menos dos fuerzas en cada tramo en que la resolución no cambia. Las agujas y los registradores que pueden afectar la medición se verifican con una serie complementaria (sección 6.4.6); en máquinas hidráulicas que miden la fuerza por la presión del cilindro, cada serie se realiza con el pistón en una posición diferente (sección 6.4.7). La reversibilidad, con una serie decreciente y un patrón calibrado para fuerzas decrecientes, solo se determina cuando el cliente la solicita (sección 6.4.8).
Para el laboratorio, esto se traduce en preparación. Antes de la visita, haga una lista de cada celda y cada intervalo en uso, el sentido de fuerza de cada uno (tracción, compresión o ambos), la fuerza más baja que realmente usan los ensayos y la clase exigida por las normas de ensayo. Con esta lista, el prestador del servicio elige los patrones, define los puntos por debajo del 20 % y cotiza el servicio; sin ella, el certificado tiende a cubrir solo de 20 % a 100 % de un intervalo, en un solo sentido.
Ejemplos resueltos
Los cinco ejemplos siguen el orden de las decisiones de un laboratorio: elegir el intervalo, entender el cálculo de un punto, leer el certificado, usar la incertidumbre y medir el perjuicio de una calibración fuera de clase. Todos los números se rehicieron a mano.
Ejemplo 1: ¿la flexión del mortero cabe en el intervalo verificado?
Un laboratorio ensaya a flexión prismas de mortero con una fuerza de alrededor de 1.28 kN, en una máquina con celda de 50 kN y resolución r = 0.005 kN. El certificado declara clase 1 de 20 % a 100 %.
- Piso del certificado: 20 % de 50 kN = 10 kN. La fuerza del ensayo, 1.28 kN, es el 2.56 % del intervalo: está fuera del intervalo verificado, aunque la celda pueda medirla.
- Piso por la resolución, si la calibración bajara: clase 1, 200 × 0.005 = 1.0 kN (2 % del intervalo); clase 0.5, 400 × 0.005 = 2.0 kN.
- Resolución relativa en 1.28 kN: a = 0.005 / 1.28 × 100 = 0.39 %, por debajo del límite de 0.5 % de la clase 1.
- Salidas posibles: solicitar puntos suplementarios hasta 1 kN, que solo dan clase 1 si q y b también cumplen en esos puntos, o usar una celda de 5 kN, en la que 1.28 kN son el 25.6 % del intervalo, dentro de la serie estándar.
Ejemplo 2: error de indicación y repetibilidad en un punto
Con el patrón fijado en F = 20.00 kN, la máquina indica 20.12, 20.18 y 20.09 kN en las tres series.
- q1 = (20.12 − 20.00) / 20.00 × 100 = +0.60 %; q2 = +0.90 %; q3 = +0.45 %.
- q = (0.60 + 0.90 + 0.45) / 3 = +0.65 %: cumple con la clase 1 (±1.0 %) y no con la 0.5 (±0.5 %).
- b = 0.90 − 0.45 = 0.45 %: cumple incluso con la clase 0.5.
- Clase del punto: 1, porque rige el criterio más restrictivo.
Ejemplo 3: leer la clase de un intervalo en el certificado
El certificado de un intervalo de 100 kN, con r = 0.01 kN, presenta los valores siguientes, y el error de cero de las tres series quedó en hasta 0.03 %:
| Fuerza (kN) | q (%) | b (%) | a (%) |
|---|---|---|---|
| 20 | +0.32 | 0.30 | 0.05 |
| 40 | +0.41 | 0.45 | 0.025 |
| 60 | +0.65 | 0.45 | 0.017 |
| 80 | +0.48 | 0.28 | 0.013 |
| 100 | +0.38 | 0.22 | 0.010 |
- Repetibilidad, cero y resolución cumplen con la clase 0.5 en todos los puntos (b ≤ 0.5 %, f0 ≤ 0.05 %, a ≤ 0.25 %).
- El error de indicación supera 0.5 % en 60 kN (+0.65 %): el intervalo es clase 1.
- Límite inferior declarado: 20 kN. Un ensayo que rompe a 15 kN usa la máquina fuera del intervalo clasificado, aunque la resolución sobre (200 × 0.01 = 2 kN).
Ejemplo 4: la incertidumbre en la resistencia a la tracción
Una barra maquinada de acero 1020 laminado de 10 mm de diámetro rompe, en el ensayo de tracción, con una fuerza máxima indicada de 29.85 kN. En el intervalo usado, el certificado da q = +0.65 % e incertidumbre expandida U = 0.25 % (k = 2).
- S0 = π × 10² / 4 = 78.54 mm². Rm indicado = 29,850 / 78.54 = 380.1 MPa.
- Según el Anexo C de la norma, la fuerza generada es F ≈ Fi − Fi × (q ± U) / 100. Con q = +0.65 %: F ≈ 29.85 × (1 − 0.0065) = 29.66 kN, lo que da Rm ≈ 377.6 MPa.
- Con la incertidumbre: q − U = 0.40 % y q + U = 0.90 %, por lo tanto F entre 29.58 y 29.73 kN y Rm entre 376.6 y 378.5 MPa.
- La máquina es clase 1 y el error cabe en la clase; lo que cambia es la decisión cerca de un límite. Un acero especificado con Rm mínimo de 380 MPa se aprobaría por la lectura y se rechazaría por la fuerza corregida. La resistencia a la tracción hereda, punto por punto, el error de fuerza.
Ejemplo 5: el costo de una calibración "tal como se encontró" fuera de clase
Un laboratorio de control de varillas corrugadas CA-50 (grado brasileño de acero de refuerzo) calibra la máquina después de 12 meses y recibe, en la condición "tal como se encontró", q = +1.6 % en el intervalo usado en los ensayos: el intervalo quedó fuera de la clase 1. Una de las barras de 16 mm ensayadas en el periodo tuvo un límite de fluencia declarado de 505 MPa.
- Límite de fluencia corregido: 505 × (1 − 0.016) = 496.9 MPa, por debajo de los 500 MPa que la NBR 7480 (la norma brasileña de acero para refuerzo de concreto) exige para el CA-50.
- Intervalo de resultados afectados: una lectura solo garantiza 500 MPa reales si es de 500 / (1 − 0.016) ≈ 508 MPa o más. Todos los informes con límite de fluencia entre 500 y 508 MPa emitidos en el periodo quedan bajo sospecha.
- Fuerza involucrada: con el área nominal de 201.1 mm², 505 MPa corresponden a unos 101.6 kN, la mitad de un intervalo de 200 kN, una región en la que nadie desconfía de la lectura.
- El laboratorio no sabe desde cuándo el intervalo estaba fuera: sin verificación intermedia, la revisión abarca los 12 meses completos.
Cómo leer el certificado de calibración
El certificado de calibración es el documento que prueba la clase de la máquina, y leerlo bien significa verificar que cubra el uso real del laboratorio. La sección 8 de la ISO 7500-1 fija el contenido mínimo del informe de verificación; en la práctica, el laboratorio revisa estos puntos:
- Norma y edición: ABNT NBR ISO 7500-1:2023 o ISO 7500-1:2018. Un certificado según la NM-ISO 7500-1:2004 (norma Mercosur) usa otra fórmula de repetibilidad.
- Identificación: fabricante, modelo y número de serie de la máquina y del indicador de fuerza y, en máquinas de celdas intercambiables, de cada celda calibrada.
- Lugar y temperatura de la calibración, dentro de 10 °C a 35 °C.
- Patrón de fuerza: tipo, clase ISO 376, número de serie, número de su certificado y fecha de vigencia de ese certificado, que la sección 8.1 exige.
- Fecha de la verificación y nombre del laboratorio que la realizó.
- Modo de calibración: tracción, compresión o ambos, para cada sistema de medición de fuerza. Un intervalo calibrado solo en compresión no está verificado en tracción.
- Clase de cada intervalo y límite inferior al que se aplica la clase (sección 8.2). Es el número que decide si su fuerza más baja está cubierta.
- Errores por punto (q, b, f0, a y, si se solicita, v), que la norma incluye en el informe cuando el cliente lo pide. Solicítelos siempre: son los que permiten corregir resultados y dar seguimiento a la deriva de un año a otro.
- Incertidumbre expandida U, en general con k = 2, que corresponde a una cobertura de aproximadamente 95 %. El Anexo C de la ISO 7500-1 muestra cómo calcularla; para un laboratorio acreditado, declarar la incertidumbre en el certificado es una exigencia de la ISO/IEC 17025 (ABNT NBR ISO/IEC 17025 en Brasil).
- Condición "tal como se encontró" y "tal como se dejó", cuando hubo ajuste, y anomalías de la inspección general.
Un dato que muchos buscan no tiene por qué estar ahí: la fecha de "vigencia" de la calibración. La ISO 7500-1 recomienda el intervalo, pero quien lo fija es el usuario, y la NBR ISO/IEC 17025:2017 (sección 7.8.4.3) prohíbe al laboratorio acreditado recomendar un intervalo en el certificado, salvo acuerdo con el cliente. "Calibración vencida" es, por lo tanto, un criterio del sistema de calidad de quien usa la máquina.
La clase no es la incertidumbre
La sección 7 de la ISO 7500-1 indica que reducir el límite de la clase por la incertidumbre sería contarla dos veces, y por eso no lo hace; indica también que una máquina certificada en una clase no tiene garantía de que el error, sumado a la incertidumbre, quede por debajo del valor de la clase. El Anexo C escribe el intervalo probable del error medio como E = q ± U. Las gráficas siguientes comparan dos máquinas clase 1 con los mismos puntos, excepto en 60 kN: en la máquina B, q = +0.85 % está dentro de la clase, pero q + U = 0.85 + 0.30 = 1.15 % supera el 1 %.
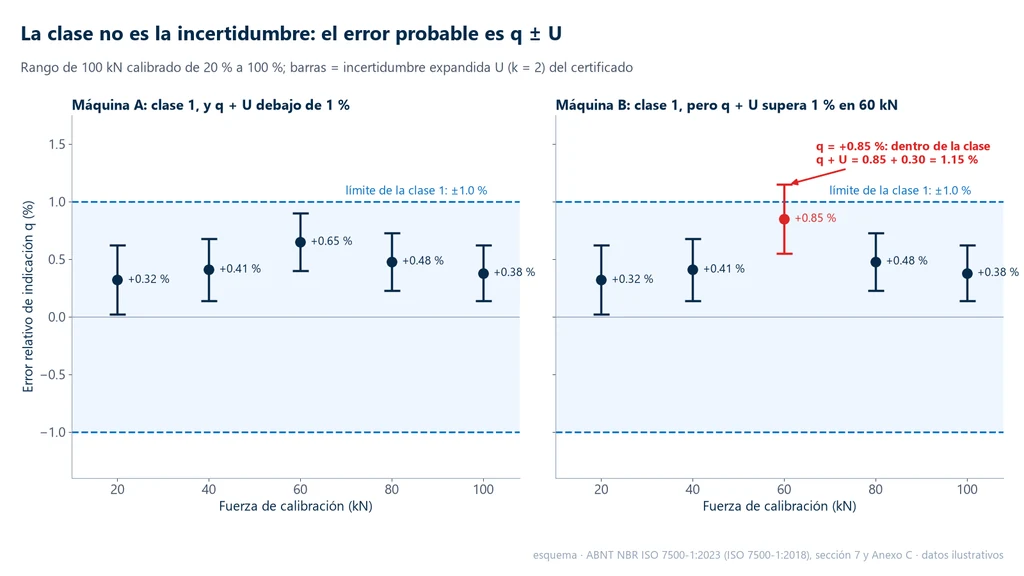
Para el laboratorio, la clase es un criterio de aceptación de la máquina; la incertidumbre U entra en el presupuesto de incertidumbre del ensayo, junto con la medición del área, la alineación y la velocidad. La propia norma recuerda, en la nota final del Anexo C, que U describe el error medio en el momento de la calibración, y no la incertidumbre de la máquina en uso, que depende de la alineación de la probeta, de la deriva de temperatura y de los dispositivos.
Quién calibra: laboratorio acreditado por la Cgcre (RBC)
La NBR ISO 7500-1 exige un patrón con trazabilidad certificada al Sistema Internacional, y no un tipo específico de proveedor. En Brasil, la forma reconocida de demostrar la competencia del proveedor es la acreditación por la Cgcre, la Coordenação Geral de Acreditação do Inmetro (el organismo brasileño de acreditación), según la ABNT NBR ISO/IEC 17025:2017; los laboratorios de calibración acreditados forman la Rede Brasileira de Calibração (RBC, la red brasileña de calibración). La consulta es pública, en el sitio del Inmetro, y enumera, en el área de fuerza, torque y dureza, los laboratorios acreditados para calibrar escalas de máquinas de ensayo.
La acreditación no es un sello genérico: es válida para un alcance. Antes de contratar, revise en el alcance del laboratorio:
- El intervalo de fuerza: el alcance se divide en intervalos, y su fuerza mínima y su fuerza máxima deben quedar dentro de ellos.
- La CMC (capacidad de medición y calibración), la menor incertidumbre que el laboratorio puede declarar en cada intervalo. Un alcance publicado en la consulta de la RBC, por ejemplo, declara 0.08 % de 0.5 N a 0.5 kN y 0.15 % por encima de 0.5 kN hasta 900 kN. Una CMC de 0.15 % deja margen para la clase 1; para la clase 0.5, consume buena parte del límite.
- El sentido: si el laboratorio calibra en tracción, en compresión o en ambos.
- El servicio: calibración de máquina de ensayo, y no solo de dinamómetros o de celdas en banco.
Un laboratorio no acreditado puede emitir un certificado trazable, pero el cliente pasa a tener que demostrar, en una auditoría, que el proveedor es competente. En un laboratorio acreditado por la NBR ISO/IEC 17025 o en un control de calidad que responde a clientes automotrices, aeronáuticos o de la construcción, el camino usual en Brasil es la RBC. El artículo sobre ingeniería de calidad muestra cómo la calibración entra en el sistema de gestión de las mediciones.
Intervalo de calibración y cuándo recalibrar antes
La NBR ISO 7500-1 recomienda verificar la máquina a intervalos de 12 meses como máximo, salvo otra especificación, y explica que el tiempo entre verificaciones depende del tipo de máquina, del nivel de mantenimiento y de la intensidad de uso (sección 9). Es una recomendación, no una vigencia fija, pero varias normas de ensayo la hacen obligatoria: la NBR 5739 (la norma brasileña de ensayo de compresión de concreto), por ejemplo, exige calibrar la prensa cada 12 meses como máximo. Por la ASTM E4, según los resúmenes publicados de la norma, la verificación es anual y el intervalo no puede pasar de 18 meses.
La misma sección 9 ordena verificar la máquina de nuevo, en cualquier caso, cuando cambia de lugar con desmontaje o pasa por una reparación o un ajuste importante. El cambio de celda, de tarjeta de adquisición o de firmware que altere la medición es una reparación importante en el sistema de fuerza. También hay detonantes de buena práctica, que no están en la norma pero justifican adelantar la calibración:
- sobrecarga por encima de la capacidad de la celda o impacto en la rotura de una probeta frágil sin protección;
- máquina detenida por mucho tiempo o usada por un operador sin capacitación;
- resultado sospechoso, como una deriva en una carta de control o una discrepancia con otro laboratorio en un ensayo interlaboratorio;
- verificación intermedia fuera del límite de acción, tema de la siguiente sección.
El laboratorio puede adoptar un intervalo menor con base en un análisis de riesgo. Una máquina que realiza cientos de ensayos por semana cerca del límite de aceptación de un producto tiene más que perder que una de investigación usada una vez al mes. El historial de los certificados ayuda: si la deriva de un año a otro es pequeña frente al límite de la clase, el intervalo de 12 meses se sostiene; si cada calibración encuentra el intervalo cerca del límite, el intervalo entre calibraciones es demasiado largo.
Verificación intermedia entre calibraciones
La verificación intermedia es la comprobación que el propio laboratorio hace entre dos calibraciones para confirmar que la máquina sigue estable. La ABNT NBR ISO/IEC 17025:2017 pide que, cuando sean necesarias para mantener la confianza en el desempeño del equipo, estas verificaciones sigan un procedimiento (sección 6.4.10). No sustituyen a la calibración ni otorgan clase; sirven para descubrir una deriva antes de que invalide meses de resultados.
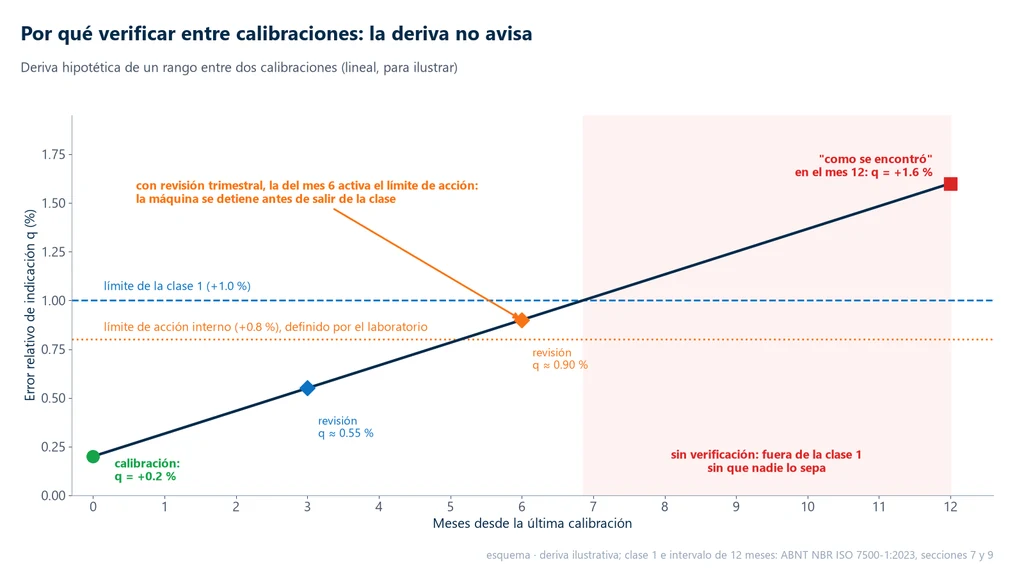
La gráfica siguiente muestra, con una deriva hipotética, por qué esto importa. El intervalo parte de q = +0.2 % en la calibración y llega a +1.6 % en el mes 12; rebasa el límite de la clase 1 cerca del mes 7. Sin comprobaciones, el laboratorio solo se entera en la calibración "como se encontró" y revisa el año entero; con comprobaciones trimestrales y un límite de acción interno de 0.8 %, la del mes 6 ya detecta la desviación, antes de que el intervalo salga de la clase.
Se usan tres métodos, solos o combinados:
- Celda de transferencia: un patrón de fuerza del propio laboratorio, calibrado por un laboratorio acreditado, montado en la máquina en dos o tres puntos del intervalo más usado. Es el método más directo, porque mide la fuerza.
- Probeta de referencia: barras de un mismo lote homogéneo, de acero o de aluminio, guardadas para ese fin y ensayadas periódicamente; el resultado (Rm, por ejemplo) se registra en una carta de control. Mide el sistema completo, incluidas las mordazas y el software, pero mezcla la variación del material con la de la máquina. El artículo sobre la probeta de ensayo trata de dimensiones y preparación.
- Masas conocidas: en celdas pequeñas, de algunas decenas de newtons, masas calibradas colgadas de la celda comprueban la indicación a fuerza baja.
Los resultados se registran en una carta de control con límites definidos por el laboratorio, más estrechos que el de la clase, como el 0.8 % del ejemplo. El límite de acción es una decisión interna, no un valor de norma: debe considerar la incertidumbre de la propia comprobación, que suele ser mayor que la de la calibración. Rebasarlo lleva a suspender el uso del intervalo y adelantar la calibración.
El costo de no calibrar
El costo de no calibrar no es la multa de una auditoría; es la pérdida de valor de todos los resultados emitidos desde la última calibración válida. Todo esfuerzo calculado en una máquina de ensayo es una fuerza dividida entre un área, de modo que el error de fuerza pasa íntegro al resultado: 1 % de error en la fuerza es 1 % en el límite de fluencia, en la resistencia a la tracción y en la resistencia a la compresión del concreto. Los perjuicios aparecen de cuatro formas:
- Lote aprobado indebidamente: con la máquina leyendo por encima del valor real, un material por debajo de la especificación pasa el ensayo, como en el ejemplo 5. El costo aparece después, en la obra o en campo.
- Lote rechazado indebidamente: con la máquina leyendo por debajo, se rechaza material bueno, con retrabajo, contraprueba y disputa con el proveedor.
- Revisión retroactiva: una calibración "como se encontró" fuera de la clase obliga a evaluar los informes del periodo, avisar a los clientes afectados y, a veces, reensayar contramuestras, cuando existen.
- No conformidad en auditoría: la ISO 9001 (requisito 7.1.5.2) ordena evaluar si la validez de los resultados anteriores se vio afectada cuando se encuentra que un instrumento no es apto, y la NBR ISO/IEC 17025 pide el mismo análisis del efecto de la desviación sobre los ensayos ya realizados.
Frente a esto, el precio de una calibración anual y de una rutina de verificación intermedia es pequeño. La pregunta útil no es si la calibración es obligatoria, sino cuántos informes está dispuesto el laboratorio a revisar si la máquina se encuentra fuera de la clase.
Lo que la NBR ISO 7500-1 no cubre: extensómetro, desplazamiento y velocidad
La NBR ISO 7500-1 calibra solo el sistema de medición de fuerza. La calibración de la máquina universal involucra otros tres sistemas, cada uno con su propia norma, y el certificado de fuerza no dice nada sobre ellos:
- Extensómetro: calibrado según la ISO 9513:2012 (ABNT NBR ISO 9513:2013 en Brasil), con clases 0.2, 0.5, 1 y 2, o según la ASTM E83-25, con clases A, B-1, B-2, C, D y E. La ISO 6892-1 pide extensómetro clase 1 para Rp y Rt; el módulo de elasticidad depende tanto de la fuerza como de la deformación. Las clases, los calibradores y los intervalos están en el artículo sobre extensómetro y galga extensiométrica.
- Desplazamiento del travesaño: verificado según la ASTM E2309/E2309M-20, que trata de los sistemas de medición de desplazamiento de máquinas de ensayo y excluye la medición de deformación.
- Velocidad: verificada según la ASTM E2658-15(2023), para máquinas electromecánicas y actuadores hidráulicos. Importa en los ensayos en que la norma controla la velocidad, como la tracción de metales según la ISO 6892-1. No identificamos una norma ISO equivalente para la velocidad.
El orden lógico es verificar primero la fuerza, después el extensómetro y, cuando el ensayo lo exige, el desplazamiento y la velocidad. Por eso, cuando una cotización habla de calibrar "fuerza, desplazamiento y deformación" de la máquina, se trata de calibraciones distintas, con normas distintas, y cada una debe aparecer en el certificado con su intervalo.
Cómo interpretar: dudas que confunden a los profesionales
Las preguntas siguientes reúnen los puntos en que los responsables de laboratorio y los compradores de máquinas más se equivocan al aplicar la norma.
¿La celda con certificado de fábrica exime de calibrar la máquina?
No. El certificado de banco de la celda muestra su desempeño aislada, con otro acondicionador y otro cable. La NBR ISO 7500-1 calibra el sistema de medición de fuerza de la máquina, con la celda montada y leída por la electrónica y el software del equipo. Ese es el certificado que piden las normas de ensayo.
Calibré en compresión; ¿puedo ensayar en tracción?
No con base en ese certificado. La sección 8.2 exige que el certificado declare el modo de calibración de cada sistema, y un intervalo calibrado solo en compresión no tiene clase en tracción. Si la misma celda trabaja en ambos sentidos, solicite los dos.
¿Sirve la calibración estática para ensayos de fatiga o de alta velocidad?
No necesariamente. La nota del alcance de la ISO 7500-1 advierte que los valores de la calibración estática no son necesariamente válidos para ensayos dinámicos o de alta velocidad, en los que la inercia de las mordazas y la respuesta de la electrónica alteran la fuerza leída. Las fuerzas dinámicas de amplitud constante tienen su propia práctica, la ASTM E467, citada en la bibliografía de la norma.
¿Un intervalo de 100 kN clase 1 mide 2 kN con 1 % de error?
Solo si el certificado clasifica el intervalo hasta 2 kN. La resolución permite llegar a 200 × r, pero la clase vale hasta el límite inferior declarado, que suele ser el 20 % del intervalo cuando no hay puntos suplementarios. Por debajo de él, la fuerza se mide, pero sin garantía de clase.
Si la máquina fue ajustada, ¿los ensayos anteriores estaban mal?
Depende de la calibración "como se encontró". Si mostró el intervalo dentro de la clase, el ajuste fue preventivo y los ensayos anteriores están cubiertos. Si lo mostró fuera, hay que evaluar los resultados desde la última calibración buena. Sin una calibración antes del ajuste, no hay forma de saberlo.
Errores comunes en la calibración de la máquina
Los errores siguientes aparecen con frecuencia en auditorías y en páginas de proveedores de servicios:
- Decir "máquina clase 1" sin intervalo, celda ni sentido. La clase corresponde a cada intervalo verificado, por encima del límite inferior declarado.
- Citar la edición anterior. La NBR ISO 7500-1:2016 y la NM-ISO 7500-1:2004 fueron sustituidas por la NBR ISO 7500-1:2023.
- Citar la ISO 376 como norma de la máquina. Es la norma del patrón de fuerza; la de la máquina es la ISO 7500-1. La OIML R 60, por su parte, es de celdas para pesaje.
- Ajustar antes de calibrar. Se pierde el "como se encontró" y, con él, la evaluación de los ensayos anteriores.
- Llamar calibración al cero o al ajuste automático. El VIM (Vocabulario Internacional de Metrología) califica la "autocalibración" de término impropio.
- Sumar la incertidumbre al límite de la clase o ignorarla. La clase es un criterio de aceptación; la incertidumbre entra en el presupuesto de incertidumbre del ensayo.
- Calibrar una celda y usar otra. Cambiar de celda sin calibración deja el intervalo sin clase.
- Suponer que la calibración de fuerza cubre el extensómetro. Cada sistema tiene su propia norma y su propio certificado.
- Calibrar con el laboratorio a 8 °C o a 38 °C. La norma limita la calibración a 10 °C a 35 °C y pide registrar la temperatura.
- Contratar acreditación sin revisar el alcance. El laboratorio puede estar acreditado para fuerza en otro intervalo o solo en compresión.
La calibración en la máquina universal Biopdi
Biopdi fabrica en São Carlos (SP, Brasil) la máquina universal de ensayos línea M2, de 200 N a 1,000 kN. La medición de fuerza se hace con celdas de carga intercambiables de precisión clase 1 conforme a la ABNT NBR ISO 7500-1:2023 (la adopción brasileña de la ISO 7500-1), según la página del producto. La máquina guarda los datos de calibración de los transductores en su propia memoria, independiente de la computadora. El software BioLab registra la fuerza, la posición del travesaño y hasta cuatro canales de extensómetro. La calibración periódica en el laboratorio del cliente la hace un laboratorio de calibración contratado por el usuario, de preferencia acreditado por la Cgcre (el organismo de acreditación del Inmetro, en Brasil). El panel muestra la máquina, el papel de cada una de sus partes en la calibración y los dispositivos que intervienen.
La máquina universal y la calibración de la fuerza
La línea M2 tiene modelos de columna simple, de 200 N a 10 kN, y de columna doble, de 5 kN a 1,000 kN. En la calibración, cada parte de la máquina cumple una función:

- Estructura y travesaño pasan por la inspección general del Anexo A
- Celda de carga intercambiable, clase 1; cada celda tiene su propia calibración
- Platos o mordazas reciben el patrón de fuerza en compresión o en tracción
- Electrónica guarda los datos de calibración de los transductores
- Extensómetro calibrado por separado, según la ISO 9513 o la ASTM E83
- Software BioLab registra fuerza, posición y deformación en el reporte
Dispositivos usados en la calibración y en el ensayo
Los siguientes dispositivos se montan en la misma máquina, según el sentido de la fuerza y el intervalo:
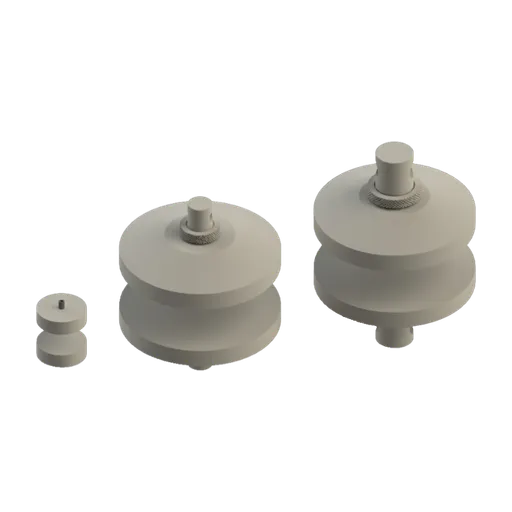

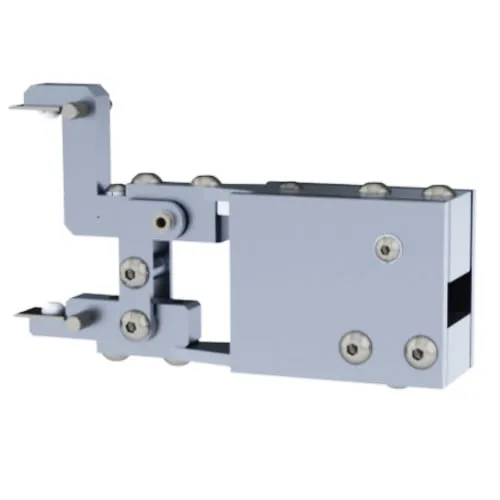
Al comprar una máquina, conviene pedir por escrito tres datos de cada celda: su clase según la NBR ISO 7500-1, el sentido de fuerza en el que está clasificada y el límite inferior de su intervalo. También conviene dimensionar las celdas según las fuerzas reales de los ensayos, de modo que la menor de esas fuerzas quede por encima del 20 % de la celda elegida. Con celdas intercambiables, una celda pequeña atiende la flexión de mortero y una grande la compresión, cada una dentro de su intervalo verificado. Los extensómetros de la línea cubren bases de 25 a 250 mm. La prensa eléctrica e hidráulica, hecha para ensayos de compresión de probetas, sigue la misma norma de calibración. La seguridad en la operación, incluso durante la calibración con el patrón montado, se trata en el artículo sobre la NR-12 (la norma brasileña de seguridad en máquinas) en máquinas de ensayo. Para dimensionar la máquina y las celdas, solicite una cotización.
Normas citadas
La tabla reúne las normas citadas. Las ediciones ISO y ASTM se revisaron el 02/10/2026 en el catálogo de la ISO y en la tienda de la ASTM. Las ABNT se revisaron en la ficha del catálogo ABNT (Target) que consultó el sitio el 30/09/2026. La ISO 7500-1 se leyó en su texto íntegro:
| Norma | Tema | Edición vigente |
|---|---|---|
| ABNT NBR ISO 7500-1 | calibración y verificación del sistema de medición de fuerza de máquinas de tracción y compresión | 2023 |
| ISO 7500-1 | base internacional de la norma brasileña | 2018, confirmada en 08/2026 |
| ISO 376 y ABNT NBR ISO 376 | calibración y clases de los instrumentos patrón de fuerza | 2011, confirmada en 2026 (NBR: 2012) |
| ASTM E4 | calibración y verificación de fuerza de máquinas de ensayo | E4-24 |
| ASTM E74 | calibración de los instrumentos de fuerza usados en la ASTM E4 | E74-18(2026) |
| ISO 9513 y ABNT NBR ISO 9513 | calibración de extensómetros | 2012 y 2013 |
| ASTM E83 | calibración y clases de extensómetros | E83-25 |
| ASTM E2309/E2309M | verificación de la medición de desplazamiento | E2309/E2309M-20 |
| ASTM E2658 | verificación de la velocidad de máquinas de ensayo | E2658-15(2023) |
| ISO/IEC 17025 y ABNT NBR ISO/IEC 17025 | competencia de laboratorios de ensayo y calibración | 2017 |
| VIM (JCGM 200) | vocabulario de metrología: calibración, verificación y ajuste | 2012, edición lusobrasileña |
Otros ensayos y referencias técnicas
Máquina universal de ensayos: qué es, cómo funciona y tipos
Máquina universal de ensayos (MUE/UTM): qué es, cómo funciona, tipos electromecánica e hidráulica, ensayos, normas, calibración y cómo elegir.
NR-12 en máquinas de ensayo: qué exige la norma brasileña de seguridad a la máquina universal de ensayos
La máquina universal de ensayos está sujeta a la NR-12 (norma reglamentaria brasileña de seguridad en máquinas y equipos): no aparece en las exclusiones del ítem 12.1.4 y presenta peligros de aplastamiento, proyección de fragmentos y energía almacenada. El texto vigente es el de la Portaria SEPRT 916/2019, con última modificación por la Portaria MTE 344/2024. Vea los ítems que se aplican (12.5.1, 12.5.2, 12.5.6, 12.6, 12.11, 12.13 y 12.16), la apreciación de riesgos por la ISO 12100 (ABNT NBR ISO 12100 en Brasil), la categoría y el PL por la ISO 13849-1 (NBR ISO 13849-1 en Brasil), ejercicios y lista de verificación.
Máquina de ensayo de tracción (máquina para pruebas de tensión): tipos, especificaciones y cómo elegirla
Guía para elegir la máquina de ensayo de tracción: tipos, capacidad, celda de carga, clase ISO 7500-1, mordazas, extensómetro, costo y checklist de cotización.
Ingeniería de calidad: qué es, herramientas (CEP, Cp/Cpk, FMEA, MSA), normas y carrera
La ingeniería de calidad usa estadística, metrología y ensayos para diseñar, medir, controlar y mejorar procesos, de modo que los productos cumplan las especificaciones. Vea las herramientas (CEP, Cp/Cpk, MSA, FMEA, Ishikawa, Pareto, PDCA) con ejemplos resueltos, las normas vigentes en 2026 (ISO 9001:2026, IATF 16949, ISO/IEC 17025, ISO 10012), la calibración de la máquina de ensayos y la carrera, con datos fechados.
Preguntas frecuentes
¿Qué es la norma ABNT NBR ISO 7500-1?
Es la norma brasileña que especifica la calibración y la verificación de máquinas de ensayo de tracción y compresión. Abarca la inspección general, la calibración del sistema de medición de fuerza con un patrón trazable y la confirmación de la clase (0.5, 1, 2 o 3). La edición vigente es la ABNT NBR ISO 7500-1:2023, idéntica a la ISO 7500-1:2018. Sustituyó a la NBR ISO 7500-1:2016, que a su vez había sustituido a la NBR NM-ISO 7500-1:2004.
¿Cuál es la norma de calibración de una máquina universal de ensayos?
En Brasil, la ABNT NBR ISO 7500-1:2023 rige el sistema de medición de fuerza; en Estados Unidos, la ASTM E4-24. El patrón de fuerza sigue la ISO 376 (o la ASTM E74). El extensómetro tiene su propia calibración, según la ISO 9513 o la ASTM E83.
¿Cómo se calibra una máquina universal de ensayos?
Primero se hace la inspección general. Después se monta un patrón de fuerza calibrado según la ISO 376 en el lugar de la probeta y se precarga tres veces. A continuación se carga en tres series de al menos cinco fuerzas, entre el 20 % y el 100 % del intervalo, con una temperatura entre 10 °C y 35 °C. Para cada fuerza se calculan el error de indicación y la repetibilidad, y el intervalo recibe la clase que cumplen todos los puntos.
¿Cada cuánto tiempo hay que calibrar la máquina universal?
La NBR ISO 7500-1 recomienda un máximo de 12 meses, salvo que se especifique otro plazo. También exige una nueva verificación después de un cambio de lugar con desmontaje, una reparación o un ajuste importante. Algunas normas de ensayo, como la NBR 5739 (la norma brasileña de ensayo de compresión de concreto), hacen obligatorios los 12 meses. Según los resúmenes de la ASTM E4, el máximo con esa norma es de 18 meses.
¿Cuáles son las clases de la ISO 7500-1?
Las clases 0.5, 1, 2 y 3. El número es el error relativo de indicación máximo, en porcentaje de la fuerza medida. La clase 1 admite ±1.0 %, una repetibilidad de hasta 1.0 % y un límite inferior de intervalo de 200 veces la resolución del indicador.
¿Cuántos puntos se calibran?
Al menos cinco fuerzas, a intervalos aproximadamente iguales entre el 20 % y el 100 % del intervalo, repetidas en tres series crecientes. Para usar la máquina por debajo del 20 % se agregan puntos suplementarios: cinco o más por década, con una razón de hasta 2 entre fuerzas vecinas.
¿Calibración, verificación y ajuste son lo mismo?
No. La calibración compara la indicación con un patrón y cuantifica el error y la incertidumbre. La verificación confirma si los errores caben en una clase. El ajuste modifica la máquina para reducir el error y exige una nueva calibración después. El VIM considera impropia la expresión "autocalibración".
¿El laboratorio de calibración tiene que estar acreditado en la RBC?
La NBR ISO 7500-1 exige un patrón trazable al Sistema Internacional, no una acreditación. Aun así, la acreditación por la Cgcre, del Inmetro, que integra la RBC (Red Brasileña de Calibración), es la forma reconocida en Brasil de demostrar la competencia del proveedor. Además, suele exigirse en laboratorios que trabajan con la NBR ISO/IEC 17025 y en auditorías de clientes. Verifique que el alcance cubra su intervalo de fuerza y el sentido de calibración.
¿Cada celda de carga necesita su propia calibración?
Sí. La NBR ISO 7500-1 calibra cada intervalo de fuerza y cada indicador en uso, y una máquina con celdas intercambiables tiene un intervalo por celda. Si se cambia la celda sin calibrarla, el intervalo queda sin clase.
¿La calibración de la máquina incluye el extensómetro?
No. La NBR ISO 7500-1 trata solo la fuerza. El extensómetro se calibra según la ISO 9513 (clases 0.2 a 2) o la ASTM E83 (clases A a E). El desplazamiento y la velocidad tienen sus propias prácticas ASTM: la E2309 y la E2658.
¿La prensa para concreto sigue la misma norma?
Sí. La NBR ISO 7500-1 se aplica a las máquinas de compresión, y la NBR 5739 exige una prensa clase 1 en el laboratorio de ensayo, calibrada como máximo cada 12 meses. La calibración se hace en compresión, con el patrón entre los platos y un plato con rótula.
¿Una máquina clase 1 siempre tiene un error menor que 1 %?
No necesariamente. La clase es un criterio de aceptación y no incluye la incertidumbre de la calibración. La sección 7 de la ISO 7500-1 advierte que el error más la incertidumbre puede superar el valor de la clase. Use la incertidumbre expandida del certificado en el presupuesto de incertidumbre del ensayo.